


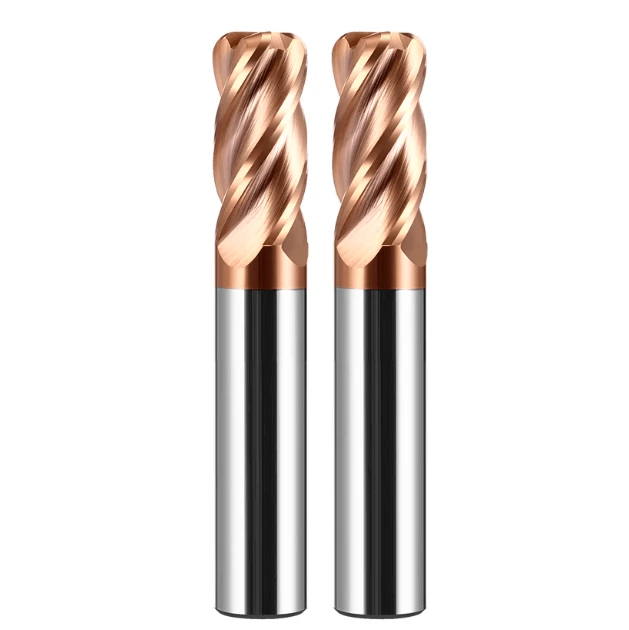
粗铣刀在高效数控加工中扮演着核心角色,而圆角半径设计是优化刀具性能的关键因素。圆角圆角粗铣刀能够降低切削应力集中,提高刀具强度,从而在大切削量和硬质材料数控加工过程中保持切削稳定性。对于模具制造用粗铣刀而言,合适的圆角半径不仅可以延长刀具寿命,还能提高表面质量和加工效率。
此外,碳化钨粗加工立铣刀的材料特性,结合其刀尖圆角设计,增强了高负荷切削时的耐磨性和韧性。这种方法适用于钢、铝合金和不锈钢等各种材料,并为B2B企业在刀具选择和生产管理方面提供可靠的指导。选择经验丰富的粗加工立铣刀制造商,可以确保刀具精度、涂层质量和稳定的交付周期,为大规模生产和加工复杂工件奠定坚实的基础。
刀尖圆弧半径对切削性能的影响
刀刃圆角半径设计对粗铣刀的性能有显著影响,体现在三个方面:切削稳定性、刀具寿命和材料去除效率。在切削刃上增加合适的圆角半径可以有效降低应力集中,从而最大限度地减少振动和刀具崩刃的风险。这在加工高硬度钢、不锈钢或钛合金等难加工材料时尤为重要,能够确保数控粗加工的稳定性和精度。
圆角半径还能改善切屑流动,促进切屑排出顺畅,降低刀具负荷,提高切削效率。总而言之,圆角半径粗加工立铣刀能够在高难度加工场景中展现卓越性能。
提高切削稳定性并减少振动
圆角粗加工立铣刀可将集中应力分散至刀尖,有效减少振动和冲击波动。这种设计尤其适用于硬质材料加工,因为高硬度材料容易引起刀具颤动和表面波纹。圆角设计可平滑切削界面,减轻冲击载荷,从而确保更稳定的切削过程和更高质量的加工表面。
提高刀具寿命和耐磨性
使用带圆角的碳化钨粗加工立铣刀可显著延长刀具寿命。圆角切削刃可减少切削刃处的应力集中,从而降低崩刃和磨损的风险。结合碳化钨的高硬度和韧性,该刀具在高负荷和大切削量条件下仍能保持耐磨性,从而提高连续数控加工操作的整体生产效率和可靠性。
提高材料去除效率
圆角设计可优化刀具强度和排屑性能。在大批量粗加工过程中,顺畅的切屑流动可减少切削阻力和热量积聚,从而有效提高金属去除率 (MRR)。圆角粗加工立铣刀在加工复杂的型腔或模具时,能够保持稳定的切削力,使 CNC 加工中心能够以更高的进给率和切削深度实现高效的材料去除。
角粗加工立铣刀在不同加工场景中的应用
圆角粗加工立铣刀凭借其独特的切削刃和材料优势,在各种加工场景中展现出卓越的稳定性和效率。无论是模具型腔加工、硬质材料数控加工,还是高速铝合金切削,圆角都能优化切削力分布,减少刀具磨损,并提高加工效率和表面质量。碳化钨粗加工立铣刀在大切削量和连续加工中进一步增强了耐磨性和韧性,使数控粗加工更加可靠。
模具和印章型腔加工的优势
在模具制造中,使用粗加工立铣刀时,复杂的零件形状和大量的曲面可能导致切削不稳定和刀具过载。圆角粗加工立铣刀可将应力分散到切削刃处,在深腔和曲面加工中保持切削稳定性,同时减少振动和刀具崩刃的风险。圆角设计还有利于顺畅排屑、降低热量积聚,并保持表面精度和加工效率。对于 B2B 制造商而言,这些刀具可提高成形精度、延长刀具寿命并降低模具制造的总体生产成本。
高硬度钢和不锈钢加工
高硬度钢和不锈钢是难加工材料,会产生高切削力,导致刀具磨损或崩刃。圆角粗加工立铣刀可减少刀尖应力集中,优化排屑性能,从而减少摩擦和热量积聚。与碳化钨粗加工立铣刀配合使用时,刀具的硬度和韧性可确保在高负荷条件下具有出色的耐磨性和防崩刃性能,从而确保始终如一的加工质量和尺寸精度。
高速去除铝合金和有色金属
铝合金和其他有色金属的高速粗加工会因较高的切削速度和进给率而引发振动和表面拉毛。圆弧粗加工立铣刀可优化切削刃接触面积和排屑路径,从而提高切削稳定性、减少振动并提高材料去除率 (MRR)。这种设计可确保高速加工时获得光滑的表面光洁度,并使 CNC 粗加工中心保持连续、高效的运行,从而支持大批量生产和高精度零件加工。
选择合适的角粗铣刀的关键因素
选择合适的角粗加工刀具会直接影响 CNC 加工效率、刀具寿命和零件表面质量。刀具几何形状、材料和涂层类型以及从可靠的粗加工立铣刀制造商处采购,会显著影响切削稳定性、排屑性能、材料去除率 (MRR) 和加工精度。针对特定材料和加工条件,系统地评估这些因素对于实现高效的粗加工性能至关重要。
刀具几何形状和刀尖半径选择
刀尖圆角半径、螺旋角、排屑槽宽度和刀尖角等几何参数决定了切削力的分布和稳定性。对于高硬度钢和不锈钢,合适的刀尖圆角半径可在深切削和高进给率下降低切削刃处的应力,从而最大限度地降低崩刃风险。对于高速铝合金切削,较小的圆角半径可降低切削阻力,提高材料去除率 (MRR),并保持光滑的表面光洁度。根据加工条件匹配刀尖圆角半径可最大限度地提高刀具性能并降低生产成本。
匹配涂层和刀具材料
虽然碳化钨粗加工立铣刀具有出色的韧性和耐磨性,但涂层选择也会影响刀具寿命和表面质量。TiAlN 和 AlCrN 涂层可增强硬质材料的耐热性和耐磨性,而 DLC 或 TiB2 涂层则可减少铝合金加工中的切屑粘附和表面粗糙度。合理的材料和涂层选择可确保在各种加工条件下实现稳定、高效的切削。
可靠制造商的工具保证
选择值得信赖的粗铣刀制造商可确保刀具的一致性、精度和稳定性。高质量的制造商能够提供精确的尺寸、一致的涂层和可靠的售后支持,这对于批量生产或复杂型腔加工至关重要。他们还可以为模具加工、硬质材料去除和高速轻金属切削提供定制刀具解决方案。

加工策略和刀具管理
圆角粗加工立铣刀的性能不仅取决于几何形状和材料,还取决于切削策略和刀具管理。合理的切削参数、刀具寿命监控以及与数控加工中心的集成,可以最大限度地发挥圆角优势,提高稳定性、效率和表面质量。对于 B2B 企业而言,完善的刀具管理可以降低成本,最大限度地减少停机时间,并确保大批量复杂型腔加工的一致性。
优化切削参数
根据材料和加工条件调整进给率、切削速度和切削深度。对于高硬度钢,应减小切削深度并控制进给率,以降低刀具负荷和崩刃风险。对于高速铝合金切削,应提高进给率和切削速度,以提高材料去除率 (MRR),同时保持表面光洁度。优化的参数有助于提高效率、稳定性并减少刀具磨损。
刀具寿命管理和更换策略
基于刀具磨损监控和定期检查的预防性更换策略,可避免因刀具故障导致的停机和废品。结合碳化钨粗加工立铣刀,适当的刀具管理可延长刀具寿命、保持质量,并确保高负荷、大切削量加工时的尺寸精度。
与 CNC 加工中心的协调
效率取决于刀库管理、路径规划和优化的切削策略。合理的刀具布置可以减少换刀时间和误差。优化的路径可以充分利用圆角刀具的连续切削优势,减少振动和热量,并提高材料去除率 (MRR)。集成管理使 B2B 制造商能够实现高精度、高效率的生产。
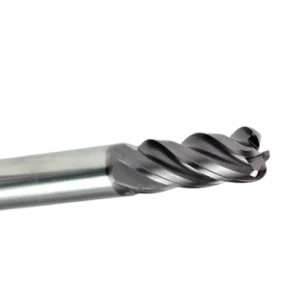
圆角粗加工立铣刀在高效数控加工中的应用及选择策略
圆角粗加工立铣刀在数控粗加工工序中发挥着不可替代的作用。其优化的切削刃设计和碳化钨材料组合显著提高了切削稳定性,延长了刀具寿命,并在大切削量切削、硬质材料加工和轻金属高速切削中保持了高效率。通过分析圆角半径对切削性能的影响、其在不同加工场景中的应用、刀具几何形状和材料选择以及加工策略,表明选择合适的圆角半径、碳化钨材料和合适的涂层对于实现稳定高效的加工至关重要。
在各种应用中——包括模具制造粗加工立铣刀、高硬钢和不锈钢加工以及高速铝合金切削——圆角粗加工立铣刀可以改善排屑性能、减少切削振动、增强刀具耐磨性、保持表面质量并提高材料去除率 (MRR)。选择一家经验丰富的可靠粗加工立铣刀制造商,可确保刀具的一致性、精确的尺寸和稳定的供应,为大规模生产和复杂工件加工奠定坚实的基础。
总体而言,通过整合刀具几何形状优化、涂层和材料匹配以及针对不同材料和工况的有效切削参数和刀具管理策略,圆角半径粗加工立铣刀实现了刀具寿命、切削效率和工艺稳定性的最佳平衡。对于B2B企业而言,这些刀具为在模具生产、硬质材料去除和高速轻金属加工中选择和应用粗加工立铣刀提供了实用指导,最终提高了生产效率并降低了运营成本。






