



上个月在德国斯图加特,我们解决了一个精密模具镶件的严重返工问题。该零件由1.2379 (D2) 工具钢制成,经低温淬火处理,硬度达到65 HRC。图纸要求加工一个M6×1的盲孔内螺纹。车间团队遇到了一个棘手的难题:他们使用的超细晶粒硬质合金螺纹立铣刀在加工第三个孔之前就断裂了。断裂的硬质合金熔化在孔内深处,使这个价值2,000欧元的模具镶件面临立即报废的风险。
在过去十六年为欧美模具车间提供支持的过程中,我们反复目睹了这种瞬间失效的情况。大多数机械师本能地会将原因归咎于涂层耐热性、主轴转速或齿轮进给速度。但分析机床刀具路径和主轴负载却揭示了截然不同的真相。真正的根本原因很少是轴向螺距或表面速度,而是那个常被忽视的高风险变量:螺纹铣刀的径向切削深度。
在硬度达到 65 HRC 时,钢材的延伸率几乎降至零,切削阻力呈指数级增长。径向啮合距离仅增加 0.02 毫米,就会导致内部接触弧瞬间扩大。热量无法随切屑散失,从而产生剧烈的螺纹铣刀颤动。在高频谐波和机械冲击的双重作用下,刀具核心截面迅速发生疲劳断裂。灾难性的刀具磨损和断齿现象会在几毫秒内发生。
在对硬化钢进行数控螺纹铣削时,真的需要像蜗牛一样缓慢移动吗?还是说你的 CAM 设置中缺少一个针对硬铣削载荷校准的径向啮合模型?
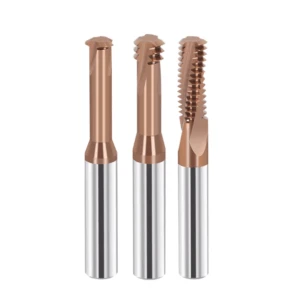
真实车间事故:为什么螺纹铣刀在加工 HRC65 钢时经常断裂?
我们经常看到一些加工车间将预硬化钢材的加工参数应用于低温淬火工具钢。加工人员通常将径向加工量分成两次等量的加工,认为使用冷却液和降低转速就能保护刀具。但在硬度为 65 HRC 的钢材中,这种想法是致命的。致密的碳化物网络不允许刀具发生塑性变形。一旦径向力超过临界阈值,刀具的结构核心就会瞬间断裂。
主轴负载计证实,刀具失效发生在瞬间。机床主轴不会停转;切削阻力在刀具进入切削的瞬间急剧增加。微米级的挠曲会导致切屑意外增厚,并且这种增厚会在每个刀齿上叠加。如果螺纹铣刀的径向切削深度超过了装置的弹性极限,刀具将遭受钝化冲击,而不是干净利落地剪切。
分析螺纹铣刀磨损和早期微崩:来自西方客户退回的断刀的启示
每当有损坏的刀具送至我们的实验室,我们都会使用超景深三维显微镜检查刀具的前齿。操作人员通常会报告磨损或涂层失效。然而,高倍率分析始终显示,珩磨后的切削刃存在壳状微崩裂。这种螺纹铣刀的过早磨损并非磨粒损失,而是由极高的接触应力引起的机械剥落。
在硬钢铣削过程中,交变剪切力会使涂层下方的亚微米级碳化物晶界过载。微裂纹会在短短几圈内沿着这些晶界扩展。工程师们经常争论氮化铝钛(AlTiN)涂层和硅纳米复合涂层哪个更好,但我们的立场很简单:一旦发生微崩刃,任何涂层都无法挽救刀刃。必须控制每个刀齿的机械载荷。
刚度极限与切削阻力:HRC 65 硬化钢螺纹铣削对径向切削深度 (DOC) 的极高敏感性
在硬度达到 65 HRC 时,钢材的剪切屈服强度将刀具系统推向极限。每次进给循环都会考验刀柄和主轴的静态和动态刚度。由于内螺纹具有内凹边界,刀具与孔的接触面积远大于外螺纹加工。因此,螺纹铣削径向切削深度的微小变化都会导致挠曲力呈指数级增长。
在与客户合作时,我们会权衡加工周期和变形风险。加大径向切削量可以缩短加工周期,但超过 2.5 倍直径的悬伸会导致高频谐波不稳定性。我们始终建议采用较小的径向增量,而不是冒险进行大幅度切削。在 65 HRC 的模具钢中,过大的侧向载荷会导致节圆直径锥度、剧烈振动和灾难性断裂。
超越单次加工:HRC65螺纹铣刀的径向切削深度和多道次分层加工策略
在许多加工车间,操作人员为了缩短加工时间,试图在一到两次走刀中完成整个螺纹轮廓的切削。虽然普通钢材能够承受较大的切削力,但将其应用于硬化模具钢则如同将刀具钉入坚硬的花岗岩。全轮廓切削会瞬间产生巨大的切削力,导致刀柄和主轴组件发生扭转。这会在螺纹入口处形成螺距直径锥度和集中的热应力。
加工硬度为 65 HRC 的钢材工件需要摒弃“尽可能减少走刀次数”的思维模式。必须将刀具路径重新设计成可控的多道次走刀序列。通过控制径向步距,可以将剪切力控制在硬质合金的弹性极限之内。这种方法可以降低主轴振动峰值,并使硬度为65 HRC 的螺纹铣刀在可预测的磨损范围内运行,而不是突然断裂。
成熟的径向分层算法:用于螺纹铣削硬化钢的递减步距模型
我们对硬化模具钢进行的现场测试表明,遵循一条明确的规则:采用递减式步距切削策略。随着螺纹轮廓从牙顶到牙根逐渐形成,刀具接触面积呈非线性增长。等距径向步距切削能够显著增加每个连续切削循环中的横向切削力。我们采用经过验证的切削比例:第一次切削去除40%的材料,第二次切削去除30%,第三次切削去除20%,最后一次定径切削去除10%。
在对硬化钢进行螺纹铣削加工时,应根据刀具悬伸量和动态夹具刚度校准这些阶梯铣削比。悬伸量超过 3×D 时,需要五到六次走刀才能安全地分散径向载荷。额外增加 15 秒的切削时间可以忽略不计,其成本远低于从损坏的模具部件中取出碎裂的硬质合金。
“弹簧式切削”的陷阱:为什么零切削深度切削会大幅降低HRC65钢螺纹铣刀的刀具寿命
在加工软材料时,通常采用零径向切削深度的弹簧切削来清除刀具挠曲。但在加工硬度为 65 HRC 的工具钢时,这种做法会损坏切削刃。由于切削深度为零,珩磨过的切削刃无法切入表面形成切屑。相反,切削刃会在强烈的摩擦和压力下与硬化的工件表面摩擦。
显微镜检查显示,这种干摩擦作用会造成严重的热损伤。局部瞬间高温会迅速导致PVD涂层分层,并在边缘产生热微裂纹。这种摩擦作用仅一次走刀就会严重缩短螺纹铣刀的寿命。在最后一次走刀时,务必保持至少0.010毫米至0.015毫米的径向余量,或者调整刀具半径偏移量。
控制机床和刀具刚性:通过控制径向啮合来抑制螺纹铣削颤振
经验丰富的机械师能够立即识别出硬铣削不稳定的独特声学特征。一声尖锐的啸叫之后,表面会出现颤纹,刀尖也会断裂。将主轴转速减半是一种常见的错误应对措施。根据我们的经验,降低转速往往会使切削进入再生颤动区,导致刀具挠度进一步增大。
抑制颤振需要锁定物理径向啮合边界。在 65 HRC 硬度下,切削力会利用主轴锥度、刀柄和硬质合金刀杆的微小变形。外部阻尼附件无法解决这一根本问题。必须限制初始圆弧切削阶段的峰值切削力,以防止螺纹铣刀颤振蔓延至机床主轴。
减少大径向悬伸螺纹铣削中的颤振:微调径向切削深度
深模腔常常导致刀具悬伸超过 3×D 或 3.5×D,从而使刀具挠度乘以该长度的立方。在深盲孔加工中,工期紧张的操作人员通常会降低进给量,但保持较大的径向步距。狭窄的孔径阻碍了切屑排出,使刀具偏离中心,直至剧烈反弹。
我们的车间解决方案很简单:将每次切削的径向切削深度降低到 0.015 毫米至 0.020 毫米之间。切削出极薄的切屑可以显著降低硬质合金刀柄上的弯矩。控制这种侧向力可以抑制长柄螺纹铣刀的严重颤动,从而稳定切削,避免刀具瞬间断裂。
内螺纹铣削中悬伸比和接触弧的现场校准技术
内螺纹铣削产生的接触弧比外螺纹铣削大得多,因为内孔的凹面曲率会环绕刀具。如果选择的刀具直径与螺纹小径过于接近,接触弧会使刀齿瞬间过载。这会导致切屑堆积、过热和严重的刀具变形。
我们要求工程师将刀具直径与螺纹直径之比严格控制在 65% 到 75% 之间,以确保足够的切削间隙。同时,采用 90 度切向螺旋进刀路径,而非直线进刀。这样可以确保整体硬质合金螺纹立铣刀平稳地进入切削区域,保持径向力平衡,并防止因进刀冲击而产生锥度。
现场工程师实用指南:HRC65硬化钢数控螺纹铣削关键切削参数设置
机械师在使用标准CAM模板加工65 HRC工具钢时会遇到瓶颈。硬零件切削允许零参数误差。过大的切削量会导致极高的摩擦温度,加速涂层劣化和热分解。相反,过保守的切削量无法干净利落地切入材料。这会导致孔壁立即发生加工硬化,加速后刀面磨损。
在欧美车间,我们的团队遵循一套严谨的规则:首先限制表面速度,然后调整切屑负载以稳定受力。加工高合金材料时,需要在排屑散热和主轴伺服动态性能之间取得平衡。径向切削深度和进给速度必须与低转速主轴扭矩相匹配。应用一套专门设计的数控螺纹铣削工艺流程,可将刀具破损降至最低。
从主轴转速到进给补偿:螺纹铣削参数的动态平衡框架
机械加工人员通常将手册中的切削速度建议奉为圭臬。对于 65 HRC 的钢材,我们通常将切削速度控制在 35 至 55 米/分钟的保守范围内,以避免热软化刀刃。真正的挑战在于校准每齿进给量。切屑负荷必须保持在 0.008 毫米的微剪切最小值以上,同时又要远低于刀齿的弯曲屈服点。
我们动态的螺纹铣削切削参数框架兼顾了刀具寿命和加工周期。如果切屑呈黑色粉末状,或者主轴负载波动超过 15%,请立即将切削速度降低 10%。然后,调整切屑负载,直到切削谐波平滑成干净的嗡嗡声。在机床控制台上进行动态调整始终优于静态图表值。
数控螺纹铣削外进给螺旋插补的进给率计算
内螺纹加工中常见的编程疏忽是基于线速度来控制刀具进给。数控系统控制的是刀具中心线的运动,而不是外圆切削路径。由于刀具中心沿的内半径小于实际切削直径,未经补偿的进给量会急剧增加。未修正的代码会导致刀具齿过载,最终造成灾难性的刀具故障。
编程人员必须根据小孔直径与刀具直径的比值来调整刀具路径中心进给量。此外,切勿沿直线90度方向切入切削。始终应编程采用切向90度螺旋滚入运动。这种圆形切入方式可使切削阻力从零平滑过渡到目标载荷,从而消除数控螺纹铣削中常见的破坏性切入尖峰。
从制造和售后支持的角度看:通过过程监控最大限度地延长螺纹铣刀寿命
数十年的刀具制造经验告诉我们一条至关重要的原则:经济高效的加工源于可预测的刀具分度,而不是让立铣刀磨损殆尽。即使是最佳的多道次加工策略,在加工硬度为 65 HRC 的工具钢时,也需要主动进行过程监控。密切关注主轴谐波的变化、微颤动以及刀具的细微挠度,才能在灾难性断裂发生之前及时干预。
刀具过早失效通常源于热疲劳和循环弯曲载荷超过硬质合金的极限。如果硬化模具的废品率很高,应立即实施闭环过程跟踪。将螺距精度与显微边缘检测相结合,可以将被动停机转化为可控生产。这种严谨的流程仍然是延长螺纹铣刀寿命最可靠的方法。
使用螺纹通止规诊断过切或刀具偏转(径向切削深度问题)
螺纹塞规在车间中扮演着灵敏的载荷传感器的角色。当通规卡住或止规松动时,操作人员常常盲目地调整磨损补偿。实际上,这表明刀具严重变形。径向侧向载荷会使刀具偏离中心,导致螺纹节圆直径底部变窄。如果不解决刀具变形问题,仅仅补偿磨损补偿会导致孔口切削过深。
如果通规在硬化盲孔中旋转两三圈后卡住,请停止并检查径向走刀分布。检查最终螺纹铣刀的径向切削深度是否超过刀柄负荷。将最终走刀的径向切削深度减少 0.010 毫米,同时微调径向偏移量,即可立即清除锥度。读取通规阻力比反复试验调整偏移量更能准确地诊断径向偏转。
监测涂层状况并管理冷却液/润滑以延长螺纹铣床寿命
在铣削硬化钢时,后刀面磨损宽度是主要的基准指标。极高的接触应力会产生摩擦热,导致涂层剥落,裸露的硬质合金会在几分钟内发生退化。许多加工车间会用水溶性冷却液灌满孔洞。在硬度为 65 HRC 的钢材中,高压液体的热冲击会引发微裂纹;而高压干式空气冷却或微量润滑 (MQL) 则能提供更稳定的刀具寿命。
如果您在加工硬化螺纹时刀具寿命明显缩短,请使用 20 倍放大镜检查切削刃。如果珩磨刃出现微剥落或后刀面磨损超过 0.1 毫米,则表明您的整体硬质合金螺纹立铣刀已达到使用寿命。如果您需要加工难度较高的硬化零件、复杂的深盲孔或批量加工破损零件,请提供图纸和合金成分信息,以便我们共同优化刀具路径。





