


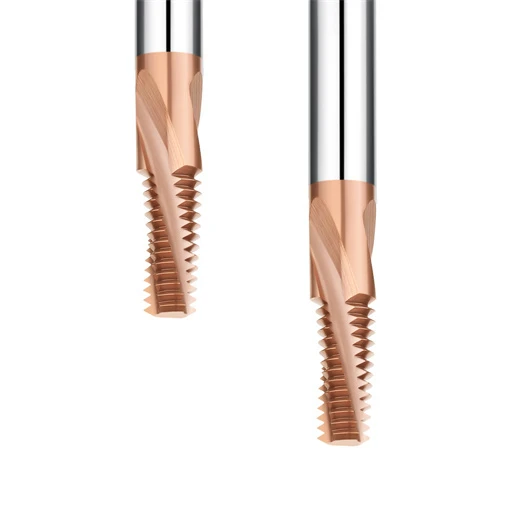
上个月,我们排查了密歇根州一家一级汽车模具厂五轴立式加工中心反复出现的故障。该加工中心正在铣削真空热处理D2工具钢上的M5内螺纹,硬度为HRC62。铣到第八个孔时,刀尖发生灾难性断裂。车间工程师降低了切削速度(Vc)并将进给速度降至极低,但刀刃烧蚀和断裂的速度更快。
在我们的200倍光学显微镜下,裂纹形态揭示了真相。这并非高切削量造成的磨粒侧刃磨损,而是由于螺旋插补过程中螺纹铣削轴向切削深度存在根本性不平衡而导致的机械冲击疲劳。硬度超过HRC60时,金属的剪切强度会呈非线性激增。在这种加工条件下,即使整体硬质合金螺纹铣刀发生微小的偏转,也会导致严重的颤振。
过去几十年,我们在为北美和欧洲的精密加工车间提供支持的过程中,反复目睹了这种失效模式。许多习惯于使用硬度为 40-50 HRC 预硬化钢的编程人员认为,减小径向切削宽度 ( ae ) 就足够了。然而,在硬度达到 HRC62 时,切削力会高度集中在切削刃上。这种局部应力很容易超过标准硬质合金的横向断裂强度。
面对极高的硬度,应该冒险进行单次全深度切削,还是应该改用多次螺纹铣削来分散轴向载荷?如何在不牺牲刀具寿命或加工时间的情况下保持微米级的螺纹公差?答案在于控制刀具挠度、管理切屑载荷以及保证机床的刚性。
为什么轴向切削深度通常是 HRC62 钢刀具崩刃的主要原因?
加工硬度高于HRC60的冷作模具钢会暴露出标准车间操作习惯的局限性。许多程序员会降低主轴转速,但保持较大的轴向啮合深度,却忽略了硬化马氏体中的剪切屈服应力是非线性增长的。当轴向接触跨度过大时,径向和轴向合力很容易超过硬质合金基体的横向断裂强度。
我们在北美和欧洲的现场工作中,每天都能看到这种计算错误。在多齿啮合的情况下,过大的螺纹铣削轴向深度会在刀柄中产生微小的弹性滞后。当每个刀刃进入和退出切削时,强烈的循环冲击会在几毫秒内击碎保护涂层。这种冲击会在标准磨损出现之前很久就引发亚微米级的疲劳裂纹。
数控螺纹铣刀的实际失效机制:微崩刃与快速后刀面磨损
在斯图加特一家注塑模具厂进行刀具审核时,技术人员将刀具过早失效归咎于涂层附着力差。然而,在三维数字显微镜下检查磨损的数控螺纹铣刀后发现,其后角上没有任何磨痕。相反,前齿沿切削刃出现了明显的微崩刃。导致刀具损坏的并非热摩擦,而是机械冲击载荷。
区分这两种失效模式在车间至关重要。在HRC62钢材加工中,均衡的切削深度会在刀刃上形成均匀光滑的磨损带。如果在切削初期轴向力突然增大,珩磨后的刀刃会立即出现缺口。由于工件的延展性为零,这些微小缺口会阻碍切屑排出,导致刀具在下一次切削时完全失效。
径向分层与轴向深度的力学平衡:为什么硬化钢的力学性质与低碳钢不同
低碳钢和铝材的切削力计算较为可靠,因为塑性变形会将热能随切屑带走。HRC62 工具钢的特性则截然不同。这种材料不会产生连续的卷曲切屑,只会产生细小的磨蚀性粉尘。切削阻力完全通过刚性机械接触传递,这意味着标准的每齿进给量公式不再适用。
我们的测力仪测试数据揭示了径向切削量 ( ae ) 和螺纹铣削轴向深度之间存在着微妙的平衡关系。若要一次性铣削至全深度,则需要将径向切削宽度减小到 0.02 毫米以下。此时,切削刃会发生摩擦和抛光而非剪切,从而引发严重的加工硬化。减小轴向切削增量可以保持较大的径向剪切载荷,使切削力保持在安全的压应力范围内。
刀具失效的临界点:全深度单次切削策略与增量式多次切削策略
在HRC62钢材上,能否通过一次螺旋走刀加工出完整的螺纹深度?答案取决于您可接受的刀具更换成本。在优化使用HRC62材料的骨科骨板加工方案时,我们密切关注了刀具的损耗情况。当轴向啮合深度超过螺距的1.5倍时,铣削盲孔会导致第12孔和第15孔之间的刀具齿发生断裂。
我们通过用多道螺纹铣削代替全深度铣削路径,沿轴向和径向分割毛坯,解决了瓶颈问题。对于 4 毫米至 8 毫米的刀具,将轴向步长限制为单个螺距 ( 1*P ) 可使刀具寿命延长至加工 80 个孔以上。虽然机床循环时间仅需增加几秒钟,但却避免了紧急换刀,并实现了真正的工艺稳定性。
用于加工HRC62钢的整体硬质合金螺纹铣刀的选择和几何形状考虑因素
在加工高硬度合金时,许多机械师会本能地先调整进给速度或主轴转速。但如果刀具几何形状本身存在问题,表面参数的微调也无济于事。硬度超过 HRC60 时,在极端剪切应力下,任何几何缺陷都会被放大。在预硬化钢上表现可靠的槽型设计和前角,在冷作模具钢上却会成为结构失效点。
我们在欧洲各地精密工具车间的技术支持工作表明,成功的关键在于平衡基体刚性、刃口微观几何形状和热稳定性。在HRC62模具上使用整体硬质合金螺纹铣刀时,应避免追求极致锋利度和全长接触。刀具几何形状必须能够吸收切削时的机械冲击,并将强大的切削应力安全地传递到刀柄。
超细晶粒基材和抗氧化涂层:延长刀具寿命的基础屏障
基体晶粒结构决定了刀具能否承受严苛的循环机械载荷。在我们的断裂载荷实验室测试中,钴含量超过10%会导致碳化物在极高的切削区温度下发生塑性变形。相反,钴含量过低则会导致刀刃脆性增加,接触时容易破碎。我们采用亚微米级(0.2–0.4 μm)碳化钨,并添加8%的粘结剂,以确保切削刃的刚性和完整性。
在干铣或微量润滑 (MQL) 铣削过程中,涂层必须能够承受极高的温度。接触区温度通常超过 900°C,会瞬间剥落标准的单层 TiAlN 涂层。我们推荐使用纳米复合 AlTiSiN 配方,该配方可在加热时生成致密的氧化铝屏障。高附着力涂层能够保护刀刃,并在持续生产运行中最大限度地延长螺纹铣刀的使用寿命。
控制悬伸和芯厚:为什么我们推荐使用短刃长柄整体硬质合金螺纹铣刀加工硬化钢
许多程序员喜欢使用全轮廓螺纹铣刀一次性完成内螺纹加工。然而,在较大的横向载荷下,刀具挠度与悬伸长度的立方成正比。在HRC62钢材上进行全刃铣削时,切削力会瞬间传递到多个刀齿上。即使只有5微米的挠度,也会造成严重的锥度误差,并因颤动而损坏刀具。
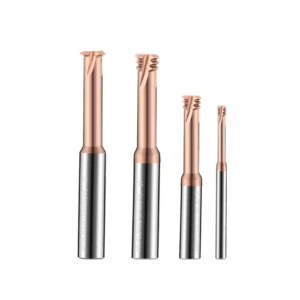
在我们的现场设计中,我们始终坚持使用短刃刀具,其有效齿数为 3 至 5 个,并带有加强型颈部后角。这种坚固的刀芯几何形状赋予整体硬质合金螺纹铣刀最大的弯曲刚度和扭转刚度。采用逐步减小加工尺寸的方法可能会增加几秒钟的加工周期,但它可以避免紧急停机和零件报废。
深盲孔加工中的实际陷阱:排屑和高压刀具内冷却剂的关键作用
在硬化工具钢上进行盲孔螺纹加工存在严重的切屑重复切削风险。HRC62钢产生的马氏体切屑会断裂成锋利的磨蚀性微粉,而不是连续的卷曲状切屑。一旦深度超过1.5D,外部注料喷嘴就无法穿透旋涡状气流屏障。滞留的碎屑会堆积在孔底,而底齿在碾碎这些硬化颗粒的瞬间就会断裂。
我们强烈建议在加工深盲孔时采用高压主轴送风方式。将 40 bar 以上的冷却液或高压干吹空气直接送入刀尖,可持续排出切屑。将高压吹空气导入切削区域,可将磨料碎屑向上排出刀槽。这种清洁的排屑方式可保护底齿,并确保在螺纹铣削硬化钢时加工过程的安全。
掌握深孔和微型螺纹铣削:轴向加工中的刚度和挠度补偿
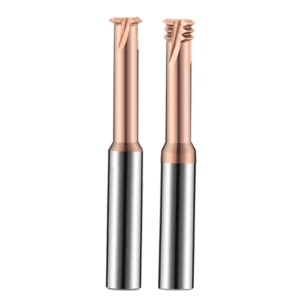
在HRC62材料上加工M6以下螺纹时,切削的结构物理特性会发生彻底改变。较大的刀具可以轻松承受悬臂载荷,但微型螺纹铣刀的刀芯直径仅为2至4毫米。它们的截面模量呈指数级下降,使其极易发生弯曲。切削阻力的任何峰值都会直接转化为刀具挠曲和螺纹轮廓变形。
我们在航空航天紧固件和骨科植入物生产中的现场经验表明,仅靠高端数控机床的动态响应无法防止刀具变形。切削刃在微观尺度上剪切硬化材料时,不可避免地会发生弯曲。您必须将计算出的锥度补偿和轴向后退直接集成到 CAM 刀具路径和控制器偏移量中,以防止小直径螺纹铣刀断裂。
使用小直径螺纹铣刀(M6以下)进行轴向加工:计算长径比大于2.5时刀尖处的刀具挠度
铣削 M4 或 M5 盲孔时,如果深度与直径之比超过 2.5D,则经常会产生锥形螺纹,导致无法通过“通规”测试。操作人员经常会意外地调整全局径向刀具偏移量($D$值),从而导致螺纹入口切削过深,最终报废零件。悬臂梁的挠度在孔底达到峰值,因为此处刀尖受到的切削阻力最大,会向外弯曲远离孔壁。
我们不依赖平面偏移,而是直接在G代码中计算动态补偿曲线。在对小直径螺纹铣刀进行编程时,我们将轴向插补路径分为两到三个垂直区域。在孔底附近,将编程半径逐步扩大0.006至0.012毫米,即可抵消挠度。这种经过验证的修正方法能够从上到下恢复真实的节圆直径圆柱公差。
严格控制螺纹铣削深度公差:防止底孔干涉和锥形螺纹顶的实用策略
精密HRC62型腔体刀片的螺纹间隙控制得非常严格。虽然螺纹铣刀比传统丝锥切削得更靠近孔底,但钻尖锥度和热胀冷缩使得误差容许度为零。如果底齿触碰到锥形钻底,突然的轴向碰撞会瞬间损坏硬质合金刀柄。
为保持严格的螺纹铣削深度公差,需要将孔深测量值与 Z 轴程序基准同步。我们强制要求钻尖上方至少留出 0.5 倍螺距的间隙。此外,我们还设置了激光刀具设定程序,以 0.005 毫米的增量检查轴向拔出和热膨胀,以防止钻头与孔底发生碰撞。
淬火回火材料螺纹铣削中螺旋插补的入口弧和出口弧调整
大多数硬质合金刀具失效发生在刀具啮合或脱离切削过程中,而非主螺旋切削阶段。径向切入或采用突然的线性切入会对HRC62材料造成剧烈的机械冲击。切出时停顿同样会造成破坏:弹性回弹会挤压后刀面,导致后缘出现微崩刃。
我们始终采用 90 度或 180 度平滑螺旋滚入弧线,并结合主动轴向进给。这种动态三维螺旋线可使切屑负荷从零逐渐增加到目标每齿进给量。平滑滚入可消除进给颤振,确保切削安静,并提供 HRC62 钢材螺纹铣削所需的稳定性。
现场编程与实际应用:多道次螺纹铣削策略和刀具寿命优化
一旦机床刚性和刀具选择都已到位,HRC62钢材的生产可靠性就取决于刀具路径的架构。追求快速加工周期的操作人员通常会先进行非切削快速切割,然后再进行全轮廓切削。在HRC62钢材中,高晶界剪切阻力会导致每次切削都产生严重的循环疲劳。激进的单次切削必然会导致过早的刃口崩裂和机床停机。
可预测的刀具磨损需要分段切削,以消除切削力峰值。在北美和欧洲的模具车间,结构化的多道次铣削可以减少悬臂梁的挠度并延缓微崩刃。虽然额外的插补切削会使每个孔的加工时间增加几秒钟,但却可以避免刀具断裂、电火花加工烧毁和频繁的刀具重置。这种可靠性通常能使整体批量生产效率翻倍。
超越单道次加工:建立具有径向阶梯式切削和轴向增量的稳健多道次螺纹铣削矩阵
等距径向阶梯式切削——例如,为了达到 0.6 毫米的切削深度,需要进行三次等距的 0.2 毫米切削——是车间常见的陷阱。随着切削向外推进,接触弧长增大,导致后续切削过程中横向切削压力急剧上升。对于 HRC62 模坯,我们要求采用递减的径向阶梯式切削:第一次切削量为总切削量的 50% 至 60%,第二次切削量为 25% 至 30%,第三次切削量为精加工量。
对于深度更深、悬伸更长的孔,我们在加工流程中加入了轴向阶梯式切削。将加工过程分成多次螺纹铣削,可以将切削力限制在狭窄且刚性的接触区域内。这可以防止整个切削刃同时承受剪切过载。阶梯式切削可以抑制切削瞬间的颤振,使切削力始终保持在硬质合金的弹性极限之内。
螺纹铣削硬化钢的关键切削参数:避免摩擦,同时保持最小切削深度和每齿进给量
加工硬度超过 HRC60 的材料时,操作人员出于谨慎通常会降低主轴转速和慢速进给速度,但这几乎总是适得其反。整体硬质合金刀具依靠局部剪切区产生的热量来软化硬化材料。如果切削速度低于 45 米/分钟,钢材将无法干净利落地剪切,切削过程将变成冷切削和磨粒敲击。我们通常将表面速度保持在 55 至 75 米/分钟之间,以在不使涂层过热的情况下保持剪切塑性。
在螺纹铣削硬化钢时,每齿进给量 ( fz ) 有一个严格的下限值。每个切削刃都具有微小的珩磨半径。如果程序设定的进给量低于该半径(低于 0.005 毫米/齿),切削刃会发生抛光和摩擦,而不是剪切。这种摩擦会导致严重的加工硬化,并在几秒钟内破坏侧面。为了确保真正的剪切,请将fz保持在 0.015 至 0.03 毫米/齿之间。
消除末道次中的弹性变形:弹簧道次在满足螺纹规要求中的作用
HRC62零件的一个常见问题是螺纹口端可以插入通规,但螺纹底部却卡死。这很少是半径偏移计算错误,而是悬臂杆在重侧向载荷作用下发生挠曲造成的。由于硬化钢具有很高的弹性回复率,被挤压的材料会回弹到节圆直径和侧面,从而导致微米级的锥度误差。
最简洁的解决方案是进行一次零深度弹簧铣削,在相同的编程坐标处重复最终精加工路径。它不进行任何名义切削;它只去除前一次铣削留下的弹性回弹和挠曲余量。执行专门的弹簧铣削可以避免螺纹铣削多次过程中的微步进,将螺距直径锁定在公差范围内,并确保通规平稳旋转,而止规干净利落地停止。

来自欧洲和美国的现场数据:流程回顾——从30个废弃孔到稳定生产180个孔
实验室切割数据很少能经受住生产车间动态变化的考验。在优化欧洲和北美客户的加工项目时,我们会追踪主轴负载、刀具故障率和实际班次产量。对于 HRC62 钢材,参数调整并非仅仅追求试件的镜面光洁度,而是为了创建一个能够承受机床振动、轻微刀具挠曲和极高材料硬度的宽广工业加工工艺窗口。
基材晶粒选择、短槽、偏转补偿和径向步进等概念,只有在主轴上验证后才能真正发挥作用。将这些规则直接应用于螺纹铣削的轴向切削深度,可以将高废品率的瓶颈工序转变为稳定、自动化的加工流程。以下生产数据展示了如何通过调整轴向啮合方式来提高硬化模具加工的刀具经济性。
医疗模具组件(D2/1.2379,硬化至HRC62)的机器设置参数比较
我们在明尼苏达州一家骨科刀具厂排查了这套设备的问题,该厂使用真空淬火的1.2379英寸厚(AISI D2)钢材,硬度为HRC62。该厂使用全刃刀具一次性切削M4盲孔,但仅切削25到30个孔后就出现崩齿。操作人员不得不时刻监控主轴。我们重新设计了刀具选择、冷却液输送和阶梯式切削流程,从而建立了一个可靠的生产基准:
| 加工参数/指标 | 原始店铺设置 | 优化工艺解决方案 |
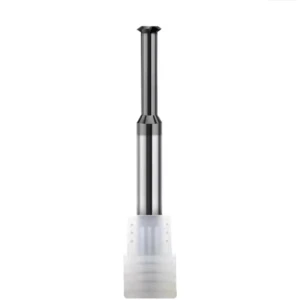
| 刀具类型和几何形状 | 全轮廓微型铣床(3D 加工范围) | 3齿短刃整体硬质合金螺纹铣刀 |
| 切削速度(Vc) | 42 米/分钟(剪切热不足) | 65 米/分钟(稳定塑性剪切区) |
| 每齿进给量 (fz) | 0.008 毫米/齿(边缘摩擦区) | 0.022 毫米/齿(正向切屑形成) |
| 传球策略 | 单次全深度螺旋插值 |
3 次径向轧制(55% / 30% / 15%)+ 1 次弹簧轧制
|
| 冷却液/抽真空 | 外部浸没式水溶性冷却剂 | 50巴通过主轴的干空气喷射 |
| 刀具寿命(每把刀具可钻孔数) | 28-32个孔(脆性牙齿断裂) | 180-200 个孔(可预测的侧面磨损) |
虽然每个孔的加工周期从 14 秒增加到 26 秒,但两班制下的日总产量却增长了近 40%。消除刀具故障解决了生产线停工、工件退火、电火花加工碎片烧灼以及重复刀具对刀等问题。
从刀具破损和停机到无人值守加工:通过控制轴向深度降低总切削成本
如果您在加工 HRC60+ 钢材时遇到刀具断裂的问题,或者加工锥形节圆直径时“通规”卡死,请认真检查您的加工工艺。您是否为了节省十秒钟而强行进行单次全深度切削?切屑负荷是否过低,导致刀槽摩擦而不是切削?切屑是否由于外部冷却液压力不足而滞留在盲孔中?
对于超硬金属,采用精确的多道次切削是实现可靠交付的最快途径。通过严格控制螺纹铣削轴向深度,可以消除刀柄上的破坏性弯矩,使操作人员免于频繁的补救工作。如果您在加工高硬度合金、严格的螺距公差或长悬伸时遇到困难,请检查您的切削数据、零件图纸和刀具磨损照片。通常,只需简单地调整切削路径或修正偏移量即可彻底解决问题。






