


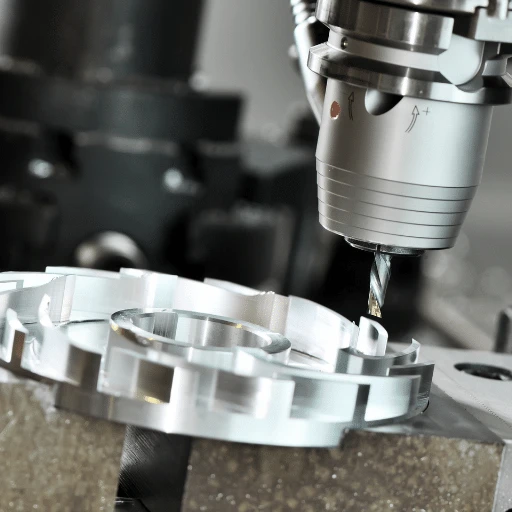
在现代数控加工中,铝合金因其轻质、导热性好、切削阻力小等特性,广泛应用于航空航天、模具制造、汽车零部件等行业。然而,高速加工铝合金时,常常面临积屑瘤 (BUE)、刀具粘连、排屑不畅等难题。如何平衡表面光洁度、刀具寿命和加工效率仍然是制造商关注的首要问题。
作为一种用途广泛的刀具,方头铣刀非常适合铝材加工,在粗加工、精加工和平面铣削等操作中都发挥着至关重要的作用。特别是用于铝材加工的硬质合金方头铣刀,它兼具卓越的耐磨性和高速加工能力,显著提高了切削效率。
值得注意的是,刀具性能不仅取决于材料和几何设计,还很大程度上取决于刀具路径策略。精心设计的刀具路径可以降低切削力,增强排屑性能,并延长刀具寿命。与用于加工铝材的三刃方形立铣刀搭配使用时,科学的刀具路径策略既能实现高材料去除率,又能获得卓越的表面质量。
本文探讨了铝加工的常用刀具路径策略,将刀具几何形状与路径优化关联起来,以最大限度地提高平底铣刀的性能。无论旨在提高产量还是改善加工稳定性,这些方法都能提供实用见解和技术指导。
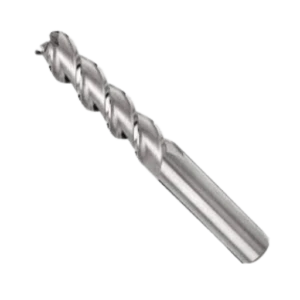
平底铣刀在铝加工中的关键作用
为什么选择铝用方形立铣刀?
方底立铣刀因其结构简单且兼容多种刀具路径,广泛应用于铝合金数控加工。与球头铣刀或圆鼻铣刀相比,平底铣刀在端面和侧刃上都能实现稳定的切削负荷分布,尤其适用于轮廓铣削、平面铣削和开槽加工。
铝合金的强度相对较低,而延展性较高,因此适合使用直角切削刃,这有助于提高加工底面的质量。
对于要求高效率的生产环境,具有锋利切削刃和宽容屑槽的平底铣刀可降低切削阻力,从而提高生产率和表面光洁度。在高速加工 (HSM) 条件下,结合优化的刀具路径,这些铣刀可最大程度地减少热量积聚并延长刀具寿命。
常见的铝合金加工挑战:积屑瘤、表面粗糙、排屑不良
虽然铝合金的切削阻力较低,但其材料特性带来了一些挑战。积屑瘤 (BUE) 是一个普遍存在的问题,切屑会粘附在切削刃上,影响切削顺畅,加速刀具磨损,并可能损坏工件表面。在干切削或冷却不足的情况下,积屑瘤的形成尤其容易加速。
此外,高速铝加工中常见的细长切屑如果不能及时排出,会堵塞刀具的排屑槽,导致排屑不良、切削温度升高、刀具粘刀以及表面光洁度下降。选择具有大螺旋角和抛光排屑槽设计的刀具,并结合有效的冷却或微量润滑 (MQL),可以有效解决这些问题,从而提高表面质量和加工稳定性。
刀具结构对性能的影响:排屑槽数量、螺旋角和排屑槽设计
刀具几何形状在铝加工中起着至关重要的作用,尤其对于硬质合金方头立铣刀而言更是如此。合理的设计能够显著提高加工性能。
-
刀刃数量:三刃设计是高速铝材切削的主流选择。与两刃或四刃刀具相比,三刃铣刀在排屑和切削力之间取得了平衡,在高转速下实现了更平滑的切削。
-
螺旋角:高螺旋角(40°–45°)可改善切屑排出并减少铝切削中的粘附。
-
槽面:镜面抛光或电抛光槽可最大限度地减少切屑摩擦,从而在长时间切削过程中保持热稳定性。
先进的刀具可能在刃口底部配备微型断屑器,用于细化切屑并防止长切屑缠绕在刀具上。结合用于铝加工的三刃方形立铣刀,这种设计可改善切屑流动并提高加工效率,尤其是在深度较大、进给速度较高的重型粗加工中。
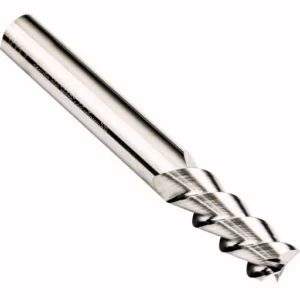
路径策略对铝用平底铣刀性能的影响
传统路径与高效路径(HSM、自适应)及其对刀具寿命的影响
路径策略显著影响刀具寿命和加工稳定性。虽然诸如锯齿形粗加工或单程侧铣等传统方法易于编程,但它们会导致切削负荷突然变化,尤其是在拐角处或进给点处,从而增加局部磨损和崩刃的风险。
高效的路径策略(例如高速加工 (HSM) 和自适应清除)可动态调整进给轨迹,以保持恒定的切屑负荷。这种稳定的负荷使铝加工硬质合金方头立铣刀能够在平衡的条件下运行,从而延长刀具寿命并改善排屑性能。
当与用于铝的 3 刃方形立铣刀结合使用以进行高速加工时,这些策略可减少热量积聚和切削冲击,防止因材料软化而导致的切屑粘附,并从根本上优化铝加工工艺。
控制切削深度和侧铣宽度以提高效率
轴向切削深度 (ap) 和径向切削宽度 (ae) 直接决定瞬时切削负荷,对于平衡效率和刀具磨损至关重要。
对于铝材加工用硬质合金方头立铣刀,粗加工策略结合了较大的轴向切削深度(≥1D)、较小的径向步距(刀具直径的10%~20%)以及自适应刀具路径,可以稳定切削力并充分利用硬质合金的抗崩刃性能。精加工则减小切削深度(<0.3D)和步距,以提高表面光洁度。
复杂的轮廓或内角需要仔细设置路径,以避免局部重切和重叠,从而加速刀具磨损。利用自动步进控制或工艺模拟来评估路径覆盖范围,有助于最大限度地提高三刃方头立铣刀的加工效率和刀具寿命。
防止刀具振动和崩刃的路径优化技术
铝的韧性和导热性会导致刀具振动和不均匀磨损,如果路径设计不良,尤其容易导致刀具断裂或出现微裂纹。高速或长悬伸切削尤其容易导致刀具断裂或出现微裂纹。
建议:
-
采用螺旋或斜坡进入,以避免瞬间全齿啮合冲击。
-
尽量减少尖角或用圆弧过渡代替,以实现更平滑的方向变化。
-
在长悬伸中,采用一致方向铣削和控制退刀距离以减少振动。
-
使用 3 刃刀具抑制共振时,优先考虑路径中的对称负载分布。
-
将分段刀具路径与动态进给控制相结合,以减轻局部刀具疲劳,这对于用于铝加工的细长 3 槽方形立铣刀至关重要。
选择正确的刀具和切削参数
为什么要使用硬质合金方铣刀来加工铝?
刀具材料直接影响切削效率和刀具寿命。硬质合金方头立铣刀因其优异的硬度、导热性和刃口稳定性,已成为铝加工的首选。与高速钢相比,硬质合金能更好地承受高速铝切削产生的热量,从而降低磨损并保持稳定性。
长时间高速加工铝材需要具有出色热管理和结构完整性的刀具,以防止积屑瘤、刃口钝化和断裂。许多专用硬质合金铝材铣刀具有抛光排屑槽、大螺旋角和镜面抛光处理,可增强切屑流动和抗粘连性能,是高效切削的理想选择。
如何在 3 刃和 4 刃方形立铣刀之间进行选择?
刀刃数量取决于加工条件。三刃方头立铣刀适用于高速粗加工和大切屑负荷,其更大的刀刃容积可有效排屑并减少堵塞,从而最大限度地降低积屑瘤的风险。
对于厚壁或深切削,三刃刀具可提供更佳的切削手感和更高的金属切除率。此外,在高主轴转速下,三刃刀具还能降低切削力和振动。
对于需要更高表面精度的半精加工或精加工,4 刃方形立铣刀每转可提供更多的切削刃,从而增加每分钟进给量和表面质量,但切屑空间会减少。
选择取决于主轴速度、材料、循环时间、冷却,最好通过试验或软件模拟进行优化。
推荐切削参数和冷却方法
对于铝,适当的切削参数可最大程度地提高刀具性能和零件质量:
-
主轴转速(RPM):12,000–25,000 rpm,根据刀具直径和机器进行调整。
-
进给速度:1,500–4,500 毫米/分钟;建议 3 刃刀具使用更高的进给速度。
-
每齿进给量(fz):0.04–0.10 毫米/齿;粗加工时较高,精加工时较低。
-
轴向切削深度(ap):粗加工 0.5D–1.0D;精加工 <0.2D。
-
径向步距 (ae):刀具直径的 10-25%,用于实现平滑切削和排屑。
冷却方式:
-
大多数情况下使用洪水冷却剂(水溶性)。
-
适用于高速或高光泽表面的最小量润滑(MQL)。
-
用于干式高速加工的压缩空气,确保有效排屑。
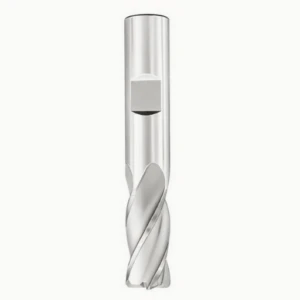
铝加工三刃平头铣刀的优势及刀路搭配技巧
3刃方头立铣刀在铝材高速加工中的性能
在铝合金高速加工中,三刃方头立铣刀因其优异的排屑性能、刚性和切削平衡性,已成为数控行业首选的高效刀具。与双刃刀具相比,三刃刀具可实现更高的每齿进给量(fz),从而在高主轴转速下保持稳定的切削,并提高单位时间内的材料去除率(MRR)。与四刃刀具相比,三刃刀具更大的刀槽容积降低了切屑堵塞的风险,确保在长时间连续加工过程中切屑的顺畅排出。
在高速(12,000-25,000 RPM)下,三刃设计可提供更均衡的切削力分布,减少主轴轴向振动,并最大程度降低崩刃或刀具断裂的风险。此外,三刃铝铣刀通常具有较大的螺旋角(例如 3°)和镜面抛光的刃口,从而增强了排屑性能并提高了切削平滑度。这些特性有助于在加工航空级铝合金和模具合金等软金属时实现卓越的加工稳定性和优异的表面光洁度。
如何利用三刃设计提高切屑去除效率和表面质量
三刃刀具的主要优势在于其优化的槽形,可提供充足的排屑空间。在铝合金加工中,切屑会产生快速且大量的切屑。排屑不良会导致积屑瘤 (BUE),从而对刀具寿命和表面质量产生不利影响。三刃设计的宽敞排屑槽可有效防止切屑堆积、堵塞和刀具卡滞。
此外,三刃设计平衡了主轴每转的切削刃数量,从而优化了进给效率和切削负荷。这不仅延长了刀具寿命,还改善了表面光洁度。与Z向坡走或螺旋插补进给技术相结合,可最大限度地降低瞬时全齿啮合引起的冲击力,从而减少转角振动和毛刺形成。
高端三刃铝制平头立铣刀还可能采用电抛光槽、不对称齿距和抗共振特性,以增强切削稳定性和自清洁能力。此类设计即使在干式或微量润滑 (MQL) 条件下也能保持高效的排屑和稳定的切削。
3f方头铣刀典型路径案例分享
为了最大限度地发挥3f 方头铣刀加工铝材的性能,刀具路径策略应与其几何特征相匹配。以下是一些常见的应用案例:
-
自适应清理(自适应粗加工)
非常适合粗铣大型工件。采用较小的径向步距 (ae = 10–15%),搭配较大的轴向深度 (ap = 1.0D)、高主轴转速 (>18,000 RPM) 和中高进给率 (3,000–5,000 mm/min)。这可保持恒定的切削负荷,实现高速材料去除和高效的排屑。 -
Z 级精加工
最适合用于铝型腔和模具边界加工。这款三刃刀具具有较浅的切削深度(ap < 0.2D),可提供一致的轮廓精度和卓越的表面光洁度。 -
精细轮廓
对于要求严格的表面光洁度(例如,镜面抛光铝),请使用三刃刀具,该刀具应具有最小径向步距(ae < 3%)、稳定的进给速度以及有效的冷却方式,例如微量润滑 (MQL) 或高压空气。这种方法可显著降低表面粗糙度,使其达到 Ra < 5 μm。
通过将这些路径策略与三刃刀具的设计相结合,用户可以实现快速粗加工,并在精加工过程中保持出色的表面质量和刀具寿命,从而提高整体加工效率和成本控制。
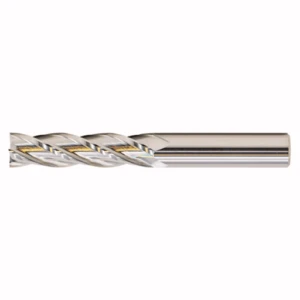
常见误解和路径优化建议
过度切削导致刀具过早磨损
在铝加工中,操作员通常优先考虑速度而非切削参数控制,导致切削负荷过大。过大的轴向切削深度 (ap) 或径向步距 (ae) 会导致切削力突然飙升,加速磨损或导致硬质合金刀具崩刃。在严重的情况下,这会导致刀具过早疲劳失效。
尤其是在使用硬质合金方铣刀高速加工铝材时,超过规定的切削参数不仅会缩短刀具寿命,还会加剧切屑堵塞和积屑瘤的形成,从而降低表面光洁度。建议采用适当的加工余量和分层精加工策略,避免一次性切削过多,以提高刀具寿命和加工稳定性。
路径重叠和不正确的进入/退出会导致碎裂
刀具路径过度重叠或进刀/退刀动作不恰当是导致刀具刃口崩刃的常见原因。过度重叠会使切削负荷反复集中在刀具的同一区域,导致局部积热和应力,最终导致切削刃断裂。
同样,剧烈的进刀或退刀动作(例如快速线性切入或突然停止)会引起刀具振动和冲击,从而降低切削稳定性。为了降低这些风险,应采用平滑的螺旋或斜坡进给,并避免刀具路径设计中的尖角。
通过刀具路径模拟软件预先评估切削负荷分布,可以调整重叠和进入/退出轨迹,显著减少路径引起的刀具损坏并延长铝平铣刀的使用寿命。
合理使用螺旋进给和等高粗加工策略
螺旋进给技术在铝合金加工中被广泛采用,用于渐进式切削,降低瞬时负荷,并避免全齿同时啮合。合理设置螺旋角和进给率可以提高刀具寿命和加工稳定性。
等高粗加工可均匀地去除材料,确保每次走刀的切削量和切屑负荷一致,防止复杂几何形状导致负荷峰值。该策略与3刃或4刃硬质合金铝制平底立铣刀完美搭配,在保持效率的同时提高表面一致性。
当与优化的切削参数和冷却方法相结合时,这些路径优化可有效降低崩刃风险和过早磨损,从而提高整体铝加工质量和生产率。
路径策略+高品质刀具=最大化铝加工效率
铝加工的效率和稳定性很大程度上取决于先进的刀具路径策略和优质刀具之间的协同作用。如前所述,选择合适的铝用方头立铣刀,尤其是硬质合金刀具,可以显著提高耐磨性和排屑性能,同时保持刀刃锋利度和加工稳定性。
针对铝量身定制的路径优化(例如高效的 HSM 和自适应清除路径、受控的切削深度和步距以及螺旋和等高度粗加工方法)可减少切削负荷波动、刀具振动和崩刃风险,延长刀具寿命并提高表面光洁度。
尤其是三刃铝制平底立铣刀,其卓越的排屑性能和切削力平衡性使其脱颖而出,与科学的刀具路径规划相结合,可实现理想的高速加工效果。相反,路径设计错误(例如过切、重叠过度或刀具进出不良)会加剧刀具磨损,降低加工稳定性和成本效益。
因此,加工工程师和操作员应仔细考虑他们的设备、工件和生产目标,深入了解刀具几何形状和路径策略之间的关系,并将先进的刀具选择与优化的刀具路径相结合,以最大限度地提高铝加工性能和竞争力。






