



过去十年间,我们与欧美机械加工客户合作完成了五十多个项目,经验表明一个反复出现的问题:标准刀具很少能满足复杂工件的特定要求。无论是加工高硬度钢、钛合金,还是复杂的模具表面,标准刀具在加工效率、表面光洁度和刀具寿命方面往往都存在不足。为了避免因刀具不适用而导致的反复延误,我们学会了与能够真正提供定制立铣刀设计和制造能力的供应商合作。
实际项目表明,定制硬质合金立铣刀的材料选择和几何形状对加工性能有显著影响。即使螺旋角、前角或刀芯厚度存在细微差异,也会导致刀具寿命降低高达 50%。在薄壁加工中,这些微小差异还会导致振动和毛刺的产生。在客户调试过程中,我们会常规测试多种定制的立铣刀解决方案,以确保在保持加工效率的同时,获得良好的表面光洁度和尺寸精度。
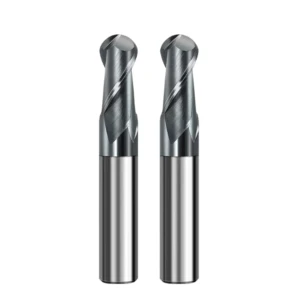
对于复杂的三维曲面零件,我们主要依赖定制球头铣刀,尤其是在模具、航空航天部件和医疗器械加工领域。我们的经验表明,刀尖半径的细微调整会显著影响表面光洁度和后续抛光工作量。供应商对这些细节的掌握程度往往决定了加工过程的成败。
在选择中国定制立铣刀制造商时,我们关注的重点并非价格,而是他们对我们工作环境的理解以及基于实际切削试验提供刀具解决方案的能力。仅仅具备生产能力是不够的;解决问题的能力至关重要——这一点在每一次合作中都得到了印证。
那么,针对您特定的工件和加工条件,您选择的供应商真的能够解决反复出现的刀具难题吗?
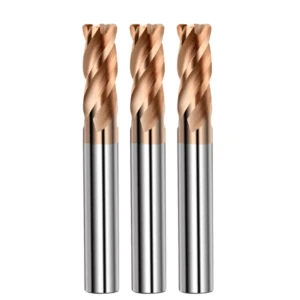
我们如何评估中国定制立铣刀制造商的可靠性
多年的合作经验表明,供应商的可靠性取决于其对工况的理解能力,以及能否针对不同的材料、机床和刀柄系统提供切实可行的解决方案。许多客户寻求快速解决方案,但仅提供标准刀具或小幅修改的供应商往往无法胜任高硬度钢或复杂的五轴加工。可靠的合作伙伴会在设计初期就介入,评估螺旋角、前角、刀芯厚度和刀柄兼容性,并在原型制作过程中进行切削试验。
小批量交付是另一个关键因素。在新产品开发或复杂工件原型制作过程中,我们经常需要快速验证定制切削刀具(例如立铣刀)解决方案。过长的原型制作周期或样品与批量产品性能的不一致会扰乱进度并增加成本。因此,我们要求供应商提供以往的项目案例研究、材料采购和测试记录,以证明其解决实际加工问题的能力。
供应商是否具备定制立铣刀设计能力?
在多个航空航天和模具项目中,我们反复发现,对标准刀具进行改造无法满足工件要求。可靠的供应商必须能够针对不同的材料和机床重新设计刀具几何形状。对于高硬度钢零件,调整螺旋角和前角并增加刀芯厚度可以显著提高抗崩刃性能。这些改进完全依赖于供应商在定制立铣刀设计方面的经验。
供应商在开发复杂工件方面的经验同样重要,而不仅仅是根据图纸进行生产。在一个项目中,一个五轴曲面模具最初使用改进的标准刀具加工时,表面粗糙度未能达到要求。只有供应商提供的非标刀具才解决了这个问题。我们现在采用一个简单的判断标准:供应商能否主动提出基于材料、机床参数和刀柄系统的可行设计方案,是衡量其可靠性的关键指标。
定制硬质合金立铣刀的原材料和棒材来源
我们经常遇到同一型号的硬质合金刀具性能差异巨大的情况。调查显示,主要因素在于棒材来源和晶粒尺寸。国产硬质合金棒材的一致性通常不如进口产品;稍大的晶粒尺寸或稍低的硬度都可能导致高负荷工况下刀具寿命减半。在试切过程中,我们会测试不同批次的材料,以验证刀具寿命和切削稳定性。
硬质合金的微观结构直接影响切削性能和抗崩刃性能。对于薄壁或长悬伸铣削,均匀的棒材组织至关重要。我们建议客户为关键项目选择细晶粒、硬度稳定的材料,并优化刀具几何形状以确保加工一致性。原材料来源和可追溯性是供应商选择的核心考量因素。
刀具几何形状设计是基于切削试验而不是经验重复吗?
仅凭经验复制刀具设计的供应商风险很高。即使是相同的刀具型号,在不同的机床和材料上也可能表现出不同的性能。我们曾经测试过定制的立铣刀,其螺旋角和前角未经优化,用于加工硬度超过HRC50的钢材,结果立即出现崩刃和振动。只有经过反复调整和切削试验,才最终实现了稳定的加工。
在每个项目中,我们都会对刀具几何形状进行微调,记录螺旋角、前角和刀芯厚度对切削力、表面光洁度和刀具寿命的影响。这建立了可量化的数据标准,避免了依赖口头经验。我们的实践证实,对于复杂的工件,基于测试的设计远比单纯的经验复制可靠得多。
涂层性能是否与实际加工材料相匹配?
涂层选择颇具挑战性。TiAlN涂层在高硬度钢上表现良好,但在高速钛合金加工中可能出现粘附现象,影响表面光洁度和刀具寿命。我们通过试切,结合材料、切削参数和冷却液等因素,选择最佳涂层,而非盲目遵循通用建议。
涂层附着力和均匀性也会影响加工稳定性。例如,在某个案例中,由于AlTiN涂层不均匀,导致刀尖崩刃,后经供应商调整和试切解决。对我们而言,涂层性能不仅仅是表面规格——它决定了刀具在实际工况下能否稳定运行。
具备小批量定制切削刀具(立铣刀)的交付能力
在新产品开发过程中,我们需要快速验证模具解决方案。如果供应商的生产规模有限或样品交付周期过长,可能会延误项目进度。一些供应商能够提供小批量原型制作服务,并根据试切结果快速调整几何形状和涂层,这对于研发至关重要。
小批量交付也是对一致性的考验。我们要求供应商在样品制作和批量生产之间保持模具性能的一致性。平衡快速原型制作和批量生产能力是支持复杂工件加工、确保加工质量和效率的关键。

我们在服务欧美客户时最常收到的定制立铣刀需求
欧美客户通常需要高难度、高精度的加工。航空航天零件、模具和医疗器械往往采用高硬度材料,形状复杂,尺寸公差要求严格,因此标准刀具无法胜任。我们的职责不仅是提供定制的硬质合金立铣刀,还包括设计刀具几何形状、选择涂层,并通过试切验证刀具寿命和表面质量。
常见问题包括高硬度钢加工中的刀具崩刃、高速铝合金加工中的刀具卡滞以及薄壁零件加工中的振动。这些问题仅靠理论参数无法解决;必须根据机床刚性、切削深度和进给速度等因素,对定制的立铣刀设计进行现场调整。多年来,我们已开发出可靠的刀具解决方案,可帮助客户在复杂的加工场景中降低试错成本。
高硬度材料(HRC45+)的加工
刀具崩刃和寿命不稳定是加工HRC45+钢材的常见问题。标准硬质合金刀具失效迅速,导致毛刺产生,需要频繁更换。通过增加刀芯厚度、优化螺旋角和前角,以及在定制硬质合金立铣刀中使用高均匀性硬质合金,我们提高了刀具的稳定性和抗崩刃性能。
微调刀尖半径和涂层厚度可进一步延长刀具寿命。我们建议客户优先选择在实际工况下测试过的非标刀具,以确保批量生产性能的一致性。
铝合金高速加工
刀具粘刀和切屑排出是高速铝合金加工的关键问题。我们根据沟槽形状、长宽比和进给速度,设计定制的立铣刀切削刃和沟槽几何形状,以防止切屑堆积并保持表面光洁度。
通过使用合适的涂层和少量冷却液,我们监测切屑形态和刀具磨损情况。多次试切可在满足表面粗糙度要求的同时,将刀具寿命延长 20% 以上,适用于单件或中小批量生产。
钛及耐热合金的加工
刀具烧蚀和振动是主要挑战。普通硬质合金刀具升温迅速,导致刀尖烧蚀和表面光洁度下降。定制硬质合金立铣刀通过减振槽、提高刚性和优化切削参数,确保在高负载下稳定运行。
试切使我们能够观察振动频率和切屑形成情况,并根据需要微调刀具几何形状。与仅根据材料进行调整相比,针对加工条件优化的刀具在刀具寿命和表面质量方面表现更佳。
模具行业对定制球头铣刀的需求
使用标准球头铣刀加工三维曲面模具时,表面通常较为粗糙。通过微调刀尖半径和切削刃长度,可以改善表面光洁度。定制球头铣刀能够确保刀尖半径和切削刃长度的一致性,从而减少抛光工作量。
刀具精度必须与机床刚性相匹配。即使是高精度刀具,在柔性机床上也会产生振动和波纹。我们需要综合考虑机床、夹具和切削参数,以确保加工结果的稳定性。
薄壁零件和长悬伸零件的加工
刀具跳动和振动常常导致薄壁和长悬伸加工中的尺寸误差。提高刀具刚度、调整螺旋角和刀芯厚度以及使用定制立铣刀优化切削刃可以抑制振动。
我们根据悬伸长度和夹紧方式选择刀具直径和涂层,并通过多轮试切来确保精度并延长刀具寿命。这种方法可以减少废品,并且优于依赖标准刀具。
2026年中国十大定制立铣刀制造商
过去十年间,我们为欧美客户提供机械加工和刀具解决方案,积累了丰富的中国刀具制造商评估经验。项目合作经验表明,不同供应商在设计能力、材料控制、精度稳定性以及交货周期等方面存在显著差异。基于在实际项目中的反复使用,我们整理了一份包含十家常用供应商的名单,其中包括三和刀具(SAMHO TOOL)。每家制造商各具优势,适用于不同的工件和加工条件。
这份榜单并非绝对排名,而是反映了我们对刀具兼容性和可靠性的观察。有些制造商擅长加工高硬度钢或钛合金,而另一些则在模具表面加工或快速原型制作方面表现更佳。在选择合作伙伴时,我们更关注工件材料、机床类型和批量要求,以确定最合适的供应商,而非仅仅依赖品牌声誉。
综合性定制立铣刀制造商
我们发现,一些综合性制造商提供从设计、生产到切削测试的一体化服务。在多材料、多机床加工环境下,他们为HRC45+钢材、铝合金和钛合金零件提供经过试验验证的解决方案。这种合作模式确保了刀具在各种加工条件下的稳定性能,并缩短了设置时间。
这些供应商尤其适合建立长期合作伙伴关系。我们经常使用他们定制的立铣刀进行新产品开发、模具零件和航空航天部件的生产,因为他们能够快速响应设计调整和批量生产需求。长期合作也增强了我们对刀具寿命预测和批次一致性的信心,尤其是在复杂的五轴加工项目中,持续的优化经验至关重要。
高端制造商,专营定制硬质合金立铣刀
对于高硬度材料和航空航天零件,我们依赖于专业生产定制硬质合金立铣刀的高端制造商。我们的经验表明,他们始终坚持选用一致的硬质合金材料,保证晶粒尺寸均匀,并严格控制几何精度。通过反复试切,他们能够提供可预测的刀具寿命和稳定的切削力,即使对于硬度高于HRC55的钢材,也能确保加工精度和表面光洁度。
在实践中,我们会根据机床刚性和加工策略对切削刀具进行微调。这些供应商在航空航天和医疗器械项目中表现出色,因为刀具精度和材料稳定性直接影响零件的成品率和加工效率。在选择合作伙伴时,我们会优先考虑那些在加工高难度材料方面拥有成功案例的制造商。
专业生产定制球头铣刀的制造商
在模具和五轴曲面加工领域,我们经常与专门生产定制球头铣刀的制造商合作。多年的项目经验表明,刀尖半径精度和切削刃一致性对表面光洁度和加工效率至关重要。能够为复杂三维曲面提供定制刀具的供应商可以减少抛光和精加工时间,这在模具和医疗器械部件加工中尤为重要。
五轴加工中刀具的稳定性至关重要。在实际项目中,我们通过对机床夹具和切削参数的验证,确保在高进给率和长悬伸条件下实现无振动加工。这种做法能够降低废品率,提高复杂曲面加工的生产效率。
快速原型定制切削刀具立铣刀供应商
在新产品开发过程中,我们依赖于能够快速制作原型产品的供应商。快速交付定制的切削刀具(例如立铣刀)样品,使我们能够高效地进行试切并优化刀具几何形状。通常,我们会在两到三次试切后最终确定刀具设计。
这些供应商非常适合小批量试生产。他们不仅能提供短期样品,还能在取样过程中记录切削数据,帮助我们评估刀具寿命和加工稳定性。这种快速反馈机制显著缩短了开发周期,并为加工复杂材料和曲面奠定了可靠的基础。
高性能、高性价比的中国定制立铣刀制造商
对于大批量生产项目,成本控制和刀具一致性是我们的首要关注点。高性价比的供应商能够提供稳定的材料来源、定制立铣刀的统一批量以及具有竞争力的价格,同时还能保证切削性能。这对于中小批量生产尤为重要,因为刀具稳定性直接影响生产效率和废品率。
在实际操作中,我们会根据工件材料、加工深度和机床刚性选择合适的刀具直径、切削长度和涂层方案。通过多轮试切和参数优化,我们可以在保证质量的同时降低生产成本。虽然成本效益高的供应商可能不适用于最复杂的项目,但他们仍然是批量加工和标准化零件生产的理想合作伙伴。
我们在选择中国工具供应商时遇到的陷阱
通过长期的合作,我们与中国刀具制造商在实际操作中遇到了一些挑战。早期问题可能并不明显,但却会对效率和零件质量产生重大影响。沟通不畅或工艺控制偏差会导致刀具无法满足要求,有时甚至会造成返工或报废。基于多年的经验,我们总结出了常见的风险点,并建立了相应的验证流程来降低风险。
大多数问题都可以通过早期沟通和试切验证来避免。提供详细的工件信息、加工条件和机床参数,并结合小批量样品试验,可以识别潜在的设计或材料问题。我们在项目中积极提出这些步骤,以确保性能稳定,并避免因材料、涂层或几何形状变化而带来的风险。
对图纸的误解导致工具无法使用。
早期,我们遇到过因单位、角度或公差理解错误而导致工具无法使用的情况。例如,图纸上标明的毫米有时会被解读为英寸,或者角度公差不明确,从而导致工具安装失败或尺寸误差。
为避免这种情况,我们会确认单位、加工方向和公差要求,并要求供应商提供图纸确认反馈。小批量试切验证是否符合加工要求。虽然这会增加前期投入,但可以避免产生无法使用的刀具,并在批量生产中节省大量时间和成本。
刀具寿命与样品不一致
我们经常看到小批量样品刀具性能良好,但在大规模生产中寿命却大幅下降。造成这种情况的原因包括材料批次差异、硬质合金晶粒均匀性或热处理不一致。对于HRC45+钢材和高速铝加工而言,这种情况尤为常见。
我们要求供应商提供材料批次记录,并记录试切过程中刀具的磨损情况。这有助于在批量生产前发现问题,指导工艺调整,确保批量生产的刀具性能与样品性能高度一致,从而降低废品率,并增强加工稳定性。
涂层附着力问题
涂层剥落会导致刀具失效,尤其是在高速切削不锈钢或钛合金时,TiAlN 或 AlTiN 涂层更容易发生剥落。即使是轻微的剥落也会影响表面质量和刀具寿命,尤其是在薄壁或深孔加工中。
我们进行试切以验证涂层性能,观察切屑形成和磨损情况。局部剥落会触发工艺调整和重新验证。提前确认附着力对于稳定、高精度的加工至关重要。
刀具跳动影响加工精度
刀具跳动会显著影响尺寸精度和表面质量。例如,0.005毫米和0.01毫米的跳动差异就可能造成加工结果的巨大差异。薄壁或深孔零件尤其敏感,过大的跳动会导致振动、毛刺和废料。
我们在每批产品出货前都会进行跳动测试,测试过程中会考虑机器刚性和夹紧力。跳动过大则需要对刀具进行微调或调整夹紧力。虽然这会增加前期工作量,但能确保高精度、一致性的大批量生产,也是我们数十年来项目经验中积累的宝贵经验。
如何与中国定制立铣刀制造商进行有效沟通
多年来,我们为欧美客户提供加工解决方案,发现供应商对工作条件和加工要求的理解程度直接决定了刀具的可靠性和加工效率。仅仅提供图纸不足以设计出满足实际加工需求的刀具。在每个项目启动之初,我们都会向供应商提供完整的信息,包括工件材料、机床类型、加工深度和刀具延伸长度。这确保了刀具设计能够针对实际加工环境进行优化。
我们还发现,沟通效率和质量对项目进度有着显著影响。提供详细的加工条件和切削数据,能够帮助供应商快速确定是否需要调整刀具几何形状、涂层或材料,这远比反复修改图纸有效得多。通过提前共享这些信息,我们能够显著缩短复杂零件和高难度材料的试切和刀具验证周期,同时降低加工风险。
我们需要提供哪些必要参数?
我们提供关键参数,例如加工材料、机床类型、主轴转速、进给速度和刀具伸出长度。材料的硬度和化学成分会影响切削刃几何形状和涂层选择。机床类型和夹具条件决定了刀具刚度和螺旋角优化。主轴转速和进给速度决定了切削力和刀具磨损,而刀具伸出长度则影响振动控制和加工精度。
在一个项目中,由于忽略了刀具伸出量,我们在深孔加工过程中遇到了严重的振动,导致刀具寿命不足设计值的一半。在与供应商沟通了刀具伸出量、机床和夹具参数后,他们优化了定制立铣刀的刀芯厚度和几何形状,从而稳定了加工性能。这凸显了提供完整参数对于有效沟通的重要性。
为什么提供实际的加工问题而不是仅仅提供图纸?
客户有时仅提供零件图纸,而不描述加工难题或以往的失败案例。供应商仅凭图纸设计出的定制硬质合金立铣刀可能无法解决实际问题,例如高硬度钢的崩刃、铝合金的刀具卡滞或薄壁零件的振动。
我们主动分享以往的失败案例、刀具寿命问题和表面质量挑战。通过描述实际的加工问题,供应商可以针对不同的工况优化刀具设计,而不是盲目地复制标准刀具。实践证明,这种方法能够提高刀具的易用性,并减少样品验证过程中的重复试切次数。
如何让供应商快速提供可用的解决方案
为了加快解决方案的制定,我们提供试切数据和明确的目标,例如所需的刀具寿命、加工效率和表面光洁度。例如,在高速铝合金加工或五轴模具项目中,提供实际的切削参数可以让供应商快速调整刀具几何形状和涂层,从而迅速提供可用的解决方案。
我们还在沟通中明确了工具设计的优先级,区分了哪些指标至关重要,哪些指标可以协商。这为供应商提供了清晰的指导,减少了无效设计和返工。我们的经验表明,以数据驱动、目标为导向的沟通能够加快供应商的响应速度,并确保工具在大规模生产中性能的一致性。
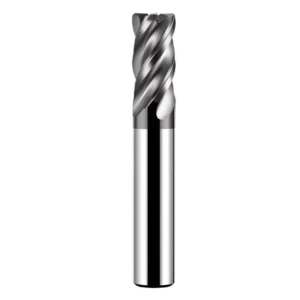
我们如何验证定制立铣刀是否适用于客户的操作条件
即使是非标准设计或高端材料,在实际应用中也可能表现不佳。因此,我们在批量生产前实施了一套系统的验证流程,首先进行小批量试加工,重点关注刀具寿命、表面粗糙度和尺寸稳定性。这些数据不仅可以评估刀具的适用性,还可以作为批量生产的参考依据。
我们还会考虑机床、夹具和加工策略的影响。同一把定制硬质合金立铣刀在五轴加工中心和立式加工中心上的性能可能有所不同。在实际加工条件下进行试切有助于识别潜在的振动、切屑排出或薄壁加工问题,从而在批量生产前降低风险。
试切流程及评估标准
在试切过程中,我们会记录刀具寿命、表面粗糙度和尺寸稳定性。刀具寿命表明材料和几何形状是否符合加工条件。表面粗糙度决定了后处理和精度要求。尺寸稳定性反映了刀具刚性、振动控制和机床兼容性。多轮试切可以比较高负载和连续加工条件下的性能。
例如,在加工HRC50+钢材或钛合金时,我们观察到同一批次定制立铣刀在不同切削速度下的刀具寿命差异超过30%。记录试切数据有助于预先调整刀具几何形状和切削参数,从而确保批量生产的稳定性。这种方法验证了刀具的可用性,并为客户提供了可量化的性能参考。
如何判断工具设计是否需要调整
我们评估刀具性能不仅依据刀具寿命和表面质量,还依据振动、噪声和切屑形态。切屑过长、粘刀或断屑可能表明需要优化螺旋角、前角或切削刃设计。振动和噪声则揭示了刀具刚性和机床匹配问题,从而指导几何形状或涂层的调整。
磨损位置分析同样至关重要。试验后对刀尖、切削刃和刀体磨损情况的检查,可以确定是否需要增加刀芯厚度、调整螺旋角或使用更高均匀性的硬质合金。这确保了定制硬质合金立铣刀真正针对客户的工作条件进行了优化。
定制硬质合金立铣刀持续优化流程
刀具设计很少在一次试切后就最终确定。我们通过迭代测试和参数调整来实现持续优化。在五轴曲面模具加工中,我们首先验证刀具寿命和表面质量,然后根据切削数据调整前角、螺旋角、刀尖半径和涂层厚度。每一次调整都基于数据,而非理论推导。
与客户保持密切沟通可确保批量生产过程中刀具性能的稳定性。这种方法能够为高硬度钢、薄壁零件和高速铝合金加工提供可靠的加工结果。持续优化还能为未来的供应商选择、刀具设计和加工方案改进提供数据,从而降低返工和报废风险。

我们给欧美客户的建议:选择中国定制立铣刀供应商时应关注哪些方面
许多加工问题都可以通过谨慎选择供应商和有效沟通来避免。客户往往过分强调价格,而忽略了刀具的一致性、材料的均匀性和加工适应性。如果您正在考虑选择中国定制立铣刀制造商,首先应该评估刀具在您实际操作条件下的稳定性,而不是单价。刀具稳定性决定了刀具寿命、加工精度和表面质量——尤其对于高硬度材料、五轴曲面或薄壁零件而言更是如此。
我们建议优先选择拥有实际加工经验的制造商。能够解决实际问题比仅仅生产标准切削刀具更为重要。熟悉HRC45+钢、高速铝或钛合金的供应商能够高效地设计刀具,并根据试切反馈进行优化。分享您的工作条件、图纸或材料数据,有助于设计出实用且精准的刀具。
不要只看价格;更要关注稳定性。
频繁更换供应商以追求低成本往往会导致刀具寿命波动、表面质量不稳定、返工以及加工延误。评估报价时,应比较刀具一致性、材料批次控制和试切记录,而不仅仅是单价。稳定的定制立铣刀可确保批量生产中性能的可预测性,并将风险降至最低。
稳定性还包括涂层均匀性、刀尖几何形状精度和螺旋角控制。对于薄壁或复杂曲面模具,请索取试切数据和磨损分析,以确认其在您的加工条件下性能稳定。虽然这种方法初始成本可能较高,但能显著提高效率和可靠性。
优先考虑具有实际加工经验的制造商
拥有丰富实践经验的供应商能够快速提供可用的定制切削刀具。如果您加工的是高硬度材料或复杂的五轴曲面,请优先选择在类似工况下拥有成熟解决方案的制造商。经验丰富的供应商会根据试切反馈优化刀具几何形状和涂层,并调整刀具,从而确保刀具寿命、表面质量和尺寸稳定性。
在实践中,我们会与供应商分享加工问题、故障案例和试切数据。这加快了验证速度,提高了批量生产的可靠性。通过提供工件材料、加工参数和机床信息,供应商可以高效地改进定制硬质合金立铣刀。
长期合作比频繁更换供应商更有效
长期合作关系能带来显著优势。通过持续的试切、几何调整和涂层改进,刀具能够逐步适应操作条件,从而确保批次一致性和可预测的刀具寿命。对于复杂且高精度的工件,应优先考虑长期合作,而非频繁更换供应商。
持续的数据积累是另一项优势。试切记录、磨损分析和切削反馈有助于优化未来定制球头铣刀和非标刀具的设计。与供应商共享实际加工数据可以减少试错,加快高性能刀具的交付速度。






