


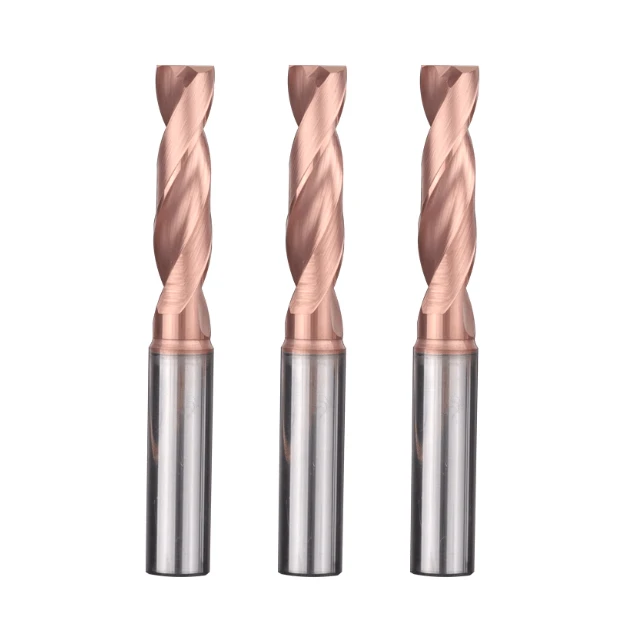
不锈钢是一种高强度、耐腐蚀材料,广泛应用于机械制造、模具制造和工业设备领域。由于其硬度高、加工难度大,选择合适的钻头对于确保高效钻孔和高质量孔加工至关重要。到2025年,市场上将出现一系列高性能钻头,包括高速钢(HSS)、钴合金(Cobalt)和硬质合金钻头,它们在耐磨性、切削速度和刀具寿命方面各具优势。
对于工程师和采购专业人士来说,了解钴合金钻头和硬质合金钻头在不锈钢加工中的性能差异,掌握实用的不锈钢钻孔技巧,并选择可靠的OEM钻头供应商,是实现高效和节省成本的必要步骤。针对不同不锈钢等级(304、316或410)调整切削速度、进给率和冷却方案,可以显著延长钻头寿命并确保钻孔精度。

2025年最推荐的不锈钢钻头型号比较
钻头的选择直接影响加工效率、孔精度和刀具寿命。到2025年,先进的高速钢、钴合金和硬质合金钻头将在耐磨性、切削性能和精密钻孔方面展现独特的优势。工程师和采购团队可以通过比较材料、几何形状和涂层技术,平衡成本、耐用性和应用要求,来选择最适合不锈钢加工的钻头。
1. HSS钻头的优点和局限性
高速钢钻头以其韧性和加工稳定性而闻名,适用于中厚不锈钢和小批量生产。其优点包括低崩刃、经济高效、易于重磨。然而,高速钢在高硬度或长时间连续钻孔时耐磨性较差,更容易发生热变形,从而缩短刀具寿命。当精度要求不高时,高速钢是理想的选择。
2.钴合金钻头在不锈钢加工中的性能
钴钻具有高硬度和耐热性,是奥氏体不锈钢(304、316)及更高硬度工件的理想选择。与高速钢相比,钴钻在高速切削下仍能保持锋利,从而提高钻孔效率并减少毛刺形成。对于中大批量生产,钴钻可降低换刀频率,同时保持稳定的孔质量。
3.硬质合金钻头的耐磨性分析
硬质合金钻头具有卓越的硬度和耐磨性,是高硬度不锈钢和厚板加工的理想选择。它们在高速连续生产环境中表现出色,可确保孔尺寸稳定,并减少换刀次数。虽然硬质合金钻头价格较高且需要精确的冷却,但它在大批量或精度要求极高的应用场合中性能卓越。
4. 钴合金钻头与硬质合金钻头:效率和寿命比较
钴合金钻头在中等硬度不锈钢和中等产量下可提供均衡的性能。硬质合金钻头则在高硬度材料和高速加工下具有更长的使用寿命和更高的效率。了解这些差异有助于工厂优化不锈钢钻孔的刀具选择、生产成本和加工效率。
5.涂层钻头增强切削性能
TiN、TiAlN 和 TiCN 等涂层可减少切削摩擦,提高耐磨性并延长钻头寿命。选择合适的涂层类型有助于控制钻孔温度、防止切屑粘附并提高孔质量,尤其是在高精度或硬质材料应用中。涂层钻头与优化的切削参数相结合,可确保稳定高效的生产。

不锈钢的实用技巧和高效钻孔技术
由于不锈钢导热系数低、强度高且易加工硬化,因此在钻孔过程中需要格外小心。遵循结构化的准备、优化的切削参数、有效的冷却以及正确的钻孔策略,可以减少刀具磨损、提高孔质量并提升整体生产效率。这些技巧对于追求一致可靠结果的精密加工公司和 B2B 工厂至关重要。
钻孔前的工件准备和定位方法
确保工件平整稳定是实现精确钻孔的第一步。使用定位夹具、导套或预钻导向孔可防止钻头偏移。对于厚板或大型工件,分区夹紧和适当的支撑可减少振动、毛刺形成以及钻头过载的风险。高精度校准工具可进一步提高钻孔精度和重复性。
最佳切削速度和进给率设置
切削速度和进给率应根据不锈钢的类型和厚度进行调整。对于 304 和 316 等奥氏体不锈钢,较低的切削速度和适中的进给率可以降低切削温度和磨损。切削参数应与钻头材质(高速钢、钴基或硬质合金)和涂层类型相匹配,有助于延长钻头寿命并保持加工效率。
冷却液使用和切屑清除技术
导热系数低会使不锈钢容易过热,从而导致崩刃并降低孔的质量。使用高效冷却液或切削油,并保持正确的角度和流量,有助于控制温度。优化钻槽设计和排屑系统,可防止堵塞,确保切屑顺畅,并保持稳定的生产。
防止钻头过热和碎屑的方法
过热是缩短钻头寿命的主要原因。分段钻孔、慢进快退以及阶梯钻孔等技术可以降低切削负荷。定期检查和修磨钻头可以进一步防止崩刃,并保持稳定的孔质量。
薄板和厚板加工的不同策略
薄板钻孔需要较低的切削速度、牢固的夹紧和支撑板,以最大程度地减少变形、毛刺和孔偏。厚板钻孔需要注意热量积累、顺畅的排屑以及多级钻孔以避免过载。根据板厚选择合适的钻头直径和材质,可确保高质量的孔和高效的加工。

如何选择最适合不锈钢的钻头
选择合适的钻头可确保最佳加工效率、精确钻孔并延长刀具寿命。必须考虑不同不锈钢牌号在硬度、热膨胀系数和耐磨性方面的差异。钻头的选择应综合考虑材料、几何形状、切削参数和批量大小,以降低成本和机器磨损。
根据不锈钢等级选择钻头材料(304、316、410等)
-
奥氏体不锈钢(304、316):钴合金钻头在高温下仍能保持锋利,适用于中高速切削。
-
马氏体或高硬度钢(410):硬质合金钻头可进行连续加工和厚板钻孔,延长刀具寿命。
-
薄板或小批量生产:高速钢钻头具有经济高效的韧性和易于重新磨利的特性。
将钻头材料与不锈钢等级相匹配可以平衡切削效率、刀具耐磨性和精密孔质量。
钻头几何形状和角度对切削性能的影响
尖角、螺旋角和刀片轮廓设计会显著影响切割性能。
-
切削刃角度会影响切削力和孔的进入质量。较小的角度适用于薄板;较大的角度适用于厚板。
-
螺旋角会影响排屑和钻削稳定性。高螺旋角可以改善排屑效果,但对于硬质钢材,必须加以控制。
-
刀片轮廓(分尖、抛物线槽)可降低扭矩并防止偏转。
优化钻头几何形状可确保精度和一致的生产。
加工精度要求和钻头选择策略
高精度零件需要能够保持耐磨性和尺寸精度的钻头。对于严格的公差要求,建议使用涂层硬质合金钻头或高精度钴钻头。对于中等精度要求,高速钢钻头或钴钻头结合优化的切削参数即可满足要求。数控生产得益于稳定、可重复的钻头,可最大限度地减少二次加工。
成本效益分析:平衡寿命、效率和成本
-
硬质合金钻头:初始成本较高,使用寿命较长,适用于大批量或厚板加工。
-
钴钻头:成本适中,耐磨性好,适用于中等硬度不锈钢和中等产量。
-
高速钢钻头:成本低,易于磨利,是小批量生产的理想选择。
平衡钻头寿命、加工效率和采购成本是优化不锈钢钻井策略的关键。

OEM钻头供应商选择和采购指南
在不锈钢加工和数控生产中,选择可靠的OEM钻头供应商不仅影响刀具质量,还直接影响生产效率和工艺稳定性。无论是批量采购高耐磨钻头,还是定制精密钻孔解决方案,工程师和采购人员都必须考虑供应商的技术专长、生产能力、质量控制体系和售后服务。科学地评估供应商可以降低采购风险,同时确保获得高性能不锈钢钻头和长寿命数控钻孔刀具。
选择可靠供应商的关键指标
选择 OEM 钻头供应商时,请考虑以下关键指标:
-
产品质量和耐用性:确认供应商提供标准钴合金、硬质合金或涂层钻头,以确保耐磨性和切削效率。
-
技术能力和研发实力:拥有精密刀具设计经验和材料优化专业知识的供应商可以提供根据数控加工要求量身定制的钻孔解决方案。
-
生产能力和交付可靠性:稳定的生产和准时的交付可防止工具短缺扰乱生产计划。
评估这些指标可确保与高质量的 OEM 钻头供应商建立长期、稳定的合作。
批量采购和定制服务的注意事项
对于大批量生产或特殊工件,供应商定制能力至关重要:
-
可以根据不锈钢等级、厚度和孔直径指定定制钻头几何形状、涂层类型和工具长度。
-
明确定义批量订单的质量标准和公差要求,以防止批次间性能差异。
-
建立明确的采购合同,详细说明交货时间表、验收标准和技术支持,以确保定制钻头满足生产需求。
质量检验和售后支持建议
高性能钻头依赖于严格的质量控制和售后支持:
-
确认供应商提供工厂检验报告、硬度测试和几何尺寸验证,以确保钻头性能的一致性。
-
建立售后沟通渠道来解决工具问题,例如过早磨损、碎裂或孔精度偏差。
-
优先选择拥有技术支持团队的供应商,能够推荐数控切削参数优化以提高生产效率。
国际采购经验和物流考虑
对于全球采购而言,物流和供应链管理至关重要:
-
选择熟悉国际航运、关税和海关法规的供应商,以确保及时交付工具。
-
评估包装和运输安全性,以防止损坏或腐蚀。
-
建立长期合作伙伴关系,以获得优先供应和技术支持,特别是对于紧急或大批量订单。
合理规划国际采购,确保不锈钢钻井作业高效、稳定,同时最大程度降低供应风险。

2025年不锈钢最佳钻头选择和OEM采购策略
选择合适的钻头并优化采购策略是高效加工不锈钢、减少刀具磨损和获得精确孔径的关键。本文对高速钢 (HSS)、钴合金、硬质合金和涂层钻头进行了分析,为工程师和采购人员提供了系统性指导。通过整合实用的钻孔技术、优化的切削参数和可靠的 OEM 供应商选择,企业可以开发出兼顾性能、质量和成本的高效生产解决方案。
钻头优点、缺点和应用场景总结
-
高速钢钻头:性价比高,韧性好,适用于薄板和小批量生产,但在高硬度或连续加工中耐磨性有限。
-
钴合金钻头:硬度高、耐高温,是中等厚度板材和奥氏体不锈钢的理想选择,可提高效率和孔精度。
-
硬质合金钻头:耐磨性极佳,适用于高硬度和厚板,使用寿命长,但成本较高。
-
钴合金与碳化物:钴合金最适合中等硬度和中小批量生产;碳化物在高硬度或高速应用中表现出色。
-
涂层钻头:减少摩擦,提高耐磨性,控制热量,改善孔表面质量,尤其适用于精密加工。
将钻头材料与不锈钢等级、孔直径和批量大小相匹配,可实现效率和质量之间的平衡。
加工工艺及切削参数优化综述
-
适当的切削速度、进给速度和冷却策略可延长钻头寿命并确保孔的精度。
-
工件的准备和定位可最大限度地减少孔的偏转和振动。
-
优化的冷却液和切屑去除可提高生产稳定性并防止过热或碎裂。
-
针对薄板和厚板采用不同的钻孔策略,可以高效加工各种工件。
这些技术的结合显著提高了数控不锈钢钻孔的效率和生产稳定性。
OEM钻头采购策略总结
-
评估供应商质量、技术能力和生产能力。
-
批量和定制采购需要明确的公差、几何形状和涂层。
-
建立质量检测和售后体系,确保性能始终如一。
-
对于国际采购,优先考虑物流、包装和长期合作伙伴关系,以降低供应风险。
科学的采购和强大的OEM合作确保了不锈钢钻孔工具供应链的高效、稳定。
工程师和采购员的快速选型决策参考
-
材料匹配:根据不锈钢牌号选择高速钢、钴或硬质合金。
-
加工效率:硬质合金适用于高硬度或厚板;高速钢或钴合金适用于薄板或中小批量加工。
-
孔精度:对于高精度应用,请使用涂层或精密钴钻头。
-
成本效益:平衡钻机寿命、效率和采购成本。
-
供应链保障:选择可靠的OEM供应商,以确保质量稳定,交货准时。
遵循这些策略,企业到2025年就能实现高效、稳定、经济的不锈钢钻孔,支持数控生产和规模化制造。






