



我们曾经遇到过一个棘手的项目,客户需要在模具钢上加工多种尺寸的内螺纹。加工材料既包括标准预硬化钢坯,也包括硬度更高的工具钢。他们最初选择刀具时仅仅依据螺纹直径和标称螺距。然而,一旦开始切屑飞溅,刀具在硬度较高的钢坯上的寿命就急剧下降,在深孔加工中出现了颤振,表面光洁度也迅速降低。
这一失败揭示了一个经验丰富的机械师都熟知的现实:仅仅将产品目录编号与标称螺纹尺寸匹配是不够的。必须评估刀具的机械基础,从单面或多面轮廓到内外槽几何形状。基体晶粒尺寸、刃口处理和涂层附着力也决定了整体硬质合金螺纹铣刀能否在高切削压力环境下正常工作。
选择合适的螺纹铣刀类型需要将刀具几何形状与机床的刚性、螺纹深度和加工性能直接匹配。单形铣刀可降低径向刀具压力,并适用于多种螺距,因此非常适合不稳定的机床或多品种加工。多形铣刀可在刚性生产中最大限度地提高生产效率,但其较高的切削力要求精确的进给速度控制和刚性刀具夹持。
在硬化钢上加工螺纹时,标准刀具几何形状很快就会暴露其局限性,导致快速微崩刃和螺纹质量差。极高的切削温度和磨粒磨损要求使用刚性硬质合金螺纹铣刀,该铣刀需具备优化的刀芯直径和耐热涂层,才能适用于硬化钢加工。平衡刀具行程、刀槽数量和材料硬度,可确保螺纹加工精度高,并防止工件报废。
了解各种螺纹铣刀的类型有助于优化加工周期、消除螺距误差,并延长刀具寿命,尤其是在加工难加工材料时。如果您需要频繁更换刀具、加工高价值零件或使用高强度工具钢,那么选择合适的刀具结构可以保障您的利润空间并稳定加工过程。
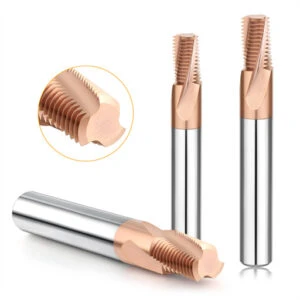
螺纹铣床主要有哪些类型?
车间选刀并非首先考虑单价。经验丰富的技师会首先评估螺纹几何形状、材料硬度、刀具行程和主轴刚性。忽略不同类型螺纹铣刀之间的结构差异会导致颤动、排屑不良和过早磨损。我们根据成形方法、刀具基体和孔方向对刀具进行分类,以精确匹配您的零件要求。
刀具类别针对不同的机械挑战。成形轮廓决定切削压力,而刀具结构决定其在重径向载荷下的抗挠曲能力。多品种加工需要灵活的刀具几何形状,以在各种工况下保持严格的公差。相比之下,大批量生产则需要刚性刀具,以最大限度地延长刀刃寿命并提高加工能力。
什么是单面螺纹铣床?
单齿螺纹铣刀采用单齿设计,每次螺旋插补旋转切削一个螺距。这种几何形状产生的径向切削力极小,可显著降低长孔加工中的刀具挠度。通过调整数控程序路径,加工人员还可以使用同一刀具加工多种螺纹直径和不同螺距。
主要的权衡之处在于加工周期而非切削质量。逐道加工深螺纹比使用多齿刀具耗时更长。然而,对于薄壁工件、不稳定的夹具或小批量生产,该刀具提供了无与伦比的工艺可靠性。它使编程人员能够完全控制螺纹节圆直径偏移和表面光洁度。
什么是多功能螺纹铣床?
多刃螺纹铣刀在其槽道长度方向上集成了多个切削齿,可在一次360度螺旋切削中形成完整的螺纹。这种结构可显著缩短固定螺纹尺寸的大批量生产环境下的加工周期。由于全刃切削会产生更高的切削压力,因此加工人员必须保持刀具和工件的刚性夹持和稳定夹持。
在比较单齿和多齿螺纹铣刀时,最佳选择取决于机床的刚性和生产量。在刚性加工中心上加工相同零件时,多齿铣刀可提供无与伦比的生产效率。但是,如果您的主轴功率不足或机床存在偏转,则径向刀具啮合量的增加可能会导致锥度误差和颤动。
什么是整体硬质合金螺纹铣刀?
整体硬质合金螺纹铣刀具有高弹性模量和耐热性,能够满足高精度螺纹加工的要求。整体硬质合金的抗弯曲性能远优于高速钢,有助于消除盲孔加工中的螺距误差。选用优质亚微米级硬质合金并涂覆耐热涂层,可确保在加工磨蚀性工具钢时刀具寿命稳定。
切削硬化金属对刀具的要求远高于标准硬质合金基体。极高的剪切温度需要使用专为硬化钢设计的硬质合金螺纹铣刀,该铣刀需具备强化切削刃和先进的多层涂层。根据工件硬度匹配基体韧性、后角和刀芯厚度,可以防止微崩刃,从而保护昂贵的零件免于报废。
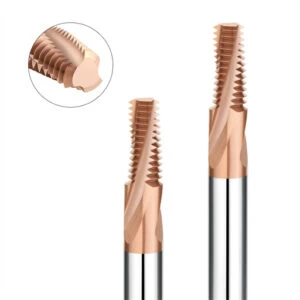
单形螺纹铣床和多形螺纹铣床有什么区别?
为了缩短加工周期,加工车间经常改用多齿铣刀,但却往往遇到严重的颤动和刃口崩刃问题。比较单齿和多齿螺纹铣刀,需要评估切削接触面积、径向刀具压力和排屑能力,而不仅仅是齿数。多品种加工更适合使用柔性铣刀,而大批量固定规格加工则需要快速的加工周期。
评估加工设置可以避免代价高昂的错误。多齿刀具每转切削的表面积更大,因此需要高主轴扭矩、刚性工件夹持和短刀具悬伸。单齿刀具则能减少刀具的瞬时切削,从而有助于消除深孔加工中的谐波振动和螺纹锥度。
单面螺纹铣床的特点及应用
单孔螺纹铣刀通过连续螺旋插补切削,每次加工一个螺距。这种结构为加工车间提供了最大的灵活性,可以使用同一把刀具加工不同直径和螺距的螺纹。加工人员可以轻松地微调螺距直径,编程执行多次径向弹簧进给,并保持严格的3B级公差。
较低的切削力使这些刀具非常适合长行程直径比和薄壁零件的加工。对于韧性合金,选择刚性单型螺纹铣刀加工硬化钢可最大限度地减少侧向载荷引起的挠曲和刀具断裂。多次浅螺旋切削有助于控制切削热并使刀刃磨损可控。
多形螺纹铣床的特点及应用
多刃螺纹铣刀采用全刃切削轮廓,可在一次360度螺旋走刀中加工出完整的内螺纹。这种设计显著缩短了大批量生产中专用工装的加工周期。然而,齿间同时接触会产生较大的径向切削压力,因此需要高效的排屑装置。
如果机床刚性不足且刀具夹持不当,多齿刀具会导致颤纹和螺纹表面光洁度差。切屑很容易在深盲孔内发生二次切削,造成锋利切削刃断裂。在进行全深度加工之前,加工人员必须确保径向步距、主轴功率和刀架夹紧力匹配。
如何选择单形螺纹铣床和多形螺纹铣床?
选择单齿螺纹铣刀还是多齿铣刀取决于零件体积、孔深和机床刚性。在制作原型、加工深腔或工件夹具不稳定的情况下,应使用单齿铣刀以避免刀具断裂。当刚性夹具、较短的螺纹深度和高产量循环足以承受更大的切削载荷时,则应使用多齿铣刀。
极高的材料硬度进一步改变了刀具的要求。切削硬度高于 60 HRC 的材料需要刚性强、耐热的刀具,而非单纯追求切削速度。使用专为加工硬化钢而设计的硬质合金螺纹铣刀,并采用保守的径向步距,可确保刀具寿命稳定,并防止螺纹螺距变形。
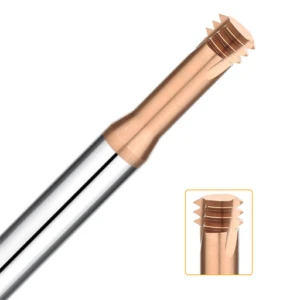
内螺纹铣床与外螺纹铣床
机械加工人员通常只关注螺距和公称直径,而忽略了特征是位于孔内还是凸台上。比较内螺纹铣刀和外螺纹铣刀需要考虑刀具间隙、排屑路径和机床加工范围。内切削将切屑限制在狭小的孔内,而外切削则需要足够的回转间隙,以避免与零件的肩部发生碰撞。
刀具运动学特性在内径和外径加工中存在显著差异。内插补加工会增加刀具接触弧长,从而增加刀具偏转、锥度和颤振的风险。相反,外螺纹加工会减少刀具接触面积,如果工件夹具保持刚性,则可以承受更高的切屑载荷。评估这些动力学特性可以确保螺纹螺距精度可靠,加工循环平稳进行。
内螺纹铣床
内螺纹铣刀在预先钻好的小径内进行加工,通过圆弧螺旋插补形成螺纹。随着孔深增加和孔径减小,排屑成为主要的故障点。盲孔加工需要高压主轴冷却液或定向气流来清除切屑,防止因重复切削而导致刀齿断裂。
在硬质模坯上加工螺纹时,热控制和型芯刚性至关重要。选择专为硬化钢设计的内螺纹铣刀可以防止深腔中过早出现刃口失效。编程人员应采用多次径向走刀,每次走刀距离较小,以控制热量积聚并保持精确的节圆直径公差。
外螺纹铣床
外螺纹铣刀沿零件外周旋转,是车铣复合零件上车削螺纹的理想替代方案。这种方法消除了单点螺纹刀具产生的巨大侧向载荷,从而保护薄壁管状零件免受变形。加工人员必须检查导入移动和刀柄间隙,以防止刀体与相邻肩部发生碰撞。
刚性夹具至关重要,因为切削载荷会沿径向作用于工件特征。在选择用于加工硬化钢的外螺纹铣刀时,刀具挠曲和刃口崩刃仍然是加工高硬度合金时需要重点考虑的问题。高硬度加工需要优化刃口预处理,并使用液压卡盘或热缩配合系统等刚性刀柄来抑制颤振。
如何选择内螺纹铣刀和外螺纹铣刀?
选择内铣刀还是外铣刀取决于特征位置、孔深和零件几何形状。内铣作业需要仔细核对预钻孔直径、刀槽长度和排屑路径,以保护盲孔。外铣作业则需要确认主轴在零件凸台、夹具和工装周围有足够的间隙。
工件硬度会进一步压缩您的操作空间。对于硬度高达 65 HRC 的零件,标准刀具在严重的切削摩擦下会迅速失效。为硬化钢选择合适的刀具几何形状和刚性硬质合金螺纹铣刀,可确保螺纹质量稳定,防止零件报废,并在高强度生产过程中保持可靠的刀具寿命。
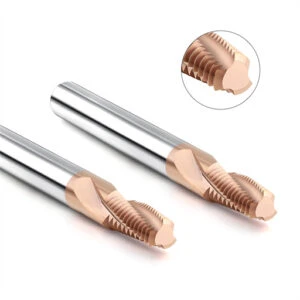
有哪些类型的整体硬质合金螺纹铣刀可供选择?
评估整体硬质合金螺纹铣刀的类型,不能仅仅依赖标准产品目录中的材料标签。如果忽略刀身厚度和边缘处理,标准硬质合金基体在加工预硬化模具时很容易发生微崩刃。加工人员必须分析基体晶粒尺寸、刀芯直径、刀槽数量和涂层附着力,以及螺纹螺距,以防止刀身快速磨损和螺距漂移。
不同的刀具样式可解决不同的制造难题。单刃刀具切削力小,齿距灵活,适用于小型加工车间。多刃刀具则可在配备刚性装置的专用生产线上大幅缩短加工周期。当热处理模具钢的硬度超过 50 HRC 时,选择具有强化切削几何形状的专用刀具可确保尺寸稳定性,并防止灾难性断裂。
整体硬质合金单形螺纹铣刀
整体硬质合金单齿螺纹铣刀结合了硬质合金的超高刚性和单齿轮廓。这种结构使数控编程人员能够使用螺旋刀具路径生成多种螺距和直径的螺纹。它尤其适用于小批量生产和原型制作,在这些应用中,多功能性比高速加工周期更为重要。
对于热处理零件,使用专用于硬化钢的单型螺纹铣刀可最大限度地减少深孔加工时的侧向载荷挠度。这些刀具具有厚芯、负径向前角和偏心后角,能够承受巨大的切削力。通过编程实现多次浅径向切削,可以控制切削温度并保护锋利的刀尖免受崩刃的影响。
整体硬质合金多形状螺纹铣刀
整体硬质合金多刃螺纹铣刀采用全长螺纹齿,可在360度螺旋路径内一次性加工出成品螺纹。这类刀具通常为三刃或四刃设计,且刃间距往往不等,以抑制谐波颤振。在设置刚性和加工周期是车间成本主要考量的场合,这类刀具能够实现最大产量。
然而,多个切削刃同时作用会产生巨大的径向刀具压力。如果加工较长的刀具悬伸或薄壁壳体,这种增加的载荷会导致刀具挠曲和螺纹锥度。为了防止振动并保持严格的螺纹公差,机械师必须将多齿刀具与刚性热缩刀柄和坚固的工件夹具配合使用。
硬质合金螺纹铣刀的材料和涂层选择
优化刀具性能首先要根据工件硬度选择合适的硬质合金基体和涂层。标准亚微米级硬质合金适用于低碳钢,但磨蚀性工具钢则需要具有高横向断裂强度的超细纳米晶粒基体。适当的微钝化或珩磨切削刃可以防止在高切屑负荷下过早出现缺口磨损和微裂纹。
在干式或高压气吹条件下使用硬质合金螺纹铣刀加工硬化钢时,先进的涂层至关重要。诸如 AlTiN 和 AlCrN 之类的涂层会在高切削区域形成保护性的氧化铝层,从而保护基材免受热冲击。优质涂层虽然无法解决刀具悬伸过大或主轴跳动的问题,但可以显著延长刚性夹具中的刀具寿命。
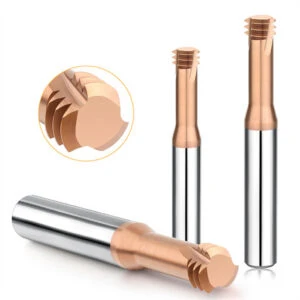
哪些材料适用于不同类型的螺纹铣床?
机械加工专家很少先挑选刀具;他们会仔细研究工件的冶金性能、剪切强度和热性能。连续加工1018碳钢、316不锈钢和6061铝合金,就能看出切削力学原理的根本性变化。钢材需要刀具具备良好的后刀面耐磨性,不锈钢会引发快速加工硬化,而粘稠的铝合金则会在刀槽中形成积屑瘤。
使工件行为与正确的刀具几何形状相匹配,可以避免过早失效和昂贵的零件报废。除了整体抗拉硬度之外,编程人员还必须评估切屑形态、热导率和孔深比。选择设计合理的螺纹铣刀类型,需要在切削刃准备、刀槽抛光和涂层化学成分与特定合金特性之间取得平衡。
钢和不锈钢螺纹铣床
切削中碳钢和预硬化合金钢(例如 4140 或 P20)需要使用刚性刀具,并涂覆耐磨的 TiAlN 涂层。标准碳钢在刀具芯径足以抵抗螺旋圆周插补过程中的侧向载荷挠度时,切削效果干净利落。随着工件硬度的增加,加工人员应减少径向步距并采用逆铣切削来控制界面温度。
304 和 316 等不锈钢会产生严重的加工硬化风险,导致切削刃迅速磨损。使用专用螺纹铣刀加工不锈钢需要锋利的正前角、高压内冷以及稳定的切屑负荷。在孔内停顿或摩擦会立即使母材硬化,加速刀具磨损并导致切削齿崩刃。
铝和有色金属螺纹铣床
加工 6061-T6 和 7075 等铝合金时,需要的是快速排屑,而不是极高的刀具硬度。延展性良好的铝材容易发生粘着,粘附在刀槽内,导致积屑瘤和严重的螺纹撕裂。使用专为铝材加工设计的螺纹铣刀,其刀槽经过镜面抛光,切削刃极其锋利,可确保切屑顺畅排出,并获得干净的螺纹顶部。
高硅铸铝材料具有很高的磨蚀性,需要采用特殊的硬碳或类金刚石碳(DLC)涂层来防止刀具侧面磨损。相反,易切削的黄铜和青铜则可以使用光亮、未涂层的整体硬质合金刀具进行可靠加工,从而消除毛刺。通过使主轴转速和每齿进给量与合金的熔点相匹配,可以防止切屑熔化并滞留在刀槽内。
用于硬化钢的硬质合金螺纹铣刀
对硬度为 50 至 65 HRC 的工具钢进行螺纹加工,需要坚固耐用的刀具来承受强烈的摩擦和高温。高径向切削压力会导致标准微米级硬质合金刀刃在几次切削后发生微裂纹。加工这些高硬度合金需要使用具有强化负刃几何形状的超细亚微米级硬质合金螺纹铣刀,该铣刀适用于硬化钢。
在对硬化D2、A2或CPM钢进行螺纹铣削时,热控制决定了工艺的可靠性。高温纳米结构AlTiN涂层可保护硬质合金刀芯,从而允许采用压缩空气吹扫进行干式铣削,以排出磨屑。采用浅径向步距和刚性热缩刀柄可确保严格的螺距直径公差和可靠的刀具寿命。
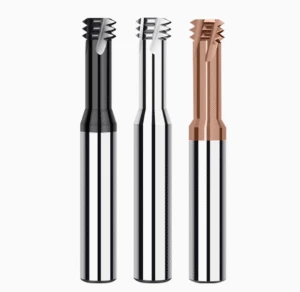
如何根据加工要求选择合适的螺纹铣刀类型?
选择合适的刀具需要评估完整的加工范围,而不仅仅是浏览产品目录。螺距直径、深径比、热处理状态和主轴刚度直接决定刀具的性能。在选择不同类型的螺纹铣刀时忽略装夹挠度会导致严重的刀具颤动、断齿和锥距误差。
可靠的加工工艺能够使刀芯厚度和刀槽长度与工件的装夹相匹配。加工人员必须先确定螺纹方向、工件的可加工性以及刀柄的夹持力,才能设定切削进给量和切削速度。平衡这些基础变量能够确保在严苛的生产过程中,螺纹精度始终如一、表面光洁度良好,并且刀具寿命可靠。
根据螺纹尺寸和螺纹轮廓进行选择
验证标称直径、螺距和轮廓角可以确定刀体能否顺利通过小径而不发生摩擦。小直径、深螺纹需要较长的悬伸,这会显著降低刀具刚性并增加变形风险。加工人员必须权衡有效槽长和总螺纹深度,以尽可能缩短刀具行程并保持其刚性。
要保持严格的公差,需要在数控系统上精细调整直径偏移和径向步距。使用专用螺纹铣刀加工精密螺纹时,刀具跳动和机床圆度会直接影响最终的节圆直径精度。通过编程设置多次径向走刀和弹簧走刀,可以补偿刀具推出,并确保螺纹啮合干净无毛刺。
根据内螺纹或外螺纹进行选择
选择内螺纹还是外螺纹决定了刀具的刀具路径运动学和径向间隙。内螺纹加工迫使刀具进入一个狭窄的孔内,切屑容易堆积在刀槽中并损坏切削齿。外螺纹加工则围绕零件的外径旋转,因此需要较大的间隙移动距离,以避免刀具本体撞击相邻的螺纹肩部。
工件几何形状决定了最佳刀具直径和编程策略。对于外加工,加工人员必须检查夹具间隙并编程平滑的圆弧导入,以抑制切削冲击。对于内孔加工,检查预钻孔尺寸并编程顺铣圆弧可确保稳定的切屑流动并保护螺纹顶部的完整性。
根据工件材料和硬度进行选择
工件的冶金特性和硬度决定了所需的切削刃预处理、排屑槽几何形状和刀具涂层。延展性铝合金需要锋利、抛光的排屑槽以防止切屑焊接,而不锈钢则需要正前角以防止加工硬化。标准预硬化钢在中等切屑负荷下切削干净利落,但高硬度工具钢会迅速损坏标准几何形状的刀具。
加工硬度高于 55 HRC 的模坯时,选择适用于硬化钢的工程硬质合金螺纹铣刀是必不可少的。亚微米级硬质合金基体结合纳米结构 AlTiN 涂层,能够承受干铣加工中的极端切削温度。采用压缩空气吹扫进行轻微的径向步距移动,可以防止热裂纹的产生,并保持切削刃在 60-65 HRC 钢材加工中的稳定性。
基于机床刚性和加工条件的选择
即使是最好的刀具,如果机床主轴、刀柄或工件夹具缺乏动态刚度,也会失效。小直径刀具如果悬伸过大,会放大刀具挠曲,导致螺纹出现锥度,并在径向切削压力下过早崩刃。加工人员在确定切削进给量之前,必须评估主轴锥度状况、夹具刚度和刀柄夹紧力。
高硬度螺纹加工需要极高的装配稳定性以及最小的刀具跳动,以避免冲击断裂。将平衡式热缩或液压刀柄与刚性机床装配相结合,可防止刀刃振动和不规则磨损。在刚性刀具系统中优化径向切削深度,可确保可靠的加工工艺,并延长刀具在加工难加工材料时的使用寿命。
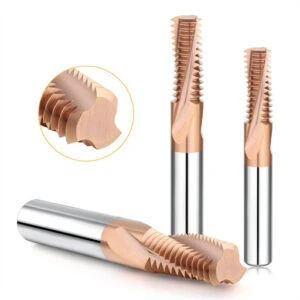
“HRC65螺纹铣刀”是什么类型的螺纹铣刀?
在实际加工中,HRC65螺纹铣刀并非指一种特定的刀具轮廓,而是一种针对极高硬度材料的性能标准。选择用于加工60-65 HRC工具钢的刀具时,除了包装标签上的信息外,还需要评估刀芯几何形状、基体晶粒尺寸和涂层热稳定性。必须将正确的螺纹轮廓、螺距和切削长度与直径比与极高的刀具刚度相结合,以避免刀刃突然断裂。
在这种硬度等级下进行螺纹加工,容不得丝毫工艺不稳定性。偏转、主轴跳动或谐波振动都会瞬间导致切削刃断裂,并损坏昂贵的预硬化模具。加工人员必须评估刀柄夹持扭矩、工件夹持刚度和径向切屑载荷,才能打造可靠的切削系统。真正的HRC65加工依赖于精心设计的刀具几何形状和精确控制的刀具啮合,而非产品目录命名规则。
哪种螺纹铣刀适合加工HRC65硬度钢?
选择用于加工硬度为 65 HRC 零件的刀具取决于螺纹尺寸、特征深度和生产量。对于深孔或小批量模具零件,单形刀具可最大限度地减少径向切削压力和刀具挠度。对于固定螺距的大批量生产,如果主轴、刀架和机床设置具有较高的动态刚度,则多形刀具更适用。
间隙和刀具路径运动学也取决于螺纹方向。内螺纹加工需要验证预钻孔直径,并用高压气流清除磨屑。外螺纹加工则需要足够的间隙,以避免与相邻螺纹肩部发生碰撞。工件硬度决定了加工基准,但孔几何形状、加工范围和安装刚性决定了哪种用于加工硬化钢的螺纹铣刀能够提供稳定的加工结果。
整体硬质合金螺纹铣刀在加工硬化钢方面的优势
这款专用于加工硬化钢的整体硬质合金螺纹铣刀,具备加工极高硬度钢材所需的高弹性模量和耐热性。优质的亚微米级基体可承受横向弯曲载荷,确保在小孔内保持精确的螺距直径。负前角和强化的切削刃可保护刀刃在剧烈摩擦下免受微崩刃的影响。
在切削硬化合金时,刀具的实际使用寿命取决于其抗热磨损性能。先进的多层AlTiN或AlCrN涂层可形成氧化铝屏障,防止切削热软化硬质合金刀芯。采用多次轻微径向步距切削可控制界面温度,并在高强度生产过程中延长刀刃寿命。
选择用于 HRC60–HRC65 和 SKD11 的螺纹铣床
对硬度介于 60 至 65 HRC 的热处理 SKD11 或 D2 钢材进行螺纹加工需要精心设计加工方案。SKD11 钢材含有硬质铬碳化物,会导致标准刀具快速磨损。加工人员必须选择短刃刀具,尽量减少刀具悬伸量,并避免过大的径向切削深度,以保护切削刃。
由于孔深和夹具刚性存在差异,固定切削参数很少能适用于所有 SKD11 加工任务。加工人员应确保主轴跳动小于 0.0001 英寸,选择刚性热缩刀柄,并使用压缩空气进行空转。通过试铣来调整顺铣圆弧刀具路径,可确保螺纹螺距精度一致,并减少零件报废。
关于螺纹铣床类型的常见问题
机械加工人员在原型制作和批量生产之间切换时,经常会面临关键的刀具选择权衡问题。常见问题通常集中在如何平衡刀具刚性、选择单齿还是多齿刀型,以及如何加工硬度极高的工件。要驾驭各种类型的螺纹铣刀,需要根据零件的实际几何形状和机床运动学特性进行匹配,而不能仅仅依赖产品目录。
可靠的加工工艺需平衡螺纹深度、刀具悬伸量、工件硬度和主轴刚性。忽略任何一个机械因素都可能导致严重的谐波颤振、螺距锥度或突然的刃口崩刃。综合评估这些核心工程变量,可确保加工过程中切削稳定、螺距直径公差严格,并保证所有加工工序中刀具寿命的可预测性。
螺纹铣床主要有哪些类型?
螺纹铣刀的分类主要依据轮廓几何形状、刀具基体和加工方向。主要类别包括单刃铣刀和多刃铣刀、内孔铣刀和外孔铣刀,以及整体硬质合金刀体或可转位刀体。这些分类在单个刀具中常常重叠,例如专为加工内盲孔而设计的多刃整体硬质合金螺纹铣刀。
选择合适的刀具配置取决于生产量、设备刚性以及零件特征。多品种加工车间通常选择单刃刀具,以便在小批量订单中实现不同的孔距加工。相比之下,专用的大批量生产设备则使用多刃刀具,以尽可能缩短每个孔的加工周期。
单面螺纹铣床和多面螺纹铣床有什么区别?
单齿铣刀与多齿铣刀的比较主要体现在切削压力和加工周期上。单齿铣刀每旋转一周切削一个螺距,切削力极小,深孔加工时锥度为零。多齿铣刀则拥有一整排齿,可在一次360度螺旋切削中完成整个螺纹深度的加工。
在刚性加工中心上加工固定螺纹尺寸时,多形刀具能显著提高生产效率。然而,由于其切削接触面积较大,需要刚性刀架和稳定的工件夹持以防止颤动。对于长悬伸、薄壁工件或低功率机床,单形刀具仍然是首选。
内螺纹铣床和外螺纹铣床有什么区别?
内螺纹铣刀与外螺纹铣刀的主要区别在于刀具路径运动学和间隙范围。内螺纹铣刀进入预钻孔,排屑受限,刀具偏转风险较高。外螺纹铣刀绕工件外径旋转,因此需要在工件肩部和夹具周围留出足够的摆动间隙。
内螺纹加工需要验证小孔直径,并使用高压气流吹扫以防止切屑重切。外螺纹加工会减小刀具的接触弧,从而降低切削压力并允许更大的切屑负荷。加工人员在最终确定刀具选择之前,必须评估零件几何形状、刀具行程和机床行程限制。
对于硬化钢来说,整体硬质合金螺纹铣刀是否更好?
在硬度超过 50 HRC 的金属上铣削螺纹时,由于其卓越的弹性模量,整体硬质合金是必不可少的。专用于硬化钢的硬质合金螺纹铣刀比高速钢铣刀更能抵抗刀具的横向挠曲。这种结构刚度可保持严格的螺距直径公差,并防止深孔中出现螺纹锥度。
基体等级和刃口处理与基体材料本身同样重要。加工硬化模具需要超细亚微米级硬质合金刀具,并搭配耐热涂层,例如 AlTiN 或 AlCrN。珩磨后的切削刃和刚性刀具夹持可以抑制颤振,防止在强摩擦和热载荷下产生微裂纹。
哪种螺纹铣床最适合加工HRC65钢?
加工硬度为 65 HRC 的工具钢需要使用专为硬化钢设计的螺纹铣刀,该铣刀应具有强化刀芯和负切削角。一体成型的整体硬质合金刀具通常是最佳选择,因为它们能显著降低机床主轴上的切削压力。其较小的接触区域有助于分散极大的切削摩擦,并防止在加工 SKD11 等磨蚀性合金时出现崩刃。
在这种硬度等级下加工成功的关键在于使用刚性热缩刀柄和较短的刀具悬伸。加工人员应采用顺铣和干式气吹的方式,实现浅径向步距切削,以便彻底清除切屑。这种平衡的加工设置能够控制切削温度,防止螺纹螺距偏移,并保护昂贵的硬化工件免受报废。






