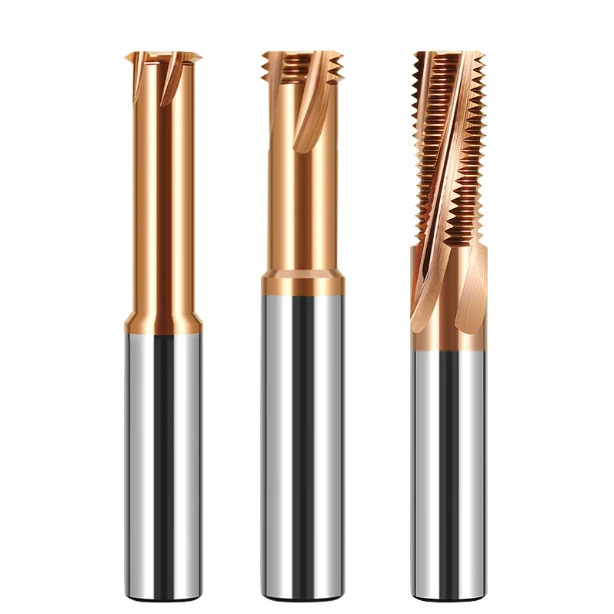
一家欧洲注塑模具制造客户联系我们,提出了一个紧急问题。他们在加工硬度为 54 HRC 的 1.2379 (D2) 刀片上的 M6 内螺纹时,连续损坏了三把硬质合金螺纹铣刀。操作人员将主轴转速减半,加工周期也因此延长了一倍。然而,所有拆卸下来的刀具都出现了刀尖崩刃或涂层脱落的情况,而且零件始终无法通过螺纹规检测。
我们在北美和欧洲提供现场技术支持时经常遇到这种情况。机械加工人员通常像对待普通预硬化钢或合金钢一样对待硬化工具钢。然而,极高的屈服强度和剧烈的摩擦会导致切削区温度瞬间飙升。在这种情况下,螺纹铣刀在硬化钢上的磨损很少是标准的后刀面磨损;而是由热冲击、切屑间隙不当或微观几何形状不合理等因素导致的过早失效。
切削齿上的每一种磨损痕迹都精确地反映了切削力和热负荷的变化。盲目地购买昂贵的涂层或降低主轴转速只会掩盖根本问题。事实上,切削速度过慢往往会因加工硬化和摩擦而加速刀具的损坏。
你的废料刀具在深孔硬化加工中是否因高速切削时的热软化而失效?或者超轻切屑负荷是否导致刀刃在切削过程中过度磨损?
模具钢螺纹铣削的核心痛点:常见失效模式
在硬度超过 50 HRC 的钢材上铣削螺纹会遇到两大难题:磨料中碳化物偏析和导热性差。螺纹铣削是一种断续切削。每个刀齿与材料的接触时间仅为几毫秒,在切削过程中,屈服强度超过 1800 MPa 的金属被迅速剪切,然后立即冷却。操作人员如果错误地认为刀具磨损是渐进的,通常会看到新刀具在加工两个孔后就报废。
我们的实验室利用高倍光学显微镜检查了数百把失效的刀具。模具钢螺纹铣削的失效遵循清晰、可重复的力学规律,而非平滑、可预测的后刀面磨损。高接触应力会引发微裂纹,这些微裂纹会在几秒钟内迅速扩展。及早发现这些失效特征,有助于在废品进入回收站之前,对刀具路径和切削速度进行微调。
H3:初始刃口崩裂和机械剥落:螺纹铣刀切削刃磨损
如果您的螺纹塞规突然卡住或齿顶出现参差不齐的缺口,则说明您遇到了微崩刃问题。我们最近检查了俄亥俄州一家机械加工厂生产的高硬度冲压模具,发现刀具寿命波动很大。显微镜检查显示,刀具侧面没有典型的磨损带,而是沿着主后角出现了扇形脆性断裂。这种严重的螺纹铣刀切削刃磨损直接源于较大的入口冲击。
要解决这种断裂模式,首先要检查刀具的切入方式和微观几何形状。机械加工人员通常认为锋利的刀刃切削阻力更小,但超锋利的刀刃在高硬度下容易断裂。采用0.010毫米至0.015毫米的精确刃磨,并将直线切入改为180度弧形切入,可以分散切削力,防止机械性刀刃撕裂。
磨粒磨损和热疲劳开裂:HRC 50+螺纹铣刀磨损机制
淬冷作钢中含有高硬度的初生合金碳化物,其磨损力远超刀具中较软的钴基体。当刀具以数千转/分钟的高速切削时,这些微小的硬点会在刀具侧面犁出清晰的纵向沟槽。与此同时,快速的加热和冷却循环会产生强烈的热疲劳。这种双重磨损机制会在切削刃上形成梳状裂纹,最终导致灾难性的齿损。
要控制这种磨损模式,冷却液的选择至关重要。使用水溶性乳液进行切削会引发断续铣削过程中剧烈的热冲击,迅速加速热裂纹网络的形成。我们的切削数据表明,改用干燥压缩空气或微量润滑 (MQL) 可以可靠地清除切屑,缓解热冲击,并显著延长刀具的使用寿命。
纳米复合涂层分层和氧化:螺纹铣刀涂层磨损
涂层是基材抵御高温扩散的唯一屏障。当您从刀柄中取出螺纹铣刀,发现紫灰色涂层变成暗灰色,甚至露出裸露的碳化物时,就说明涂层屏障已经失效。在深盲孔加工中,当局部剪切界面温度超过涂层的氧化极限(约为 900°C 至 1100°C)时,螺纹铣刀涂层就会发生典型的磨损。
仅仅升级到更高等级的涂层并不能解决过早剥落的问题。如果基材硬度与涂层内部应力不匹配,或者边缘处理环节缺失,涂层在重载荷下就会直接脱落。因此,应采用厚度较大的AlTiN或纳米复合AlTiSiN涂层,并配合适当的基材表面处理,同时控制切削速度,以防止摩擦生热熔化保护层。
切削参数不匹配:追溯螺纹铣刀磨损的根本原因
检查烧毁的刀具时,切勿首先归咎于硬质合金晶粒质量或烧结批次。相反,应调出数控程序并检查基准切削参数。由于硬化工具钢具有极高的抗剪切强度和较差的弹性,其误差容限极低。操作员哪怕只是将进给超控旋钮微调15%,都可能立即打破切削力平衡。
在现场故障排除过程中,我们的团队会对主轴负载、圆周表面速度和程序设定的齿进给量进行反向计算。诊断数据证实,错误的参数组合是造成螺纹铣刀过早磨损的60%以上原因。表面速度、每齿切屑负载和径向步距是相互关联的因素,它们共同决定了切削区的温度和机械应力。
过高转速引起的热软化:螺纹铣削切削速度限制
编程人员常常忽略小孔内中心线路径进给速度与刀尖实际圆周速度之间的差异。在一个硬度为 55 HRC 的模腔加工中,加工车间为了缩短加工周期,将圆周速度提高到 90 米/分钟。结果,到第三个孔时,刀具磨损非常严重。由于硬化钢散热能力差,局部摩擦迅速破坏了钴粘结剂,导致切削刃发生塑性变形。
经验测试表明,在硬化钢坯上进行螺纹铣削时,应采用严格保守的切削速度控制方法。对于硬度为 50 至 56 HRC 的钢材,应严格控制圆周速度在 45 至 65 米/分钟之间;硬度超过 58 HRC 时,应降至 35 至 45 米/分钟。每个孔多花两秒钟的时间,可以使界面温度保持在涂层氧化阈值以下,从而防止热崩裂和快速崩刃。
轻微进给引起的抛光:每齿进给量对螺纹磨损的直接影响
由于担心瞬间断裂,操作人员常常将进给速度降至极低,错误地认为越轻越安全。但在硬化工件上,这会造成灾难性的后果。在工具室显微镜下,我们经常发现由于切削量低于每齿 0.005 毫米而导致的侧面抛光如镜面般光滑和微撕裂。由于典型的刃口珩磨切削量在 0.008 至 0.012 毫米之间,超轻进给无法干净利落地切入金属。
刀尖并非切削,而是摩擦,导致孔壁严重硬化。这种二次硬化层会加速摩擦,造成螺纹严重磨损。应始终选择适中的机械剪切载荷,而非摩擦载荷。保持每齿有效进给量在 0.015 至 0.035 毫米之间,使刀刃能够切过硬化层并带走干净的微屑。
径向深度和多道次加工路径:防止硬化钢螺纹铣刀磨损
强迫全轮廓或单点螺纹铣刀一次性切削完整螺纹深度会导致立即失败。在审核一家废品率居高不下的欧洲汽车零部件供应商时,我们发现他们使用宏观铣刀一次性切削完整的 60 度 V 形轮廓。巨大的瞬时接触弧度产生了巨大的径向尖峰,导致刀具偏转和孔内深处的颤动。
单次切削过载仍然是硬化钢螺纹铣刀磨损的主要原因。我们通过将径向切削深度分摊到 2 到 4 次螺旋切削来消除这一问题:第一次切削 60% 的材料,第二次切削 30%,最后一次切削 0.02 到 0.04 毫米的轻微弹簧切削。这样可以分散齿应力,消除半角螺纹锥度,并保护脆弱的齿顶。
刀柄、夹紧和刚性控制:螺纹铣刀磨损中被忽视的驱动因素
车间工程师往往只关注转速和进给量,而忽略了从主轴锥度到夹头再到工件的刚性夹紧链。在高硬度工件上进行间断铣削会产生剧烈的高频冲击波,这些冲击波会向上穿过刀柄。刀柄上的任何微小间隙或变形都会立即破坏均匀的齿载荷分配。
认为浅螺纹铣削允许弹簧夹头老化或刀柄松动是一个代价高昂的错误。我们的技术审核证实,动态颤动和刀柄弯曲会导致螺纹铣刀出现细微但破坏性的磨损。无论参数设置多么精确,偏转都会引起微振动,从而改变螺纹螺距并快速磨损切削刃。
悬伸和动态跳动:TIR 如何加剧螺纹磨损
我们经常在刀具配置中使用千分表,测量操作员使用长颈铣刀时刀具伸出长度超过4倍刀具直径(4xD)且跳动超过0.008毫米的情况。由于每个刀齿的切屑负荷仅为几微米,动态跳动超过0.005毫米意味着单个刀齿承受了超过70%的总切削负荷。其余刀齿仅与工件表面摩擦。
这种严重的载荷不平衡会导致最顶端的齿承受破坏性的冲击峰值,从而引发快速的微崩刃和侧刃剥落。我们建议将加长型ER夹头更换为刚性液压夹头或热缩刀柄,并将伸出长度保持在3倍D以内。将刀尖的动态跳动控制在0.003毫米以内,可确保均匀的载荷分布并防止螺纹异常磨损。
逆铣和进给策略:滚入弧线保护螺纹铣刀切削刃磨损
当刀具以直线切入壁面时,如果钢材硬度超过 50 HRC,则会产生强烈的冲击。以 90 度角冲击硬化壁面,就如同用锤子敲击硬化工具钢。刀具振动会立即加剧,切削齿在完成第一个螺旋旋转之前,往往会在前刀面上发生崩刃或撕裂。
我们要求采用顺铣,并配合 90 至 180 度的螺旋弧形切入。平滑的切入路径使切屑厚度由厚到薄过渡,消除了初始啮合阶段的突然载荷峰值。这种柔和的路径保护了易损的刀脊,抑制了螺纹铣刀切削刃的过早磨损,并确保刀具在稳定可控的机械应力下进入切削。
排屑和热冲击:平衡冷却方式以延长螺纹铣刀寿命
在盲孔中,未排出的切屑会酿成灾难。无法排出的硬化微屑会落回旋转的刀槽中,在那里发生二次破碎。被迫反复研磨硬化切屑的切削刃磨损速度是正常情况的两倍,并且面临着刀具突然断裂的高风险。
冷却液的选择需要在排屑和热循环之间进行权衡。用水基冷却液处理硬度超过 52 HRC 的钢材会在断续切削过程中产生严重的热冲击,从而引发梳状裂纹。我们建议使用至少 6 bar 的干燥压缩空气,或采用高压气流辅助的微量润滑 (MQL) 技术,以安全地排出切屑并延长螺纹铣刀的整体使用寿命。
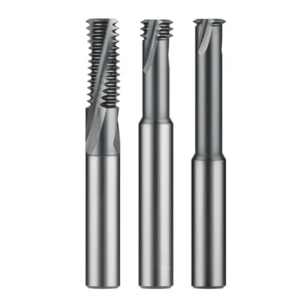
硬化钢的根本原因解决方案:定制硬质合金螺纹铣刀和参数补偿
如果您已经降低了切削速度、增加了步距切削次数并消除了刀柄跳动,但刀具仍然会在硬度超过 55 HRC 的钢材上发生崩刃,那么标准刀具目录上的刀具就无法满足您的需求。现成的刀具是为加工从低碳钢到铝材的各种材料而设计的折衷方案。它们的正前角和均匀的槽间距根本无法提供足够的刃部强度来抵抗硬化合金中产生的高横向变形力。
在为欧美制造商解决复杂孔加工难题时,我们长期的解决方案是定制刀具。高性能定制硬质合金螺纹铣刀并非只是在普通硬质合金刀具上镀上一层昂贵的紫色涂层。我们从原始晶粒结构、刀芯厚度到微观刃口处理,对刀具进行重新设计,从而消除偏转,并在大批量生产中保持螺纹螺距的稳定性。
亚微米级硬质合金基体及珩磨:抑制硬化钢螺纹铣刀磨损
加工工具钢需要在芯部韧性和刃部硬度之间取得微妙的平衡。选择硬度高于 94 HRA 的硬质合金牌号往往会适得其反;低钴含量会导致齿在冲击载荷下变脆。对于硬度为 50 至 62 HRC 的模具,我们推荐使用晶粒尺寸为 0.4 至 0.6 μm、钴含量为 10% 至 12% 的亚微米级硬质合金。这种基体能够提供吸收高剪切冲击所需的抗弯强度。
刃口预处理决定了刀具的使用寿命。在电子显微镜下,未经研磨的刃口呈现出锯齿状和微裂纹,这些裂纹会在接触瞬间断裂。我们采用微喷砂或精密尼龙刷磨工艺,将刃口珩磨成均匀的 8 至 15 μm 半径,并带有微小的负 T 形刃带。这种几何形状可以防止应力峰值的产生,从而避免脆性断裂导致螺纹铣刀在硬化钢中磨损。
负前角和不等距槽距:减轻螺纹铣刀磨损和颤振
切削硬化工具钢时,需要牺牲“自由切削”锋利度来换取刃口支撑。我们磨削出3至6度的负径向前角,并辅以加强的二次间隙。负几何形状将切削力向刀具中心线方向推移,使齿顶承受压缩应力而非拉伸应力。虽然轴向推力需求增加,但崩刃现象却能迅速停止。
深孔螺纹加工也面临谐波颤振的问题。我们通过结合可变螺旋角和不等槽间距来消除自激共振。齿啮合间隔的改变可以消除谐波峰值,防止振动累积。在深模腔中,这种非对称阻尼可以抑制侧向偏转,使刀具路径更加平滑,从而减少螺纹铣刀的严重磨损,并提高刀具的使用寿命。
现场径向补偿:利用测量反馈预测螺纹铣刀寿命
动态数控刀具磨损补偿是保障螺纹质量的最后一道防线。切勿等到通规卡住或止规发出嘎嘎声才采取行动,因为此时刀具已经开始烧蚀螺纹顶部。我们根据批量抽样设置阶梯式宏观补偿,在固定孔数后,对直径进行 0.003 至 0.005 毫米的补偿,以抵消磨粒磨损。
更重要的是,要将刀具寿命与量规的触感阻力直接挂钩。培训操作人员,一旦“通行”量规需要用力按压才能就位,就应立即拔出刀具,而不是等到刀具卡住。在这个磨损拐点处更换刀具,可以防止刀具在宝贵的模腔中断裂,并提供可预测的数据,从而延长螺纹铣刀的整体使用寿命。