


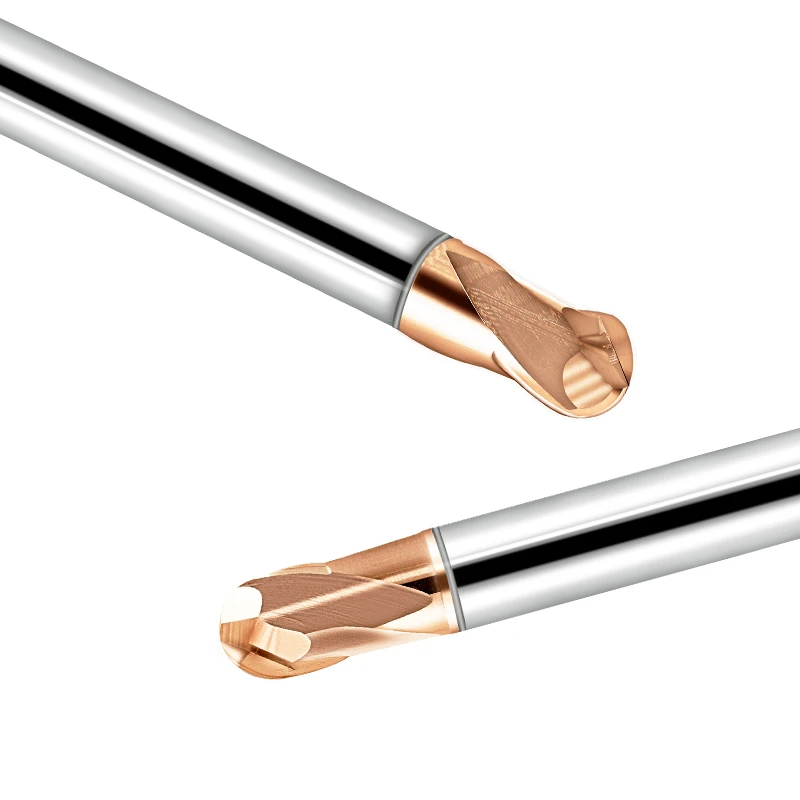
在现代数控加工中,球头铣刀是一种高精度切削刀具,广泛用于三维轮廓加工。由于其球形刀尖设计,它可以轻松加工复杂的曲面、型腔、斜面和其他非平面几何形状——尤其是在模具制造、航空航天部件和医疗植入物领域。
与传统的平底刀具相比,球头立铣刀的切削接触更均匀,显著降低了残余高度并改善了表面光洁度。常见的类型包括2刃和4刃球头立铣刀,以及用于高精度应用的长颈球头立铣刀。不同的刀具结构在不同材料上的表现也不同:例如,耐磨涂层对于模具钢加工至关重要,而铝加工则需要锋利的切削刃和出色的排屑性能。
选择合适的球头铣刀——包括刀槽数量、直径、涂层和刀具路径策略——对于确保质量和生产效率至关重要。选择可靠的球头铣刀供应商也会直接影响成本控制和生产周期。
球头立铣刀的结构及命名分析
在数控刀具中,球头立铣刀因其球形切削几何形状而备受青睐,能够加工复杂曲面。了解其结构和命名规则有助于工程师和采购人员选择合适的刀具,从而提高效率和零件质量。
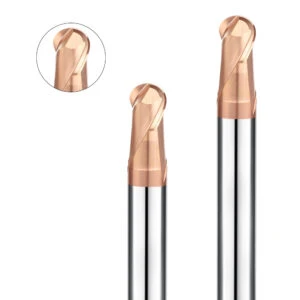
球头铣刀的基本结构:槽、柄、球半径等。
球头立铣刀的核心是其半球形切削刃,由沿曲线路径的螺旋槽组成。这种设计可以均匀分布切削力,非常适合加工3D曲面。球头半径直接影响表面光洁度,应与工件曲率相匹配。
其他关键组件包括:
-
柄径:通常为 6 毫米、8 毫米或 12 毫米,以确保夹紧稳定性。
-
刀槽数:2、3 或 4。刀槽越多,进给速度越快,但需要更好的排屑性能。
-
涂层:TiAlN、DLC 或金刚石涂层可提高耐磨性和刀具寿命。
“球头铣刀”、“球头铣刀头”和“球头铣刀”之间的区别
-
球头铣刀:强调球形刀尖设计的通用术语。
-
球头铣刀:通常指切削部分,尤其是在讨论可互换刀头或较小刀具时。
-
球头立铣刀:强调切削功能;常用于采购和产品目录。
这些术语经常互换使用,但了解其中的细微差别可以确保技术交流和采购的清晰度。
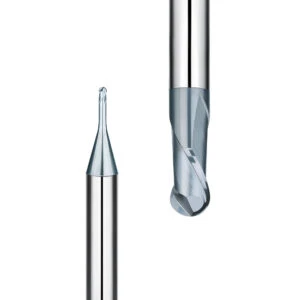
球头铣刀的主要功能和优点
球头铣刀是多轴数控加工中用于三维轮廓加工和复杂表面精加工的必备刀具。与平头刀具相比,其结构设计具有显著优势,包括更高的表面质量和更平滑的自由曲面过渡。
为什么球头铣刀是 3D 曲面加工的理想选择
由于球形切削刃,球头铣刀无论加工方向如何都能保持一致的接触角,这对于加工复杂表面、斜面、弧线和过渡面来说非常理想。
它们能使加工面的扇形高度更均匀,从而提高表面光洁度。在五轴加工中,球头铣刀可生成精准流畅的刀具路径,减少刀痕,非常适合高端模具精加工和精密原型制作。
模具、航空航天和医疗行业的典型应用
-
模具制造:用于注塑模具、压铸模具和橡胶模具中型腔轮廓的粗加工和精加工。
-
航空航天:适用于涡轮叶片、壳体和肋状结构。球头刀具可确保平滑的多轴刀具路径,并提高结构性能。
-
医疗器械:适用于对表面光洁度要求极高的骨科植入物和手术器械。用于骨科植入物的硬质合金球头铣刀可最大限度地减少表面缺陷并提高尺寸精度。
选择合适的刀具参数(刃数、球半径、涂层)和刀具路径对于满足每个行业的需求至关重要。
球头铣刀和平头铣刀的功能差异
与结构简单、适用于平面加工的平头铣刀相比,球头铣刀更适合三维轮廓加工、曲面加工和平滑边缘过渡加工:
| 比较维度 | 球头立铣刀 | 平头铣刀 |
|---|---|---|
| 切割几何形状 | 非常适合曲面、弧线、凹形和空腔 | 非常适合平面、台阶、垂直墙壁和开槽 |
| 表面处理 | 提供较低的扇贝高度,适合精细加工 | 在刀尖处留下明显的刀痕;更适合粗加工和锐边 |
| 应用场景 | 模具型腔、轮廓分析、3D表面 | 平面粗加工、开槽、边缘整形 |
| 刀具路径策略 | Z 轴轮廓加工、螺旋、5 轴倾斜路径 | 锯齿状、逐层逐步加工 |
总之,当需要高精度三维表面加工时,球头铣刀是首选。而对于加工平面、开槽或垂直特征等任务,平头铣刀则效率更高。
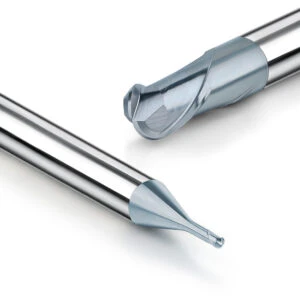
不同类型球头铣刀的介绍和选择指南
不同类型的球头铣刀适用于不同的应用。关键变量包括刀槽数、刀颈长度和球体半径。
2 刃、4 刃和可变刃球头立铣刀的工作条件
-
双刃:适用于软性材料(铝、铜、塑料)。切屑排出更顺畅,适合高速或干式加工。
-
四刃:更适合对硬质材料进行半精加工和精加工。刚性更高,使用寿命更长。
-
变槽铣刀:专为高效粗加工较硬材料(工具钢、钛合金)而设计。通过不规则的螺旋线和螺距降低振动。
将刀槽几何形状与材料属性、刀具路径和机床刚性相匹配。例如,使用变螺距球头铣刀进行模腔粗加工,可以提高加工速度并减少磨损。
标准、长颈和微型球头铣刀
-
标准球头立铣刀:适用于 3 轴和 5 轴加工的通用刀具。
-
长颈球头立铣刀:适用于深腔或难以触及的区域。常用于模具根部加工。
-
微型球头立铣刀:加工直径范围为 0.1 毫米至 1 毫米。用于手表零件、牙科植入物和其他精密微型组件。
选择取决于切削深度、振动风险和机床刚度。长颈刀具必须兼顾延伸性和抗偏转性。
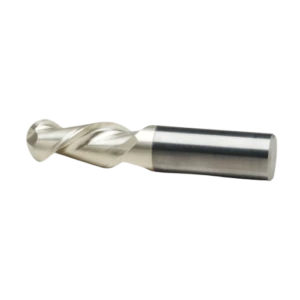
什么是球头立铣刀?它和球头立铣刀有什么不同?
-
球头铣刀:一般描述球形几何形状。
-
球头立铣刀:通常指高精度精加工刀具,尤其适用于多轴轮廓加工和镜面级表面加工。
例如,在航空航天模具精加工中,用于 5 轴轮廓加工的精密球头立铣刀可提供更好的表面均匀性并减少抛光时间。
如何根据加工材料选择合适的球头铣刀
在数控加工中,不同的材料具有独特的特性,例如硬度、导热性和粘附性。为了最大限度地发挥球头铣刀的性能,必须根据工件材料选择正确的刀具结构和涂层,并匹配合适的切削参数。在3D曲面加工中,合适的球头铣刀不仅影响效率,还会影响表面质量和刀具寿命。
铝合金、模具钢、石墨、钛合金的选择重点
铝合金
-
具有出色的导热性,但容易粘附在工具上。
-
使用锋利、高度抛光且具有大螺旋角的 2 刃或 3 刃球头立铣刀。
-
推荐涂层:无涂层、ZrN 或 DLC,以减少碎屑粘附并改善光洁度。
-
非常适合高速、大步长切削(HSC)。
模具钢(HRC50–60)
-
需要具有 4 个或更多槽的硬质合金球头铣刀。
-
使用耐磨涂层(如 TiAlN 或 AlCrN)来提高耐热性。
-
采用适当的步进和进给速度来延长刀具寿命。
石墨
-
一种易碎且高磨蚀性的材料。
-
使用带有 CVD 金刚石涂层的微粒碳化物工具。
-
有助于减少边缘磨损、灰尘堆积和碎裂。
钛合金
-
导热性差会导致热量积聚。
-
使用具有热硬涂层(AlTiN、SiN)的锋利球头铣刀。
-
使用高压冷却液或MQL润滑。
-
注重防崩刃几何形状和高效排屑。
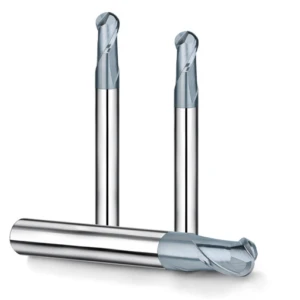
球头立铣刀涂层比较(TiAlN、DLC、CVD金刚石等)
不同的涂层直接决定刀具在高温、高速和高磨损条件下的性能。下表比较了几种常见的涂层:
| 涂层类型 | 主要优势 | 推荐应用 |
|---|---|---|
| TiAlN(氮化铝钛) | 耐热性优良,热硬度高,适合干切削 | 模具钢、硬化合金、5 轴半精加工 |
| AlCrN(氮化铝铬) | 抗氧化性强,延长刀具寿命 | 不锈钢、模具钢、热作工具钢 |
| DLC(类金刚石碳) | 极低摩擦力、抗粘连能力强、表面光滑 | 铝、铜、塑料和粘性材料 |
| ZrN(氮化锆) | 经济实惠、防粘、金色饰面 | 中速铝合金加工、铝模具部件 |
| CVD金刚石 | 卓越的耐磨性,非常适合脆性材料 | 石墨、碳纤维、陶瓷等高精度加工。 |
选择合适的涂层不仅可以改善表面光洁度,还可以显著延长球头立铣刀在高温或长时间切削时的使用寿命,减少换刀频率和成本。
针对不同材料的建议切削参数(转速、进给率、步距)
为了确保高效稳定的加工,根据工件材料优化主轴转速 (RPM)、进给速度和步距至关重要。以下是 6 毫米球头立铣刀的典型参考值(仅供参考;实际值应根据机床性能和工作条件进行调整):
| 材料 | 主轴转速 (RPM) | 进给速度(毫米/分钟) | 跨过 |
|---|---|---|---|
| 铝合金 | 18,000-24,000 | 1,000-3,000 | 0.2天至0.5天 |
| 模具钢(HRC55) | 4,000-8,000 | 300-800 | 0.05天至0.15天 |
| 石墨 | 10,000-18,000 | 800-1,500 | 0.1天至0.3天 |
| 钛合金 | 3,000-6,000 | 200-600 | 0.05天至0.1天 |
常见使用误区及延长刀具寿命的技巧
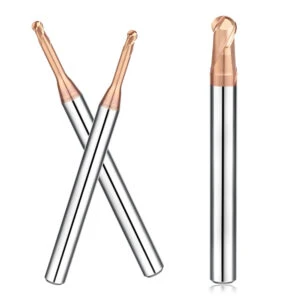
球头铣刀广泛应用于3D加工,但使用不当往往会导致过早磨损或表面质量不佳。了解常见的误区并应用最佳的刀具路径和机床设置是实现稳定、长寿命切削的关键。
避免刀具中心的过度切削和摩擦
-
球头铣刀的中心切削速度接近于零。
-
刀具中心反复接触会导致切屑堆积、摩擦热和表面烧伤。
建议:
-
使用工具倾斜来避免中心接触。
-
调整步进和进给以防止摩擦。
-
避免在曲率突然变化时重复 Z 轴微进给。
-
使用最大限度减少中心负荷的精加工策略来延长刀具寿命。
优化刀具路径策略以延长刀具寿命
-
避免全宽切削:最好采用螺旋斜坡铣削或分层 Z 轴铣削。
-
步距控制:精加工时保持刀具直径的 10%~30%。
-
顺铣:通常比传统铣削能获得更好的表面光洁度和更低的加工力。
-
轮廓加工策略:恒定 Z 轴和 3D 轮廓加工可减少不均匀磨损。
采用为球头立铣刀量身定制的高效刀具路径,以匹配刀具的几何形状和工件轮廓。
5 轴加工的刀具角度和路径提示
五轴加工中不适当的倾斜角度会导致刀具中心磨损、振动和负载不一致。
最佳做法:
-
保持倾斜角度在 3°–15° 之间以避免中心切割。
-
使用倾斜进入或切屑加工策略来最大限度地减少旋转轴运动。
-
启用 TCP(工具中心点)控制以稳定多轴转换。
-
在加工航空航天、医疗或复杂模具时使用先进的刀具路径规划。
如何选择可靠的球头立铣刀供应商
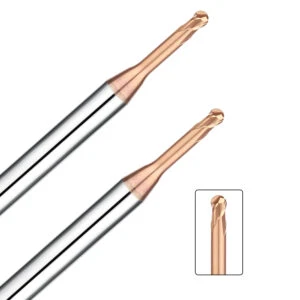
球头立铣刀在高精度数控加工中至关重要。值得信赖的供应商能够确保零件质量、高效的交付周期和成本控制。
高品质球头铣刀的关键性能指标
-
几何精度:公差在±0.003mm以内,确保表面光洁度一致。
-
刃口质量:微珩磨或抛光刃口可减少崩刃并提高切削性能。
-
涂层技术: TiAlN、AlCrN、DLC 或 CVD 金刚石等涂层可提高耐热性和耐磨性。
寻找具有内部涂层和检验能力的供应商,以提供更好的质量控制和交付可靠性。
评估供应商实力和交付可靠性
-
技术能力:内部研发、研磨机和涂层设备。
-
质量认证: ISO 9001 或 IATF 16949,以及批次检验标准。
-
物流和服务:快速交付、清晰的可追溯性和技术支持。
优先选择具有 OEM/ODM 经验和成熟出口能力的供应商——适合批量、紧急或定制订单。
球头立铣刀的选择应兼顾精度和效率
球头立铣刀不仅仅是基本工具,它们还是模具制造、航空航天和医疗部件加工中实现高质量结果的关键。
在本文中,我们讨论了结构优势、材料特定匹配、常见错误、刀具路径策略和供应商选择指南。
不同条件下工具组合的重要性
-
粗加工时,选择高刚性、多刃刀具(例如,变齿或长颈型刀具)。
-
对于精加工,选择具有合适涂层和刃口几何形状的高精度球头铣刀。
-
对于特殊材料,请使用专用工具并遵循推荐参数。
基于材料+工艺+刀具几何形状的标准化刀具选择方法可提高生产的一致性。
使用 CAM 软件和高性能主轴获得更好的结果
-
使用先进的 CAM 软件(例如 PowerMILL、NX CAM、Fusion 360)优化多轴路径。
-
为机器配备高速、刚性主轴和精密支架(HSK/BT)。
-
添加高压冷却液或 MQL 系统以实现更好的热量和切屑控制。
“刀具+CAM+主轴”的组合为球头铣削创造了一个高性能环境,最大限度地提高了刀具价值和加工效果。
最后提示:
选择合适的球头立铣刀不仅仅与刀具有关,还与构建稳定、高效且可控的切削系统有关。
如需高精度、可定制、快速交付的球头立铣刀,请访问Samho Tool 官方网站,获取专家支持和样品选项。






