


在数控加工领域,牛鼻立铣刀(也称为牛鼻立铣刀或牛鼻铣刀)是一种多功能铣刀,兼具粗加工优势和局部精加工能力。其刀尖采用小半径过渡设计,与传统的平头立铣刀相比,可有效减少应力集中并提高耐用性。同时,与球头立铣刀相比,它具有更佳的底面平整度和侧壁铣削效率。
那么,牛头铣刀究竟是什么?它与其他刀具有何不同?在模具制造、机械零件倒角、内腔过渡加工等应用中,这种刀具已成为工程师的首选。本文重点介绍牛头铣刀的结构、优势和典型应用,并结合实际工程见解,帮助您确定它是否适合您当前的加工需求。
牛头铣刀的结构特点及起源
牛鼻刀结构是怎样的?它与平头刀和球头刀有何不同?
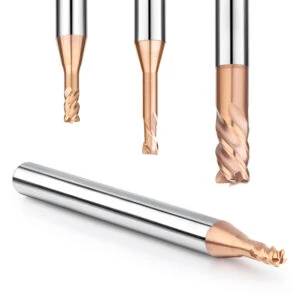
牛鼻形结构是指刀具切削刃尖端过渡处具有小半径圆角的设计。与平头立铣刀相比,牛鼻形立铣刀在切削刃与刀尖的连接处具有固定半径的圆弧,这显著降低了应力集中,并提高了抗崩刃能力。
虽然圆鼻铣刀与平底铣刀有一些共同的几何形状,但它在底面粗加工和侧壁轮廓铣削方面效率更高。相比之下,球头铣刀擅长3D曲面加工,但接触面积较小,且底面加工能力有限。因此,圆鼻铣刀通常用作半精加工刀具,尤其是在模具倒角和多轴过渡区域加工中。
牛头铣刀的常用尺寸及圆角半径参数
牛头立铣刀规格灵活,通常从 Ø1 毫米到 Ø20 毫米不等。圆角半径 (R) 通常在 R0.2 毫米到 R2.0 毫米之间。选择合适的圆角半径取决于工件几何形状,并直接影响刀具性能和剩余材料。
对于小型精密模具(例如电子连接器腔体),R0.2-R0.5mm 的圆角有助于保留精细细节并延长刀具寿命。对于大型模座和粗加工任务,R1.0-R2.0mm 的圆角半径可增强切削深度、稳定性和抗冲击性。
在 3 轴或 5 轴机床上,还应根据模拟安全性选择圆角半径,以避免在执行刀具路径期间发生碰撞。
命名分析:“Bull”代表圆角和坚固的刀具几何形状
“牛鼻”字面意思是牛鼻子,比喻刀具的圆形几何形状。该术语指的是刀具末端坚固、呈圆形,而非锐角或球形。这种形状可以增强刀具的抗冲击性、切屑流动以及过渡加工时的强度。
由于其强大而稳定的几何形状,圆鼻立铣刀被广泛应用于航空航天、汽车模具加工、压铸模具应用以及其他要求高耐磨性和刚性的领域。
圆鼻立铣刀的主要功能和优点
圆角设计如何提高强度和抗崩裂性
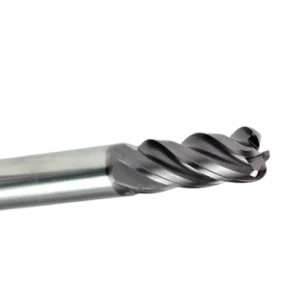
牛鼻立铣刀的圆角结构减少了刀尖处的应力集中,而这正是传统平底刀具的常见故障点。R角过渡使切削载荷分布更平稳,从而提高了抗崩刃性和断裂强度。
这一特性还能改善磨损分布,使该刀具成为加工 H13 和 SKD11 等高硬度钢材的理想选择。它尤其适合高速加工 (HSM) 和断续切削,因为刀具稳定性至关重要。
粗加工和半精加工的理想选择
圆鼻铣刀非常适合粗加工和半精加工。它们能够处理更大的进给和切削深度,同时提供平滑的过渡表面,因此在中小型生产批次中非常有价值。
在 3 轴和 4 轴加工中心上,圆鼻铣刀擅长多任务处理——清理底角、粗加工侧壁以及轮廓铣削。搭配合适的刀具路径(例如 Z 轴方向或恒定步长策略),圆鼻铣刀在半精加工中的表现优于传统的平铣刀,并且比球头铣刀具有更高的稳定性。
在模具倒角及结构件上的应用价值
圆鼻立铣刀非常适合用于模腔倒角、肋骨过渡圆角以及内角过渡——这些区域是扁平刀具无法触及,而球头刀具可能会留下多余材料。其固定半径设计可实现干净的过渡,并最大限度地减少刀具更换。
它们也适用于汽车车架、航空航天部件和医疗植入物等结构部件。这些应用受益于该工具能够提供一致的表面光洁度,并支持应力分布设计原则。
现代 CAD/CAM 软件通过自动 R 半径识别和优化的多轴刀具路径生成进一步增强了圆角性能。
圆鼻铣刀的常见应用场景
模具加工中的底角和内壁过渡
在注塑、压铸或冲压等模具型腔中,底角处的过渡区域容易导致刀具断裂。平头铣刀会留下尖角,需要单独清理,而圆鼻铣刀则可以一次性处理壁底过渡区域,从而提高效率。
它们非常适合肋根、腔体侧壁和内部倒角 - 增强结构强度,同时最大限度地减少工具干扰和二次加工。
硬质合金和淬硬钢 (HRC50+) 的性能
对于淬硬钢 (HRC55–65)、SKD61 或碳化钨等材料,圆鼻铣刀具有出色的抗崩刃性和切削稳定性。其圆角设计可分散载荷并减少应力峰值。
这些刀具结合PVD涂层和微粒硬质合金基体,即使在高速或干切削条件下也能保持卓越的表面光洁度。应用领域包括模板、精密型腔和金属嵌件加工。
编程应使用恒定的切削速度和最小的步进来改善排屑并保持转角半径精度。
与球头铣刀的比较:何时使用哪种?
球头铣刀由于其全向接触特性,非常适合加工复杂的3D曲面。然而,它们在底面和侧壁铣削时效率较低。
圆鼻铣刀弥补了这一缺陷——它们能够保持良好的表面光洁度,同时提供更强的刃口啮合力和更高的材料去除率。在多轴加工中,它们可用于过渡区域,然后再换用球头铣刀进行最终表面加工。
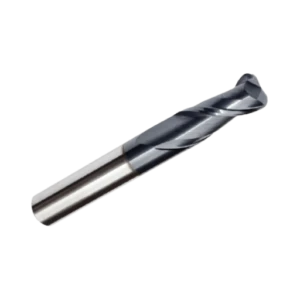
如何选择合适的牛头立铣刀
刀具材料和涂层建议(TiAlN、PVD 等)
刀具基体和涂层在很大程度上决定了刀具的性能。对于中硬钢(P20、718、2311),TiAlN涂层微粒碳化物可提供抗氧化性和高速加工性能。
对于淬硬钢 (HRC55+),建议选择 AlTiN、TiSiN 或 TiAlCrN 等涂层,以承受较高的切削温度。在铝、铜和塑料模具加工中,请使用无涂层或 DLC/ZrN 涂层刀具,以防止积屑瘤。
切割环境也很重要——涂层附着力和热导率对于干切割或MQL切割至关重要。
圆角半径如何影响加工和刀具寿命
圆角半径对于确定应用适合性、性能和寿命至关重要:
- 小半径(R0.2–R0.5mm):最适合精细细节和低负荷精加工。
- 中等半径(R0.75–R1.0mm):用途最广泛——粗加工和半精加工之间的平衡。
- 大半径(R1.5mm+):具有高强度和抗冲击性,适合深切削或高负荷切削。
半径大小会影响负载分布、热应力、磨损和振动——根据工件几何形状和刀具路径策略进行选择。
深腔和复杂轮廓的实用选择技巧
对于深腔或多轴轮廓:
- 选择长距离、圆角工具来减少通行次数。
- 使用高螺旋(45°+)和抛光槽来排屑。
- 缩颈工具可提高侧壁间隙。
- 使用恒定啮合和螺旋斜坡刀具路径可获得更好的稳定性。
在 5 轴加工中,刀具倾斜策略有助于减少干扰和死区 - 非常适合航空航天或医疗零件。
如何选择合适的牛鼻立铣刀
不同工件材料的刀具材料和涂层建议
选择圆鼻立铣刀时,刀具材料和涂层与工件的硬度、韧性和导热性相匹配至关重要。合理的组合不仅可以延长刀具寿命,还能提高切削效率和表面质量。
-
硬化钢和热处理合金(HRC 55+):
使用带有 TiAlN、AlTiN 或 TiSiN 涂层的超细硬质合金刀具。这些涂层在高温下仍能保持硬度并耐磨损,非常适合 SKD61 和 1.2344 模具钢等材料的半精加工和精加工。 -
难加工材料(例如不锈钢、钛合金):
选择具有高附着力和抗氧化性的 PVD 涂层,例如 TiAlCrN 或 CrN。这些涂层可以提高导热性并减少积屑瘤,从而提高刀具在长时间切削时的稳定性。 -
有色金属(如铝、铜):
避免使用高温涂层。相反,应选择带有抛光槽的无涂层刀具,或涂有 ZrN 或 DLC 涂层的刀具,这些刀具可最大程度地减少摩擦并防止切屑熔接,是高光泽表面处理的理想选择。
在选择用于热控制和切屑排出的最佳涂层时,还要考虑冷却方法,例如干加工或 MQL(最小量润滑)。
圆角半径如何影响加工结果和刀具寿命
圆头立铣刀的拐角半径会影响切削载荷、刀刃强度和表面光洁度。选择正确的半径是保证刀具性能和使用寿命的关键:
-
小半径(R0.2–R0.5mm):
非常适合精细细节和狭窄角落的加工。精度高,切削力低,但刀尖强度较低,不适用于重型切削。 -
中等半径(R0.75–R1.0mm):
抗冲击性和形状精度的均衡选择。常用于模具型腔、倒角和 3D 轮廓精加工。可与大多数 CAM 策略完美兼容。 -
大半径(R1.5mm+):
由于刀刃强度更高,非常适合高负荷或粗加工。然而,在精细加工区域可能会留下未切割区域。
选择合适的圆角半径不仅可以提高刀具寿命,还有助于减少工件上的应力集中,尤其是在硬化钢或断续切削过程中。
深腔和复杂轮廓的实用选择技巧
加工深腔或三维过渡区域时,刀具必须确保刚性、间隙和排屑性能:
-
刀具长度与刚度:
对于深腔,使用缩颈或加长设计来保持伸展范围,同时最大限度地减少振动。 -
螺旋角和槽面光洁度:
选择带有抛光槽的高螺旋刀具,以改善切屑排出并减少热量积聚 - 特别是在狭窄的腔体或盲袋中。 -
进入策略:
使用倾斜入口或螺旋斜坡下降路径来分配切削力并保持表面完整性。 -
避免刀具干扰:
在 4 轴或 5 轴设置中,选择颈缩圆鼻铣刀,以便在有角度或底切区域获得更好的间隙。
将这些策略与 3D 自适应刀具路径或恒定啮合 CAM 策略配对,以确保一致的负载并延长刀具寿命 - 特别是对于航空航天或模具应用。
使用牛鼻剪时的常见错误以及如何避免
使用圆鼻铣刀精加工紧密的 R 半径
圆鼻铣刀的拐角半径是固定的,因此不适合加工尖锐的内部特征(例如,R0.1–R0.3mm)。在狭窄的拐角处使用它们可能会导致:
-
角落处的材料去除不完整
-
圆角半径过大,导致尺寸不准确
-
CAM 刀具路径与刀具几何形状不匹配,留下扇贝痕迹
解决方案:使用球头铣刀或尖角立铣刀进行小半径清理。调整 CAM 设置,为内部过渡部分分配精确的刀具。
不正确的进给率导致颤动或刀具破损
尽管牛鼻立铣刀的刀尖强度更高,但仍需要精心控制铣刀的参数。常见问题包括:
-
进给速度过快,导致突然过载和刀具断裂。
-
侧向接合过深,尤其是在垂直墙面或深空腔中,会导致振动
-
表面上的颤痕或波纹
建议:遵循制造商提供的切削数据。对于半精加工,应保持步距 (Ae) 和每齿进给量 (fz) 较为保守,以避免冲击载荷。
排屑不良导致刀具损坏
圆鼻铣刀常用于半封闭型腔和三维轮廓加工,在这些加工中,排屑较为困难:
-
切屑在腔内堆积,增加局部热量
-
循环切屑会导致二次切削和更快的磨损
-
粘性材料(例如不锈钢、钛)会导致边缘崩裂
解决方案:
-
使用高螺旋、抛光槽铣刀
-
采用气流或雾冷却
-
在 CAM 中,避免死胡同切割 - 添加断屑升降或缩回运动以防止堵塞






