



在铣削石墨材料时,效率和立铣刀寿命是最重要的考量因素。凭借多年的数控加工经验,选择合适的铣刀至关重要。这不仅意味着找到一把能够有效去除材料的刀具,更意味着找到一把能够承受石墨加工各种挑战的刀具。从材料选择到刀具几何形状,从涂层技术到切削参数和其他因素,每一个方面都必须仔细考虑。作为一名经验丰富的数控工程师,我深知优化这些因素对于提高生产效率和延长刀具寿命至关重要。
在石墨加工领域,铣刀选择的关键在于选择合适的刀具进行精细加工准备。这是对刀具性能和耐用性的全面考量。我们专注于材料特性和加工策略,并结合刀具涂层和冷却系统的进步,努力突破现有工艺的极限。通过精心开发加工方法并微调切削参数,我们力求最大限度地利用现有刀具和石墨材料。随着我们对石墨加工复杂性的深入研究,我们踏上了一条以创新和精准为驱动力的征程,以对石墨材料和刀具性能及寿命的不懈追求为动力。
材料选择:选择合适的刀具材料
选择合适的铣刀材料对于优化加工过程至关重要,尤其是在加工石墨时。在本节中,我将深入探讨选择高耐磨、耐高温刀具材料的重要性,例如整体硬质合金、金刚石涂层或碳化硅涂层。
高耐磨性的重要性
石墨具有磨蚀性,这意味着它在加工过程中会快速磨损刀具。因此,选择整体硬质合金等材料可以确保刀具的耐磨性,使刀具能够长时间保持切削刃的完整性,并避免因刀具损坏而损坏工件。这不仅可以提高加工效率,还可以减少更换刀具的停机时间,最终提高生产效率并节省生产成本。
耐高温的意义
在加工过程中,石墨加工由于刀具与工件之间的摩擦会产生大量热量。耐高温刀具,例如涂覆金刚石或碳化硅的刀具,能够承受这些高温而不会影响其性能。这一特性对于防止刀具过度磨损以及在长期加工过程中保持工件尺寸精度和良好的表面光洁度至关重要。
因此,在石墨加工中,选择高耐磨、耐高温的铣刀材料至关重要。整体硬质合金、金刚石或碳化硅涂层材料经久耐用且热稳定,可确保延长刀具寿命并实现稳定的加工性能。通过优先选择材料,CNC工程师可以优化工艺,并在石墨加工中取得优异的成果。

刀具涂层:提高表面硬度和耐磨性
选择合适的涂层的重要性
选择合适的涂层技术对于最大限度地提高用于石墨加工的铣刀的性能和寿命至关重要。氮化钛 (TiN)、氧化铝 (Al2O3) 或金刚石涂层等涂层在增强表面硬度和耐磨性方面发挥着关键作用,从而延长刀具寿命并提高加工效率。
氮化钛(TiN)涂层的优势
TiN 涂层因其优异的耐磨性和低摩擦系数而被广泛应用于切削刀具。当 TiN 涂层应用于石墨加工的铣刀时,它会形成一道保护膜,减少刀具磨损并防止切屑粘附。这使得切削过程更加顺畅,减少摩擦生热,并延长刀具寿命。此外,TiN 涂层具有良好的化学稳定性,非常适合加工石墨等磨料。
氧化铝(Al2O3)涂层的优势
Al2O3 涂层具有优异的硬度和化学稳定性,是增强铣刀耐磨性的理想选择。Al2O3 涂层涂覆于刀具表面后,可形成坚硬的保护层,有效抵抗磨粒磨损和热降解。这不仅延长了刀具寿命,还能提高加工石墨零件的表面光洁度和工件尺寸精度。此外,Al2O3 涂层还具有优异的隔热性能,有助于散热,从而进一步提高刀具性能和可靠性。
金刚石涂层的意义
金刚石涂层凭借其卓越的硬度和耐磨性,在高要求的加工应用中脱颖而出,尤其适用于石墨加工。通过在刀具表面沉积一层薄薄的金刚石涂层,金刚石涂层铣刀展现出无与伦比的耐磨性和热稳定性。这使得其能够在石墨材料进行高强度加工的同时,保持锋利的切削刃并最大限度地减少刀具磨损。这使得金刚石涂层铣刀成为石墨加工的理想选择,尤其是在需要高强度、高精度和高效率的加工环境中。此外,金刚石涂层具有化学惰性,可防止材料堆积,并延长腐蚀性加工环境中的刀具寿命。
铣刀涂层技术在优化石墨加工工艺中起着至关重要的作用。TiN、Al2O3和金刚石涂层以其独特的优势,为石墨加工带来显著的性能提升和效率优化。通过选择合适的涂层技术,工程师可以显著提高铣刀在石墨加工中的性能,延长刀具寿命,降低加工成本,最终实现高效、高精度的石墨加工。

无与伦比的硬度和耐磨性
金刚石涂层的出现标志着刀具涂层技术的革命性突破,赋予刀具无与伦比的硬度和耐磨性。这种卓越的硬度使金刚石涂层刀具能够应对最严苛的加工应用,包括磨料磨损较高的石墨加工。金刚石涂层如同坚固的盔甲,有效保护刀具免受磨损,并显著延长刀具的使用寿命。
极强的抗切削力能力
由于石墨材料具有磨蚀性,石墨加工通常需要高效的切削力。金刚石涂层刀具在这种环境下表现出色,因为它们能够承受极高的切削力,且不易磨损或劣化。这种抗切削力特性确保了金刚石涂层刀具保持切削刃的完整性,从而实现稳定的加工性能和工件尺寸精度。
减轻磨粒磨损
众所周知,石墨在加工过程中会对切削刀具造成磨粒磨损,导致刀具过早损坏,并因频繁更换刀具而增加刀具成本。金刚石涂层可以有效减少这种磨粒磨损,提供耐用且耐磨的表面,能够承受石墨加工的剧烈冲击。因此,金刚石涂层刀具长期以来得到广泛应用,从而降低了刀具成本并提高了加工质量。
延长刀具寿命并节省成本
金刚石涂层最显著的优势之一是它能够显著延长刀具寿命。由于石墨材料能够减少刀具磨损并增强抗切削力能力,金刚石涂层刀具的使用寿命远超传统刀具。刀具寿命的延长可以显著节省成本,因为随着时间的推移和经验的积累,加工过程可以更加高效,刀具成本也随之降低。
得益于金刚石涂层的优异性能,金刚石涂层刀具可以有效克服石墨加工中的磨损问题,延长刀具使用寿命,提高加工精度,降低加工成本,是石墨加工领域的理想选择。

工具耐用性:确保寿命和稳定性
在数控加工中,刀具耐用性对于实现卓越性能和延长刀具寿命至关重要。让我们深入探讨刀具耐用性的方方面面,考虑耐磨性、热稳定性和抗冲击性等因素,以找到能够满足石墨加工需求的刀具。
耐磨性
刀具耐用性的主要考虑因素之一是刀具的耐磨性。石墨本质上具有磨料性,会在加工过程中导致刀具快速磨损。因此,选择高耐磨性的刀具至关重要,例如由整体硬质合金制成或涂覆类金刚石碳 (DLC) 的刀具。这些材料和涂层可以有效减缓磨料磨损,确保延长刀具寿命并实现稳定的刀具加工性能。
热稳定性
加工石墨材料时,刀具与工件之间的摩擦会产生大量热量。具有出色热稳定性的刀具能够承受高温,且不会损害其完整性。碳化硅等材料以及氮化钛铝 (TiAlN) 等涂层具有出色的导热性和耐热性,即使在高温下也能保持良好的切削刃。这确保了刀具在长时间加工过程中始终如一的性能,并防止刀具因高温而失效。
耐冲击性
除了刀具磨损和热稳定性考虑因素外,抗冲击性也是刀具耐用性的另一个重要方面,尤其是在高速加工环境中。为了承受高切削力和突发冲击,刀具必须足够坚韧才能承受这些应力,以免刀具崩刃或断裂。具有优化微观结构和先进涂层(例如氮化锆 (ZrN))的硬质合金刀具具有高抗冲击性,即使在严苛的加工应用中也能确保可靠的性能和更长的刀具寿命。
总而言之,要在石墨加工中实现长期稳定性和良好的刀具寿命,需要全面考虑影响刀具耐用性的因素。通过选择具有良好耐磨性、热稳定性和抗冲击性的刀具,数控工程师可以确保刀具性能稳定并延长刀具寿命,最终提高加工效率和生产率。通过战略性材料选择和先进的涂层技术,我们能够提供抗磨损、抗热老化和抗冲击性能,从而最大限度地提升您的加工投资价值。
考虑高温稳定性
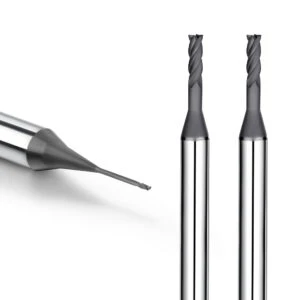
作为数控工程师,我们需要考虑切削刀具的热稳定性,尤其是在高温加工环境中。让我们深入探讨热稳定性的方方面面,并讨论选择能够在高温下保持刀具硬度和切削刃锋利度的材料和涂层对于高效加工石墨材料的重要性。
高温稳定性材料选择
选择具有高温稳定性的材料是验证刀具在热加工环境中性能的第一步。碳化钨和陶瓷复合材料等材料具有出色的热稳定性,即使在高温下也能保持其硬度和强度。这些材料为切削刀具提供了坚实的基础,使其能够承受加工过程中产生的热量。
先进的耐热涂层技术
除了选择具有高温稳定性的材料外,还需要结合先进的涂层技术,进一步增强刀具的耐热性。氮化钛铝 (TiAlN) 和氮化钛硅 (TiSiN) 等涂层可以形成一道防止热降解的保护屏障,有效保护刀具基体免受热量的不利影响。这些涂层充当热绝缘体,在高温加工环境中保持刀具切削刃的完整性,并延长刀具寿命。
保持刀刃锋利
高温加工带来的挑战之一是切削刃容易因热软化和刃口圆化而失去锋利度。为了缓解这一问题,选择能够在高温下保持切削刃锋利的材料和涂层至关重要。超细晶粒碳化物和类金刚石 (DLC) 涂层具有卓越的硬度和刃口保持性能,确保即使在高温下也能保持切削刃锋利和精确。
高温环境下加工对切削刀具的热稳定性提出了严峻挑战。为了获得一致可靠的加工性能,选择能够承受高温且不牺牲硬度和锋利度的刀具至关重要。高热稳定性刀具的出现,为数控工程师在高温加工领域提供了制胜之道。高热稳定性刀具是高温加工中必不可少的刀具,可帮助制造商实现卓越的加工质量、提高生产效率并降低加工成本。
抗粘连性能的重要性
对于数控工程师来说,选择具有优异抗粘性能的切削刀具至关重要,尤其是在加工石墨材料时。石墨材料具有独特的润滑性和柔软性,很容易粘附在刀具表面并形成结节,导致加工质量下降、刀具磨损加剧甚至断裂。因此,选择合适的抗粘刀具是石墨加工成功的关键因素之一。
防止石墨粘附
石墨加工面临着独特的挑战,因为石墨颗粒在切削过程中容易粘附在刀具表面。这种粘附会导致刀具磨损加速、表面光洁度不一致以及加工阻力增大。在石墨加工中,选择具有有效抗粘附性能的刀具至关重要,这样才能最大限度地减少粘附问题,确保加工操作平稳高效。
选择防粘涂层
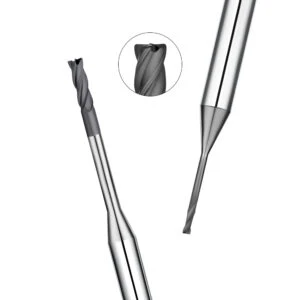
涂层在增强切削刀具的抗粘性能方面起着至关重要的作用。类金刚石碳 (DLC) 和碳氮化钛 (TiCN) 等涂层以其低摩擦系数和抗材料粘连性而闻名。这些涂层在切削刀具和石墨材料之间形成一道保护刃口的屏障,防止粘连并减少刀具表面碎屑的堆积。通过选择具有优异抗粘连性能的涂层,数控工程师可以最大限度地减少刀具磨损并保持一致的加工性能。
选择具有固有抗粘连性能的材料
除了涂层之外,选择具有固有抗粘连性能的切削刀具材料也可以进一步提高刀具加工性能。聚晶金刚石 (PCD) 和立方氮化硼 (CBN) 等材料由于其超硬和化学惰性,表现出优异的抗材料粘连性能。这些材料不易粘附在石墨上,从而提高了石墨加工过程中的刀具寿命和表面光洁度。
在石墨加工中,选择具有优异抗粘连性能的切削刀具是实现最佳加工性能的关键因素。石墨材料的独特特性容易导致刀具粘连和磨损,从而影响加工质量和效率。通过选择能够防止石墨粘连并减少刀具表面碎屑堆积的涂层或材料,CNC工程师应充分了解抗粘连刀具的优势和效果,并根据加工需求选择合适的抗粘连刀具,以实现高效可靠的石墨材料加工。通过将抗粘连刀具融入CNC加工操作中,制造商可以在石墨加工中取得卓越的效果。
理解切削力:揭秘加工力学
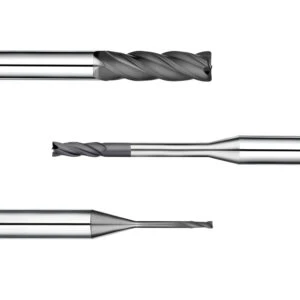
在数控加工领域,切削力起着至关重要的作用,影响着加工过程的优化和刀具的设计。深入了解切削力的各种影响因素,利用切削力分析技术探究切削过程的力学特性,对提高加工质量和效率至关重要。
切削力分析的重要性
切削力分析是数控工程师不可或缺的工具,它可以帮助工程师拨开加工过程的迷雾,精准控制加工参数和刀具设计,最终实现加工效率、刀具寿命和加工质量的全面提升。
优化切削参数
切削力分析的一个关键应用是优化切削参数。通过量化施加在刀具上的力,工程师可以调整切削速度、进给率和切削深度等参数,以最大限度地降低切削力,同时保持或提高加工性能。这一优化过程可以最大限度地提高材料去除率,减少刀具磨损,并提高工件表面光洁度。
精炼工具设计
切削力分析还能为切削刀具的设计提供参考,使工程师能够定制刀具几何形状、材料和涂层,以承受加工过程中遇到的力。通过基于切削力数据优化刀具设计,工程师可以在具有挑战性的加工环境中提高刀具刚度、减少挠度并延长刀具寿命。这种不断迭代和优化的过程就像精心雕刻一件工艺品,最终为特定的加工应用打造定制刀具,最大限度地提高加工效率和生产效益。
总而言之,切削力分析是优化 CNC 加工工艺和刀具设计的重要组成部分。通过切削力分析了解切削过程的机械特性,工程师可以微调切削参数并改进刀具设计,从而最大限度地提高加工效率、延长刀具寿命并提高工件质量。将切削力分析技术融入 CNC 加工,有助于制造商在不断变化的制造环境中保持竞争优势,并创造更美好的制造业未来。
优化刀刃设计:提高石墨加工效率
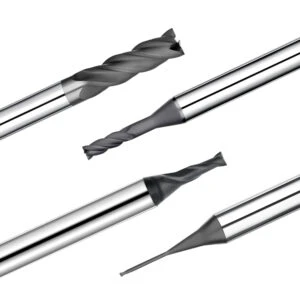
这直接影响加工效率、表面质量和刀具寿命。本节将深入探讨切削刃设计的各个方面,帮助您选择最适合您应用需求的铣刀。示例包括平刃、球头刃、圆角刃或专用槽刃,以及它们如何确保高效去除材料,同时最大限度地减少切削刃上的切屑堆积。
边缘设计的重要性
刀片设计的选择直接影响石墨加工过程中材料去除的有效性以及防止切屑堆积的控制。每种切削刃设计都有其独特的优势,在排屑、表面光洁度和刀具寿命方面均表现出色。通过选择最合适的切削刃设计,CNC 工程师可以优化加工效率,并将加工工艺提升到更高的水平。
平边设计
平刃设计通常用于石墨加工中的通用铣削操作。它们具有较大的切削表面积,适用于加工平面和直壁,能够高效去除材料,尤其适用于粗加工。然而,平刃很容易沿切削刃积聚切屑,导致加工表面粗糙并加速刀具磨损,因此需要谨慎的排屑策略来保持加工性能。
球头和圆角边缘
球头和圆角刃是石墨加工中精加工的首选。这些刃口设计可以加工曲面和复杂形状。切削刃与工件的接触面积小,摩擦力小,散热性好。它适用于加工曲面、倒角、圆柱面等。此外,圆弧形轮廓有助于减少切削刃上的切屑堆积,从而实现更干净的切削并延长刀具寿命。数控工程师经常使用球头和圆角刃进行轮廓加工和精加工,以获得精确、高质量的表面光洁度。然而,加工效率相对较低,会增加工时和生产成本。
特殊凹槽边缘
在某些情况下,可以使用专门的槽刃来增强石墨加工过程中的切屑排出并防止切屑堆积,从而提高加工效率并延长刀具寿命。这些刀片沿切削刃精心布置了凹槽或沟槽,可高效排屑并降低切屑重新切削的风险。特殊的槽刃在高速加工应用中尤其有用,在这些应用中,切屑控制对于保持加工性能和表面光洁度质量至关重要。然而,该刀具结构复杂、成本高,不适合加工高精度工件。
总而言之,选择合适的铣刀刃型设计对于优化石墨加工工艺至关重要。无论是平刃、球头刃、圆弧刃还是专用槽刃,每种设计在排屑、表面光洁度和刀具寿命方面都各有优势,同时也各有其加工中的缺点。通过仔细考虑每种加工工艺的具体要求,数控工程师可以选择最合适的刀具,以确保在石墨加工应用中高效去除材料、获得高质量的工件表面光洁度,并最大限度地降低生产成本。
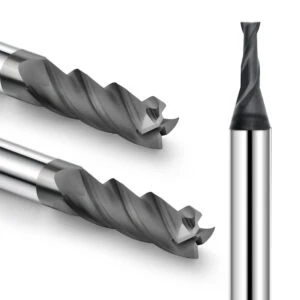
石墨加工刀具几何参数优化
精细调整刀具几何参数是优化石墨材料性能的关键因素。让我们来看看刀具几何优化的各个方面,包括切削刃角度、切削刃长度和切削刃半径,以适应石墨独特的加工特性。实现高效、高质量的加工结果。
刀具几何形状优化的重要性
切削刀具的几何形状就像一把利剑,能够穿透石墨的硬度,影响加工的各个方面,包括切削性能、切屑形成和表面光洁度。通过优化刀具几何形状,数控工程师可以定制切削刀具,有效应对石墨磨蚀性带来的挑战,最大限度地减少刀具磨损,并确保加工过程一致、高效。
切削刃角度
切削刃角度如同一把锋利的剑,能够穿透石墨的硬度,并影响加工过程中的关键因素:切削力、切屑形成和刀具磨损。较小的切削刃角度可以降低切削力,改善排屑性能,从而提高加工表面质量。较大的切削刃角度可以增强刀具的强度和稳定性,提高刀具稳定性,并延长刀具寿命。通过仔细调整切削刃角度,工程师可以平衡切削效率和刀具寿命,从而优化石墨加工中的加工性能。
刀刃长度
切削刃长度是影响石墨加工效率和质量的关键因素之一。较长的切削刃有助于提高材料去除率,减少完成加工操作所需的刀具走刀次数,从而缩短加工时间。然而,过长的切削刃可能会导致刀具挠曲、增加振动、降低加工精度、增加刀具磨损并缩短刀具寿命。相反,它可以提高刀具刚性、减少振动、提高加工精度并延长刀具寿命。通过根据材料硬度和切削条件优化切削刃长度,工程师可以在保持刀具完整性的同时最大限度地提高加工效率。
边缘半径
切削刀具的刃口半径或刀尖半径会影响石墨加工中的切屑形成、刀具磨损和表面光洁度。较大的刃口半径可以减小切削力、降低刀具负荷、降低刀具破损风险并延长刀具寿命。此外,较小的刃口半径可以减少刀痕和毛刺的出现,从而获得更光滑的表面光洁度。然而,较小的刃口半径会增加切削力,加剧刀具磨损,增加刀具破损风险并缩短刀具寿命。根据加工需求选择合适的刃口半径,最终实现高效、高质量的石墨加工效果,并获得堪比镜面的光滑表面。
总而言之,优化刀具几何参数对于在石墨加工中获得最佳加工性能至关重要。通过精心优化切削刃角度、切削刃长度和切削刃半径等参数,工程师可以定制切削刀具,有效应对石墨磨蚀性带来的加工挑战,并获得一致、高效的加工结果。将优化的刀具几何形状融入数控加工工艺,可以帮助制造商最大限度地提高生产效率、延长刀具寿命并提供高质量的加工零件。
在数控加工领域,石墨材料以其独特的特性对加工技术提出了严峻的挑战。为了克服这些挑战,实现高效、高质量的石墨加工,我们需要深入了解并完美整合最佳涂层、刀具几何形状、材料选择和切削参数等关键因素。通过根据加工要求和材料特性优化这些参数,数控工程师可以定制石墨加工解决方案,最大限度地减少刀具磨损,提高表面光洁度,并提高石墨加工操作的整体生产率。这不仅意味着高效的加工,还意味着高质量的加工零件和卓越的制造效果。
此外,石墨加工并非易事。除了刀具几何参数外,材料选择、刀具涂层技术和切削策略等因素也至关重要。它们共同构成了石墨加工成功的关键。从选择耐磨损和耐高温的刀具材料,到利用先进涂层来提高热稳定性和抗粘连性能,每个环节都必须经过仔细考虑和优化。这不仅意味着更快的加工速度和更低的成本,还意味着更高质量的加工零件和更佳的制造效果。随着技术的不断进步,石墨加工的未来充满机遇和挑战。凭借对持续改进的不懈承诺和对优化加工过程各个环节的高度关注,石墨加工的未来有望带来卓越的成果,并推动精密制造的进步。






