石墨圆弧立铣刀【2/4刃长颈φ0.5-3】
从 SAMHO 获取最优质的石墨圆角立铣刀【2/4 刃长颈 Φ 0.5-3】
我们很高兴能为您提供从中国直接采购最优质的石墨圆角立铣刀【2/4刃长颈Φ0.5-3】的机会。这些刀具非常适合精密钻孔和切割任务,确保每次都能获得优异的效果。
4刃 长颈圆角金刚石涂层立铣刀——专为石墨和陶瓷的精密加工而设计
这款四刃立铣刀专为石墨和电陶瓷等高硬度、脆性非金属材料而设计,采用长颈几何形状和圆角切削刃,具有出色的加工性能和刃口强度。它采用超细晶粒整体硬质合金基体,并涂覆高附着力金刚石涂层,具有卓越的耐磨性、热稳定性和尺寸精度。经现场测试验证,该刀具在数控加工中心的干式或微量润滑(MQL)条件下,可实现超过18小时的稳定切削寿命。
高附着力金刚石涂层可延长刀具寿命
该刀具采用优质金刚石涂层(非CVD/PCD),具有卓越的表面硬度和化学惰性。它能够有效抵抗干加工过程中的石墨粉尘磨损和切削刃微崩刃,显著提高刀具寿命和切削稳定性。
长颈设计,适用于深腔和复杂特征的访问
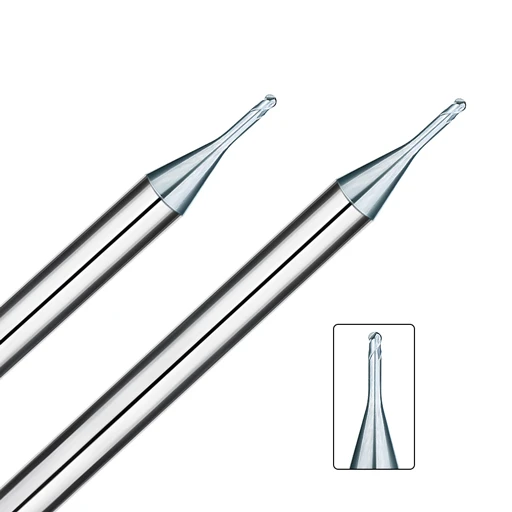
加长的颈部几何形状最大限度地减少了工具干扰,并能够有效地进入深腔、狭窄的内部角落和复杂的陶瓷结构 - 非常适合模具腔、微电极和精密结构部件。
圆角几何形状增强了边缘强度和表面质量
与尖角相比,圆润的切削刃可减少应力集中,从而提高切削刃的耐用性并最大程度降低崩刃风险。尤其适用于陶瓷、石墨等脆性材料的型腔精加工和轮廓铣削。
4 刃结构提高了刚性和产量
4 刃配置增强了刀具的刚度和抗振性,可进行高速侧铣、面铣和精加工操作,从而提高表面质量和加工效率。
超细晶粒硬质合金芯具有优异的抗裂性能
该工具由高性能超细碳化钨制成,具有出色的热稳定性和抗断裂性,能够承受连续运行中石墨和陶瓷材料的磨蚀性。
精密五轴数控研磨 – 公差±0.01mm
每个工具都采用高精度 5 轴 CNC 设备研磨,以确保严格的尺寸精度和边缘一致性,满足石墨电极、陶瓷模具和微结构部件等应用所需的高几何公差。

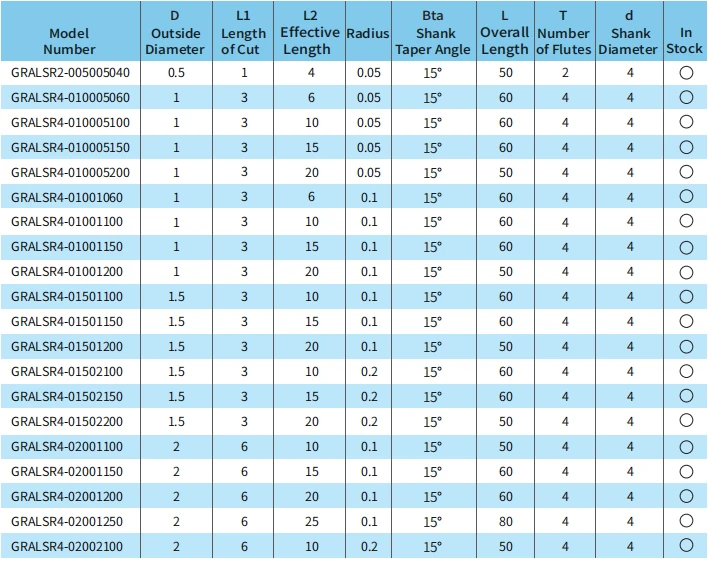
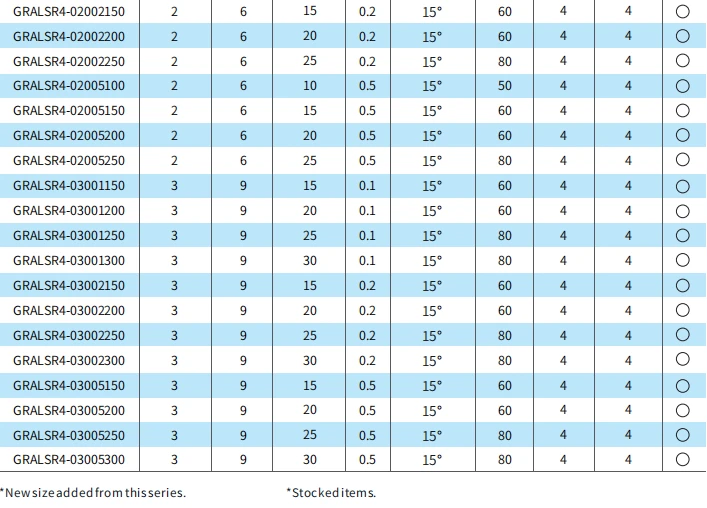
4刃长颈圆角立铣刀产品目录
共39个型号-单位(毫米)
相关产品推荐
HRC55球头长颈立铣刀【2刃长颈R0.1-R2】
HRC55球头立铣刀【2刃长...
阅读更多HRC55圆弧头立铣刀【4刃Φ1-20】
HRC55 圆弧头立铣刀【4刃 Φ1-20】...
阅读更多HRC55 圆弧长颈立铣刀【2刃长颈Φ0.2-2】
HRC55 圆弧头立铣刀【2刃长...
阅读更多HRC55平头立铣刀【2刃φ0.2-6】
HRC55 模具钢立铣刀 [2 刃...
阅读更多HRC55平头长颈立铣刀【2刃长颈φ0.2-2】
HRC55模具钢立铣刀【2刃长...
阅读更多HRC55平头长颈立铣刀【4刃长颈φ1-3】
HRC55模具钢立铣刀【4刃长...
阅读更多常见问题:用于石墨加工的四刃长颈圆角立铣刀
Q1:4刃石墨长颈圆角立铣刀的主要加工应用有哪些?
答:这些立铣刀专为高精度石墨电极的半精加工和精加工阶段而设计。它们尤其擅长加工具有三维曲面和深腔的复杂模具电极。
圆角半径增强了刀尖强度,防止切削尖角时发生崩刃。同时,加长的刀颈设计使其能够伸入深而窄的型腔结构,避免刀柄碰撞的风险。
Q2:为什么长颈结构对于石墨加工至关重要?
答:石墨电极通常具有深腔、复杂的肋条和陡峭的壁面。长颈结构提供了至关重要的刀柄间隙,使铣刀能够深入加工工件内部而不会与其摩擦。
这种设计通过增加切削深度而不增加整体刀槽长度,从而保持了较高的切削刚性。在生产中,这可以实现更深的切削深度、更少的换刀次数和更短的加工周期。
Q3:与石墨材质的 2 刃或 3 刃设计相比,4 刃设计有哪些优势?
答: 4刃配置可在石墨加工的最后阶段提供更优异的进给稳定性和更精细的表面光洁度。
当主轴转速较高(15,000 至 30,000 转/分)时,四刃设计能更均匀地分散切削载荷。这使得三维曲面加工更加平滑,并减少了振动。
注意:由于石墨产生的是细小的粉尘而不是传统的切屑,因此优化的槽几何形状对于防止粉尘堆积至关重要。
Q4:使用圆角而不是锐角有什么好处?
答:圆角半径能显著增强刀尖强度。在高速干式加工过程中,由于石墨的磨蚀性,尖角刀具极易发生微崩刃。
在标准电极制造中, 0.2 至 0.5 毫米的圆角半径可显著降低模具磨损。它能确保模具拐角处圆角干净、精确,并防止因电极尖端过早失效而导致的表面缺陷。
Q5:使用 4 刃石墨立铣刀时,如何控制粉尘并最大限度地减少刀具磨损?
答:处理磨蚀性石墨粉尘需要采取多步骤方法:
-
除尘:务必将机器与高真空除尘系统配合使用。这可以防止工具反复切割磨蚀性粉尘颗粒,从而加速磨损。
-
铣削策略:采用高主轴转速、浅切削深度(Ap)和逆铣策略,以保持切削力较低。
-
刀具涂层:务必选择纳米金刚石涂层或专用耐磨涂层。金刚石涂层可显著延长刀具寿命,并在长时间生产过程中保持锋利的切削刃。