HRC55模具钢立铣刀【2刃长颈φ0.2-2】
使用 SAMHO 的方头立铣刀 HRC55 升级您的铣削技术
使用 SAMHO 的 HRC55 方头立铣刀,成就您的铣削梦想。我们中国工厂生产高品质铣刀,确保精准的加工效果。它采用双刃和长颈设计,适用于各种应用。从金属成型到复杂的设计,都能实现理想的效果。体验 SAMHO 的与众不同,立即订购!
特定材料立铣刀
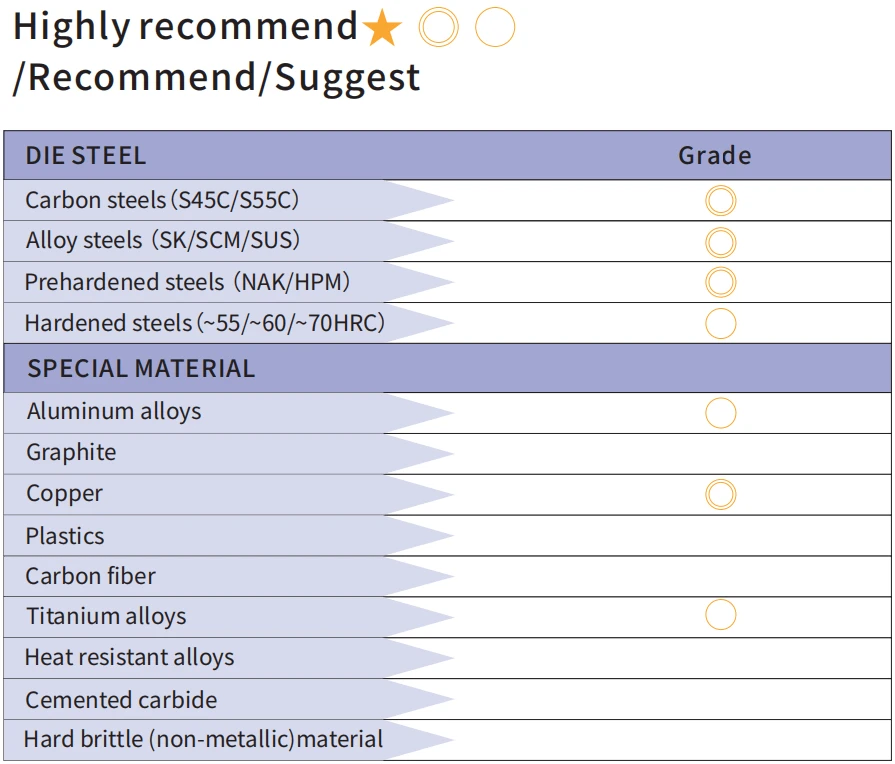
该系列立铣刀规格齐全,适用于加工软钢材料,包括铜、碳钢、合金钢和预硬钢。优化的U型槽设计有效降低切削负荷,并增强排屑性能。长颈设计是高效深腔加工的理想选择。
加大刀柄直径,提升整体强度与刚性,同时刀柄公差控制在0~+0.003mm以内,确保与高精度刀柄兼容,实现稳定、精准的加工。
-
其他

2刃长颈平头铣刀产品目录
共37个型号-单位(毫米)
为什么选择 SAMHO HRC55 2 刃长颈平头立铣刀?
HRC55 超细晶粒硬质合金:专为模具钢切削稳定性而设计
SAMHO HRC55 系列采用专为模具钢加工应用而设计的超细晶粒硬质合金基体。
这不仅仅关乎硬度。真正的工程重点在于刀具在负载下的稳定性。
主要性能优势包括:
- 断续切割时具有很强的抗崩刃能力
- 提高冲击载荷下的断裂韧性
- 在长时间加工循环中保持稳定的切削刃
- 降低硬化区刀具过早失效的风险
在实际加工中,这款 HRC55 硬质合金立铣刀性能可靠:
- SKD11(预硬化状态)
- P20 / 1.2738 模具钢
- NAK80精密模具钢
- HRC 45–55 模具钢
这使其成为长颈平头立铣刀在模具钢应用中的稳定解决方案,尤其适用于模腔精加工。
双刃设计:针对深腔铣削和排屑进行了优化
对于深腔加工而言,排屑往往比表面光洁度更为重要。
双刃几何结构正是为此目的而设计的:
- 更大的芯片空间可防止芯片重复切割
- 改善切屑流动可减少切削热量积聚
- 深槽和窄肋的切削阻力较低
- 减少积屑瘤(BUE),尤其是在P20和718H钢中
在实际模具加工中,双刃设计适用于以下情况:
- 深槽铣削
- 狭窄的空腔结构
- 肋和壁加工
- 模芯深腔精加工
这就是为什么许多工程师在加工模具钢时,如果稳定性比最大进给速度更重要,就会选择 2 刃长颈方头铣刀。
结构刚度设计:长悬臂条件下的稳定切割
由于刀具伸展距离较长,长颈立铣刀的刚性自然会降低。
SAMHO通过结构工程优化来提高稳定性。
主要设计改进包括:
- 加强型芯径,提高抗弯强度
- 平滑的柄部到槽部的过渡设计,可减少振动点
- 针对低颤动加工策略的优化几何形状
在实际的数控加工中,这种设计有助于减少:
- 深腔铣削过程中的刀具颤振
- 侧壁振动痕迹(波纹)
- 负载下工具突然挠曲
这使得该工具适用于高精度长臂模具加工,并能实现一致的尺寸控制。
精准性和一致性:专为数控生产环境而设计
对于工业模具生产而言,一致性比单件模具的性能更重要。
三铍通过以下方式确保稳定的产品质量:
- 柄径公差控制在 0 至 +0.003 毫米范围内
- 生产批次间切削直径稳定
- 与液压和热缩刀柄具有高度兼容性
这种精确度有助于减少:
- 换刀尺寸漂移
- 自动化加工系统中的装配错配
- 不同批次产品之间的成品质量存在差异
对于美国和欧洲的模具制造商而言,这种一致性在大批量数控加工操作中至关重要。
生产稳定性:专为全球工业供应链而设计
除了工具性能之外,全球买家还关注供应的可靠性和可重复性。
SAMHO HRC55 长颈系列专为以下用途而设计:
- 批次间生产一致性稳定
- 可控涂层厚度和附着稳定性
- 用于模具钢应用的标准化几何形状
- OEM和ODM定制(直径、槽长、涂层选项)
这使其适合在以下领域建立长期产业合作伙伴关系:
- 模具制造
- 精密加工车间
- CNC合同制造环境
对于采购用于模具钢的长颈平头立铣刀的买家来说,供应周期的稳定性是一个关键优势。
相关产品推荐
HRC55平头立铣刀【2刃φ0.2-6】
HRC55 模具钢立铣刀 [2 刃...
阅读更多HRC55 平头铣刀【4刃 Φ1-20】
HRC55模具钢立铣刀【4刃...
阅读更多