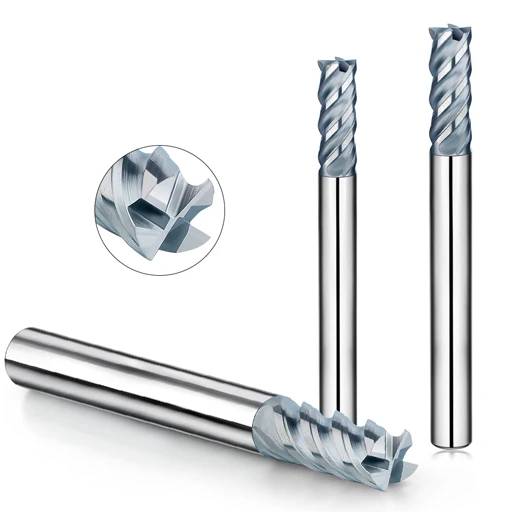
HRC55模具钢立铣刀【4刃长颈φ1-3】
使用 SAMHO 方头立铣刀 HRC55 获得完美表面处理!
想要找到完美精准的加工工具?SAMHO 方形立铣刀 SHBLS4-000 就是您的最佳选择!这款立铣刀拥有 4 个刃口和长颈设计,能够提供最佳的加工性能和效率。SAMHO 立铣刀以精准和高品质打造,深受全球信赖。不要妥协,直接从我们位于中国的工厂订购,体验 SAMHO 无与伦比的品质!
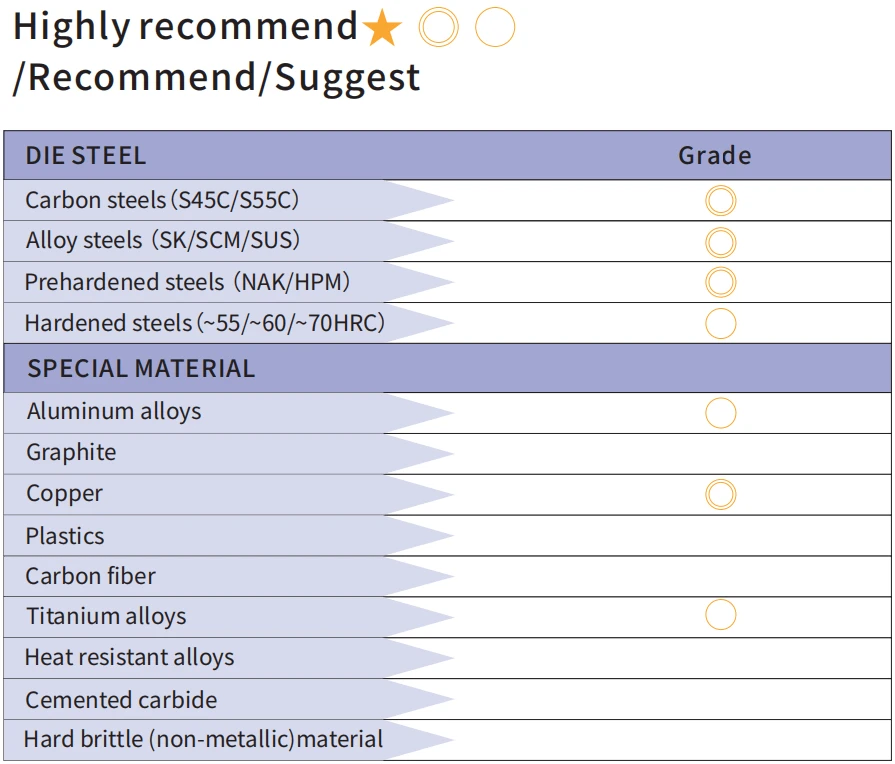
特定材料立铣刀
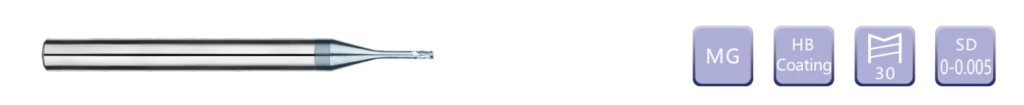
该系列立铣刀规格齐全,适用于加工铜、碳钢、合金钢和不锈钢等软钢材料。该系列刀具采用4刃设计,并采用最新的HB系列涂层,具有优异的表面硬度和耐热性,显著提升刀具寿命和加工稳定性。
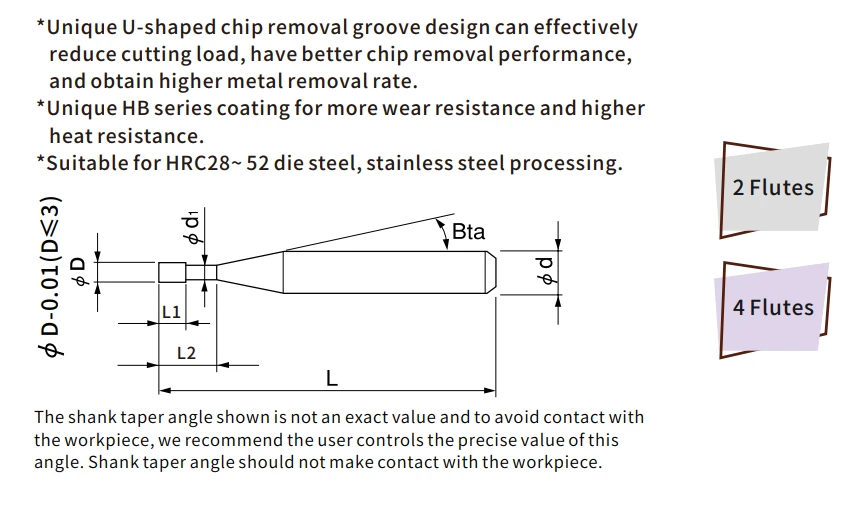
独特的U形槽型设计,有效降低切削阻力,提升排屑效率。结合长颈设计,该刀具尤其适用于深腔和难以触及的区域。
加大刀柄直径,提升整体强度及抗震性。刀柄公差控制在0~+0.003mm以内,可兼容高精度刀柄,确保牢固夹持及加工精度。
-
其他

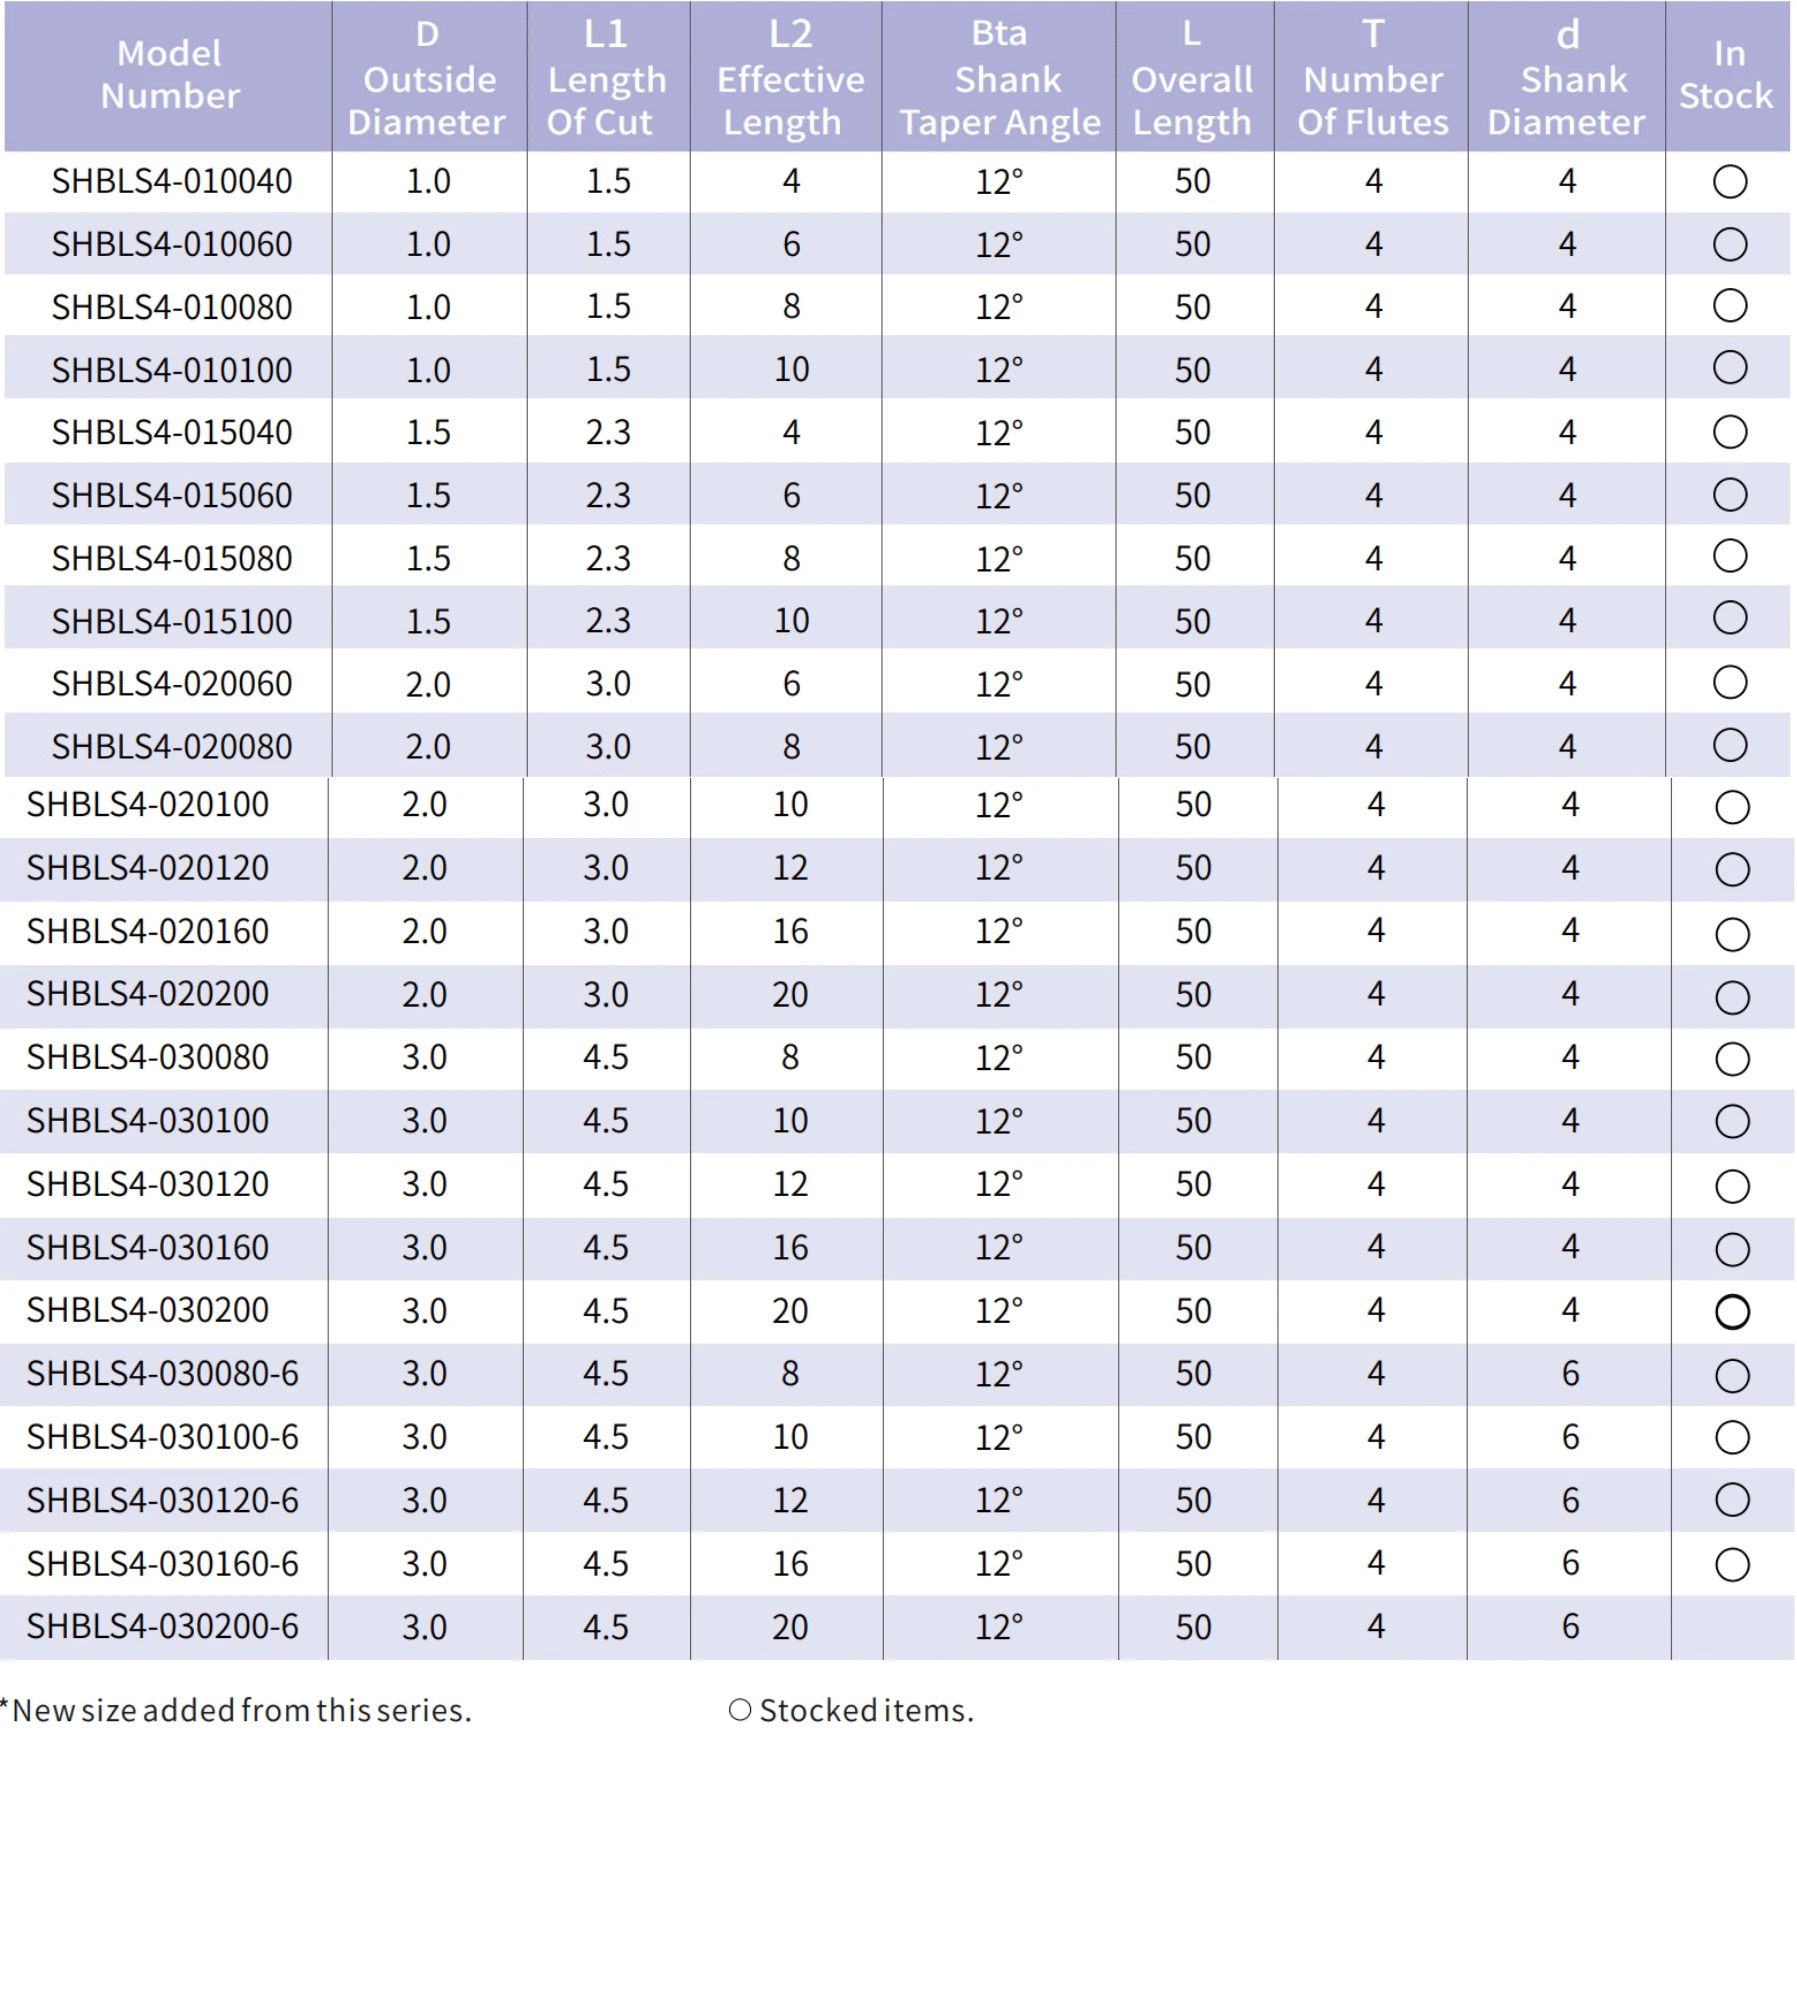
4刃长颈平头铣刀产品目录
共24个型号-单位(毫米)
HRC55 4刃长颈平头立铣刀常见问题解答
Q1:HRC55 4刃长颈平头立铣刀的推荐关键加工参数是什么?
答:当使用 HRC55 4 刃长颈方头铣刀加工模具钢时,对于 HRC30-50 范围内的钢材,一般建议采用中高速切削策略。
主要建议包括:
- 使用较小的径向切削深度(ae),通常为 0.1–0.3D。
- 对轴向切削深度(ap)应用分层加工策略。
- 优选顺铣,以减少切削冲击并改善表面光洁度。
- 确保稳定冷却或使用气流吹扫芯片。
实际切削参数应始终根据机床刚性、刀具悬伸长度和工件几何形状进行调整。在模具钢加工中,稳定性比最大材料去除率更为重要。
Q2:使用 HRC55 长颈平头立铣刀时最常见的问题是什么,如何预防这些问题?
答:在实际使用长颈平铣刀加工模具钢时,可能会出现以下几个常见问题:
- 刀具长度增加时,由于刚性降低而产生的颤痕。
- 由于排气不良,深腔内发生切屑再切削。
- 在不稳定负载条件下进行尖端微切削加工。
为了减少这些问题:
- 尽可能减少刀具悬伸量。
- 减小轴向和径向切削深度(ap 和 ae)。
- 利用气流或油雾改善切屑排出效果。
- 采用阶梯式加工代替全深度切削。
这些做法显著提高了深腔模具应用中的模具寿命和表面稳定性。
Q3:在 HRC55 模具钢加工中,4 刃刀具与 2 刃刀具相比有哪些优势?
A:在模具钢加工的精加工操作中,通常首选 4 刃 HRC55 长颈平头立铣刀。
主要优势包括:
- 更多切削刃与材料接触,从而改善表面光洁度。
- 降低每刃切削负荷,从而提高连续切削时的稳定性。
- 提高墙面精加工和地面精加工等精加工刀具路径的性能。
然而,与 2 槽设计相比,其排屑能力较弱。
因此,不建议使用 4 刃刀具对模具钢进行深槽粗加工或大重量去除。
Q4:长颈平头铣刀为何会产生颤动,如何才能优化颤动?
答:使用长颈平头铣刀加工模具钢时,颤动是一个常见问题,主要是由于刀具悬伸增加导致刚性降低所致。
典型症状包括:
- 波纹侧壁表面处理
- 尺寸精度差
- 加工表面上可见的振动痕迹
为了提高稳定性:
- 尽量缩短刀具悬伸长度(优化长径比)。
- 减少径向啮合以降低切削力。
- 提高主轴转速以降低每齿切削负荷。
- 采用逆铣来稳定切削方向。
- 对深腔采用分段或阶梯式加工策略。
使用长柄刀具加工深模腔时,正确的设置至关重要。
Q5:HRC55 4刃长颈平头立铣刀更适合粗加工还是精加工?
A:HRC55 4刃长颈平头立铣刀主要用于模具钢加工的精加工和半精加工。
典型应用包括:
- 深腔侧壁的精加工
- 模腔内精密地面精加工
- 实现预硬化钢的严格尺寸公差
不建议用于重型粗加工作业。
长颈结构降低了刚度,因此不适合高材料去除率。
为了获得最佳的模具钢加工效果,应在粗加工刀具去除大部分材料后使用此刀具。
相关产品推荐
HRC55平头立铣刀【2刃φ0.2-6】
HRC55 模具钢立铣刀 [2 刃...
阅读更多HRC55 平头铣刀【4刃 Φ1-20】
HRC55模具钢立铣刀【4刃...
阅读更多HRC55平头长颈立铣刀【2刃长颈φ0.2-2】
HRC55模具钢立铣刀【2刃长...
阅读更多