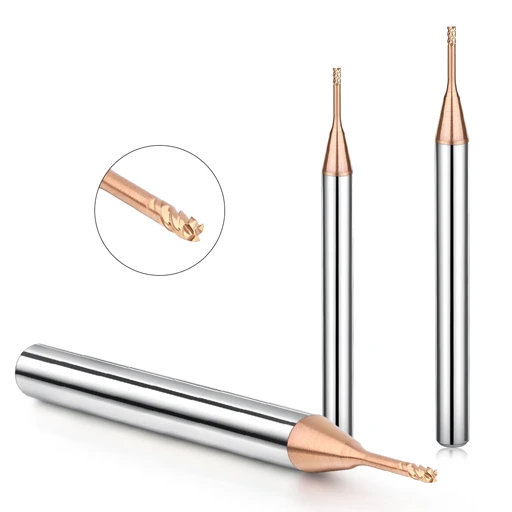
HRC65模具钢立铣刀【2刃长颈φ0.2-2】

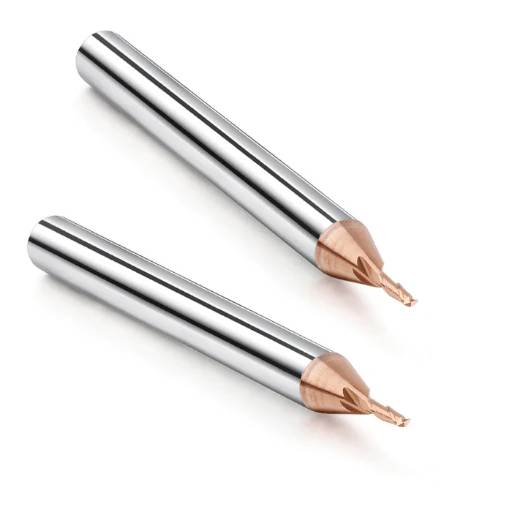
使用 SAMHO 方头立铣刀 HRC65【2 刃长颈 Φ 0.2-2】升级您的铣削体验!

正在寻找最划算的切削刀具批发?三湖 (SAMHO) 就是您的最佳选择!我们荣幸推出平头铣刀【2 刃长颈 Φ 0.2-2】,这是一款来自中国的顶级切削刀具。这款刀具的设计兼顾精准度和耐用性,是专业人士或业余爱好者的理想之选。我们无与伦比的批发价格,不容错过。

  • 针对高达 65HRC 的淬硬钢的深腔和精密特征进行了优化
    加长颈部设计在加工深腔、窄槽或复杂型腔(尤其是在硬化模具钢中)时,可提供卓越的加工范围和空间。它确保了刀具的刚性,并减少了标准长度刀具失效区域的刀具干扰。

  • 2 刃几何形状,可高效排屑并减少切削力
    双刃设计可最大程度减少刀具挠度,并提升深槽或窄区域铣削时的排屑效果。这种设计非常适合对淬硬材料进行粗加工和半精加工,因为稳定的切屑流和刃口强度至关重要。

  • 高性能硬质合金基体+先进涂层,具有极强的耐磨性
    该刀具采用超细晶粒碳化物和高红硬性涂层(例如 HG)制成,可在高速、干式或半干式加工条件下保持刃口锋利度和热稳定性,即使在高 HRC 钢中也能延长刀具寿命。

  • 长颈、短刃比——非常适合模具制造和复杂的 3D 轮廓
    该刀具采用精心设计的长颈短刃几何结构,确保刀具在深入加工轮廓时保持较高的刚性。它尤其适用于航空航天、医疗和模具行业的电极腔、模芯和精密部件。

  • 包含特定应用的切割参数,以实现最高效率
    每件工具都附带针对硬化工具钢定制的经过测试的切削参数,使 CNC 操作员能够快速应用最佳速度和进给,减少反复试验设置,并确保从一开始就获得可靠的加工结果。

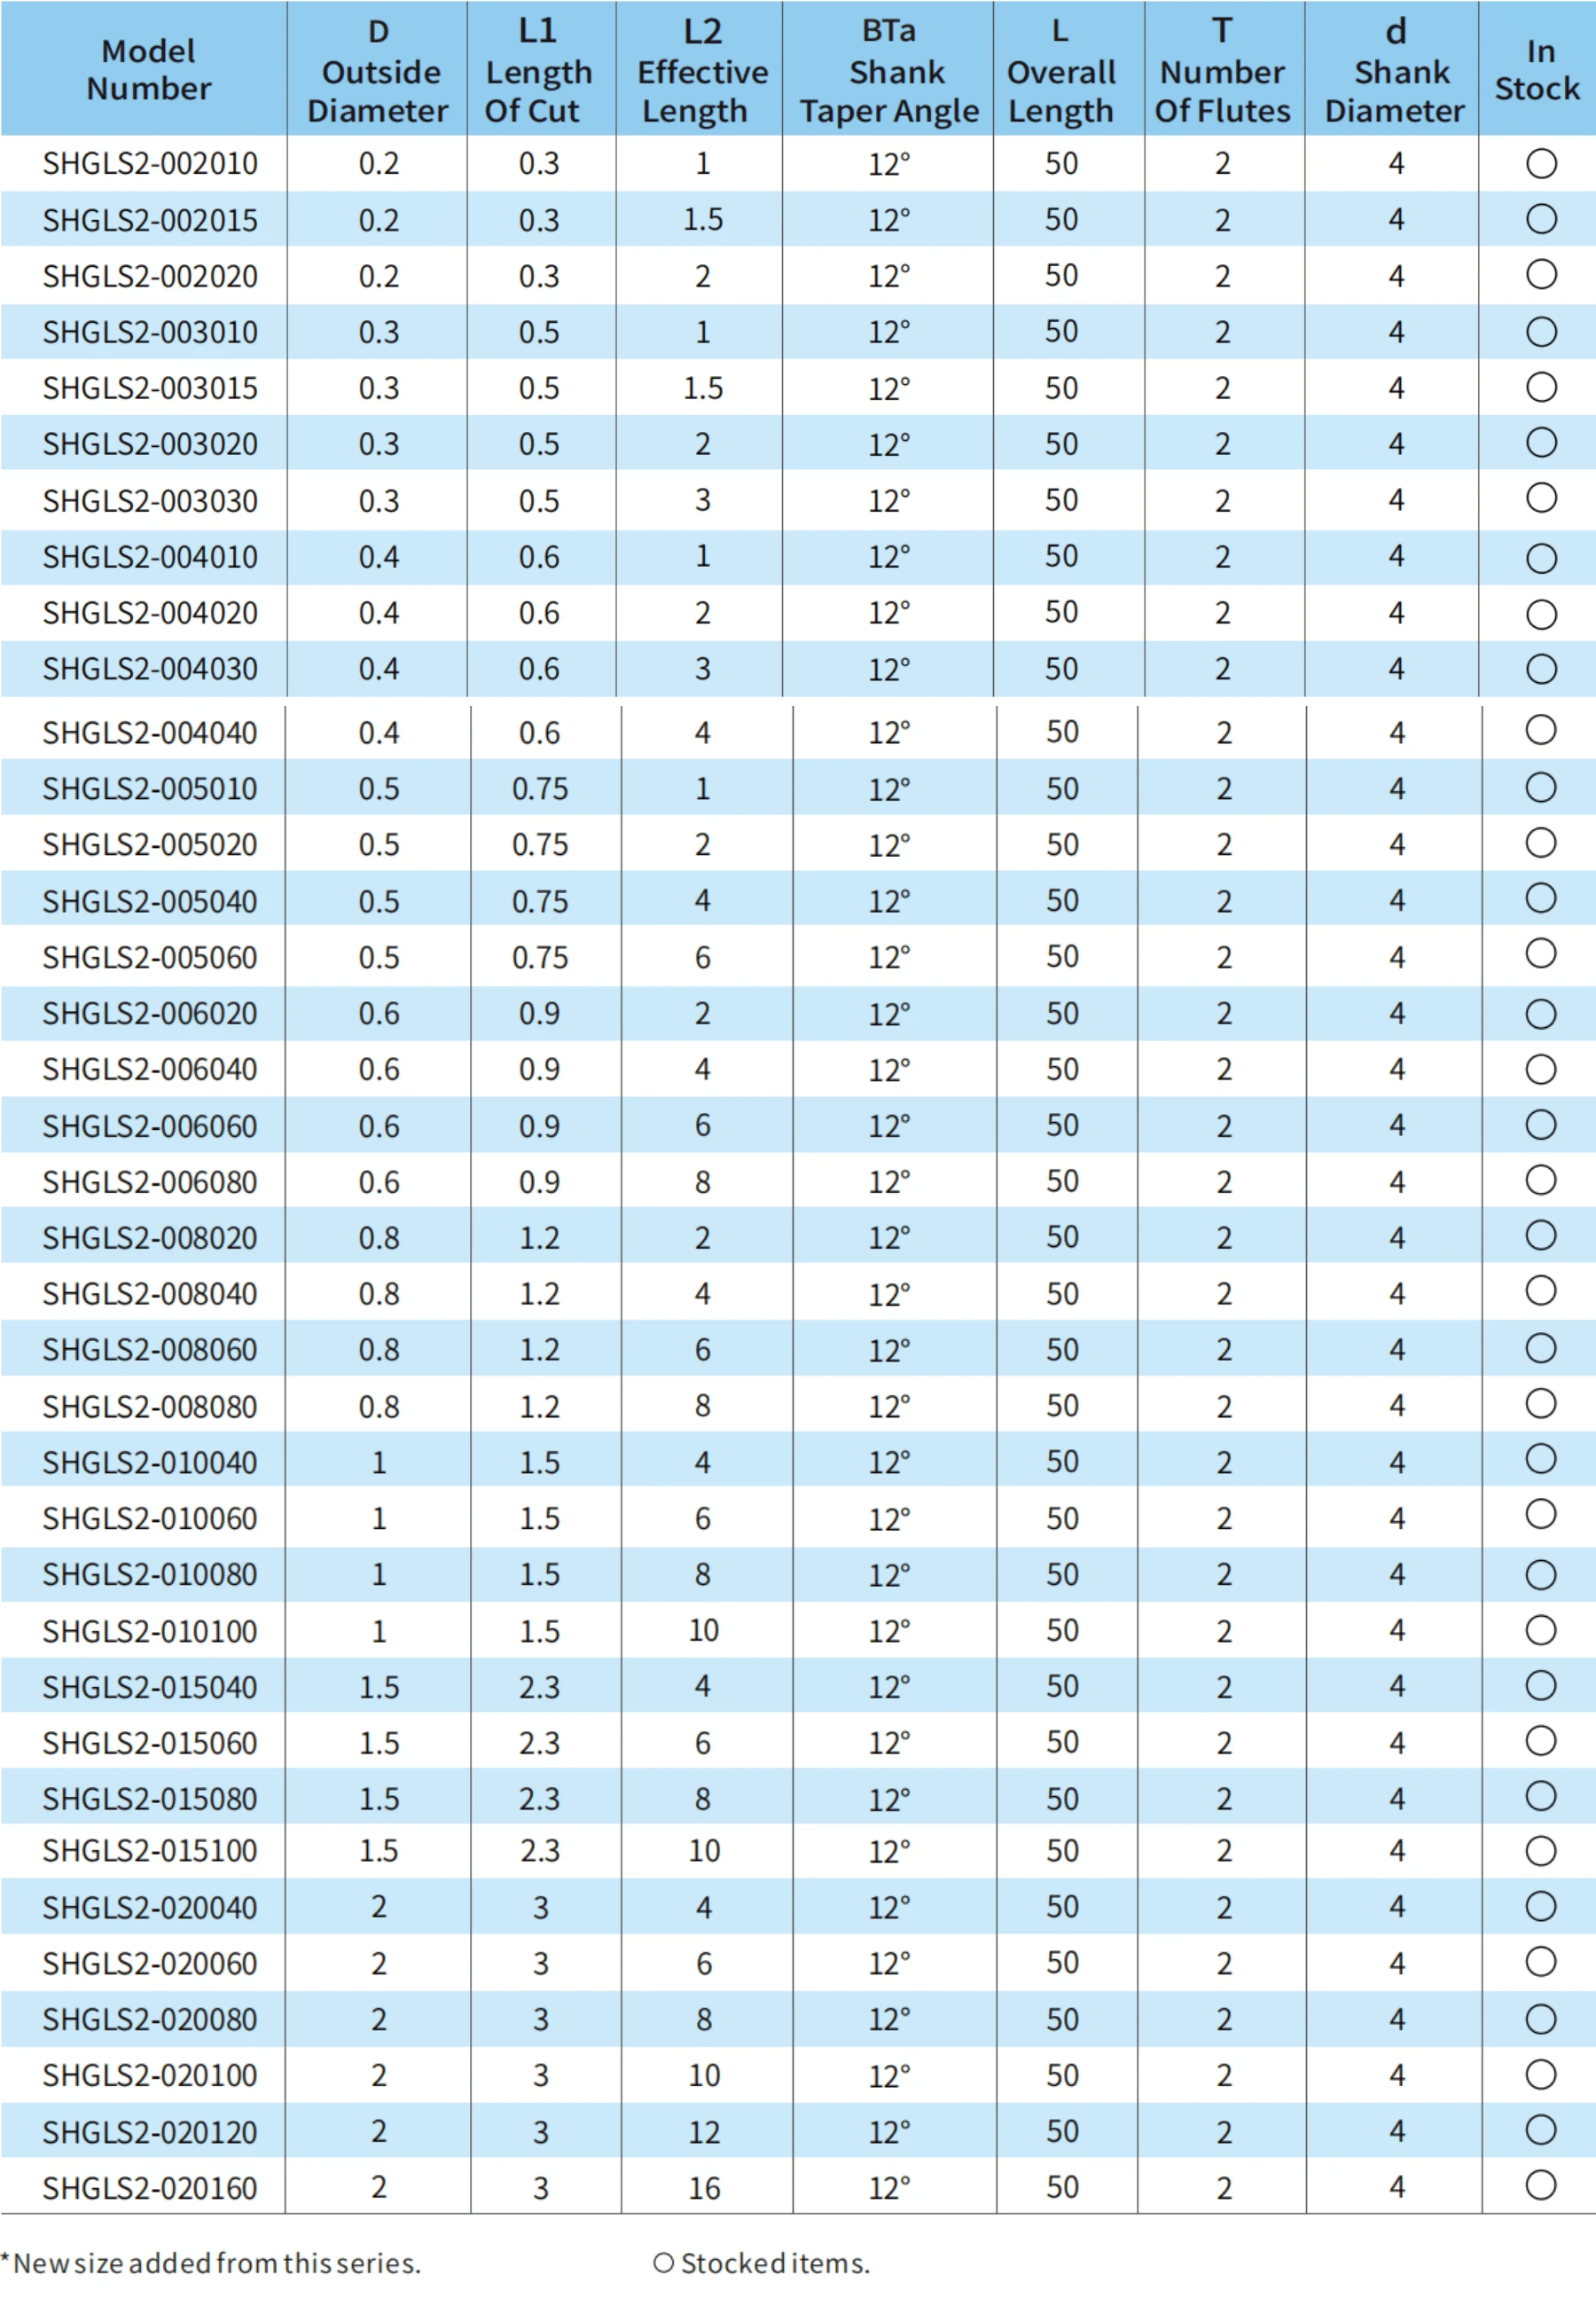
SHGLS2-000【2刃长颈Φ0.2-2】 -1
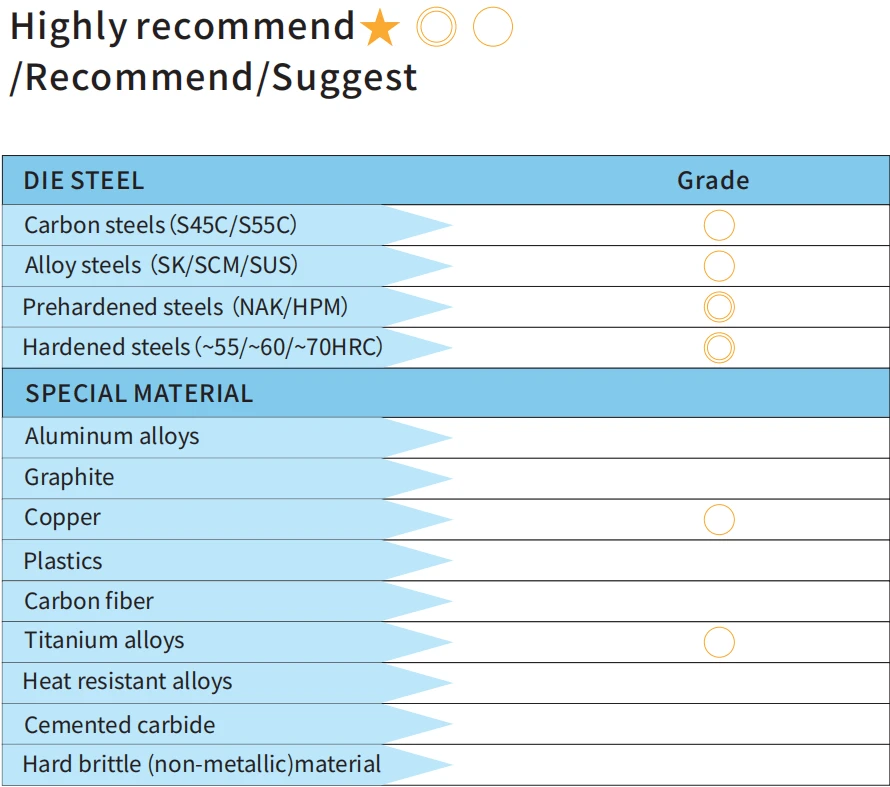
  • 强烈推荐用于机械加工

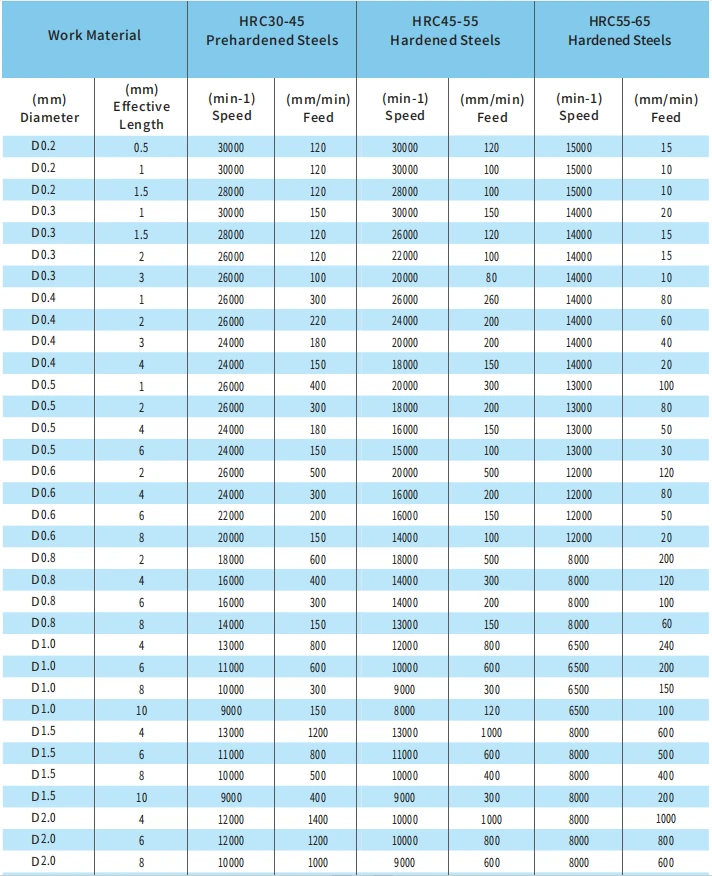
HRC65立铣刀加工推荐
  • 其他

其他
立铣刀

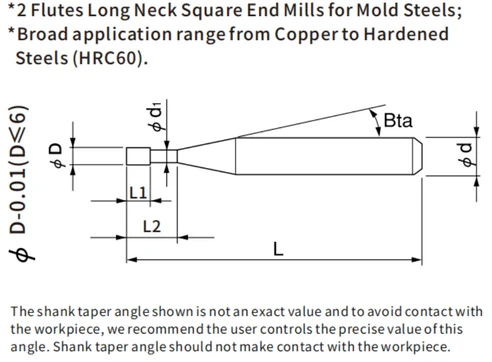
2刃长颈平头铣刀产品目录

共37个型号-单位(毫米)

共37个型号-单位(毫米)
  • SHGLS2 铣削参数

四刃长颈平头铣刀
2刃长颈平头铣刀

注意:

*当铣削参数超过机器的最大限度时,按比例降低主轴转速和进给速度

主轴转速;

*推荐用于不锈钢和耐热合金的油冷却剂;

*建议使用非接触式测量装置,以避免损坏精密尖端。

常见问题解答:2刃长颈平头立铣刀(模具钢加工重点)

Q1:2刃长颈平头立铣刀的主要加工应用有哪些?

答:双刃长颈平头立铣刀主要用于深腔加工、窄槽铣削和复杂模腔精加工。它广泛应用于H13、P20和SKD61等模具钢的加工。

在实际加工中,用于模具钢的双刃平头立铣刀在深型腔铣削中表现尤为出色,因为深型腔铣削对排屑至关重要。其长颈设计减少了刀柄干涉,从而实现了更深的Z轴行程。同时,双刃几何形状提供了较大的排屑空间,使其适用于深槽铣削、粗加工和半精加工等作业。

Q2:为什么长颈设计对于深腔加工至关重要?

答:长颈结构在深腔加工稳定性方面起着关键作用。它不仅仅关乎加工范围,更直接影响加工安全性和可操作性。

从实际加工经验来看,其主要优势包括:

  • 减少刀柄与工件壁之间的干涉
  • 改善进入深而狭窄腔体结构的通道
  • 降低深Z轴加工中的侧向切削压力
  • 在延伸作业条件下实现稳定切割

在模具制造中,特别是对于深肋结构和型腔精加工,长颈设计往往决定了加工过程是否可以在不进行二次装夹的情况下完成。

Q3:长颈结构是否会影响刀具刚性和刀具寿命?

答:是的。增加颈部长度自然会降低僵硬程度。然而,这在实践中是可预测且可控的。

在实际数控加工条件下,性能取决于结构平衡和工艺控制,而不仅仅是几何形状。

关键因素包括:

  • 颈部长度增加灵活性并降低弯曲阻力
  • 加强型核心设计有助于保持结构强度
  • 先进涂层可减少切削刃的磨损
  • 正确的切削策略能够稳定刀具在负载下的行为。

当悬伸比(L/D)保持在可控范围内时,即使在模具钢加工中,2刃长颈平头立铣刀仍然可以实现稳定的性能和一致的刀具寿命。

Q4:加工高硬度材料时如何提高刀具寿命?

答:加工硬度高于 HRC45 的材料时,刀具寿命主要受热量和振动控制,而不仅仅是切削力。

根据实际生产现场经验,以下策略行之有效:

  • 使用适中的进给量,避免齿刃过载。
  • 采用阶梯式切割而非全深度切割
  • 选择高刚性刀柄,例如热缩卡盘或液压卡盘。
  • 优化排屑,防止切屑重复切割和热量积聚

在用于模具钢加工的双刃长颈平头立铣刀中,稳定的热控制比高材料去除率更为重要。合理的工艺设置可以显著减少崩刃并延长刀具寿命。

Q5:高硬度模具钢加工过程中如何控制颤振?

答:颤振是深腔模具加工中最常见的问题之一,尤其是在使用长臂刀具时。

实际上,稳定性取决于三个关键控制因素:

  • 双刃设计自然降低了径向切削力,并改善了切屑空间。
  • 为了提高刚度,应始终采用最小有效悬伸量。
  • 必须调整切削参数,以减少径向啮合,同时保持稳定的进给速度。

在实际加工 HRC 58–62 模具钢时,将这三个因素结合起来可以显著提高表面光洁度质量并减少振动痕迹。

在使用 2 刃平头铣刀进行模具钢深腔精加工时,这一点尤为重要,因为刀具稳定性直接影响表面完整性。

相关产品推荐

请与我们联系

联系表格演示