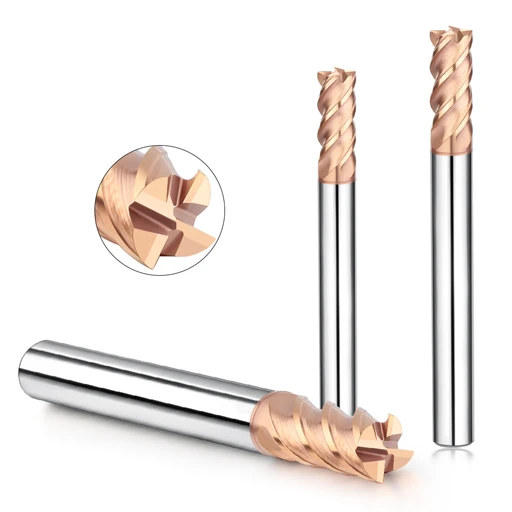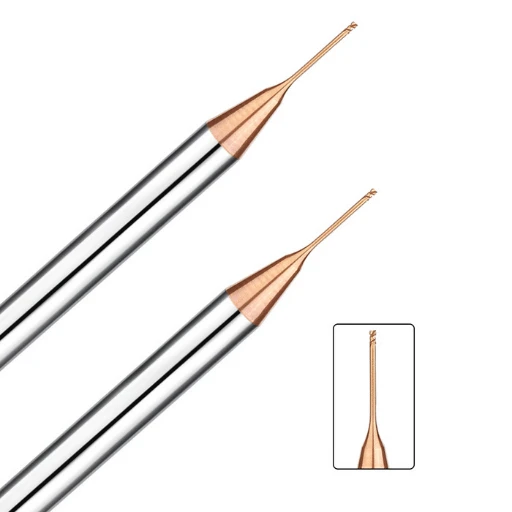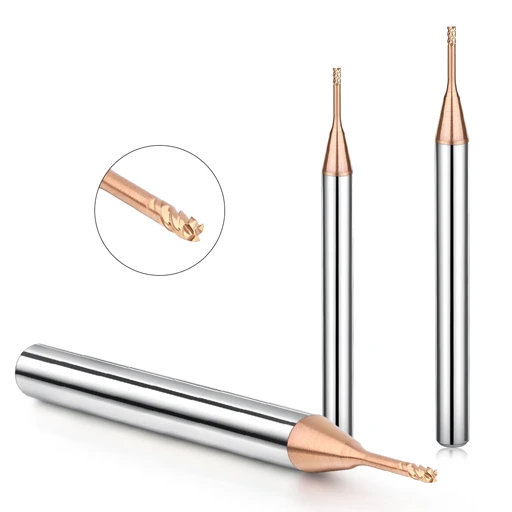
HRC65模具钢立铣刀【2刃φ0.2-6】

使用 SAMHO 方头立铣刀 65 度【2 刃 Φ 0.2-6】升级您的铣削体验!

值得信赖的批发商三湖(SAMHO)将彻底革新您的铣削体验。我们为您推荐的这款HRC65模具钢立铣刀【2刃 φ0.2-6】,是一款兼具精准度和效率的终极铣削刀具。这款中国制造的产品采用优质材料,精益求精,定能将您的项目提升到新的高度。抓住这次独家优惠,使用三湖SHGS2-000【2刃 φ0.2-6】提升您的铣削能力。不要错过这次提升您铣削水平的机会——立即联系我们订购!

  • 与硬质材料具有出色的兼容性——专为 65HRC 钢设计
    采用先进的硬质合金基体和涂层技术制造, 立铣刀 在加工高达 65HRC 的淬硬钢时,具有出色的耐磨性和抗崩刃韧性,显著延长刀具寿命。是模具制造和精密零件加工的理想选择。

  • 优化的 2 刃设计,提高切割稳定性和精度
    双刃槽型设计可降低切削阻力和振动,确保更顺畅、更稳定的加工过程。这可实现卓越的表面光洁度,尤其适用于高硬度材料的粗加工和半精加工。

  • 高红硬性涂层,具有卓越的热稳定性和高速切削性能
    该刀具采用高红硬性涂层,即使在高速干加工或极少润滑条件下也能保持优异的耐热性和切削性能,满足现代高效制造的需求。

  • 提供全面的加工参数以实现最佳性能
    提供 65HRC 钢的详细切削数据(包括速度、进给和切削深度),使用户能够最大限度地提高刀具效率、降低反复试验成本并提高整体生产率。

  • 广泛应用于模具制造和精密零件行业
    该工具非常适合热处理模具钢的粗加工和精加工,在航空航天、汽车和医疗器械领域也表现出色,兼具耐用性和高加工精度。

SHGS2-000【2刃 φ0.2-6】-1
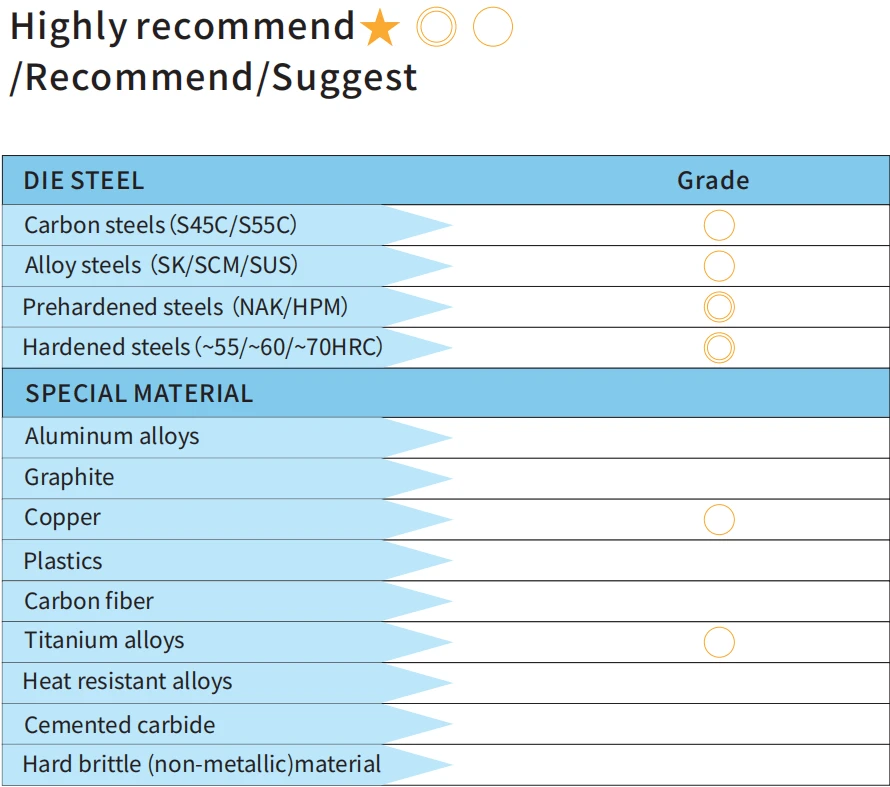
  • 强烈推荐用于机械加工

HRC65立铣刀加工推荐
  • 其他

其他
立铣刀

2 刃平头铣刀目录

HRC65平头铣刀

共15个型号-单位(毫米)

型号 外径 切割长度 有效长度 刀柄锥角 总长度 刃数 柄直径 有现货
SHGS2-0020040 0.2 0.4 ✓ 12° 50 2 4 ○
SHGS2-0030060 0.3 0.6 ✓ 12° 50 2 4 ○
SHGS2-0040080 0.4 0.8 ✓ 12° 50 2 4 ○
SHGS2-0050100 0.5 1.0 ✓ 12° 50 2 4 ○
SHGS2-0060120 0.6 1.2 ✓ 12° 50 2 4 ○
SHGS2-0070140 0.7 1.4 ✓ 12° 50 2 4 ○
SHGS2-0080160 0.8 1.6 ✓ 12° 50 2 4 ○
SHGS2-0100300 1.0 3.0 ✓ 12° 50 2 4 ○
SHGS2-0150400 1.5 4.0 ✓ 12° 50 2 4 ○
SHGS2-0200500 2.0 5.0 ✓ 12° 50 2 4 ○
SHGS2-0250600 2.5 6.0 ✓ 12° 50 2 4 ○
SHGS2-0300800-4 3.0 8.0 ✓ 12° 50 2 4 ○
SHGS2-0401000-4 4.0 10.0 ✓ – 50 2 4 ○
SHGS2-0401000-6 4.0 10.0 ✓ 12° 60 2 6 ○
SHGS2-0601500 6.0 15.0 ✓ – 60 2 6 ○
  • SHGS2铣削参数

直径(mm)HRC30–45预硬钢速度(分钟⁻1)进给(毫米/分钟)HRC45–55 淬硬钢速度(分钟⁻1)进给(毫米/分钟)HRC55–65 淬硬钢速度(分钟⁻1)进给(毫米/分钟)
D1.010000100800060700040
D1.58000120600060500050
D2.07000120500060400055
D2.56000120450060350055
D3.05000150400080300060
D4.0400015040001002200100
D4.0400015040001002200120
D6.0350025030002002000150
  • 侧铣铣削量(mm)

工作材质2.5D(切割长度 = 直径 * 2.5)4D(切割长度 = 直径 * 4)
低于45HRCae = 0.07D
ap = 2D
ae = 0.07D
ap = 2D
45HRC以上ae = 0.03D
ap = 1.5D
ae = 0.03D
ap = 1.5D
  • D:直径(毫米)
  • ap:轴向深度(mm)
  • ae:径向深度(mm)
  • 轮廓铣削参数

工作材质HRC30-45预硬钢HRC30-45预硬钢HRC45-55 淬硬钢HRC45-55 淬硬钢HRC55-65 淬硬钢HRC55-65 淬硬钢
直径(毫米)(分钟-1)速度进给量(毫米/分钟)(分钟-1)速度进给量(毫米/分钟)(分钟-1)速度进给量(毫米/分钟)
D0.230000120300001202000050
D0.330000150300001501600050
D0.430000200300002001600060
D0.526000200260002001400080
D0.624000300240003001400080
D0.7200005002000050012000100
D0.8160008001600080010000150
D1.01300010001300010008000300
D1.51300012001300012008000300
D2.01200015001200015008000500
D2.51200015001200015008000800
D311000180011000180080001000
D410000220010000220075001200
D6900025009000250070001400

注意:

*当铣削参数超过机器的最大限度时,按比例降低主轴转速和进给速度

主轴转速;

*推荐用于不锈钢和耐热合金的油冷却剂;

*建议使用非接触式测量装置,以避免损坏精密尖端;

*如果出现颤动,请相应降低主轴转速和进给速度。

全球买家为何选择SAMHO的2刃平头立铣刀

双刃几何形状在高效切削方面的基本优势

双刃平头立铣刀的主要优势在于其更大的排屑空间。这直接提高了加工稳定性并延长了刀具寿命。

在实际加工应用中,其优势显而易见:

  • 在开槽、深腔铣削和型腔加工过程中,切屑排出更加顺畅。
  • 减少切屑重复切削可改善表面光洁度和尺寸稳定性。
  • 较低的热量积累可降低积屑瘤(BUE)和刀具崩刃的风险。
  • 非常适合高进给速度和低径向啮合的高效铣削 (HEM) 策略。

这种几何形状在切屑负荷高的模具钢、预硬化钢和硬化钢应用中尤其有效。

SAMHO高硬度材料设计优化

对于硬度范围在 HRC48 到 HRC62 之间的材料,加工稳定性取决于刀具结构,而不仅仅是硬质合金等级。

基于模具加工的生产经验,SAMHO 对刀具几何形状进行了如下优化:

  • 加强型芯材设计提高了抗弯强度和刚度
  • 优化的螺旋角可减少切削冲击和振动
  • 微倒角切削刃可提高刃口强度并防止过早崩刃
  • 平衡的刀具设计支持高速主轴运转并减少颤动

这些优化措施有助于在深腔切削和断续切削条件下保持稳定的性能。

制造一致性确保稳定的大规模生产

在生产环境中,一致性往往比最佳切割性能更重要。

SAMHO注重每批产品的可重复性:

  • 严格的直径公差控制,通常在 0 至 +0.003 毫米范围内。
  • 高精度磨削确保切削几何形状的一致性
  • 平衡的刀具结构支持稳定的高速加工
  • 稳定的刃口质量可减少意外刀具故障

这种一致性有助于减少机器停机时间,提高整体生产效率。

可靠的OEM立铣刀支持和批量供应能力

对于全球分销商和OEM合作伙伴而言,供应稳定性是选择模具的关键因素。

SAMHO 2刃平头铣刀为工业采购提供了强有力的支持:

  • 可提供OEM和定制规格,以满足不同的加工要求
  • 批次间质量稳定,符合出口级生产标准。
  • 适用于模具制造和精密加工行业的长期使用。
  • 可预测的刀具寿命有助于客户更有效地控制加工成本。

相关产品推荐

请与我们联系

联系表格演示