



En usinage CNC moderne, les fraises hémisphériques sont devenues des outils indispensables pour l'usinage de surfaces complexes et de pièces de haute précision. Comparées aux fraises à fond plat classiques, elles offrent une meilleure qualité de surface et une précision constante lors de la découpe de surfaces 3D, de courbes libres, de cavités de moules et de pièces de précision.
Le choix d'une fraise hémisphérique adaptée influence directement la durée de vie de l'outil, l'état de surface et la productivité. Cela s'applique à l'usinage de moules en acier dur, à l'usinage à grande vitesse de l'aluminium ou à la finition d'électrodes en graphite. Les fraises hémisphériques sont particulièrement indispensables pour la fabrication de moules et le profilage 3D, permettant aux ingénieurs de maintenir la précision tout en réduisant les besoins de polissage ou de finition ultérieurs.
Grâce aux progrès réalisés dans les matériaux et les revêtements des outils, tels que les fraises hémisphériques en carbure, les revêtements diamantés CVD et les outils PCD, les fraises hémisphériques modernes offrent une résistance à l'usure, une efficacité de coupe et une adaptabilité accrues. Associées à des machines CNC haute vitesse et haute précision, elles sont largement utilisées dans la fabrication de moules, l'aéronautique, les pièces automobiles et les machines de précision.

Que sont les fraises à bout sphérique ?
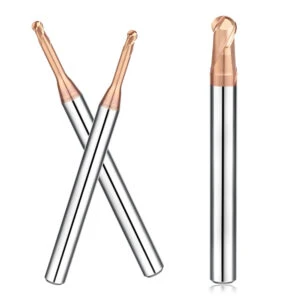
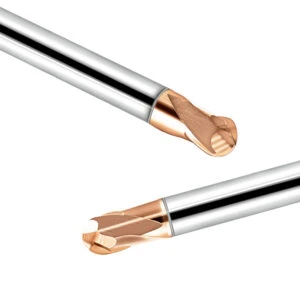
Les fraises hémisphériques sont des fraises CNC à pointe arrondie et sphérique. Elles sont largement utilisées pour l'usinage de surfaces complexes, la finition des empreintes de moules et la fabrication de pièces de précision. Comparées aux fraises plates, les fraises hémisphériques offrent des transitions plus douces et des marques d'outil plus uniformes, ce qui se traduit par un état de surface supérieur et une réduction des opérations secondaires.
La plupart des fraises hémisphériques utilisent un substrat en carbure, souvent enrichi de revêtements diamantés TiAlN, AlTiN ou CVD pour augmenter la durée de vie et la résistance à l'usure. Pour le graphite et autres matériaux à dureté élevée, les outils PCD peuvent être privilégiés.
Définition et caractéristiques principales
La caractéristique principale d'une fraise hémisphérique est son arête de coupe sphérique, qui élimine les traces d'outil visibles sur les surfaces de forme libre. Elle est donc idéale pour la semi-finition et la finition de moules, de cavités complexes et de pièces de haute précision.
Caractéristiques principales:
-
Finition de surface lisse : assure des marques d’outils minimales dans les zones de transition 3D.
-
Compatibilité étendue avec les matériaux : efficace sur l’acier, l’aluminium, le graphite et d’autres matériaux.
-
Durée de vie et efficacité optimales des outils : Maintient une longue durée de vie des outils lorsqu’elle est associée à des matériaux et des revêtements appropriés.
Comparaison avec les fraises plates
Les fraises à bout plat excellent dans le fraisage, le rainurage et l'ébauche de surfaces planes, offrant une grande efficacité sur ces surfaces mais laissant des marques visibles sur les courbes. En revanche, les fraises à bout sphérique :
-
Ils sont idéaux pour le profilage 3D et les surfaces courbes.
-
Réduisez le polissage et la finition secondaires.
-
Avoir des zones de contact de coupe plus petites, dispersant les forces pour améliorer la précision dimensionnelle.
Pourquoi utiliser des fraises à bout sphérique pour les surfaces 3D ?
Les surfaces 3D présentent des courbes continues et des contours complexes. La pointe sphérique d'une fraise hémisphérique :
-
Réalise des transitions en douceur, en évitant les marques de pas.
-
Offre une flexibilité pour l'usinage 5 axes, y compris les cavités profondes et les angles complexes.
-
Réduit le polissage et la finition EDM dans la fabrication de moules et de pièces de précision.
Principaux domaines d'application des fraises à bout hémisphérique
Les fraises à bout hémisphérique sont largement utilisées dans tous les secteurs industriels grâce à leur conception à pointe sphérique et à leur polyvalence. Un choix judicieux d'outils, notamment en carbure, PCD ou revêtus de diamant CVD, améliore considérablement l'état de surface et la durée de vie de l'outil.
Fraise à bout sphérique pour la fabrication de moules
Indispensables pour les moules à cavités profondes et les aciers à haute dureté, les fraises à bout hémisphérique :
-
Assurer une grande précision dimensionnelle.
-
Obtenez une excellente finition de surface, réduisant ainsi les opérations secondaires.
-
Maintenez la durée de vie de l’outil lorsque vous utilisez des outils en carbure ou revêtus.
Fraise à bout sphérique pour profilage 3D
Idéal pour les surfaces complexes de forme libre :
-
Minimise les étapes d'outils visibles.
-
Améliore l'esthétique avec des transitions douces.
-
Permet l'usinage de cavités profondes avec une flexibilité 5 axes.
Usinage de pièces aérospatiales et automobiles
Utilisé pour les composants complexes à haute résistance :
-
Aérospatiale : Aubes de turbines, carters de moteurs, pièces de structure.
-
Automobile : Moules pour moteurs, composants incurvés, cavités de précision.
Les fraises à bout sphérique en carbure revêtu ou en diamant équilibrent l'usinage à grande vitesse avec la longévité de l'outil.
Pièces de précision et usinage de surfaces complexes
Prend en charge les pièces de micro et de haute précision :
-
Assure une précision dimensionnelle stable.
-
Offre une excellente qualité de surface.
-
Essentiel pour les électrodes en graphite, les dispositifs médicaux, l'optique et l'électronique.

Sélection de fraises à bout sphérique pour différents matériaux : acier, aluminium et graphite
En usinage CNC, les propriétés physiques et le comportement de coupe des différents matériaux varient considérablement. Choisir la bonne fraise hémisphérique est essentiel pour maximiser la durée de vie de l'outil, améliorer l'état de surface et garantir un usinage efficace.
L'acier dur, l'aluminium tendre et le graphite, matériau sensible à la poussière, nécessitent chacun une conception d'outil adaptée, un choix de revêtement approprié et des paramètres de coupe optimisés. L'utilisation d'une fraise hémisphérique en carbure ou d'un outil revêtu, combinée à des vitesses de coupe et d'avance adéquates, garantit des performances d'usinage optimales.
Vous trouverez ci-dessous les principales considérations pour la sélection de fraises à bout sphérique pour l’acier, l’aluminium et le graphite.
Fraise à bout hémisphérique pour acier – Conseils de sélection clés
L'usinage de l'acier, en particulier des aciers moulés comme le H13 et le SKD11, ainsi que des aciers trempés (HRC 50–65), exige une dureté et une résistance à l'usure extrêmement élevées. Pour choisir la meilleure fraise hémisphérique pour l'acier, tenez compte des points suivants :
-
Matériau et revêtement de l'outil : Utiliser un substrat en carbure avec des revêtements TiAlN ou AlTiN pour améliorer la résistance à l'usure et la stabilité thermique.
-
Paramètres de coupe : Maintenez une faible profondeur de coupe axiale et une vitesse de coupe modérée pour éviter l’écaillage de la pointe de l’outil.
-
Sélection des cannelures : Les fraises à nez sphérique à 2 ou 3 cannelures offrent des forces de coupe stables et une évacuation efficace des copeaux dans l’acier dur.
Conseil : L'association d'un outillage approprié à des stratégies d'usinage optimisées garantit un usinage de haute précision des cavités de moule et une finition de surface supérieure.
Fraise à bout hémisphérique pour aluminium – Usinage à grande vitesse
L'aluminium est tendre et sujet aux arêtes rapportées, ce qui peut réduire la durée de vie de l'outil et la qualité de surface. Le choix d'une fraise hémisphérique pour l'aluminium nécessite :
-
Matériau et revêtement des outils : Les outils en carbure haute dureté ou revêtus d’AlTiN minimisent le collage et la résistance à la coupe.
-
Optimisation des paramètres de coupe : Augmenter la vitesse de coupe et ajuster modérément la vitesse d’avance pour équilibrer l’efficacité et la finition de surface.
-
Conception de l'outil : La conception des cannelures hélicoïdales améliore l'évacuation des copeaux et réduit l'accumulation de chaleur.
Conseil pratique : Cette configuration est idéale pour les pièces en aluminium aéronautique, les composants automobiles et les profilés industriels, améliorant à la fois l’efficacité et la qualité de surface.
Fraise à bout sphérique pour graphite – Pointes résistantes à l'usure
L'usinage du graphite génère de la poussière et use rapidement les outils. Choisir une fraise hémisphérique pour le graphite implique :
-
Matériau et revêtement des outils : Utilisez des outils revêtus de diamant PCD ou CVD pour prolonger leur durée de vie et réduire l’usure.
-
Paramètres de coupe : Maintenez une profondeur de coupe et une vitesse d’avance appropriées pour éviter les vibrations de l’outil ou l’écaillage des bords.
-
Contrôle des poussières : Mettre en œuvre la découpe à sec ou le refroidissement localisé pour protéger l’équipement et les opérateurs.
Conseil : L’usinage du graphite exige une excellente finition de surface, et des fraises à bout sphérique correctement sélectionnées peuvent maintenir une haute précision tout en augmentant la durabilité de l’outil.
Points clés de la structure et de la conception d'une fraise à bout sphérique
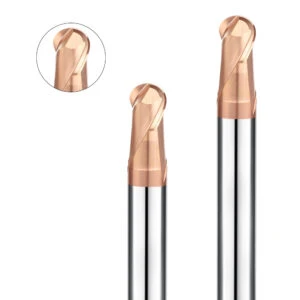
Les performances des fraises hémisphériques dépendent non seulement des paramètres d'usinage, mais aussi du matériau de l'outil, du nombre de goujures, du revêtement et du diamètre. Une structure bien conçue peut améliorer considérablement la précision d'usinage, l'état de surface et la durée de vie de l'outil. Le choix de la fraise hémisphérique adaptée à l'acier, à l'aluminium, au graphite, à la fabrication de moules ou au profilage 3D est crucial, en fonction du matériau de la pièce et des exigences d'usinage.
Vous trouverez ci-dessous une analyse détaillée du matériau de l'outil, du nombre de cannelures, du revêtement et de la conception du diamètre des fraises à bout sphérique.
Fraise à bout sphérique : matériau : carbure, PCD, CVD diamant
Les matériaux d'outils courants comprennent les outils en carbure, en PCD et en diamant CVD.
-
Carbure : Convient à l'usinage de l'acier, de l'aluminium et de l'acier à moules en général, offrant un équilibre entre résistance à l'usure et performance de coupe.
-
Outils PCD : Idéaux pour l’usinage à grande vitesse de matériaux très abrasifs tels que le graphite et les métaux non ferreux, prolongeant la durée de vie des outils grâce à leur dureté et leur résistance à l’usure élevées.
-
Outils à revêtement diamant CVD : Ils offrent une excellente résistance à l’usure et un état de surface exceptionnel lors de l’usinage du graphite, des alliages d’aluminium et des alliages non ferreux. Ils sont particulièrement adaptés aux cavités de précision et aux surfaces à haute brillance.
Conseil : Choisir le bon matériau d'outil maximise l'efficacité d'usinage à grande vitesse et garantit une performance durable de l'outil.
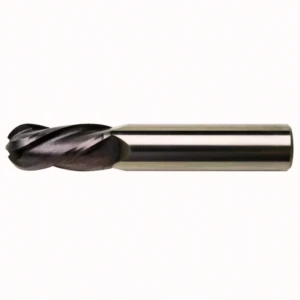
Fraises à bout sphérique – Applications à 2 ou 4 dents
Le nombre de goujures affecte l'évacuation des copeaux, les forces de coupe et la finition de surface :
-
Fraises à bout sphérique à 2 dents : Excellentes pour l'évacuation des copeaux, les cavités profondes et l'usinage d'aciers durs tels que les aciers à moules avec une dureté HRC de 60+.
-
Fraises à bout sphérique à 4 dents : Offrent des forces de coupe uniformes, adaptées à l’usinage de l’aluminium à grande vitesse et aux opérations de finition, améliorant l’état de surface mais avec une évacuation des copeaux légèrement moins efficace.
Conseil : Choisissez le nombre de cannelures en fonction du matériau de la pièce, de la profondeur d’usinage et des capacités de la machine CNC afin d’optimiser les performances et la durée de vie de l’outil.
Revêtements pour fraises à bout hémisphérique – Revêtements TiAlN, AlTiN, diamant
Les revêtements améliorent les performances et la résistance à l'usure des outils :
-
Revêtement TiAlN : Résistant aux hautes températures et à l’usure, convient aux aciers à haute dureté.
-
Revêtement AlTiN : Offre une stabilité thermique supérieure pour la coupe à grande vitesse et la semi-finition, prolongeant ainsi la durée de vie de l’outil.
-
Revêtement diamant (CVD) : Idéal pour les matériaux abrasifs comme le graphite et l’aluminium, améliorant la qualité de surface et la résistance à l’usure.
Conseil : Combinez le matériau de l'outil et le revêtement en fonction du matériau et de l'application pour obtenir un usinage à grande vitesse et une finition de surface optimaux.
Relation entre le diamètre de l'outil et la précision de l'usinage
Le diamètre de l'outil a un impact direct sur la précision de l'usinage et la finition de surface :
-
Fraises à bout sphérique de grand diamètre : Coupe stable, adaptées à l’ébauche et aux grandes surfaces, mais précision limitée sur les courbes fines.
-
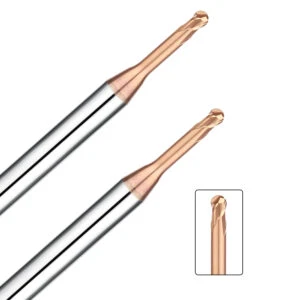
Fraises à bout sphérique de petit diamètre : idéales pour le profilage 3D fin et l’usinage de micro-pièces, permettant d’obtenir une précision et une finition de surface élevées, mais avec une contrainte de coupe plus importante.
Conseil : Choisissez le diamètre en fonction de la taille de la pièce, de la complexité de la surface et de l'étape d'usinage (ébauche, semi-finition, finition).
Comment sélectionner la fraise à bout sphérique appropriée pour une application spécifique
Choisir la bonne fraise hémisphérique est essentiel pour l'efficacité, la durée de vie et l'état de surface de l'outil. Le choix de l'outil doit tenir compte du matériau de la pièce, du procédé d'usinage et du type de machine CNC. Un choix judicieux améliore la précision, réduit les coûts d'outillage et raccourcit les temps de cycle.
Sélection de fraises à bout sphérique pour différents matériaux
-
Usinage de l'acier : Utilisez une fraise à bout sphérique pour l'acier avec des outils en carbure revêtus de TiAlN ou d'AlTiN pour l'acier à haute dureté, assurant une longue durée de vie de l'outil et une finition de surface.
-
Usinage de l'aluminium : Utilisez une fraise à bout sphérique pour l'aluminium, avec un carbure à haute dureté et une conception à goujure hélicoïdale pour éviter le collage et assurer l'évacuation des copeaux.
-
Usinage du graphite : Utiliser une fraise à bout sphérique pour le graphite, de préférence revêtue de diamant PCD ou CVD, afin d’améliorer la résistance à l’usure, de réduire l’impact de la poussière et de maintenir des surfaces de haute précision.
Sélection basée sur le processus d'usinage (ébauche, semi-finition, finition)
-
Ébauche : Privilégiez l'évacuation des copeaux et la stabilité avec des fraises en carbure à 2 ou 3 dents.
-
Semi-finition : Équilibrer les forces de coupe et la finition de surface à l'aide de fraises en carbure revêtues ou en PCD.
-
Finition : Utilisez des fraises à 4 dents ou des fraises à bout sphérique micro pour une qualité de surface et une précision dimensionnelle élevées.
Sélection basée sur le type de machine (CNC 3 axes / 5 axes)
-
CNC 3 axes : Convient aux surfaces courbes et planes courantes ; les diamètres plus importants conviennent à l'ébauche et à la semi-finition.
-
CNC 5 axes : Idéale pour les surfaces 3D complexes, les cavités profondes et les pièces multi-angles ; les outils revêtus de petit diamètre ou à plusieurs cannelures améliorent la finition de surface et la flexibilité d'usinage.
Conseil : Utiliser l'outil adapté aux capacités de la machine permet d'optimiser l'efficacité et la qualité des pièces.

Problèmes courants et solutions avec les fraises à bout sphérique
En usinage CNC, les ingénieurs utilisant des fraises hémisphériques peuvent rencontrer des problèmes tels que l'écaillage de l'outil, une usure rapide, des surfaces usinées rugueuses et une mauvaise évacuation des copeaux. Ces problèmes peuvent nuire à l'efficacité de l'usinage, à l'état de surface et à la durée de vie de l'outil. En choisissant la fraise hémisphérique adaptée, en optimisant les paramètres de coupe et en appliquant des stratégies d'usinage adaptées, ces défis peuvent être résolus efficacement, améliorant ainsi la stabilité et la qualité globale des pièces.
Écaillage ou usure rapide des outils
L'écaillage ou l'usure rapide des outils se produit fréquemment lors de l'usinage d'aciers à haute dureté ou d'aciers moulés. Les principales causes sont les suivantes :
-
Paramètres de coupe excessifs, notamment la vitesse de coupe, la vitesse d'avance et la profondeur de coupe.
-
Matériau ou revêtement de l'outil non adapté à la pièce à usiner (par exemple, ne pas utiliser de fraise à bout sphérique en carbure revêtu de TiAlN ou d'AlTiN pour l'acier trempé).
-
Diamètre d'outil trop petit, concentrant les forces de coupe sur la pointe.
Solutions:
-
Utilisez le matériau et le revêtement de l'outil appropriés, comme une fraise à bout sphérique en carbure revêtue de TiAlN.
-
Ajustez la vitesse de coupe, la vitesse d'avance et la profondeur de coupe pour améliorer la stabilité de l'outil.
-
Pour les matériaux durs, choisissez des fraises à bout sphérique à 2 ou 3 dents pour améliorer l'évacuation des copeaux et réduire l'écaillage.
Conseil : Surveillez régulièrement l'usure des outils lors de l'usinage des aciers trempés afin d'éviter les ébréchures inattendues.
Qualité de surface rugueuse ou inadéquate
Un mauvais état de surface se produit souvent lors des opérations de profilage 3D ou de finition. Les causes possibles sont les suivantes :
-
Le diamètre de l'outil ne correspond pas au rayon de la surface.
-
Usure de l'outil ou écaillage de la pointe.
-
Espacement d'avance excessif ou conception de trajectoire d'outil sous-optimale.
Solutions:
-
Utilisez une fraise à bout sphérique dont le diamètre est adapté au rayon de la surface.
-
Sélectionnez des outils revêtus de haute précision, tels que des fraises à boulets revêtues de diamant CVD, pour améliorer la résistance à l'usure et la finition de surface.
-
Optimisez les trajectoires d'outils et les stratégies d'avance pour minimiser les marques de pas et assurer des transitions fluides.
Conseil : Pour les rayons de courbure serrés ou les surfaces de forme libre, envisagez l'utilisation d'une fraise à bout sphérique micro pour obtenir une finition supérieure.
Mauvaise évacuation des copeaux et températures de coupe excessives
Une mauvaise évacuation des copeaux et des températures excessives accélèrent l'usure de l'outil et peuvent endommager la pièce. Les causes courantes sont les suivantes :
-
Angle d'hélice inapproprié ou trop de goujures, réduisant l'évacuation des copeaux.
-
Vitesse de coupe, profondeur ou avance excessive.
-
Matériaux très visqueux ou abrasifs.
Solutions:
-
Choisissez une fraise à boule avec un angle d’hélice modéré et une excellente évacuation des copeaux.
-
Ajustez les paramètres de coupe, utilisez la coupe en couches ou réduisez la profondeur de coupe.
-
Pour les matériaux comme le graphite ou l’aluminium, utilisez une coupe à sec ou un refroidissement modéré pour minimiser l’accumulation de chaleur.
Techniques d'optimisation de la durée de vie des outils
Prolonger la durée de vie des fraises hémisphériques réduit les coûts et augmente la productivité. Les stratégies clés incluent :
-
Sélectionnez le matériau d'outil et le revêtement appropriés en fonction du matériau (par exemple, TiAlN pour l'acier, PCD ou revêtement diamant pour le graphite).
-
Adaptez le diamètre de l'outil et le nombre de goujures à l'étape d'usinage : ébauche, semi-finition ou finition.
-
Optimisez la vitesse de coupe, la vitesse d'avance, la profondeur axiale et radiale (AP/AE) et les trajectoires d'usinage pour réduire les vibrations.
-
Vérifiez régulièrement l’usure des outils et réaffûtez ou remplacez-les rapidement pour maintenir un usinage de précision.
Conseil : L’association d’une sélection appropriée des outils et de paramètres d’usinage optimisés garantit le meilleur équilibre entre la durée de vie des outils et l’efficacité d’usinage pour les applications sur l’acier, l’aluminium, le graphite, la fabrication de moules et le profilage 3D.
Tendances de développement futures des fraises à bout hémisphérique
Alors que la fabrication moderne exige de plus en plus un usinage de surfaces de haute précision, à haut rendement et complexe, les fraises hémisphériques continuent d'évoluer en termes de matériaux, de revêtements, de stratégies d'usinage et d'intelligence numérique. Les tendances futures porteront non seulement sur la résistance à l'usure des outils et l'efficacité de l'usinage, mais aussi sur l'intégration aux systèmes de fabrication intelligents, répondant ainsi aux exigences croissantes de secteurs tels que l'aéronautique, la fabrication de moules et la fabrication de pièces de précision.
Revêtements avancés et applications de nouveaux matériaux
L'adoption de nouveaux matériaux d'outils et de revêtements avancés améliore considérablement les performances des fraises à bout sphérique :
-
Revêtements haute performance : les revêtements composites AlTiN et TiAlN+diamant améliorent la résistance à l’usure, la stabilité thermique et les performances lors de l’usinage à grande vitesse de matériaux durs.
-
Nouveaux matériaux d'outillage : Les outils en carbure ultrafin, en PCD et en diamant CVD prolongent la durée de vie des outils et améliorent la finition de surface lors de l'usinage du graphite, de l'aluminium et de l'acier trempé.
-
Combinaison matériau + revêtement : des associations optimisées améliorent les performances dans la fabrication de moules et le profilage 3D pour l'usinage de surfaces complexes.
Exigences en matière d'outils pour l'usinage à grande vitesse et de haute précision
Avec l'essor de l'usinage CNC à grande vitesse et à haute précision, les fraises à bout hémisphérique doivent répondre à des normes de performance plus strictes :
-
Assurer la stabilité de la coupe, minimiser les vibrations et l'écaillage et maintenir la précision dimensionnelle dans l'usinage de moules de précision.
-
Les revêtements et les matériaux doivent résister à des températures élevées et à des frottements lors de la découpe à grande vitesse.
-
Les fraises à bout hémisphérique de petit diamètre et à arêtes multiples sont de plus en plus utilisées pour le profilage 3D et la finition de micro-pièces.
Outils intelligents et usinage numérique
Le passage à la fabrication intelligente et numérique transforme les applications de fraises à bout hémisphérique :
-
Outillage intelligent : des capteurs surveillent les forces de coupe, la température et l’usure, fournissant un retour d’information en temps réel et optimisant les paramètres de coupe.
-
Usinage numérique : L’intégration avec les systèmes FAO et les logiciels de simulation permet l’optimisation de la trajectoire d’outil, la prédiction des collisions et le réglage automatique des paramètres.
-
Dans des secteurs tels que la fabrication de moules, l'aérospatiale et les pièces de précision, les fraises à bout sphérique intelligentes améliorent la durée de vie de l'outil, la qualité de surface et la stabilité de l'usinage.
Résumé
Les fraises hémisphériques sont des outils indispensables à l'usinage CNC moderne, offrant des performances élevées pour la fabrication de moules, le surfaçage 3D et l'usinage multi-matériaux. Un choix judicieux du matériau, du nombre de goujures, du revêtement et du diamètre de l'outil, associé aux stratégies de coupe et au type de machine, permet aux ingénieurs de réaliser des usinages à grande vitesse, d'optimiser la durée de vie de l'outil et de garantir un état de surface précis.
Ce guide couvre:
-
Concepts fondamentaux et applications des fraises à bout hémisphérique.
-
Stratégies de sélection des matériaux pour l'acier, l'aluminium et le graphite.
-
Considérations structurelles et de conception : nombre de cannelures, diamètre et revêtements.
-
Stratégies pratiques de sélection d’outils et techniques de résolution de problèmes.
-
Aperçu des tendances futures, notamment des outils intelligents et de l'usinage numérique.
Points clés de sélection pour différents matériaux et applications
-
Acier : Fraises à bout sphérique en carbure avec revêtements TiAlN ou AlTiN ; optimisent les paramètres de coupe et l'évacuation des copeaux.
-
Aluminium : Outils en carbure haute vitesse ; réglage de l'angle d'hélice, de la vitesse d'avance et prévention du blocage de l'outil.
-
Graphite : Outils revêtus de diamant PCD ou CVD pour prolonger la durée de vie des outils, contrôler la poussière et maintenir un usinage de précision des cavités.
-
Fabrication de moules : optimiser le diamètre, le nombre de cannelures et le revêtement pour l’ébauche et la finition ; assurer la précision de la surface et l’évacuation des copeaux.
-
Profilage 3D : Fraises à bout sphérique de petit diamètre ou micro-fraise à plusieurs cannelures pour surfaces complexes de haute précision.
Recommandations en matière de pratiques d'ingénierie et de stratégie de sélection d'outils
-
Adaptation des matériaux et revêtements d'outils : Sélectionnez les outils en carbure, PCD ou revêtus de diamant CVD en fonction du matériau de la pièce à usiner afin d'optimiser la résistance à l'usure et la stabilité thermique.
-
Conception du nombre et du diamètre des cannelures : Utilisez des fraises à 2 ou 3 cannelures de grand diamètre pour l’ébauche et des fraises à plusieurs cannelures de petit diamètre pour la finition afin d’améliorer la précision et la stabilité de la surface.
-
Optimisation des paramètres de coupe : Configurez la vitesse de coupe, l’avance et la profondeur de passe pour un équilibre entre la durée de vie de l’outil et l’efficacité d’usinage.
-
Compatibilité des types de machines : Les CNC 3 axes conviennent à l'usinage de surfaces générales ; les CNC 5 axes prennent en charge les surfaces 3D complexes et les cavités profondes.
-
Prévention des problèmes courants : Optimisez les trajectoires d’outils, améliorez l’évacuation des copeaux et utilisez une surveillance intelligente pour réduire l’écaillage, l’usure, l’élévation de température et la rugosité de surface.
Cette approche systématique permet aux ingénieurs de sélectionner et d'appliquer efficacement des fraises à bout sphérique dans diverses applications, obtenant ainsi l'équilibre optimal entre efficacité, précision et longévité de l'outil pour la fabrication CNC moderne.






