


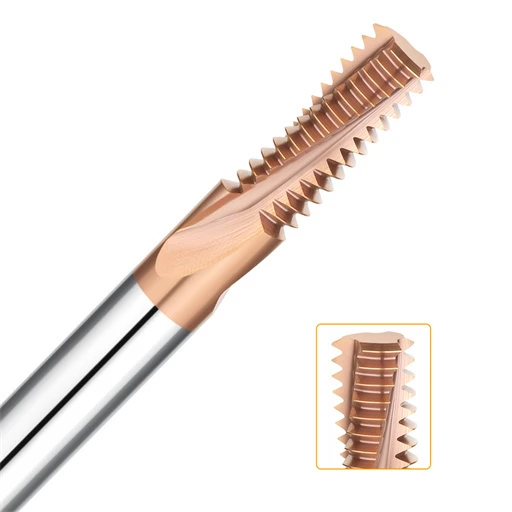
Lo scorso inverno, un cliente di lunga data di Stoccarda ci ha contattato con un problema urgente. Aveva bisogno di aggiungere quattro fori filettati interni M6 a un inserto per stampo D2. Il blocco era già stato temprato sottovuoto a HRC64-65. L'operatore ha provato a filettare i fori con un maschio in metallo duro standard, ma questo si è spezzato dopo aver avvitato solo due filetti. La rottura del maschio ha messo a rischio un pezzo del valore di diverse migliaia di dollari e ha minacciato un ritardo di due giorni nella lavorazione EDM.
Negli ultimi sedici anni, abbiamo assistito a questo scenario ripetersi ogni mese nelle officine meccaniche europee e americane. Una volta che un pezzo supera la durezza HRC60, i metodi di taglio tradizionali falliscono. Il trattamento termico dei pezzi dopo la maschiatura spesso deforma le tolleranze di precisione delle filettature, mentre la foratura delle filettature con un elettroerosione a tuffo consuma tempo prezioso. Nella nostra esperienza sul campo, la fresatura interna di acciaio temprato è l'unico modo affidabile per realizzare filettature precise senza scartare componenti costosi.
Eppure, questo processo non è mai semplice come inserire un utensile generico per la fresatura di filettature. Se la granulometria del carburo non è corretta o l'angolo di scarico non è sufficientemente supportato, il tagliente si scheggia istantaneamente. Se l'eccentricità dinamica del portautensili supera 0.003 mm, una scanalatura assorbe l'intero carico e si frattura. Una variazione di soli 0.003 mm nel percorso di avanzamento, nel metodo di raffreddamento o nel carico di truciolo può causare filettature coniche o calibri bloccati.
Quindi, è meglio utilizzare una fresa per filettature a profilo singolo o a più file? Nelle lavorazioni HRC65, il vero responsabile della scheggiatura dei bordi è il liquido di raffreddamento o l'aria compressa? E come si programma il percorso utensile per compensare la flessione dell'utensile? Immaginate un blocco matrice HRC65 posizionato sul vostro centro di lavoro verticale in questo momento. Siete sicuri che il vostro primo percorso utensile supererà il controllo con il calibro passa al primo tentativo?
Superamento dei colli di bottiglia nella fresatura di filettature interne in acciaio temprato
Nelle officine di stampaggio e lavorazione occidentali, i pezzi temprati oltre HRC60 rappresentano spesso il collo di bottiglia maggiore della produzione. Ci capita regolarmente di dover risolvere problemi in cui gli ingegneri hanno spinto al massimo la durezza del nucleo per massimizzare la resistenza all'usura, per poi ritrovarsi bloccati nell'ultima passata di filettatura. L'estrema resistenza allo snervamento di questi materiali riduce a zero il margine di errore.
Per fresare filettature in modo affidabile a questa durezza, è necessario eliminare l'attrito continuo che intrappola il calore nel foro. Guidiamo i team nella fresatura di filettature interne su acciaio temprato utilizzando l'interpolazione elicoidale per suddividere la resistenza di taglio continua in tagli interrotti e gestibili. Richiede una configurazione precisa, ma rimane il metodo più affidabile per evitare di scartare le matrici e danneggiare le filettature.
Perché i maschi si rompono frequentemente sui pezzi temprati: un'analisi di un caso di studio della Western Scrap
Abbiamo analizzato un costoso incidente che ha coinvolto un'officina di stampaggio per il settore automobilistico a Detroit. Il team stava realizzando fori M5 in inserti per stampi a freddo in acciaio HRC63 utilizzando maschi in carburo a grana ultrafine. Anche con maschi di alta qualità, si sono verificate fratture fragili già al terzo foro. I maschi si sono incastrati saldamente nei fori ciechi e la bruciatura da elettroerosione ha ricotto le sottili pareti adiacenti, trasformando i costosi inserti in scarti.
Il problema deriva da una questione fisica: i maschi eseguono un taglio completamente chiuso, mentre le scanalature si intasano con trucioli abrasivi e polverosi. Quando si maschiano materiali con durezza superiore a HRC60, anche minimi ritardi nella sincronizzazione del mandrino causano enormi picchi di coppia che spezzano istantaneamente il fragile carburo. Forzare la filettatura attraverso acciaio ultra-duro è semplicemente una scommessa ad alto rischio nelle moderne officine.
Fresatura di filettature in acciaio per utensili D2 dopo tempra: passaggio dalla filettatura EDM alla filettatura CNC
Molti macchinisti che si scottano con maschi rotti passano all'estremo opposto: filettano ogni foro con un elettroerosione a tuffo. Nelle officine europee, vediamo spesso squadre che impiegano mezza giornata a tornire elettrodi di grafite o rame solo per filettare blocchi di acciaio D2 temprato. Sebbene l'elettroerosione elimini le forze di taglio, i suoi costi di produzione nascosti sono elevati.
Innanzitutto, gli elettrodi di sgrossatura e finitura a più stadi allungano i tempi di ciclo per ogni foro, arrivando a durare ore. Ancora più importante, l'elettroerosione lascia uno strato bianco fragile di 0.01-0.03 mm e microfratture sull'acciaio D2, che si sfaldano e si scheggiano sotto cicli di stampaggio intensi. Il passaggio alla fresatura di filettature su acciaio per utensili D2 con una fresatrice CNC rigida permette di completare ogni foro in pochi minuti senza danni termici.
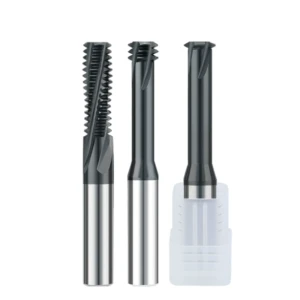
Scelta di una fresa per filettatura interna per pezzi temprati
La lavorazione dell'acciaio HRC 60-65 stravolge la tradizionale selezione degli utensili. La vera minaccia non è l'usura progressiva del fianco, ma la micro-scheggiatura catastrofica. Nelle officine di stampaggio nordamericane, vediamo spesso gli operatori provare frese in acciaio standard, solo per assistere alla frantumazione dei taglienti al primo contatto. L'estrema durezza crea carichi di taglio brutali che distruggono istantaneamente le geometrie degli utensili non adatte.
La scelta della fresa per filettature interne più adatta richiede un equilibrio tra il contatto istantaneo dei denti e la rigidità complessiva dell'utensile. La curvatura del collo, il passo dei denti e la sporgenza determinano se l'utensile vibra all'interno del foro. Non esiste una fresa che offra la massima velocità e una sicurezza assoluta. Negli acciai ultraduri, ogni scelta implica un compromesso tra tempo di ciclo e durata del tagliente.
Frese a profilo singolo: la scelta migliore per fori profondi e durezza estrema
Per materiali con durezza superiore a HRC 62, soprattutto con rapporti profondità/diametro superiori a 2.5 o fori di piccole dimensioni come da M3 a M6, la fresa a profilo singolo è la nostra prima scelta per la lavorazione automatizzata. Il suo vantaggio fisico è semplice: in ogni fase del ciclo, un solo dente entra in contatto con il materiale. Questa drastica riduzione della pressione di taglio radiale protegge sia il mandrino che il portautensili da flessioni violente.
Un cliente svizzero del settore medicale necessitava di filettature M4×0.7 in inserti ciechi in HRC64 con tolleranza di conicità pari a zero. Le frese a profilo pieno emettevano un forte stridio sotto carico e lasciavano evidenti segni di vibrazione sul fianco. Le abbiamo sostituite con una fresa a dente singolo che si muove lungo l'elica. Il rumore si è attenuato, le vibrazioni sono scomparse e la durata dell'utensile si è stabilizzata. Sacrificare qualche secondo di tempo di ciclo per eliminare gli scarti è sempre la scelta giusta.
Fresatrici per filettature a più file: equilibrio tra velocità, pressione di taglio e rottura dell'utensile
Non escludiamo del tutto gli utensili a più denti. Una fresa per filettature a più file rimane imbattibile in termini di velocità perché taglia l'intero profilo della filettatura in un'unica orbita di 360 gradi con un solo avanzamento assiale. Nelle configurazioni di stampaggio ad alto volume per la lavorazione di fori poco profondi con durezza compresa tra HRC 60 e 62, questo design moltiplica la produzione giornaliera mantenendo la sporgenza dell'utensile inferiore a 1.5×D.
Tuttavia, è necessario rispettare la sua soglia meccanica. La lavorazione simultanea di più denti su acciaio temprato crea una lunga linea di contatto, generando forze di spinta radiali elevatissime. Nei nostri test in officina nel Regno Unito su blocchi HRC65 a una profondità di 2×D, la flessione dell'utensile ha prodotto una conicità di quasi 0.02 mm e la rottura dei denti all'ingresso. A meno che il vostro centro di lavoro verticale non abbia un'eccezionale rigidità del mandrino e un'ampia evacuazione dei trucioli, l'utilizzo di utensili a più taglienti a HRC65 introduce rischi inutili.
Granulometria del substrato e nanorivestimenti termoresistenti per HRC60–65
La macro-geometria controlla le forze di taglio, ma la microstruttura del carburo determina la resistenza alle alte temperature. Nella rettifica dei nostri utensili personalizzati per la fresatura di filettature interne, scartiamo i gradi standard di carburo da 0.6-0.8 μm. Utilizziamo invece substrati di carburo di tungsteno ultra-fini da 0.2-0.4 μm con un contenuto ridotto di cobalto. Questa matrice densa resiste all'ammorbidimento termico e impedisce la micro-scheggiatura prima ancora che inizi.
I rivestimenti standard in TiN o TiAlN si ossidano e si consumano entro tre fori in condizioni di taglio a secco HRC65. Noi specifichiamo un rivestimento nanocomposito AlTiSiN con microdurezza superiore a HV 3600 e stabilità termica fino a 1100 °C. Durante il taglio, il contenuto di silicio forma uno strato barriera amorfo che impedisce al calore da attrito di raggiungere il substrato in carburo.
Pianificazione del percorso utensile e strategie di fresatura della filettatura interna per HRC65
Anche una fresa a micrograna di alta qualità si romperà al primo giro se programmata con movimenti di ingresso aggressivi e lineari adatti ad acciai teneri. Su pezzi con durezza HRC65, l'utensile opera al suo limite meccanico assoluto. Poiché il pezzo non può deformarsi plasticamente, i bruschi cambi di percorso utensile si abbattono sulle scanalature come carichi d'urto distruttivi.
Le strategie collaudate per la fresatura di filettature interne si concentrano sul mantenimento di uno spessore del truciolo costante e di un impegno stabile dell'utensile. Il programma CAM deve tenere conto delle dinamiche triassiali, della flessione dell'utensile e dell'accumulo termico nel foro. Percorsi utensile ben studiati trasformano gli urti ad alto impatto in cicli di taglio prevedibili e fluidi.
Eliminazione dell'errore di conicità con fresatura in salita e avanzamento radiale a passaggi multipli
Se fresate filettature in fori profondi e temprati, probabilmente avrete notato che i calibri di passo si bloccano all'imboccatura o si muovono liberamente sul fondo. Questo errore di conicità della filettatura deriva direttamente dalla flessione del gambo dell'utensile. In un impianto nordamericano di metallurgia delle polveri, gli operatori hanno tentato di tagliare filettature M8 in un'unica passata. Una spinta radiale eccessiva ha costretto l'utensile sottile ad arretrare, lasciando filettature inferiori di 0.03 mm sottodimensionate.
Risolviamo questo problema abbinando la fresatura in concordanza a tre passaggi radiali progressivi, in genere al 60%, 30% e 10% della profondità totale della filettatura, seguiti da un passaggio di fresatura a molla a profondità zero. La fresatura in concordanza produce un truciolo che si assottiglia man mano che termina, riducendo al minimo l'attrito. La suddivisione della profondità in passaggi controllati mantiene la pressione laterale ben entro i limiti elastici dell'utensile.
Entrata e uscita ad arco di 1/4: prevenire la scheggiatura della punta dell'utensile
Le penetrazioni a 90 gradi nelle pareti laterali dell'acciaio HRC65 agiscono come sbattere il carburo contro un muro di mattoni. Ispezioni microscopiche in officina rivelano che le penetrazioni lineari creano forti picchi di impatto meccanico, innescando microfratture lungo i bordi dei grani di carburo. Le scanalature potrebbero non rompersi immediatamente, ma i grani danneggiati si sfaldano rapidamente, rovinando le superfici di filettatura.
Richiediamo un ingresso e un'uscita fluidi a 1/4 di arco per ogni lavorazione. L'utensile scende in profondità al centro del foro, si sposta nel taglio lungo un arco circolare tangenziale e raggiunge la profondità di taglio completa in modo fluido. Esce seguendo lo stesso arco fluido prima di ritrarsi. Questa semplice variazione di traiettoria elimina i carichi d'urto improvvisi e mantiene intatti i taglienti.
Scelta del liquido di raffreddamento: perché abbiamo vietato i liquidi di raffreddamento a base d'acqua per i getti d'aria compressa.
I macchinisti spesso chiedono: "Con tutto questo calore nell'acciaio HRC65, perché interrompere il raffreddamento a flusso continuo?" Nella fresatura di filettature interne ad alta durezza, le emulsioni a base d'acqua provocano guasti prematuri. Il taglio interrotto fa sì che le scanalature si riscaldino e si raffreddino più volte per ogni giro. Questo shock termico genera microfratture a pettine sulla superficie dell'utensile, distruggendo il tagliente in pochi minuti.
Eseguiamo il taglio a secco con un getto di aria compressa pulita a una pressione di 6-8 bar, diretto sul taglio. L'aggiunta di una pistola a vortice ad aria fredda, che porta la temperatura dell'aria a 0 °C, garantisce una durata del tagliente ancora maggiore. Il taglio di materiali ultra-duri genera trucioli fini e polverosi; se lasciati nel foro, vengono frantumati dall'utensile, causando la scheggiatura delle scanalature. L'aria ad alta velocità rimuove istantaneamente i trucioli, in modo che le scanalature taglino solo materiale fresco.
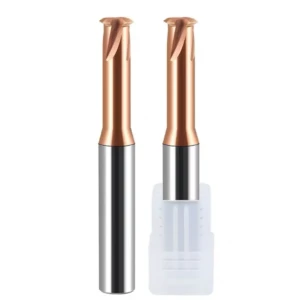
Sistemi di portautensili e controllo dell'eccentricità delle frese per filettature
Quando si verificano scheggiature sui bordi, i macchinisti spesso attribuiscono la colpa inizialmente al rivestimento dell'utensile o alla velocità di taglio, ignorando il portautensili. Negli acciai strutturali, una deviazione della punta dell'utensile di 0.010 mm o 0.015 mm potrebbe passare inosservata grazie alla duttilità del materiale. A HRC65, tuttavia, il pezzo in lavorazione non presenta alcuna deformazione plastica; qualsiasi eccentricità si amplifica direttamente in violenti impatti ciclici.
Per un controllo affidabile dell'eccentricità delle frese per filettatura, è fondamentale realizzare un sistema di bloccaggio rigido e di alta precisione. Il portautensili non deve limitarsi a trasferire la coppia del mandrino, ma deve anche assorbire le vibrazioni ad alta frequenza e distribuire uniformemente i carichi dei trucioli su ogni dente. Se non si controllano la pulizia della conicità, l'equilibrio dinamico e la tolleranza del foro, la rottura prematura del tagliente è inevitabile.
Perché l'eccentricità della fresa per filettature deve essere mantenuta al di sotto di 0.003 mm
Un produttore belga di componenti idraulici, che fresava filettature M6 su acciaio inossidabile 440C HRC63, consumava gli utensili ogni 4-6 fori. Le misurazioni laser hanno mostrato un'eccentricità dinamica della punta dell'utensile di 0.008 mm. Con un carico di truciolo programmato di soli 0.010 mm per dente, questa eccentricità costringeva un dente a sopportare quasi il 200% del carico di taglio, mentre la scanalatura opposta toccava a malapena il taglio.
Abbiamo rettificato l'interfaccia del mandrino, migliorato il portautensili e bloccato l'eccentricità totale della fresa per filettature rigorosamente al di sotto di 0.003 mm. Lo stridio è cessato all'istante e la durata dell'utensile è aumentata di oltre 28 fori con un'usura del fianco uniforme e regolare anziché scheggiature. Nella lavorazione con HRC62–65, 0.003 mm non è un valore teorico da manuale; è la soglia fisica tra la durata dell'utensile e la frattura fragile.
Portautensili a calettamento termico vs. portautensili idraulici: come evitare l'eccentricità del mandrino a pinza
Se nella vostra officina si utilizzano ancora mandrini a pinza ER standard per la filettatura di filettature ultra-dure, fermate il mandrino e sostituiteli immediatamente. Un sistema ER accumula tolleranze di fabbricazione tra il corpo del portautensili, la pinza divisa e il dado di serraggio, portando regolarmente l'eccentricità oltre 0.010 mm. Sotto forte resistenza al taglio, le pinze si flettono radialmente e generano micro-vibrazioni che distruggono i fragili denti in metallo duro.
Possiamo scegliere esclusivamente tra portautensili a calettamento termico e portautensili idraulici di alta precisione. Gli utensili a calettamento termico offrono un profilo sottile, un'elevata forza di serraggio e una concentricità superiore per fori profondi con lunghe sporgenze, sebbene il loro corpo in acciaio massiccio offra un'ammortizzazione minima. I portautensili idraulici utilizzano una membrana interna di olio pressurizzato che assorbe gli urti di taglio interrotti; se il mandrino è leggermente usurato, l'ammortizzazione idraulica prolungherà significativamente la durata del tagliente.
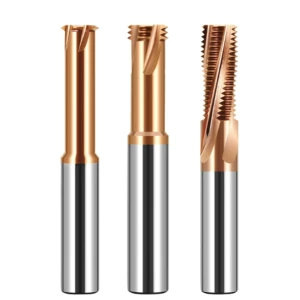
Parametri di riferimento e ottimizzazione per la fresatura di filettature interne
Ogni misura di sicurezza meccanica, dalla selezione del singolo dente ai limiti di eccentricità di 0.003 mm, si riflette nelle velocità di avanzamento e di rotazione impostate sul controllo CNC. Spesso osserviamo operatori oscillare tra gli estremi: ridurre i giri al minuto per timore (il che provoca attrito e indurimento del taglio) o spingere avanzamenti aggressivi che sovraccaricano i limiti strutturali dell'utensile.
La messa a punto dei parametri è la scienza che permette di adattare la resistenza termica del rivestimento ai carichi meccanici del truciolo. L'utilizzo di utensili per la fresatura di filettature interne entro intervalli bilanciati attiva lo strato di ossido autolubrificante presente sui moderni rivestimenti nanotecnologici, bloccando al contempo il trasferimento termico al nucleo in carburo. La corretta definizione dei parametri trasforma la filettatura, operazione ad alto rischio, in una fase di produzione standard e ripetibile.
Velocità di taglio consigliata (Vc) e alimentazione per dente (fz) per HRC 62–65
Per gli acciai per utensili D2, DC53 e per quelli temprati ottenuti tramite metallurgia delle polveri, mantenere la velocità di taglio ( Vc ) tra 35 e 55 m/min. Con un mandrino bilanciato e frese rivestite in nanocomposito, è possibile spingersi con cautela fino a 60 m/min, ma è consigliabile rimanere al di sotto dei 70 m/min per evitare l'ammorbidimento termico del legante in carburo. Al di sotto dei 30 m/min, si perdono i vantaggi dell'assottigliamento del truciolo derivanti dai tagli interrotti, il che accelera l'attrito e l'usura del fianco.
Puntate a un carico di truciolo ( fz ) compreso tra 0.006 e 0.012 mm/dente. Se utilizzate una fresa di piccolo diametro con sporgenza lunga, iniziate le passate di prova a 0.008 mm/dente insieme all'indicizzazione radiale multipass. Se la vostra configurazione prevede un mandrino ad alta rigidità e un bloccaggio idraulico, potete ridurre la passata di finitura finale a 0.005 mm/dente per ottenere finiture del fianco della filettatura a specchio.
Compensazione dell'usura dell'utensile della fresa per filettature tramite offset del raggio CNC (G41/G42)
Nella lavorazione di materiali ultra-duri, l'usura del fianco a livello di micron si manifesta molto prima che l'utensile si scheggi visibilmente, influenzando direttamente il diametro primitivo. Quando si imposta un nuovo utensile per la fresatura di filettature, programmare un offset radiale da +0.020 a +0.030 mm (utilizzando G41/G42). Se il calibro passa si blocca all'ingresso, ridurre il raggio dell'utensile con incrementi di 0.005 mm finché il calibro passa non gira e il calibro non passa non si blocca entro due giri.
Con l'aumentare del numero di pezzi, la naturale usura degli utensili fa sì che il calibro Go si adatti sempre più strettamente. Se si producono lotti di stampi costosi, è consigliabile ispezionare le filettature con un calibro Go ogni 8-10 fori. Quando si avverte resistenza sul calibro, regolare l'offset del raggio dell'utensile di -0.003 mm per compensare l'usura prima che i pezzi escano dalla tolleranza.






