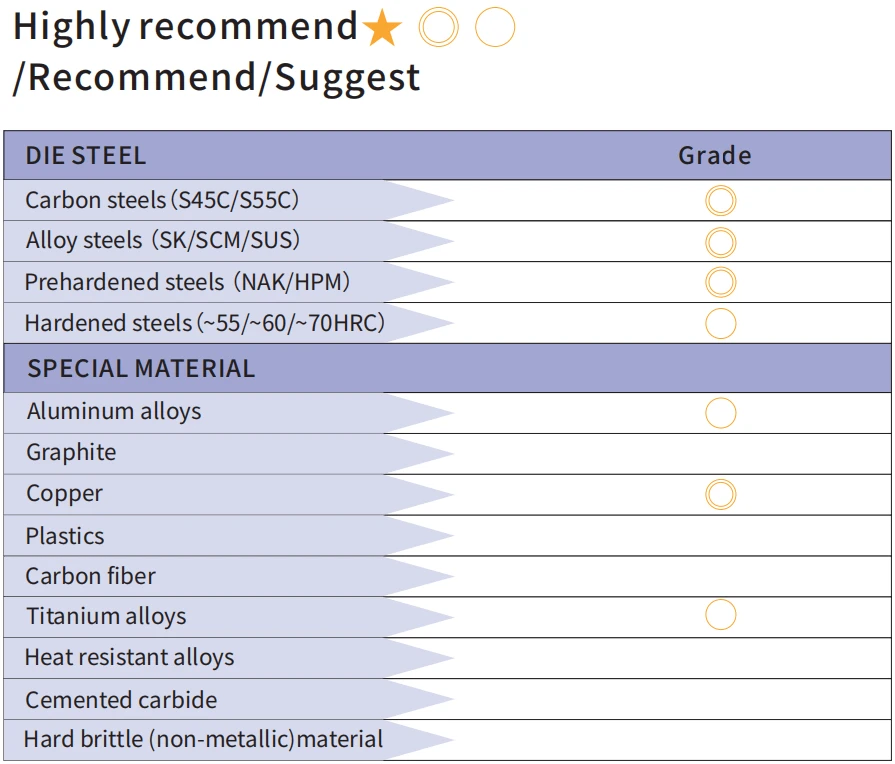
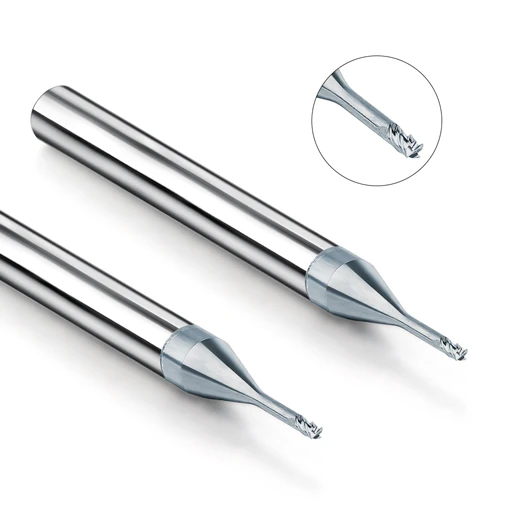
HRC28~55の金型鋼材に最適化された堅牢な構造設計
P20、718H、NAK80、S136などの焼入れ鋼を加工する場合、一般的な工具では長時間の切削条件下で破損することがよくあります。よくある問題としては、刃先の欠け、ビビリ痕、寸法ずれなどが挙げられます。
SAMHO HRC55 4枚刃フラットエンドミルは、金型鋼加工(HRC28~55の範囲)専用のエンドミルとして設計されています。
主な構造上の利点は次のとおりです。
- 強化された超硬合金コアにより曲げ剛性が向上する
- 4枚刃設計により、工具の剛性と安定性が向上します。
- 鋼材の側面フライス加工、溝加工、およびプロファイル加工に最適化されています。
- 連続切削時の工具のたわみを軽減します
量産環境において、この構造はツールパスの安定性を向上させます。また、金型キャビティおよび側壁の表面仕上げの均一性も高めます。
これにより、特に半仕上げ加工において、鋼製金型加工用の信頼性の高い超硬エンドミルとなっています。
鋼材切削安定性のためのHRC55グレードコーティングおよび超硬基材システム
SAMHO HRC55シリーズは、微細粒タングステンカーバイド基板と、TiAlNやAlTiNなどの高性能コーティングを組み合わせて使用しています。
このシステムは、鋼材加工における3つの主要な課題を解決するために設計されています。
- 切削刃の熱軟化
- ビルドアップエッジ(BUE)の形成
- 長時間の工具接触中に刃先が欠ける
HRC45~55の金型鋼の機械加工において:
- この工具は、熱負荷下でも安定した高温硬度を維持します。
- 摩耗は、突然の欠けではなく、側面摩耗として徐々に進行する。
- ドライカットまたはMQLプロセスに対応しています。
このコーティングシステムは、金型鋼の仕上げ加工および半仕上げ加工に使用されるあらゆるHRC55エンドミルの工具寿命を大幅に向上させます。
高精度製造により、バッチ間の一貫性を確保
B2B金型製造においては、個々の金型の性能よりも一貫性の方が重要である。
SAMHO HRC55シリーズは、厳格な精度管理の下で製造されています。
- シャンクの公差は0~+0.003mmの範囲内で管理されています。
- ツールバッチ間で高い一貫性
- 高速CNCスピンドル向けの安定した動的バランス
- 予測可能なツールパスを実現する一貫した形状
これらの要因により、加工中の振動と工具の振れが低減されます。
金型製造においては、これは以下の点を直接的に改善します。
- キャビティ全体にわたる寸法精度
- 表面仕上げの一貫性
- 多キャビティ部品におけるプロセス再現性
これは、金型鋼材製造ラインでエンドミルを使用する顧客にとって重要な利点です。
金型鋼量産における高切削効率
4枚刃の形状は、鋼材切削における効率性を重視して設計されており、軟質材料の切りくず排出を目的としたものではありません。
パフォーマンス上の利点は次のとおりです。
- 回転ごとに複数の切削刃が接触する
- 下溝工具と比較して材料除去率が高い
- 中~高硬度鋼における安定した送り速度
- 自動化されたCNC生産環境に適しています
典型的なアプリケーションは次のとおりです。
- 金型ベースの荒削り後の半仕上げ
- キャビティの側壁加工
- バッチ生産における輪郭加工
生産現場においては、これにより安定した切断性能を維持しながら、サイクルタイムの効率が向上します。
このため、生産性と安定性のバランスが求められる鋼製金型製造において、実用的な超硬エンドミルとなる。
量産金型加工における安定性重視設計
世界中のユーザーがSAMHO HRC55 4枚刃フラットエンドミルを選ぶ理由は、極端な切削条件のためではなく、加工の安定性のためである。
生産環境におけるその真の価値は以下のとおりです。
- 部品ごとの加工ばらつきを低減
- バッチ間の一貫性の向上
- 工具交換頻度の低減
- 機械の稼働時間と利用率の向上
実際の金型工場では、切削速度よりも安定性が重要です。工具の安定性が高ければ、後工程の研磨や再加工を減らすことができます。
これは、金型鋼の仕上げ加工や半仕上げ加工にHRC55エンドミルを使用する精密金型業界において特に重要です。