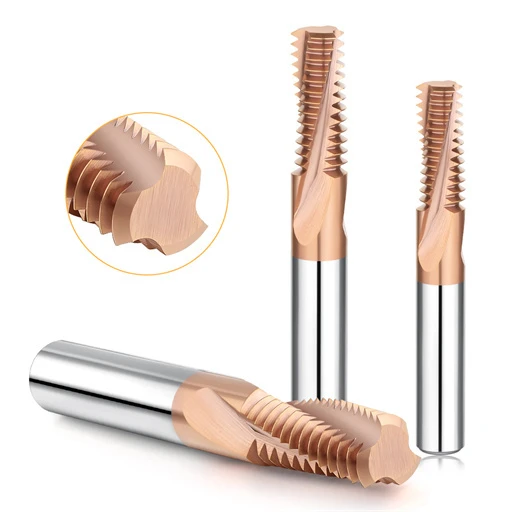
Esta situación se desarrolló en nuestro taller durante una llamada técnica con un fabricante alemán de moldes. El trabajo consistía en utilizar un inserto deslizante SKD11 con tratamiento térmico a una dureza medida de HRC65 y orificios ciegos M6×1.0. El operario desgastó tres fresas de roscar de carburo nuevas seguidas; ninguna llegó a perforar más allá del octavo orificio. Bajo nuestro microscopio de banco de 200 aumentos, observamos un astillamiento masivo en la cara de ataque y microfisuras en el recubrimiento, en lugar del desgaste normal del flanco. El taller estaba utilizando herramientas de alta calidad como si fueran insertos desechables baratos.
Esta es una crisis recurrente que nuestro equipo de campo gestiona en instalaciones de EE. UU. y Europa. Los aceros para moldes endurecidos (HRC60–65) convierten el fresado de roscas en una prueba exigente de impacto mecánico y calor. Muchos operarios reducen instintivamente la velocidad del husillo o solicitan recubrimientos especiales para combatir el desgaste de la fresa. Esto suele ser contraproducente: la reducción de la velocidad provoca el bruñido de los bordes, mientras que las grandes cargas de viruta fracturan el carburo frágil.
Para reducir el desgaste de las fresas de roscar de acero endurecido y prolongar la vida útil de la herramienta, se requiere un proceso equilibrado en lugar de soluciones aisladas. Esto implica microafilados con ángulos de ataque negativos, recubrimientos nanocompuestos resistentes al calor y una sujeción de la herramienta inferior a 0.003 mm. Y lo más importante, requiere abandonar las pasadas rectas y optar por trayectorias de arco con rodadura y perfilado en múltiples pasadas.
Si su fresadora vertical rompe constantemente las herramientas de corte o los calibres de rosca se atascan después de doce piezas, detenga el ciclo. ¿Se está desgastando realmente la fresa o es la entrada lineal brusca la que está rompiendo los dientes al impactar?

Análisis del desgaste de las fresas de roscar en acero endurecido: identificación de causas y modos de fallo
No deseche una fresa rota y reemplace la nueva sin más. Primero, inspeccione los filos de corte con una lupa o un microscopio. El corte de materiales con una dureza superior a HRC62 genera temperaturas en la interfaz y tensiones mecánicas que dañan rápidamente los filos. Los operarios suelen culpar al proveedor de la herramienta de cada fallo. Es fundamental distinguir entre el desprendimiento térmico y el daño por impacto mecánico; de lo contrario, las compensaciones de trayectoria y de desgaste serán meras conjeturas.
El análisis de fallas en el fresado de materiales duros es un proceso de ingeniería inversa sencillo. Cada rayadura, banda blanca o diente astillado revela un error de trayectoria o una falla en la configuración de la máquina. En la resolución de problemas en campo, detectar estos marcadores de microdesgaste a tiempo preserva las herramientas de carburo. Además, es la única forma confiable de identificar las causas del desgaste de la fresa de rosca de raíz durante la producción en serie prolongada de insertos de moldes endurecidos.
Diferenciación entre desgaste por cráter y microdesconchones: diagnóstico en taller.
Es fundamental diferenciar inmediatamente la erosión por cráter del astillamiento del filo. El desgaste por cráter se produce en la cara de ataque mediante difusión química y arrastre de virutas, apareciendo ligeramente detrás del filo. El astillamiento se produce cuando el carburo de micrograno, frágil y quebradizo, se fractura bajo impactos mecánicos intermitentes. Si la uña se engancha en un filo dentado, se trata de astillamiento, no de desgaste abrasivo convencional.
Consideramos esta diferencia como una clara compensación operativa. El desgaste por cráter de desbaste suele ser aceptable, siempre que se mantenga detrás de la preparación del filo. Un filo astillado de tan solo 0.02 mm provoca un aumento repentino de la resistencia al corte. Esta fuerza localizada fractura toda la ranura de corte en dos pasos. Al abordar un desgaste severo en la fresa de roscar, suavice la interpolación de entrada en lugar de recortar arbitrariamente la superficie.
Investigación de las causas fundamentales del desgaste anormal del flanco en el fresado de roscas SKD11
El mecanizado de acero para herramientas de alta dureza suele generar bandas de desgaste agresivas en el flanco mucho más rápido de lo esperado. Durante el fresado de roscas en acero SKD11, las marcas de desgaste brillantes e irregulares rara vez se deben únicamente a la alta velocidad del husillo. Estas provienen de carburos eutécticos ultraduros, con una dureza superior a HRC70, incrustados en la matriz de acero. A medida que las fuerzas de corte desvían ligeramente la herramienta, la holgura del flanco se reduce, convirtiendo las partículas de carburo atrapadas en material abrasivo.
Durante las revisiones in situ, analizamos dos factores principales: la calidad de la broca previa al orificio y la relación de voladizo de la herramienta. El problema rara vez radica en la falta de dureza del carburo rojo. Las brocas desafiladas dejan una capa endurecida severa en las paredes del orificio piloto. Un voladizo excesivo flexiona la herramienta, lo que provoca que los dientes se deslicen contra la pared en lugar de cortar el material. Este microfricción reduce la holgura de la herramienta y atasca los calibres de rosca en un plazo de cinco orificios.
¿Por qué se desprenden prematuramente los recubrimientos? El impacto de la dureza del sustrato y el choque térmico en el desgaste de la fresa de roscar en acero endurecido.
Al mecanizar metales ultraduros, los recubrimientos rara vez se desgastan de forma uniforme; se desprenden en láminas. Para comprender este desgaste específico en fresas de roscar de acero endurecido, es necesario considerar el recubrimiento y el sustrato de carburo como un sistema interconectado bajo carga. Los recubrimientos nanocompuestos ofrecen una dureza excepcional en caliente, pero la fricción en la zona de contacto supera fácilmente los 800 °C. Si el carburo subyacente carece de resistencia a la compresión, se deforma microscópicamente, desprendiendo la capa delgada y frágil.
El choque térmico provocado por los refrigerantes es aún más destructivo. Los operarios suelen utilizar emulsión líquida para suprimir el calor, pero el corte interrumpido genera ciclos térmicos extremos de 1000 °C a temperatura ambiente. Esta tensión de expansión fractura la interfaz entre el recubrimiento y el sustrato, provocando grietas térmicas transversales. A menos que la evacuación de virutas en orificios ciegos requiera estrictamente presión líquida, se recomienda utilizar aire frío seco o microlubricación (MQL) para prevenir el desprendimiento térmico.

Selección del cuerpo de la herramienta y diseño geométrico: estrategias de optimización para herramientas de fresado de roscas en el mecanizado de materiales ultraduros.
A HRC65, los defectos microscópicos de la herramienta provocan fallos masivos bajo presión de corte. Las fresas de uso general se rompen al instante al entrar en contacto con acero para moldes de alta dureza. Para resistir metales ultraduros se requiere mucho más que simplemente elegir una pieza de carburo más dura. Es necesario alinear simultáneamente la rigidez del núcleo de la herramienta, la preparación del filo de corte y las propiedades del recubrimiento de película delgada.
Cada elección de afilado implica una compensación de ingeniería. Los bordes afilados se astillan en los carburos duros, mientras que las piedras de afilar gruesas generan un calor extremo en la interfaz. Los núcleos gruesos aumentan la resistencia a la flexión, pero restringen el flujo de virutas, lo que conlleva el riesgo de una compactación destructiva de las mismas. Seleccionar herramientas de fresado de roscas específicas sigue siendo la forma más fiable de garantizar una vida útil constante de la herramienta antes de poner en marcha la máquina.
Priorizar la rigidez: cómo los diseños de ranura corta y cuello estrecho, junto con las geometrías de hélice izquierda/corte derecho, minimizan la excentricidad en las fresas de roscar.
Utilizar fresas de ranura larga en agujeros ciegos profundos es una receta segura para la rotura de la herramienta. Exigimos diseños de ranura corta con vástagos de alivio de cuello para el roscado de agujeros profundos. Limitar los dientes de corte a dos o tres pasos reduce el brazo de palanca del momento flector bajo carga. Este sencillo cambio elimina el empuje radial excesivo, lo que permite que la fresa de roscar corte sin una deflexión catastrófica.
La rigidez del husillo también determina la dirección de la ranura. En máquinas más ligeras, solemos cambiar a una hélice izquierda con rotación a la derecha. Esta configuración transforma las fuerzas de tracción descendentes en un empuje ascendente contra el cono del husillo. La herramienta se asienta firmemente en el portaherramientas, eliminando las vibraciones durante la interpolación helicoidal, siempre que el aire comprimido del taller elimine el flujo descendente de virutas.
Ángulo de ataque negativo combinado con un microchaflán (T-Land): Geometría de la ranura para mejorar la resistencia al impacto en fresas de roscado CNC
Los ángulos de ataque positivos fallan por completo una vez que la dureza del acero supera HRC60. Nuestras pruebas de afilado de herramientas demuestran que un ángulo de ataque radial negativo de -5° a -10° es esencial. Esta geometría negativa dirige las fuerzas de corte resultantes hacia el núcleo sólido de la herramienta. Sustituye el desgarro por tracción destructivo por cizallamiento por compresión, manteniendo intacto el carburo de micrograno frágil durante los cortes interrumpidos.
Un ángulo de ataque negativo requiere un microchaflán de precisión (zona en T) en el filo de corte. Al rectificar una fresa de roscar CNC de alto rendimiento, aplicamos una zona de 0.015 a 0.03 mm de ancho con un ángulo de 15°. Posteriormente, un pulido de microafilado elimina las rebabas. Este filo compuesto distribuye uniformemente el impacto inicial de la viruta a lo largo del radio, evitando que los carburos duros rompan las puntas de los dientes.
Control del espesor del recubrimiento para recubrimientos nanocompuestos para resistir el desgaste en el fresado de roscas HRC65
Los recubrimientos más gruesos no garantizan una mayor vida útil de la herramienta en el fresado de acero endurecido. Las películas gruesas atrapan la tensión residual y desafilan los filos de corte afilados con precisión. Además, los recubrimientos gruesos se desprenden bajo fuertes impactos mecánicos, arrancando consigo el carburo subyacente. Limitamos estrictamente la deposición total de película delgada a entre 1.5 y 2.5 micras para estas configuraciones exigentes.
Los recubrimientos nanocompuestos dopados con silicio, como el AlTiSiN, ofrecen un rendimiento excepcional en condiciones de calor extremo. Las temperaturas en la zona de corte superan habitualmente los 900 °C, lo que provoca que el silicio forme una barrera de sílice amorfa autorreparable. Esta barrera bloquea la oxidación térmica y aísla el sustrato de corte. El reducido espesor del recubrimiento, junto con una alta adherencia, evita la abrasión lateral, previniendo directamente el desgaste prematuro de la fresa de roscar HRC65.

Más allá de las fórmulas de los libros de texto: velocidades, avances y trayectorias de herramienta prácticas para el fresado de roscas
Las fórmulas estándar de los manuales de mecanizado fallan estrepitosamente en agujeros ciegos de HRC65. Los programadores que calculan los avances directamente a partir de tablas de software genéricas terminan con bordes fundidos o fresas rotas en cuestión de segundos. El mecanizado de materiales ultraduros requiere equilibrar el calor de cizallamiento localizado con los límites de impacto del filo. No se puede tratar el acero para herramientas endurecido como las aleaciones pretempladas estándar.
Los parámetros de mecanizado probados en campo requieren un rango de operación flexible en lugar de tablas fijas. Es necesario recalcular los avances desde la trayectoria del eje central de la herramienta hasta el contacto periférico real, y evitar las estrategias de una sola pasada. Establecer y mantener velocidades y avances de fresado de roscas disciplinados transforma los procesos de roscado impredecibles en un proceso de taller repetible y estable.
Controlar la velocidad de corte: Mantenerse por debajo del umbral de acumulación térmica.
El mecanizado excesivo en acero templado garantiza una falla rápida. Los aceros para trabajo en frío y las aleaciones de metalurgia de polvos conducen mal el calor, lo que genera una intensa fricción justo en el diente de corte. En nuestras pruebas de campo, superar los 50 m/min ablanda las interfaces del recubrimiento y provoca deformación plástica en la cara de ataque.
Mantenemos la velocidad de corte entre 25 y 45 m/min para proteger el sustrato de carburo. A pesar de la alta capacidad del husillo, las roscas internas de pequeño diámetro requieren límites de velocidad estrictos. Limitar la generación de calor para que coincida con la disipación de la herramienta evita el sobrecalentamiento, lo que constituye nuestra primera línea de defensa contra el desgaste severo de la fresa de roscado de acero endurecido.
Avance por diente (fz) y profundidad de corte radial (ae): estrategias de pasadas múltiples para evitar el astillado de la herramienta.
El avance por diente requiere una calibración precisa. Si el avance es inferior a 0.003 mm, los filos de corte rozan y endurecen la pared del orificio en lugar de cortar el metal. Por el contrario, un avance excesivo provoca la fractura de los dientes de carburo al chocar con inclusiones duras. Mantenemos un avance efectivo entre 0.008 y 0.02 mm por diente para evitar el umbral mínimo de corte de viruta.
Para trabajar con cargas de viruta adecuadas de forma segura, divida la profundidad de corte radial ( ae ) en varias pasadas. Nunca corte roscas HRC65 en una sola pasada pesada. Programamos tres etapas: 60 % de profundidad en el desbaste, 30 % en la pasada de semiacabado y un 10 % de desbaste (0.02–0.05 mm) para corregir la deflexión de la herramienta. Este enfoque por etapas reduce las cargas de flexión y evita por completo el astillamiento del filo.
Abandonando la entrada lineal: Los beneficios tangibles de los enfoques de entrada en arco (o de rodadura) para prolongar la vida útil de las fresas de roscar.
Las entradas radiales lineales directas en la pared del orificio provocan fallos en las herramientas. Al introducir la fresa directamente en el material, se genera un impacto de entrada agresivo de 90°. Este impacto repentino actúa como un golpe de martillo contra los frágiles dientes de carburo, creando microfisuras invisibles en la cara de ataque incluso antes de que comience el fresado normal.
Programamos una trayectoria de arco tangencial de 90° o 180° en todas las piezas endurecidas. El avance suave a lo largo del arco espesa gradualmente las virutas, generando fuerzas de corte lineales. La herramienta sale siguiendo una trayectoria tangencial idéntica sin marcas de permanencia. La adopción de un acoplamiento circular suave elimina las cargas de choque, lo que proporciona un aumento inmediato en la vida útil de la fresa de roscar.
Métodos de refrigeración y rigidez dinámica de la máquina herramienta: detalles clave del proceso para prolongar la vida útil de la fresa de roscar.
Los operarios de máquinas suelen centrarse exclusivamente en la geometría de la herramienta, ignorando la rigidez y la refrigeración de la máquina. Más del 30 % de las fallas prematuras de las herramientas se deben a vibraciones en la sujeción o a choques térmicos. A una dureza HRC65, oscilaciones microscópicas de tan solo unas pocas micras pueden romper los filos de corte. Los picos de temperatura en agujeros ciegos estrechos arruinan rápidamente una preparación del filo que, de otro modo, sería ideal.
La rigidez del husillo y la evacuación de virutas son fundamentales para la estabilidad del fresado de roscas. La flexión en la sujeción o una mala disipación del calor anularán el máximo rendimiento del sustrato de carburo disponible. Optimizar el sistema de refrigeración y mejorar el equilibrio del conjunto de herramientas ofrece resultados inmediatos. Este enfoque maximiza la eficiencia de corte y prolonga la vida útil de la fresa de roscas sin necesidad de utilizar herramientas de mayor calidad.
Evite el refrigerante líquido: las ventajas de MQL y el aire frío a alta presión para prevenir el agrietamiento durante el fresado de roscas a HRC65.
La inyección de refrigerante soluble en agua en orificios pequeños provoca agrietamiento por estrés térmico. Bajo nuestras lupas de inspección, las fresas defectuosas suelen presentar fracturas térmicas en forma de peine en los filos de corte. El contacto a alta velocidad calienta los dientes a casi 1,000 °C antes de que el refrigerante frío los enfríe bruscamente a mitad de la rotación. Este choque térmico cíclico arranca la fina capa protectora del sustrato.
Eliminamos por completo la refrigeración por inundación durante las operaciones de fresado de roscas HRC65 . Nos basamos en la lubricación con cantidad mínima (MQL) combinada con un chorro de aire en vórtice a temperaturas bajo cero. Las microgotas reducen la fricción de contacto, mientras que el aire seco a alta presión elimina las virutas abrasivas finas de las raíces de los orificios ciegos. Mantener una zona de corte estable y seca previene la fatiga térmica y elimina el desprendimiento catastrófico de los dientes.
Control de la excentricidad de la herramienta con una precisión de 0.003 mm: El papel fundamental de los portaherramientas hidráulicos y de ajuste por contracción para mitigar el desgaste de las fresas de roscar en acero endurecido.
Una desviación de 0,01 mm puede ser aceptable en acero dulce, pero destruye las fresas en materiales endurecidos. Una desviación excesiva concentra toda la carga de corte en un solo diente durante la interpolación. Ese diente sobrecargado se fractura instantáneamente, obligando a las ranuras restantes a absorber impactos desequilibrados hasta que la herramienta se rompe. Mantenemos la desviación radial total por debajo de 0.003 mm en cada configuración de la máquina.
Sustituimos los portapinzas ER estándar por soportes hidráulicos o sistemas de ajuste por contracción de voladizo corto. Los soportes hidráulicos amortiguan los armónicos de alta frecuencia, mientras que las unidades de ajuste por contracción proporcionan una alta fuerza de sujeción concéntrica. El equilibrio uniforme de la carga de viruta en todas las ranuras evita patrones de desgaste irregulares. Este equilibrio preciso previene el desgaste prematuro de la fresa de roscar de acero endurecido y mantiene la uniformidad de los diámetros de paso de la rosca.
Control de las tolerancias del orificio piloto y del endurecimiento por deformación: Prevención de la "falla prematura" de las fresas de roscado.
La calidad del orificio piloto suele ser el mayor obstáculo, a menudo ignorado, en el fresado de materiales duros. Las brocas desgastadas para el orificio piloto generan una fuerza excesiva, produciendo una capa vitrificada endurecida a lo largo de las paredes del orificio. Esta capa vitrificada es significativamente más dura que el material de la pieza. Al penetrar en esta capa endurecida, el par de corte aumenta instantáneamente, destruyendo las delicadas puntas de corte en el primer paso de rosca.
Inspeccionamos minuciosamente el desgaste de la broca para evitar la perforación por extrusión antes de comenzar el roscado. Además, ajustamos los diámetros de los orificios piloto hacia el límite superior de tolerancia, buscando un acoplamiento de rosca del 60 % al 70 %. Una ligera apertura del orificio satisface la resistencia a la extracción requerida, a la vez que reduce las intensas tensiones en los bordes. Este sencillo ajuste proporciona a la fresa de roscar la holgura necesaria para cortar el material con suavidad.
Caso práctico: Cómo triplicar la vida útil de la fresadora de roscas al mecanizar roscas M6 en SKD11
La teoría de laboratorio no sirve de nada hasta que los parámetros se comportan bajo cargas reales del husillo. La combinación de microchaflán, recubrimientos finos, trayectorias de entrada gradual y lubricación mínima (MQL) crea un sistema de corte integrado. Rara vez se necesitan nuevas máquinas herramienta para solucionar la rotura crónica de herramientas. Solo se requiere una limpieza sistemática y minuciosa de los errores de configuración ocultos en el flujo de trabajo de producción actual.
Eliminar el endurecimiento por deformación de los orificios, reducir la excentricidad del husillo y dividir los cortes en múltiples pasadas protege los dientes de corte de los impactos. Aplicar esta metodología directamente a las piezas de producción tratadas térmicamente reduce sustancialmente el costo de las herramientas de corte. Y lo que es más importante, crea una consistencia repetible, lo que proporciona un aumento comprobado y medible en la vida útil de las fresas de roscar en series de producción prolongadas.
Solución de problemas en un cuello de botella: la experiencia de un fabricante europeo de moldes con fresas de roscado CNC
Un taller alemán de moldes de precisión tuvo problemas con agujeros ciegos M6 en acero SKD11 endurecido al vacío a HRC65. La profundidad era de 12 mm. Los operarios utilizaron portapinzas ER20, fresas de ranura larga, trayectorias de penetración radiales rectas y refrigeración por inundación. Cada fresa de roscado CNC se astillaba considerablemente al llegar al octavo agujero. Los calibres de rosca se atascaban a mitad de profundidad, lo que obligaba a detener la máquina cada treinta minutos.
Nuestra inspección in situ reveló de inmediato tres cuellos de botella críticos. Primero, los indicadores de cuadrante mostraron una desviación dinámica de 0.012 mm en la punta de la herramienta, sobrecargando un solo diente. Segundo, el exceso de refrigerante provocó un choque térmico violento, agrietando la interfaz del recubrimiento. Tercero, la entrada radial directa generó picos de torsión masivos que destrozaron los dientes de carburo. Todo el proceso estaba destruyendo la herramienta antes de que se produjera un desgaste real.
Comparación del desgaste y vida útil real de la herramienta tras la transición a una estrategia de entrada helicoidal/en arco de tres pasadas y velocidades y avances de fresado de roscas optimizados.
Actualizamos la configuración con soportes de ajuste por contracción de voladizo corto, lo que redujo la excentricidad a menos de 0.002 mm. Sustituimos el refrigerante por inundación por aire frío seco a 0.4 MPa y lubricación mínima (MQL) a base de vegetales. Se descartaron las entradas lineales para realizar arcos de entrada de 180 grados en tres pasadas (55 %, 35 % y 10 %). Finalmente, recalculamos las velocidades y avances de fresado de roscas, reduciendo la velocidad de corte a 32 m/min con las cargas de viruta periféricas correctas.
Los resultados fueron inmediatos: el astillamiento de los dientes desapareció por completo, siendo reemplazado por un desgaste uniforme y liso en todos los flancos. La vida útil de la herramienta aumentó de 8 a 28 orificios por herramienta (más del triple), con una tasa de aprobación del 100 % en el calibre de rosca. Si se enfrenta a fresas rotas en aceros para herramientas HRC60+, inspeccione la excentricidad, elimine la pérdida térmica y reduzca el impacto de entrada. Envíenos el material de su pieza, las tolerancias de los orificios o los datos del ciclo, y le ayudaremos a optimizar los parámetros.