



La semana pasada, entramos en un importante taller de moldes y nos encontramos con una escena familiar y frustrante. Una máquina de alta precisión de 5 ejes permanecía inactiva. Montada en el husillo, una costosa fresa de carburo tenía el filo de corte astillado y hecho un amasijo de material. El operario observaba impotente la pieza de acero del molde, ahora inservible.
Hemos visto esta situación demasiadas veces en los últimos quince años.
En esencia, hacemos mucho más que vender herramientas. Nos involucramos a fondo para resolver los verdaderos desafíos del mecanizado. Sabemos que al cortar materiales de alta dureza, una fresa de acero astillada no es solo una falla de la herramienta. Es un ciclo interrumpido, un acabado superficial arruinado y, a menudo, un lote de acero para moldes costoso que se puede desechar.
Muchos talleres culpan instintivamente a la calidad de las herramientas. Sin embargo, cuando utilizamos nuestro equipo de diagnóstico para comprobar los parámetros de corte, las trayectorias de las herramientas y la evacuación de virutas, invariablemente encontramos "problemas invisibles" que se esconden en los detalles.
Trabajando con fabricantes de moldes de primer nivel en EE. UU. y Europa, hemos descubierto que el astillamiento recurrente suele indicar algunos problemas técnicos específicos. Ya sea que utilice fresas de desbaste para acero para la remoción de material pesado o para el acabado de una cavidad con precisión micrométrica, la lógica es la misma. El astillamiento es la manifestación física del choque térmico, las cargas mecánicas desiguales o la pérdida de rigidez del sistema.
Si está cansado de ver fragmentos de carburo rotos en la bancada de su máquina, esta guía es para usted. Dejemos de lado los libros de texto. Hablemos con franqueza sobre las "catástrofes" reales en el taller y las estrategias probadas que utilizamos como fabricantes de fresas para moldes de acero para mantener sus máquinas en funcionamiento.
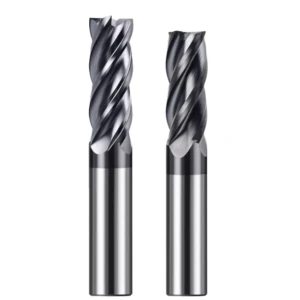
Desajuste entre velocidad y avance: por qué su fresa de carburo no soporta el calor.
Existe un mito común en el taller: «Si compro la herramienta más cara, puedo usarla como quiera». Esa es la manera más rápida de estropear una herramienta. Una fresa de carburo es, en esencia, cerámica. Es increíblemente dura y resistente al desgaste, pero también frágil.
Cuando la velocidad de corte (SFM) y la velocidad de avance no están sincronizadas, el filo no corta el metal de forma uniforme. En cambio, sufre vibraciones caóticas. Esta desincronización genera tensiones térmicas desiguales, lo que provoca la delaminación del recubrimiento y fracturas del sustrato.
Cuando optimizamos una línea, siempre analizamos primero las virutas. Si están quemadas o deformadas, el calor no se disipa con la viruta, sino que penetra en la herramienta. Este calor ablanda el filo al instante. Si el refrigerante incide de forma desigual sobre ese filo caliente, el choque térmico resultante provocará que se astille en cada ocasión. En trabajos de moldeo de alta exigencia, siempre sacrificamos un poco de velocidad teórica para encontrar el punto óptimo donde el calor y la resistencia se equilibran.
Carga de viruta excesivamente agresiva en fresas de desbaste para acero
El mayor error que observamos es aumentar al máximo el avance por diente (IPT) solo para cumplir con un plazo. Al usar fresas de desbaste para acero con grandes cantidades de material, es tentador llevar la herramienta al límite. Pero el carburo tiene un límite de resistencia.
Si el grosor de la viruta supera la capacidad de la ranura, las virutas se comprimen en su interior. Esta presión interna es inmensa y, literalmente, puede "destrozar" la parte más frágil de la herramienta: la punta.
Recientemente ayudamos a un cliente a mecanizar grandes soportes estructurales. Estaban realizando ranuras completas con una fresa de desbaste de alto rendimiento a un avance agresivo. La herramienta se rompió antes de terminar la primera pasada. Redujimos el avance un 20%, pero aumentamos la profundidad de corte. Al utilizar toda la longitud de la ranura para distribuir la carga, terminamos el trabajo un 30% más rápido porque dejamos de romper herramientas y de reajustar compensaciones. Respete la resistencia del material y sus herramientas cumplirán con sus plazos.
El peligro oculto de un bajo SFM en el acero endurecido
Todo el mundo sabe que la alta velocidad quema las herramientas. Pero, ¿sabías que trabajar demasiado lento puede ser igual de peligroso? Al mecanizar acero endurecido, si el flujo de material es demasiado bajo, el filo no corta, sino que se desgasta.
Esto genera una enorme presión radial, lo que provoca una deformación microscópica en la fresa de carburo. Peor aún, las bajas velocidades generan acumulación de material en el filo (BUE, por sus siglas en inglés), o adherencia de la herramienta. Cuando estos diminutos fragmentos de metal soldados en frío finalmente se desprenden, se llevan consigo un trozo del filo de carburo.
Esto lo vemos mucho con quienes pasan del acero al carbono al acero para moldes. Por costumbre, usan bajas RPM, escuchan un zumbido sordo y luego un crujido fuerte . Si tus herramientas se astillan a bajas velocidades, intenta aumentar las RPM entre un 15 % y un 20 % (si tu configuración es rígida). Notarás que el sonido cambia de un crujido seco a un silbido suave.
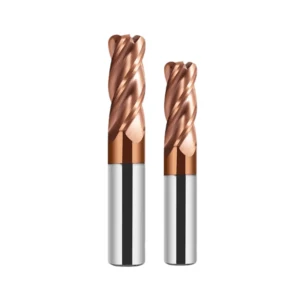
Rigidez insuficiente: El asesino silencioso para las fresas de extremo que mecanizan acero
Antes de que suene la alarma de la máquina, la falta de rigidez ya está dañando la herramienta. El mecanizado de acero es una batalla constante. El ganador no es solo la herramienta; es todo el sistema: el husillo, el portaherramientas, la fijación y la pieza de trabajo.
Si hay un punto débil o un saliente excesivo, la herramienta no se deslizará; rebotará. Esta microvibración de alta frecuencia, o vibración, es letal. Provoca fatiga por tensión, lo que hace que la fresa de acero se rompa mucho antes de desgastarse.
En el taller, rara vez revisamos primero el código G. Revisamos la mordaza y el husillo. A menudo encontramos una mordaza desgastada o juego en los ejes. Incluso una pequeña desviación afecta la carga de viruta. Si observa marcas de vibración en la pieza, no solo reduzca la velocidad, sino que verifique su integridad estructural. Esa es la base de la vida útil de la herramienta.
Problemas de deflexión con fresas de largo alcance para el mecanizado de acero para moldes
Como fabricantes de fresas para moldes de acero, sabemos que las cavidades profundas son una pesadilla. Se necesitan herramientas de largo alcance para llegar a esos huecos. Pero recuerde: si duplica el voladizo, no solo duplica la flexibilidad, sino que también disminuye la rigidez exponencialmente.
En el acero para moldes endurecido, una herramienta larga se comporta como un resorte delgado. Bajo carga, se desvía (se dobla) alejándose del corte y luego recupera su forma original. Esta desviación radial es la principal razón por la que las herramientas de largo alcance se astillan.
Una vez solucionamos un problema con un molde de fundición a presión cambiando de una herramienta estándar de vástago largo a un diseño de vástago cónico con un corte de alivio. Costó más inicialmente, pero el soporte cónico eliminó la desviación en la punta. Consejo profesional: Nunca uses un vástago delgado si uno más grueso encaja, y nunca comprometas el voladizo. Incluso 5 mm menos de alcance pueden salvar tu filo de corte.
Excentricidad del portaherramientas y su impacto en la vida útil de la fresa de acero
El portaherramientas es el único vínculo entre el "alma" de la máquina y el "cuerpo" de la herramienta. Hemos comprobado que una mínima desviación de tan solo 0.01 mm (0.0004") es suficiente para inutilizar una herramienta.
Pensemos en una fresa de carburo de cuatro filos. Si el portaherramientas tiene una desviación de 0.01 mm, un filo golpea el metal mientras que el opuesto "corta el aire". Esta carga desequilibrada provoca que ese filo sobrecargado se fracture casi de inmediato.
Si tienes problemas con la vida útil de tus herramientas, deshazte de las pinzas ER antiguas. Cambia a portaherramientas termorretráctiles o hidráulicos. En nuestras pruebas, pasar de una desviación de 0.015 mm a 0.003 mm duplicó la vida útil de la herramienta al instante. No es magia; simplemente se trata de una carga uniforme. Antes de culpar al fabricante de la herramienta, coloca un comparador de cuadrante en el vástago. Los datos no mienten.
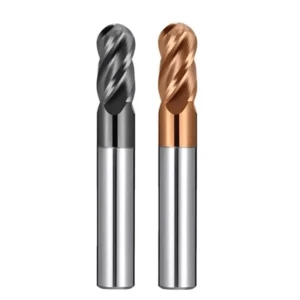
Evacuación inadecuada de chips en Fresas de desbaste para acero
En un taller de mecanizado intensivo, las virutas metálicas son más que simples residuos: si no se manejan adecuadamente, pueden dañar gravemente las herramientas. Solemos decir que un buen mecanizado no se trata solo de cómo se corta el metal, sino de la rapidez con la que se eliminan las virutas calientes. Esto es fundamental al usar fresas de desbaste para acero. Con altas tasas de remoción de metal (MRR), el volumen de virutas generadas es enorme. Si la vía de evacuación se bloquea, las virutas se acumulan en las ranuras. Esto crea una presión lateral masiva, lo que provoca una tensión desigual y una falla catastrófica de la herramienta.
Cuando visitamos a nuestros clientes, no siempre necesitamos ver el controlador. Podemos oír el problema. Un chasquido o crujido irregular en el husillo suele indicar que la herramienta está volviendo a cortar sus propias virutas. Para proteger su fresa de acero, debe mantener un equilibrio dinámico: cuanto mayor sea la fuerza de corte, más rápido deben salir las virutas. Si las virutas se ablandan con el calor y se adhieren al filo, la geometría de la herramienta se ve comprometida. Inmediatamente después se producen picos de carga en el husillo. En nuestra experiencia, la estrategia de evacuación de virutas suele ser más importante que la velocidad de corte real.
Reutilización de virutas: la forma más rápida de destruir una fresa de carburo.
Sin duda, la recirculación de virutas es la forma más rápida de dañar una fresa de carburo. Cuando las virutas de acero no salen de la zona de corte y se acumulan entre la pieza y el filo giratorio, generan cargas de impacto extremas. Esta fuerza supera con creces la resistencia normal al corte, provocando fracturas microscópicas en el sustrato de carburo. A menudo se observan astillamientos en las superficies de alivio o en los filos secundarios, signos clásicos de daños por rebote causados por la recirculación de virutas.
Para evitar esto, recomendamos encarecidamente un sistema de refrigeración continua siempre que sea posible. Los chorros de alta presión que salen de la punta de la herramienta proporcionan la energía cinética necesaria para expulsar las virutas de las ranuras profundas. Si no dispone de refrigeración continua, un potente soplado de aire es su última opción. En una ocasión, ayudamos a un cliente que mecanizaba acero aleado 4140 y que tenía problemas con la corta vida útil de la herramienta. Al cambiar de un rociado lateral a una purga de aire a alta presión, redujimos el astillamiento de la herramienta en un 60 %. Al cortar acero, mantener la zona limpia es fundamental.
Secretos del diseño de ranuras para un mejor flujo de virutas de acero
Como fabricantes, sabemos que el diseño de las ranuras es lo que distingue una herramienta mediocre de una de alto rendimiento. Muchos de nuestros colegas se centran en ángulos de hélice amplios para lograr un corte más ligero y un mejor acabado. Sin embargo, en el mecanizado de acero pesado, una hélice grande puede crear un efecto de succión que atrae las virutas hacia la raíz de la herramienta, provocando su compactación. Tras extensas pruebas, hemos comprobado que el espaciado asimétrico de las ranuras es mucho más eficaz. Interrumpe el ritmo de evacuación y evita que las virutas formen enredos continuos, como una serpiente.
En nuestro proceso de optimización, aplicamos un pulido espejo a la base de las ranuras. Esto minimiza la fricción, asegurando que las virutas se deslicen al instante de formarse en lugar de adherirse por el calor. Consideremos lo siguiente: si usted es un fabricante de acero para moldes que busca la máxima fiabilidad, un ángulo de hélice ligeramente menor con espaciado desigual suele ser más conveniente que buscar el ángulo más pronunciado. Fabricamos nuestras herramientas para garantizar que cada viruta tenga una vía de escape clara y definida.
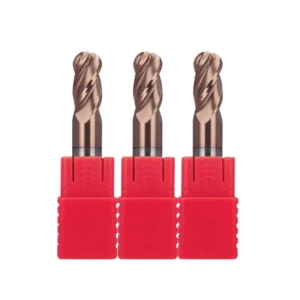
Choque térmico por enfriamiento inconsistente en fresas para acero
En la programación CNC, el refrigerante suele considerarse una solución milagrosa. Sin embargo, vemos innumerables fresas de acero desechadas precisamente por su sistema de refrigeración. Si bien el carburo es increíblemente duro, no tolera bien los cambios bruscos de temperatura. Cuando un filo de corte alcanza los 800 °C y se enfría repentinamente debido a un flujo de refrigerante inestable, se genera una enorme tensión de tracción. Este choque térmico es un factor crítico que provoca el fallo prematuro de herramientas de alto rendimiento.
Hemos observado muchas operaciones en las que la boquilla está ligeramente desalineada o las virutas obstruyen el flujo. Esto crea un ciclo de "calor y frío" que induce microfisuras térmicas en el recubrimiento. Una vez que estas fisuras alcanzan el sustrato, el borde se vuelve tan frágil como el vidrio. Se astillará o se desprenderá en cuanto encuentre resistencia. Al mecanizar acero, existen dos opciones lógicas: sumergir completamente la herramienta en un flujo abundante de refrigerante o trabajar en seco para mantener una temperatura constante y estable. Lo peor que se puede hacer es un enfriamiento "esporádico".
Por qué el refrigerante de encendido y apagado intermitente es peor que el mecanizado en seco.
He aquí una conclusión difícil de alcanzar: en muchas aplicaciones de alta dureza, el mecanizado en seco es en realidad más seguro para la fresa de carburo que el mecanizado en húmedo irregular. Durante el corte continuo en seco, la punta de la herramienta alcanza una temperatura elevada, pero luego se estabiliza en un estado de equilibrio térmico. En cambio, el enfriamiento intermitente somete al carburo a un choque con tensiones internas varias veces superiores a la carga de corte real.
Al analizar herramientas defectuosas, buscamos líneas finas perpendiculares al filo de corte: eso es fatiga térmica. Una vez que se forman esas grietas, la resistencia al impacto se desploma. Incluso los recubrimientos resistentes al calor más avanzados no pueden evitar el daño físico causado por la rápida expansión y contracción. Si vemos que un cliente tiene baja presión de refrigerante o zonas muertas en el diseño de sus boquillas, a menudo le recomendamos que prescinda por completo de la refrigeración líquida. Aunque parezca contradictorio, la estabilidad del proceso prolonga la vida útil de la herramienta mucho más que una refrigeración inconsistente.
Refrigeración por soplado de aire frente a refrigeración por inundación para aplicaciones de fresado de acero de alta velocidad.
¿Por qué les decimos a los clientes que “apaguen la bomba y enciendan el aire” para aceros con una dureza superior a 40 HRC? A altas velocidades del husillo, la fuerza centrífuga expulsa el refrigerante a baja presión lejos de la herramienta, creando una “cortina de aire” que impide que el líquido llegue al filo. Sin embargo, un potente flujo de aire proporciona un medio de refrigeración constante sin este impacto. Y lo que es más importante, expulsa las virutas con fuerza. Para las fresas de acero, un entorno seco y estable permite que las propiedades “autolubricantes” del recubrimiento de la herramienta funcionen correctamente.
Una vez probamos esto para un cliente que mecanizaba acero para moldes P20. Con refrigeración líquida, la herramienta duró solo dos horas antes de que se produjeran microdesprendimientos. Tras cambiar a aire comprimido a alta presión, la misma herramienta funcionó sin problemas durante cinco horas. Si bien la refrigeración líquida tiene su utilidad, el flujo de aire suele ser superior para evitar el re-corte de virutas y mantener la estabilidad térmica en el fresado de alta velocidad. Nuestra recomendación: para materiales de alta dureza en espacios reducidos, priorice la refrigeración por aire combinada con la lubricación de cantidad mínima (MQL). A menudo es la mejor manera de proteger su inversión.

Sorpresas de dureza de materiales para Fabricantes de fresas de extremo en el sector del molde
En la fabricación de moldes, no tememos a los planos complejos, sino a las dificultades ocultas en el acero. Como fabricantes de fresas para moldes con larga trayectoria , sabemos que incluso un solo bloque de acero pretemplado puede presentar puntos duros. Estas variaciones metalúrgicas entre el núcleo y la superficie suelen deberse a un tratamiento térmico desigual. Son las principales causas del astillamiento repentino e impredecible de la herramienta. Cuando la herramienta alcanza uno de estos puntos a velocidad constante, la resistencia al corte aumenta instantáneamente, llevando la resistencia a la flexión del carburo hasta su límite.
A menudo observamos que el astillado se produce justo en el momento en que cambia la propiedad del material. Esta incertidumbre es la razón por la que incorporamos márgenes de seguridad en nuestra programación, en lugar de buscar ciegamente la máxima eficiencia. Si el sonido del corte se vuelve repentinamente agudo o ve una lluvia de chispas, es probable que haya alcanzado un punto crítico. En ese caso, quejarse de la calidad del material no salvará la pieza. Necesita geometrías más resistentes y estrategias de trayectoria de herramienta adaptativas para superar estos impactos bruscos.
Cómo solucionar los puntos duros en el acero para moldes pretemplado
Cuando te encuentres con un problema difícil, no te lances de frente. En su lugar, disipa la fuerza optimizando la trayectoria de la herramienta. Recientemente, ayudamos a un cliente que mecanizaba acero para moldes 718H cambiando el patrón de ranuras lineales por un patrón de fresado trocoidal. Esta trayectoria dinámica reduce el ángulo de contacto de la herramienta. Cuando la fresa de acero alcanza una zona de extrema dureza, el filo tiene el espacio y la frecuencia necesarios para disipar el calor y aliviar la tensión. Si bien añade cierta complejidad a la programación, es la forma más rentable de proteger herramientas costosas de alta relación de aspecto.
Un consejo de experto: si nota que el material es más duro de lo esperado, reduzca el avance por diente , no la velocidad del husillo. En zonas de alta dureza, mantener la velocidad superficial utiliza el calor de cizallamiento para ablandar el material localmente. Sin embargo, un avance excesivo simplemente aplastará el filo de corte. Capacitamos a los operarios para que observen el medidor de carga del husillo y detecten fluctuaciones sutiles. Aprender a intervenir con el control de avance es lo que distingue a un técnico experto de un operario común. Es el mejor método tradicional para prolongar la vida útil de la herramienta.
Entrada y salida del corte: el momento de máximo riesgo
El momento más peligroso en el mecanizado de acero para moldes es la fracción de segundo en que la herramienta entra o sale de la pieza. Más del 40 % de los incidentes de astillamiento ocurren en estos dos puntos. Al entrar, el espesor de la viruta pasa instantáneamente de cero a su máxima carga. Esta "carga de choque" es brutal para los frágiles bordes de carburo. Al salir, si la trayectoria es deficiente, la pared delgada de acero restante puede engancharse en el borde como un gancho. Esto crea fuerzas de tracción inversas que desgarran tanto el recubrimiento como el sustrato de carburo.
Para solucionar esto, recomendamos encarecidamente las técnicas de entrada en arco (o "entrada rodante"). Al introducir la herramienta en el acero con un arco helicoidal o tangencial, las fuerzas de corte se acumulan gradualmente. De igual manera, utilice salidas tangenciales o reduzca la velocidad al final del corte. En una ocasión, ayudamos a un taller que desechaba una herramienta cada tres piezas. Simplemente cambiando a la entrada en arco, lograron producir diez piezas por herramienta de forma constante. Esta meticulosa atención al detalle es lo que define a un ingeniero de mecanizado experimentado.
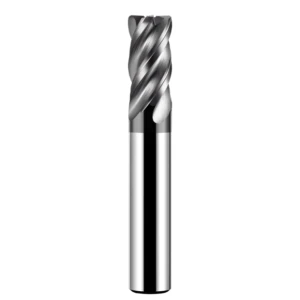
Lista de verificación resumida: Cómo evitamos el astillamiento de las fresas de acero en el taller.
El astillamiento de la herramienta nunca es un problema de calidad aislado; es una señal de alerta del sistema de mecanizado. Cuando una fresa de carburo se rompe, no tome una nueva y pulse «Iniciar ciclo». Probablemente repetirá el error. Tras quince años en este sector, hemos aprendido a considerar cada fallo como un dato valioso para la optimización.
Para ayudarle a solucionar problemas en la máquina, hemos resumido nuestro protocolo en esta lista de verificación de 5 puntos. Este es el proceso exacto que seguimos como fresadores para fabricantes de acero para moldes cuando visitamos las instalaciones de un cliente.
Lista de verificación para la resolución rápida de problemas en la máquina
-
Compruebe la excentricidad física. Si una ranura en particular siempre se astilla primero, verifique la excentricidad. Use un comparador de cuadrante en el vástago y las ranuras. Cualquier desviación superior a 0.01 mm (0.0004″) representa un riesgo considerable en acero. Cambie a soportes de ajuste por contracción o hidráulicos para igualar la carga en todos los bordes.
-
Evalúe la carga de viruta (avance por diente). Si observa aplastamiento mecánico en las puntas de la herramienta durante el desbaste intenso, el avance es demasiado alto. Reduzca el IPT o utilice una fresa de desbaste específica para acero. El carburo tiene sus límites; no exceda la capacidad de carga de la ranura.
-
Verifique la evacuación de virutas. ¿Escucha un chasquido en una cavidad profunda? Las virutas se están acumulando. Aumente la presión interna del refrigerante o sáquelas con aire a alta presión. Volver a cortar las virutas es un error fatal para la herramienta. Elimínelas en cuanto se formen.
-
Monitorea el equilibrio térmico. ¿Ves pequeñas grietas verticales en el borde? Eso es choque térmico. Apaga el refrigerante y usa un sistema seco o MQL. En acero duro, una temperatura alta y estable es mucho más segura que los ciclos de enfriamiento intermitentes.
-
Optimizar el astillado de entrada/salida al inicio o al final del programa. Revise la trayectoria de la herramienta. Reemplace las entradas lineales con arcos. Reduzca la velocidad de avance cuando la herramienta sale del material para evitar el impacto instantáneo.
Observaciones finales
No existe una "fórmula universal" para el mecanizado de acero. Cada temperatura del material, cada husillo de la máquina y cada configuración de la fijación modifican el rendimiento de las fresas para acero.
Nos encanta recibir comentarios reales. Si tiene dificultades con una aleación de alta resistencia o una geometría de molde compleja, contáctenos. Envíenos sus parámetros, especificaciones del material o capturas de pantalla del programa. A menudo, la solución consiste simplemente en un pequeño ajuste en la trayectoria de la herramienta o un cambio sutil en la geometría de la ranura.
¿Tienes ahora mismo un plano complejo o un material que te cause muchos problemas? Analicemos juntos la dinámica de fuerzas y encontremos la herramienta adecuada.






