


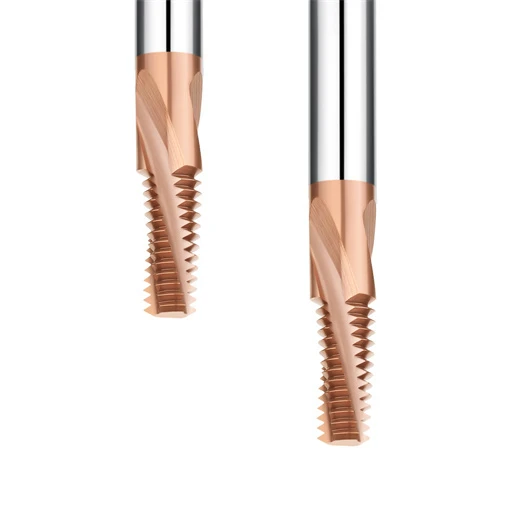
Un responsabile di processo di un'officina di stampaggio in Ohio ci ha inviato le foto di inserti in acciaio H13 scartati. Trattati termicamente a HRC64, i pezzi necessitavano di otto filettature cieche M8 come operazione finale. Hanno provato tre marche importate di frese per filettatura per acciaio temprato, ma ogni fresa o si è scheggiata leggermente in corrispondenza del quarto foro o ha lasciato filettature coniche che bloccavano il calibro passa/non passa.
La perdita di un componente di alto valore durante l'ultima passata di filettatura è un problema che riscontriamo costantemente nelle officine meccaniche statunitensi ed europee. L'acciaio temprato non lascia spazio alla deformazione plastica. Se la levigatura del tagliente è imprecisa anche di pochi micron, o se gli angoli di spoglia non sono adatti a forze di taglio di HRC62-65, la flessione radiale e il calore rovineranno istantaneamente il profilo della filettatura.
In qualità di produttori di frese per filettature HRC65 con oltre 16 anni di esperienza sul campo, sappiamo che cambiare solo il rivestimento non basta a risolvere il problema. Una durata affidabile dell'utensile richiede carburo a grana ultrafine, rettifica CNC a 5 assi e un rigoroso controllo dimensionale prima della spedizione. Di seguito, tralasciamo le frasi di marketing e condividiamo i nostri metodi di produzione, perché non dovreste affidare uno stampo temprato da 20,000 dollari a un utensile con tolleranze sconosciute.

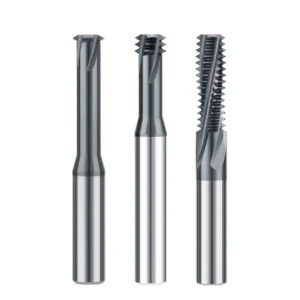
Il nostro processo di produzione di frese per filettature: come affiliamo gli utensili in metallo duro per la fresatura di filettature.
Quando gli ingegneri europei e statunitensi visitano il nostro stabilimento, si dirigono direttamente al reparto di rettifica. La maggior parte delle officine utilizza rettificatrici CNC simili, quindi la vera differenza sta nelle scelte di programmazione. Nel nostro processo di produzione di frese per filettature, non sacrifichiamo mai la durata degli utensili per tempi di ciclo più rapidi, perché risparmiare cinque secondi sulla nostra rettificatrice spesso causa la rottura degli utensili sul mandrino.
Probabilmente avrete visto due frese identiche lavorare nello stesso portautensili a calettamento termico, dove una completa 200 fori e l'altra sbava dopo soli 30. Questa differenza dipende dalla geometria delle scanalature, dalla frequenza di ravvivatura della mola e dalla preparazione del tagliente. Ecco come controlliamo queste tre variabili nel nostro stabilimento.
Configurazione di rettifica CNC a 5 assi per frese per filettature in acciaio temprato
Eseguiamo scanalature, rettifica di scarico e finitura del profilo della filettatura in un'unica fase sulle nostre rettificatrici CNC a 5 assi. Molte officine economiche suddividono le operazioni di scanalatura e filettatura su due macchine per ridurre i costi. Tuttavia, anche un errore di serraggio di soli 0.004 mm può causare un sovraccarico della singola scanalatura nell'acciaio temprato, pertanto manteniamo un unico asse di riferimento per garantire che l'eccentricità rimanga inferiore a 0.002 mm.
Attraverso prove di taglio distruttive, abbiamo anche affinato gli angoli di spoglia e di scarico per materiali con durezza HRC62+. Gli angoli di spoglia acuti tagliano in modo netto all'inizio, ma si scheggiano rapidamente in presenza di elevata durezza. Pertanto, affiliamo un angolo di spoglia ridotto con un doppio scarico eccentrico, che fornisce al tagliente un supporto massiccio al substrato riducendo al minimo l'attrito del fianco.
Selezione del carburo a grana micrometrica e preparazione del tagliente per materiali HRC65
Inizialmente, abbiamo testato punte in carburo standard sub-microniche su acciai per utensili HRC64 D2 e H13, e le punte si sono ripetutamente scheggiate. Ora utilizziamo esclusivamente carburo di tungsteno a grana ultrafine, inferiore a 0.4 μm, con un contenuto di cobalto del 10%-12%. Questo conferisce ai nostri utensili per la fresatura di filettature in carburo la tenacità necessaria per assorbire gli urti di taglio intermittenti senza fratturarsi.
La molatura del profilo rappresenta solo il 70% del lavoro; la preparazione del bordo prima del rivestimento determina se la fresa sopravvive al primo utilizzo. I bordi appena molati presentano dentellature microscopiche che causano stress al rivestimento, quindi applichiamo un micro-rivestimento uniforme con un raggio di 3-5 micron su ogni bordo. Abbinata a un rivestimento AlTiSiN resistente alle alte temperature, la punta sopporta temperature superiori a 1000 °C anche in configurazioni a secco o MQL.
Risoluzione della distorsione del profilo dentale durante la rettifica ad alta durezza
Se avete mai filettato fori profondi con frese di piccole dimensioni, sapete come la flessione dell'utensile crei conicità. La stessa identica flessione si verifica quando si rettifica una fresa per filettature in acciaio temprato sottile con un collo di 3 mm e una sporgenza di 5xD. La pressione della mola piega leggermente il pezzo grezzo, lasciando filettature sovradimensionate nella parte anteriore e sottodimensionate in quella posteriore.
Per evitare questa distorsione, programmiamo passaggi di sgrossatura a più fasi con compensazione termica dinamica e raddoppiamo la frequenza di ravvivatura della nostra mola diamantata. Una mola leggermente smussata genera picchi di calore durante la rettifica e flette il grezzo in carburo. Riaffilando la mola subito prima della passata di finitura in olio refrigerato ad alta pressione, manteniamo gli errori di semiangolo della filettatura entro ±10 minuti d'arco.
Controllo qualità rigoroso e ispezione dimensionale per frese per filettature
Lavorando con officine di precisione in Germania, negli Stati Uniti e in Svizzera, abbiamo capito che la loro più grande preoccupazione non è il prezzo degli utensili, bensì l'incoerenza dei lotti. Impostare gli offset per una prova e poi non superare un controllo passa/non passa a metà produzione costa molto di più della fresa stessa. Ecco perché il nostro controllo qualità delle frese per filettature non è un controllo a campione finale, ma una rigorosa procedura in tre fasi: prima della rettifica, prima del rivestimento e prima della spedizione.
Potreste chiedervi come mai le dimensioni variano sulle rettificatrici CNC di precisione. Con tolleranze inferiori al micron, una leggera usura della mola, una variazione di temperatura di due gradi in officina o il posizionamento del supporto del forno possono modificare il diametro primitivo di diversi micron. Per evitare questi errori sul vostro mandrino, investiamo ore extra di ispezione per individuare ogni deviazione prima della spedizione.
Ispezione dimensionale ottica al 100% prima della verniciatura
Molte officine aspettano che gli utensili siano rivestiti e imballati per prelevare campioni dei diametri esterni. Abbiamo imparato a nostre spese che i rivestimenti scuri causano errori di rifrazione ottica e che individuare un difetto angolare in una fase avanzata compromette l'intero lotto. Per questo motivo, eseguiamo un'ispezione dimensionale al 100% senza contatto con fresa ottica per filettature su ogni singolo utensile prima del rivestimento.
I nostri ispettori verificano molto più dei semplici diametri maggiore e minore. Manteniamo tolleranze di semiangolo della filettatura entro ±10 minuti d'arco, monitoriamo l'errore di passo cumulativo e controlliamo lo spessore dell'anima per verificarne la resistenza torsionale. Se una fresa presenta difetti nel raggio di cresta o vibrazioni microscopiche delle scanalature, il nostro sistema la scarta immediatamente prima che raggiunga il forno di rivestimento.
Controllo della tolleranza di eccentricità e ispezione post-rivestimento
I macchinisti occidentali ci dicono spesso che, anche con portautensili a calettamento termico, le frese presentano un carico non uniforme e una durata dimezzata rispetto a quella prevista. Solitamente, la causa è la scarsa concentricità tra il gambo e i taglienti. Prima della spedizione, testiamo ogni fresa per filettatura in acciaio temprato con un calibro di precisione e declassiamo qualsiasi modello con un'eccentricità del gambo superiore a 0.003 mm.
Il rivestimento PVD può anche nascondere le imperfezioni di precisione. Se le sorgenti dell'arco nella camera di saldatura fluttuano, si formano minuscole goccioline metalliche, o noduli, alla base della filettatura che possono danneggiare la superficie del pezzo già al primo passaggio. Eseguiamo una lucidatura post-rivestimento specifica e un controllo microscopico per rimuovere ogni singola gocciolina, garantendo una finitura della filettatura liscia come uno specchio fin da subito.
Tracciabilità e uniformità dei lotti fin dal nostro stabilimento di produzione.
Perché i nostri clienti abituali riordinano gli utensili un anno dopo senza modificare gli offset CAM? Non si tratta di supposizioni dell'operatore, bensì del nostro sistema di tracciabilità digitale in officina. Ogni codice di lotto marcato a laser sui nostri utensili di fresatura filettature in metallo duro è collegato direttamente al numero di fusione del metallo duro grezzo, all'ID della rettificatrice, al registro di ravvivatura della mola e al lotto di rivestimento.
Se notate un'usura anomala sul vostro pavimento, inviateci semplicemente una foto del codice del gambo della fresa tramite SMS. Entro dieci minuti, i nostri tecnici genereranno la curva di affilatura e il rapporto di ispezione ottica specifici per quella fresa. Questo monitoraggio dettagliato garantisce che i tempi di ciclo che validate oggi si ripetano identici per ogni ordine futuro.
Assistenza tecnica di prima linea per la fresatura di filettature: casi reali da officine meccaniche statunitensi ed europee
La vendita di una fresa ad alta durezza non è mai il traguardo finale; la vera prova inizia quando si avvia il ciclo. L'usura del cono del mandrino, la pressione del liquido di raffreddamento o la sporgenza del dispositivo di fissaggio possono far sì che la stessa fresa si comporti in modo diverso in due officine diverse. Poiché forniamo assistenza tecnica diretta per la fresatura di filettature direttamente dal nostro stabilimento, i macchinisti statunitensi ed europei parlano direttamente con i nostri ingegneri addetti alle prove di taglio, senza mai passare per un call center che legge un copione.
Quando i diametri primitivi variano o si verificano vibrazioni, l'acquisto di un utensile più costoso raramente risolve la causa principale. Spesso, la soluzione consiste nel ridurre le forze di taglio e perfezionare i percorsi utensile. Ecco tre casi reali, provenienti da officine partner in Germania e negli Stati Uniti, in cui abbiamo risolto con successo lavorazioni complesse.
Caso di studio: Eliminazione della conicità e delle vibrazioni nei fori ciechi profondi (HRC 62–65)
Un'officina di stampi per pressofusione di Stoccarda ci ha contattato mentre stava filettando inserti in acciaio per utensili per lavorazioni a caldo HRC 63. La fresatura di filettature fini M12 in fori ciechi da 3.5xD ha prodotto filettature coniche che si bloccavano con i calibri Go dopo due giri, accompagnate da forti vibrazioni delle pareti. I loro ingegneri hanno dimezzato la velocità di avanzamento, il che ha solo intrappolato il calore di taglio e scheggiato più rapidamente le punte.
Analizzando i loro filmati, abbiamo notato che la lunga sporgenza unita al taglio a profilo pieno fletteva radialmente il gambo dell'utensile. Abbiamo personalizzato le loro frese per filettatura per acciaio temprato riducendo l'angolo di elica da 30° a 15° per diminuire il carico assiale e abbiamo modificato il percorso CAM da due passaggi a quattro passaggi radiali con una finitura di 0.04 mm. Il tempo di ciclo è aumentato di quattro secondi per foro, ma ogni filettatura ha superato la misurazione a profondità completa e ogni utensile ha completato 180 fori.
Progettazione geometrica personalizzata per leghe difficili e filettature non standard
Le frese standard a catalogo bilanciano carichi di lavoro generici, pertanto spesso faticano con superleghe o mandrini più vecchi con minore rigidità. Ad esempio, un'officina aerospaziale del Texas continuava a rompere i colli degli utensili durante la fresatura di filettature trapezoidali non standard in corpi valvola in Inconel 718. Le frese standard a 4 taglienti si intasavano di trucioli lunghi e filamentosi all'interno delle strette scanalature della filettatura.
Poiché controlliamo i nostri programmi di rettifica a 5 assi come produttori di frese per filettature HRC65 , abbiamo eliminato una scanalatura per creare una geometria personalizzata a 3 scanalature con gole di evacuazione del truciolo sovradimensionate. Abbiamo anche ispessito il nucleo per aumentarne la rigidità e rettificato dei rompitrucioli sulla faccia di spoglia per far uscire i trucioli dal foro. Riducendo l'avanzamento per giro per garantire una pulizia ottimale dell'evacuazione del truciolo, abbiamo ridotto il tasso di scarto dei pezzi dal 15% a zero.
Verifica dei parametri CAM in fase di prevendita e ottimizzazione della durata degli utensili.
Le tabelle di velocità e avanzamento presenti nei cataloghi sono solo valori di riferimento prudenti: non permettono di ottenere la massima durata degli utensili sulla vostra specifica macchina. Senza un numero di giri del mandrino sufficiente o percorsi utensile fluidi in entrata e in uscita dall'arco, anche i migliori utensili di fresatura per filettature in metallo duro si usurano prematuramente a causa dello shock in ingresso.
Ogni volta che ci inviate i disegni dei pezzi, le specifiche di durezza effettive e i limiti del mandrino, i nostri ingegneri confrontano la vostra configurazione con il nostro database di prove di taglio prima della spedizione. Insieme all'ordine, vi inviamo i dati verificati relativi a RPM, avanzamento per dente (Fz) e una macro G-code elicoidale pulita. In questo modo, eviterete costosi tentativi ed errori su pezzi temprati e potrete passare direttamente a una produzione stabile, riducendo il costo effettivo per foro.
Prezzi direttamente dalla fabbrica e tempi di consegna affidabili per frese per filettature HRC65
Per i responsabili degli acquisti e della pianificazione nelle officine meccaniche occidentali, il problema principale è spesso rappresentato dalla pressione sul budget combinata con i lunghi tempi di consegna. I supervisori di officina ci dicono spesso che acquistare da distributori locali significa pagare oltre 100 dollari per utensile e dover aspettare dalle sei alle otto settimane per utensili con gambo allungato o passi non standard. Nel frattempo, il mandrino rimane inattivo, con un costo orario di gran lunga superiore a quello dell'utensile stesso.
Poiché possediamo le nostre linee di produzione per la rettifica, comprendiamo la vostra importanza in termini di costo per foro e certezza di consegna. Eliminando gli intermediari, possiamo offrire prezzi di fabbrica diretti per le frese per filettature HRC65, insieme a programmi di produzione trasparenti, dandovi la sicurezza di poter preventivare lavori urgenti con stampi temprati.
Come il nostro modello di vendita diretta dalla fabbrica riduce i costi senza compromettere la qualità del carburo
Avrete sicuramente visto entrambi gli estremi del mercato: marchi occidentali troppo cari che gonfiano il costo per foro e frese economiche standard che si scheggiano in meno di dieci fori a causa della fragilità del carburo. Noi non riduciamo mai i costi utilizzando grezzi in carburo di qualità inferiore o saltando la preparazione del tagliente, perché un utensile economico rovina rapidamente un pezzo in metallo duro e costoso.
Al contrario, riduciamo il costo unitario dei nostri utensili di fresatura per filettature in metallo duro eliminando distributori principali, rivenditori regionali e ricarichi per marchi privati. Ogni dollaro che pagate viene investito direttamente in carburo di tungsteno a grana ultrafine di produzione europea, ore di rettifica a 5 assi e rivestimenti PVD AlTiSiN, offrendovi prestazioni HRC 62-65 a prezzi paragonabili a quelli degli utensili per uso generale.
Utensili standard vs. utensili personalizzati: tempi di consegna realistici per le frese per filettature
Non promettiamo mai tempi di consegna irrealistici di "3 giorni per la personalizzazione" solo per aggiudicarci un ordine, perché la rettifica di precisione e il rivestimento sottovuoto richiedono tempi di lavorazione fissi. Per le filettature metriche standard (M2–M24) e unificate (UN, UNC, UNF, NPT), disponiamo di un ampio stock di sicurezza. Gli ordini confermati entro il pomeriggio vengono spediti lo stesso giorno tramite trasporto aereo internazionale e raggiungono il vostro magazzino in 3-5 giorni lavorativi.
Per utensili a portata estesa, passi speciali o fori di raffreddamento personalizzati, i nostri tempi di consegna realistici per le frese per filettature sono di 7-12 giorni lavorativi dopo l'approvazione del disegno. Questo include la pre-rettifica del grezzo, la rettifica del profilo a 5 assi, l'ispezione ottica al 100% e il rivestimento PVD; una volta confermata la data di consegna, la rispettiamo sempre.
Inviaci il disegno del tuo componente o le specifiche del materiale per una revisione tecnica diretta.
La filettatura di acciai per utensili HRC 62-65 o superleghe resistenti richiede ben più di un buon utensile da taglio: è necessario integrare la precisione di produzione con la configurazione dell'officina. Dalla rettifica a 5 assi in un'unica configurazione e controlli ottici al 100% del pre-rivestimento, fino ad angoli di elica personalizzati e percorsi utensile a passaggi multipli, allineare il produttore di utensili con il mandrino è fondamentale per controllare il costo per foro.
Prima di effettuare un ordine all'ingrosso, analizzate i colli di bottiglia del vostro attuale reparto di produzione. Se avete difficoltà con filettature coniche a foro cieco, scheggiature rapide in acciai HRC 60+ o accumulo di trucioli in cavità profonde in superleghe, non richiedete un preventivo standard: inviateci la sezione del disegno del pezzo, la dimensione del foro pilota, la profondità della filettatura, la qualità del materiale e la durezza misurata.
In qualità di produttori di frese per filettature HRC65, i nostri ingegneri esamineranno direttamente i vostri limiti di sporgenza e mandrino. Che abbiate bisogno di una fresa standard o di un design personalizzato, vi risponderemo con parametri di velocità di rotazione (RPM) e avanzamento per dente (Fz) verificati tramite test, insieme a un listino prezzi trasparente e differenziato, prima ancora che un singolo utensile entri in contatto con il vostro pezzo.





