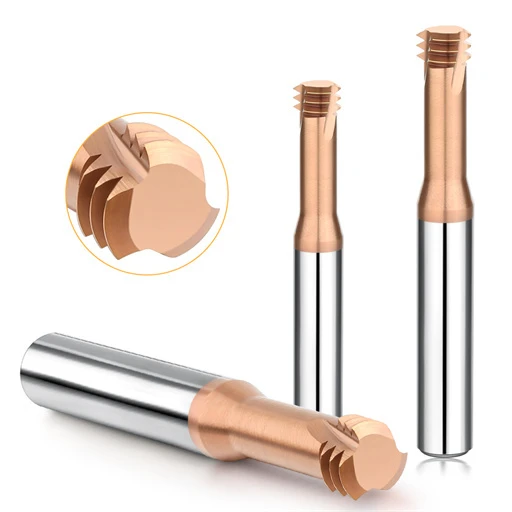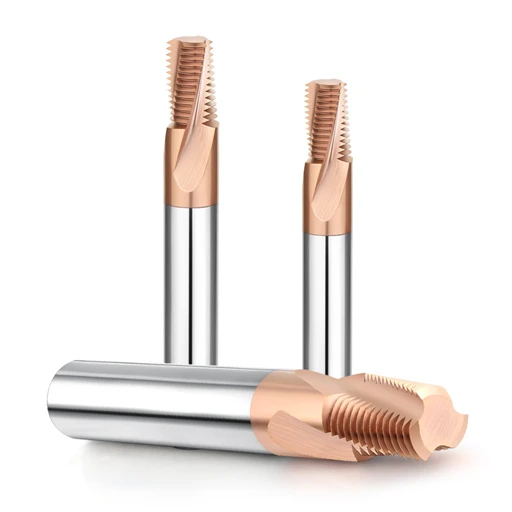
Durante a usinagem de insertos para matrizes de estampagem em aço SKD11 com têmpera criogênica dupla, um cliente antigo nos contatou com um problema crítico. Eles estavam fresando roscas cegas M4×0.7 em aço HRC65 estável. Sua ferramenta de metal duro sofreu uma fratura frágil perto da base da haste antes mesmo de completar duas rotações completas. A ferramenta quebrada ficou presa no fundo da cavidade, colocando em risco o caro bloco de matriz pré-endurecido.
Vemos esse mesmo tipo de problema o tempo todo em linhas de produção de alta precisão. Trabalhando com oficinas de ferramentas na América do Norte e na Europa, sabemos que a usinagem de roscas em aço ferramenta temperado expõe as pontas das ferramentas a cisalhamento extremo e choque térmico. Muitos culpam inicialmente a tenacidade do substrato ou a qualidade do revestimento. No entanto, nossas análises de fratura por MEV (Microscopia Eletrônica de Varredura) mostram que a maioria das quebras de fresas de rosca decorre de variáveis de processo sutis e não controladas, e não de matérias-primas de baixa qualidade.
Pequenos erros de ajuste causam danos severos ao cortar próximo aos limites físicos do carboneto de tungstênio. Altas taxas de sobreposição induzem vibração, interpolação circular não compensada causa sobrecarga severa na fresa de rosca e um desvio de apenas 0.003 mm concentra todas as forças de corte em um único dente. Sob condições de dureza HRC65, esses microdesvios se acumulam instantaneamente, resultando em falha repentina da ferramenta de fresa de rosca.
Você já monitorou o medidor de carga da sua máquina com parâmetros ultraconservadores, apenas para ouvir aquele estalo surdo vindo de dentro do cilindro?
Preparação do furo piloto e camadas anômalas endurecidas por trabalho: os principais culpados ocultos pela sobrecarga da fresa de rosca.
Sempre que solucionamos problemas com fresas quebradas em blocos de matrizes endurecidos, nossa primeira instrução para o programador é simples: afaste-se da fresadora e meça o furo pré-perfurado. Em aço HRC65, defeitos de pré-usinagem provocam picos operacionais severos. Quando a ferramenta entra por interpolação helicoidal, atingir um furo ovalizado ou cônico causa sobrecarga instantânea na fresa de rosca.
Recentemente, analisamos um trabalho em que cinco furos roscados ficaram perfeitos, mas a fresa quebrou na segunda volta do sexto furo. Testes de microdureza na seção transversal revelaram que a broca de metal duro usada na pré-furação havia sofrido um pequeno desgaste na face de folga. O atrito resultante gerou uma camada branca endurecida por trabalho a frio, atingindo HRC68. A fresa de rosca não estava cortando metal uniforme; ela estava atingindo com força uma casca quebradiça e irregular.
Endurecimento por deformação e erros de conicidade: a causa principal do lascamento instantâneo em fresas de rosca de metal duro.
Ao furar furos-piloto em materiais duros, o leve desgaste da broca transforma o cisalhamento em brunimento e fricção severos. Essa intensa deformação mecânica deixa uma camada superficial endurecida por trabalho a frio ao longo da parede interna. Quando fresas de rosca de metal duro rígido entram em contato com essa zona alterada, ocorre microlascamento nas cristas dos dentes. Em ligas ultraduras, uma microtrinca inicial destrói a fresa já na próxima rotação.
O acúmulo de cavacos em furos profundos também causa a deflexão de brocas padrão, criando um cone invertido onde o furo se estreita na base. Em nossos testes com clientes, um cone diametral de apenas 0.02 mm em uma profundidade de 10 mm aumenta drasticamente o contato radial. Um corte leve programado se transforma repentinamente em um forte contato de flanco na base do furo cego, quebrando a ferramenta instantaneamente.
Em relação à fresagem de roscas em aço SKD11: por que os diâmetros dos furos-piloto devem ser aumentados em +0.03 mm a +0.05 mm?
Ao usinar aços temperados para trabalho a frio, sempre orientamos os programadores a ignorarem as tabelas de furação padrão dos manuais. Ao fresar roscas em aço SKD11 , DC53 ou D2 com dureza Rockwell C 65 (HRC65), aumentamos intencionalmente o diâmetro do furo piloto em +0.03 mm a +0.05 mm. Materiais extremamente duros apresentam altíssima resistência ao cisalhamento. Um furo muito estreito gera atrito excessivo na ponta da ferramenta e um torque de cunha perigoso.
Este ajuste requer uma compensação de engenharia intencional. A abertura do furo reduz ligeiramente a altura teórica de engate da rosca em cerca de 5% a 8%. No entanto, a resistência à extração em materiais HRC65 permanece inalterada. A folga radial extra evita o travamento catastrófico, reduz o calor na face de folga e proporciona uma saída segura para os cavacos.
Armadilhas na estratégia de profundidade de corte radial (DOC): a armadilha da carga de impacto para fresas de rosca de metal duro
A usinagem de roscas em aço HRC65 não é uma remoção de metal tradicional. Trata-se de um processo de microdescascamento de alta rigidez. Muitas oficinas utilizam configurações padrão de bibliotecas CAM que tentam usinar roscas completas em uma ou duas passagens agressivas. Quando as arestas de corte atingem a matriz martensítica densa, as forças normais aumentam repentinamente na aresta de corte, provocando a quebra prematura da fresa de rosca.
Quando os clientes nos enviam ferramentas fraturadas, as faces da fratura quase sempre apresentam cisalhamento nítido e quebradiço, sem deformação plástica. A análise do código G revela cortes radiais ( $a_e$ ) excessivamente agressivos nos blocos helicoidais G02/G03. Hastes finas sofrem deflexão sob força lateral excessiva, induzindo atrito severo na face de corte, o que transforma um corte suave em um impacto violento.
Cortes profundos em uma única passada levam à falha da ferramenta: em material HRC65, uma profundidade de corte radial superior a 0.05 mm é proibida.
Tentar gerar um perfil completo em aço HRC65 com uma única passada pesada quase certamente resultará na quebra da ferramenta de corte. Com base em testes de dinamômetro de força de corte, cortes radiais com profundidade superior a 0.05 mm geram tensões de cisalhamento localizadas que excedem a resistência à ruptura de revestimentos avançados. O engajamento lateral excessivo submete os dentes da ferramenta a severas tensões compostas, levando diretamente à falha catastrófica da ferramenta de fresa de rosca.
Preferimos uma distribuição radial incremental. Em uma rosca M6 com altura de perfil de 0.54 mm, dividimos o engate radial em 4 a 6 passes. Começamos com um corte de 0.04 mm, diminuindo para 0.02 mm e, por fim, para cortes de acabamento de 0.015 mm. Passes adicionais de corte a ar acrescentam alguns segundos ao tempo de ciclo, mas evitam a quebra de ferramentas e o descarte de peças reaproveitáveis.
Estratégia de Múltiplas Passagens: O Papel Crítico da “Passagem de Mola” na Compensação da Deflexão da Ferramenta
Quando um calibrador de rosca não se encaixa corretamente após a fresagem, os operadores muitas vezes aumentam instintivamente o deslocamento radial da ferramenta no controle. Em aços de alta dureza, isso é um erro perigoso. As ferramentas de metal duro se desviam da área de corte sob cargas laterais elevadas. O diâmetro primitivo insuficiente raramente é causado por desgaste da pastilha; trata-se de um deslocamento mecânico da ferramenta.
Sempre exigimos pelo menos uma "passagem de ajuste" com profundidade zero no percurso da ferramenta antes de ajustar os offsets. Após atingir a profundidade final, a fresa percorre novamente o caminho finalizado sem avanço radial adicional. Essa passagem remove com precisão o micromaterial deixado pela deflexão da ferramenta, garantindo um encaixe preciso do calibrador de rosca 6H sem causar quebra da fresa.
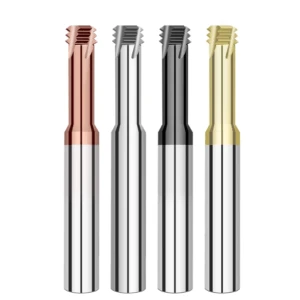
Desvio Excessivo da Ferramenta (TIR): Como Pequenos Desvios Levam a Falhas Catastróficas em Fresas de Rosca
Ao fresar aço temperado, muitos operadores de máquinas focam-se na velocidade e nos revestimentos, ignorando a excentricidade do porta-ferramentas. Em aços HRC65, a deformação por escoamento do material é insignificante. Cada contato do dente de corte age como uma colisão violenta em microescala. Em aços macios, uma ligeira excentricidade apenas aumenta o diâmetro primitivo. Em aços temperados, a excentricidade concentra toda a carga em um único dente, causando a falha repentina da ferramenta de fresa de rosca.
Presenciamos isso em primeira mão em uma fábrica de moldes para placas ósseas, que enfrentava uma taxa de quebra de ferramentas de 40%. Os técnicos atribuíram a falha às taxas de avanço excessivas. Usando um relógio comparador no conjunto do eixo, medimos um desvio total indicado de 0.012 mm na ponta. Um dente suportava mais de 70% da carga de corte, enquanto três dentes mal tocavam o metal, quebrando a ferramenta na primeira revolução.
Um desvio na ponta da ferramenta superior a 0.003 mm causa lascamento da borda: Avaliando pinças ER versus porta-ferramentas hidráulicos.
Se você utiliza pinças de mola padrão em aço HRC65, verifique imediatamente a precisão da sua configuração. O desvio da ponta da ferramenta deve permanecer abaixo de 0.003 mm; atingir 0.005 mm dobra a frequência de lascamento da aresta. Os mandris ER padrão dependem da folga mecânica entre o corpo, a pinça e a porca. Esse projeto perde a repetibilidade após repetidas trocas de ferramenta, tornando-se a principal causa de desvio não controlado em fresas de rosca.
A seleção do porta-ferramentas exige o equilíbrio entre o custo de preparação e o risco de refugo. Para aços ultraduros, priorizamos porta-ferramentas de ajuste por contração térmica e mandris hidráulicos de alta precisão. Ambos os tipos mantêm o desvio radial abaixo de 0.003 mm de forma confiável. As câmaras hidráulicas também amortecem microvibrações com eficácia. O custo mais elevado do porta-ferramentas é rapidamente recuperado com a eliminação de ferramentas quebradas e insertos de cavidade descartados.
Equilíbrio entre projeção e rigidez para fresas de rosca de pequeno diâmetro em aplicações M3/M4
A fresagem de roscas M3 e M4 resulta em fresas com diâmetros de pescoço frágeis, próximos a 2 mm. O metal duro oferece dureza e resistência ao desgaste excepcionais, mas sua resistência à ruptura transversal diminui drasticamente com o aumento do comprimento da ferramenta. A deflexão da ferramenta aumenta cubicamente com o comprimento estendido. Isso torna as fresas de rosca em miniatura extremamente frágeis ao atingir furos profundos.
Na linha de produção, uma relação de projeção ( L/D ) acima de 3:1 representa um risco elevado. Para usinagem de cavidades profundas, encomende ferramentas personalizadas com canais de corte curtos e hastes reforçadas, ou pré-frese um rebaixo com uma fresa de topo maior . Nunca estenda um pescoço delgado além do necessário. Sacrificar a profundidade de corte em uma única passada em prol da rigidez da ferramenta é essencial para evitar quebras inesperadas.
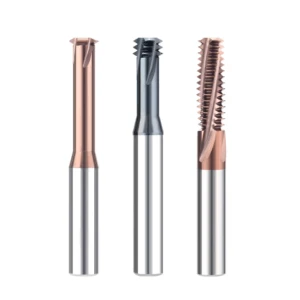
Vibração e instabilidade ressonante na usinagem: vibração de alta frequência na fresagem de roscas
Ao cortar aço com dureza superior a HRC60, um ruído metálico agudo indica que você deve interromper o avanço imediatamente. A vibração espontânea em aço temperado é destrutiva porque a peça rígida praticamente não absorve energia de impacto. Todas as vibrações do corte ricocheteiam diretamente nas ranhuras da fresa. A entrada intermitente dos dentes da ferramenta, que coincide com as vibrações do fuso ou da fixação, desencadeia uma vibração violenta durante a fresagem de roscas.
Diagnosticamos esse problema em uma oficina de estampagem que usinava aço HRC64. As peças apresentavam marcas de vibração brancas e intensas, além de paredes ásperas e escamosas. Ao microscópio, a ferramenta de corte exibia microlascamento irregular, em forma de dente de serra, em vez de desgaste uniforme da face de folga. Os operadores atribuíram o problema à dureza da ferramenta. Na realidade, a ressonância cíclica e a vibração de alta frequência destruíam as arestas de metal duro frágeis em segundos.
Quebra de dentes devido a mudanças abruptas de fase: por que os movimentos radiais de arco de entrada e saída são obrigatórios.
A revisão de programas CNC de clientes frequentemente expõe uma falha grave: o mergulho direto na parede do furo com um movimento linear G01. A entrada linear força o ângulo de contato de 0° para um engate amplo instantaneamente. Esse choque transitório atinge a ponta da ferramenta como uma martelada. A violenta mudança de fase quebra as ranhuras e causa a quebra repentina da fresa de rosca.
Programe sempre movimentos suaves de arco circular de 90° ou 180° na entrada e na saída. Uma entrada de arco helicoidal ou circular inicia o contato com o cavaco em zero e aumenta a carga gradualmente. Isso garante que a resistência ao corte aumente suavemente, em vez de picos. Da mesma forma, uma saída de arco evita uma parada brusca no ponto final, prevenindo cargas de choque e marcas profundas durante a usinagem.
Propagação de microfissuras induzidas por vibração: evitando zonas de ressonância através do ajuste fino de velocidades e avanços.
Se você ouvir um ruído agudo e harmônico durante os cortes de teste, nunca tente continuar o ciclo. A vibração de alta frequência transmite o estresse acústico profundamente no substrato de metal duro em milissegundos. Essas ondas de choque transformam defeitos de grãos submicrométricos em microfissuras visíveis. Uma vez que as fissuras se propagam da borda em direção ao núcleo, a falha repentina da ferramenta de fresa de rosca é inevitável.
Reduzir drasticamente a velocidade do fuso geralmente é contraproducente. Diminuir a rotação aumenta a carga de cavacos por dente, elevando as forças de corte e prendendo a ferramenta em pontos de vibração mais intensos. Em vez disso, ajuste a velocidade do fuso em incrementos de 50 a 100 RPM, enquanto reduz a taxa de avanço em 10% a 15%. Isso desloca as frequências de excitação harmônica, movendo o corte para uma faixa de operação silenciosa e estável.
Falhas no cálculo da taxa de avanço: Ignorando a sobrecarga instantânea da fresa de rosca
Operadores de máquinas experientes que calculam com precisão os avanços de fresamento linear frequentemente cometem erros em trajetórias helicoidais internas. Durante a interpolação circular G02 ou G03, o valor F programado controla a velocidade da linha central da ferramenta, e não a velocidade da ponta do dente externo. Calcular os avanços sem compensação do raio interno causa picos descontrolados nas cargas de aresta, resultando em sobrecarga severa na fresa de rosca.
Em aços macios, a ductilidade da peça mascara esse erro de cálculo. Em aços HRC65, avanços não compensados são fatais. Os operadores frequentemente acreditam ter programado parâmetros conservadores, sem saber que a carga real de cavacos na parede do furo excede os limites estruturais de segurança. Essa falha matemática continua sendo uma das principais causas de falha repentina da ferramenta em materiais endurecidos.
Sistema de controle de avanço linear versus avanço real da ponta: a falha algorítmica que causa picos na carga de cavacos
Ao interpolar dentro de um furo, o percurso do centro da ferramenta é muito mais curto do que o percurso da aresta de corte externa ao longo da parede. Pela relação cinemática, a velocidade da aresta de corte varia com (D_furo – D_ferramenta) / D_furo. Se o programador não compensar a taxa de avanço, o CNC empurra as arestas de corte várias vezes mais rápido do que o pretendido, destruindo a fresa de rosca.
Por exemplo, usar uma fresa de rosca de 6 mm em um furo M8 multiplica o avanço real do dente por 3 a 4 vezes em relação ao avanço central programado. Você poderia esperar um corte conservador, mas os dentes atingem a parede sob uma espessura de cavaco destrutiva. Com dureza Rockwell C65, os dentes de metal duro não suportam meia volta sob essa carga antes de quebrarem completamente.
Obtenção de uma janela de avanço por dente segura de 0.01–0.02 mm para fresamento de roscas em aço temperado.
Ao usinar materiais de extrema dureza, a espessura do cavaco deve permanecer dentro de tolerâncias rigorosas. Com base em extensos dados de dinamômetro e vida útil da ferramenta, o avanço compensado real por dente para fresamento de roscas em aço temperado deve permanecer entre 0.01 mm e 0.02 mm/dente. Ultrapassar 0.025 mm/dente acelera a fratura da aresta de corte, enquanto valores abaixo de 0.005 mm/dente causam atrito abrasivo e desgaste rápido da face de folga.
Incorpore a compensação automática de raio nos seus pós-processadores CAM ou rotinas macro da máquina. Isso garante que o valor F de saída calcule a velocidade da linha central diretamente a partir da velocidade tangencial real do ponto de contato. Manter o avanço real próximo a 0.015 mm/dente aumenta ligeiramente o tempo de ciclo, mas protege peças caras e evita a quebra prematura da ferramenta.
Seleção incorreta de meios de evacuação e resfriamento de cavacos: ar comprimido versus névoa de óleo
Inundar o corte com fluido de corte solúvel em água é prática comum para aços macios, mas o metal HRC65 subverte completamente a lógica de refrigeração convencional. Os cavacos nessa dureza consistem em partículas ultrafinas e abrasivas, semelhantes a vidro, em vez de fitas contínuas enroladas. Se a dinâmica do fluido não conseguir remover essas partículas, ou se o choque térmico fraturar a ferramenta, ocorrerá uma falha grave na fresa de rosca em segundos.
Testamos isso em diversas fábricas de moldes na Europa. Um grupo utilizou emulsão de inundação em alto volume, enquanto o outro operou com ar seco refrigerado e lubrificação em quantidade mínima (MQL). As máquinas com refrigeração por inundação apresentaram lascas nas arestas de corte em até três furos. Por outro lado, a evacuação pneumática multiplicou a vida útil da ferramenta várias vezes. A evacuação limpa dos cavacos e a estabilização dos ciclos térmicos são muito mais importantes do que simplesmente inundar o corte com líquido.
Trituração secundária de cavacos: como os microcavacos endurecidos em cortadores de furos cegos
A usinagem de roscas em furos cegos praticamente não oferece rota de escape natural para os detritos. Ao cortar aço HRC65, os microcavacos desprendidos sofrem extrema tensão de cisalhamento e fricção, endurecendo-se até a dureza do próprio substrato de carboneto. Se essas partículas abrasivas soltas se depositarem no fundo do furo, a trajetória helicoidal da fresa de rosca as esmaga contra o fundo da cavidade.
Esse recorte cria picos repentinos de carga em vez de desgaste linear. Os operadores geralmente constatam que as ranhuras da ponta se estilhaçam em pó antes que a haste sólida se desprenda completamente. Recomendamos direcionar um bico de ar externo diretamente para o furo com uma pressão mínima de 0.6 MPa. Melhor ainda, utilize ar comprimido através da ferramenta para manter os cavacos em suspensão até que saiam completamente do furo.
Prevenção do choque térmico: como a MQL e o ar refrigerado protegem os revestimentos de carboneto.
A inundação de aço ultraduro com fluido de corte à base de água induz um choque térmico severo. Em cortes interrompidos, as arestas de corte alternam entre zonas de fricção a 800 °C e fluxos repentinos de fluido de corte frio dezenas de vezes por segundo. Essa rápida ciclagem de temperatura gera densas fissuras verticais em forma de pente nas arestas frágeis de metal duro, causando a quebra rápida da fresa de rosca.
O ar seco refrigerado, combinado com a lubrificação mínima quantitativa (MQL), proporciona o melhor equilíbrio no chão de fábrica. O ar refrigerado expulsa a poeira abrasiva e controla o calor em grande escala sem choque térmico. Enquanto isso, as microgotículas de óleo vegetal criam uma fina camada lubrificante que impede o desgaste por fadiga térmica. Embora a MQL exija filtragem específica, ela elimina o lascamento por fadiga térmica e mantém o revestimento das ferramentas intacto.
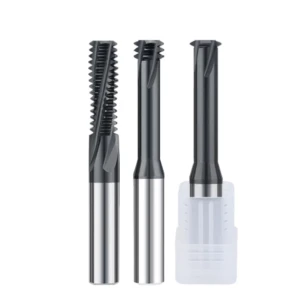
Estrutura granular do substrato e delaminação do revestimento: incompatibilidades nas propriedades dos materiais
Quando a excentricidade, os avanços e a evacuação de cavacos estão ajustados corretamente, mas as fresas ainda quebram inesperadamente, a estrutura metalúrgica do tarugo da ferramenta geralmente é a culpada. O corte de aço HRC65 leva o carboneto de tungstênio aos seus limites de cisalhamento e térmicos. Quaisquer microvazios, acúmulo de cobalto ou adesão fraca do revestimento concentrarão a tensão e provocarão a falha catastrófica da ferramenta de fresa de rosca.
Em nosso laboratório de testes, analisamos ferramentas quebradas usando microscopia eletrônica de varredura (MEV) e análise de fratura por espectroscopia de dispersão de energia (EDS). Os técnicos costumam culpar velocidades excessivas, mas a microimagem frequentemente revela substratos porosos, migração de aglutinante e revestimentos delaminados. Usar a liga errada em aços ultraduros produz resultados ruins. É o equivalente funcional a golpear uma liga endurecida com vidro quebradiço.
Substratos de grãos submicrométricos (0.2–0.4 μm) e resistência à ruptura transversal em aço endurecido.
Um erro comum na indústria é assumir que o metal duro sempre corta melhor o aço duro. Buscando a dureza HRA94, fornecedores de varetas de baixa qualidade frequentemente reduzem o teor de cobalto no ligante para menos de 6% ou utilizam misturas de grãos submicrométricos irregulares. Embora sejam duras à temperatura ambiente, sua resistência à ruptura transversal cai muito abaixo do limite seguro de 3500 MPa, tornando a quebra da fresa inevitável sob o impacto do corte.
A fractografia por MEV revela clivagem intergranular limpa e frágil, sem as cristas de cisalhamento com covinhas que impedem a propagação da trinca. As trincas se propagam ao longo dos contornos de grão do carboneto em velocidades extremas, fragmentando o núcleo da ferramenta. Para cortes em HRC65, especificamos substratos ultrafinos com 8% a 10% de cobalto e uma resistência à flexão (TRS) mínima de 4000 MPa. Distribuições bimodais controladas absorvem a energia de impacto intermitente de forma eficaz.
Por que os fabricantes de fresas de rosca de alta qualidade confiam em revestimentos nanocompósitos de alta temperatura?
Em aço HRC65, as zonas de cisalhamento frequentemente ultrapassam os 900 °C na interface de corte. Revestimentos PVD padrão, como AlTiN ou TiAlN, oxidam rapidamente em torno de 800 °C, causando bolhas e desprendimento da película protetora. Uma vez que essa barreira térmica falha, a aresta de metal duro exposta fricciona diretamente contra o aço duro, causando desgaste adesivo acelerado. Por isso, fabricantes confiáveis de fresas de rosca utilizam revestimentos nanocompósitos de AlTiSiN com classificação superior a 1100 °C.
A dopagem com silício interrompe o crescimento cristalino colunar padrão, criando uma matriz amorfa de nitreto de silício que encapsula grãos ultrafinos. Sob atrito de corte, essa superfície forma uma camada de passivação de óxido de alumínio-silício que reduz o atrito para menos de 0.35. Embora a deposição a vácuo para nanocompósitos seja mais cara, a resistência à cratera e a proteção térmica resultantes evitam lascas no interior de furos profundos.
Lista de verificação para solução rápida de problemas no local: Protocolo de chão de fábrica para quebra de fresas de rosca
Quando uma peça de alto valor em aço HRC65 está na mesa de trabalho, a pior reação possível é tentar adivinhar e usar outra ferramenta. Em instalações de precisão, nosso protocolo principal é simples: parar o fuso, inspecionar a face da fratura e auditar sistematicamente o modo de falha. Resolver problemas crônicos de quebra de fresas de rosca exige identificar desequilíbrios ocultos no processo, na máquina, no programa e no percurso da ferramenta em minutos.
A usinagem de roscas ultraduras não permite margem de erro. Um furo piloto endurecido por trabalho a frio, alguns mícrons de excentricidade do porta-ferramentas ou um avanço circular não compensado podem quebrar a ponta da ferramenta instantaneamente. Em vez de descartar blocos caros, utilize esta lista de verificação prática para avaliar todas as variáveis físicas, desde o cone do fuso até o fundo do furo.
Escute, inspecione os chips e meça a excentricidade: o diagnóstico de falhas em 3 minutos.
Se você não tiver dinamômetros de corte na fábrica, use nossa verificação sensorial simples de três minutos para diagnosticar falhas na ferramenta:
-
Preste atenção aos sons de entrada e saída: Se ouvir um ruído agudo ao entrar no furo, verifique seu código G para ver se há movimentos de arco ausentes ou avanços na linha central não compensados. Se a ferramenta travar perto do chão, verifique se falta um passe de mola de profundidade zero ou se o arco de retração toca a parede.
-
Inspecione cavacos e superfícies de fratura: Se encontrar pó preto e pulverizado no furo, aumente a pressão do ar ou mude para ar comprimido através do fuso para evitar o acúmulo de cavacos. Uma quebra plana e limpa na haste indica sobrecarga radial, enquanto dentes microfragmentados apontam para choque térmico devido ao excesso de fluido de corte.
-
Meça a excentricidade da ponta da ferramenta: Se estiver instalando uma ferramenta de substituição, passe um indicador ao longo das arestas de corte durante uma rotação completa do fuso. Se a excentricidade total indicada exceder 0.003 mm, limpe o cone ou troque para um porta-ferramentas hidráulico para evitar que a excentricidade da fresa sobrecarregue um único dente.
A usinagem de roscas em aço ferramenta temperado exige o equilíbrio entre o tratamento térmico, a rigidez do fuso e a geometria da aresta de corte. Se você está enfrentando problemas com quebra de ferramentas em aços SKD11, DC53 ou PM tratados criogenicamente, compartilhe conosco as profundidades de furo, o balanço da ferramenta e os parâmetros de corte. Podemos analisar seus desenhos e dados de usinagem em conjunto para estabilizar o processo.