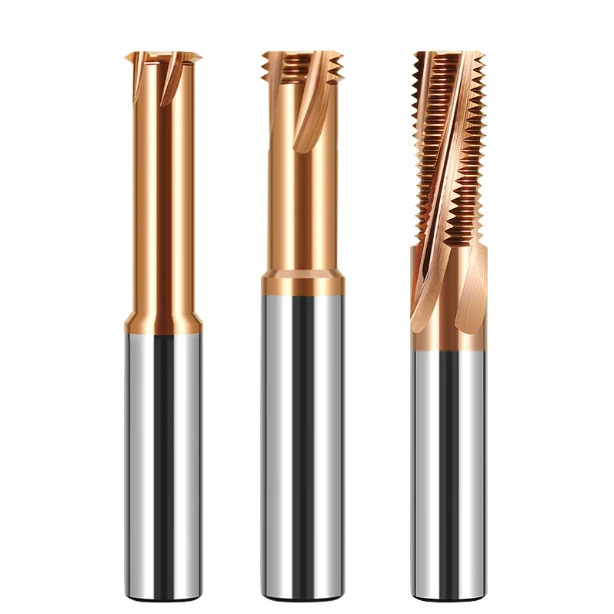
Um cliente europeu, fabricante de moldes de injeção, entrou em contato com um problema urgente. Durante a usinagem de roscas internas M6 em insertos de 1.2379 (D2) com dureza de 54 HRC, a oficina danificou três fresas de rosca de metal duro consecutivamente. Os operadores reduziram a velocidade do fuso pela metade, dobrando o tempo de ciclo. Mesmo assim, todas as ferramentas removidas apresentavam cristas lascadas ou revestimentos delaminados, e as peças falhavam consistentemente na inspeção com calibrador de rosca.
Nos deparamos constantemente com esse cenário ao fornecer suporte técnico em campo na América do Norte e na Europa. Os operadores de máquinas geralmente tratam aços-ferramenta temperados como aços pré-temperados ou aços-liga padrão. No entanto, a resistência ao escoamento extrema e o atrito severo elevam instantaneamente as temperaturas na zona de corte. Nesse ambiente, o desgaste da fresa de rosca em aço temperado raramente se resume ao desgaste de flanco padrão; trata-se de uma falha prematura causada por choque térmico, folgas de cavacos incorretas ou microgeometria inadequada.
Cada padrão de desgaste em um dente de corte conta uma história precisa sobre a força de corte e a carga térmica. Comprar revestimentos caros ou diminuir a velocidade do fuso sem critério apenas mascara os problemas principais. Na verdade, cortar muito lentamente muitas vezes acelera a quebra da ferramenta por meio de endurecimento por trabalho e atrito.
Suas ferramentas de corte para cavacos estão falhando em furos profundos e endurecidos devido ao amolecimento térmico em altas velocidades superficiais? Ou cargas de cavacos ultraleves estão desgastando a aresta de corte por atrito?
Principais dificuldades na fresagem de roscas em aço para moldes: modos de falha comuns
A fresagem de roscas em aços com dureza superior a 50 HRC apresenta dois grandes obstáculos: segregação abrasiva de carbonetos e baixa condutividade térmica. A fresagem de roscas é um corte interrompido. Cada dente da ferramenta entra em contato com o material por meros milissegundos, cortando metal com limite de escoamento superior a 1800 MPa antes de resfriar repentinamente ao sair. Os operadores que cometem o erro de esperar um desgaste gradual da ferramenta geralmente veem uma fresa nova se autodestruir após apenas dois furos.
Nosso laboratório examinou centenas de fresas danificadas sob microscópios ópticos de alta potência. As falhas na fresagem de roscas em aço para moldes seguem padrões mecânicos claros e repetíveis, em vez de uma perda de flanco suave e previsível. Altas tensões de contato desencadeiam microfissuras que se multiplicam em segundos. Detectar esses sinais precoces de falha permite ajustar com precisão os percursos e as velocidades da ferramenta antes que as peças descartadas sejam descartadas.
H3: Lascamento inicial da aresta e descamação mecânica: desgaste da aresta de corte da fresa de rosca
Se o seu calibrador de rosca "passa" repentinamente travar ou se as cristas dos dentes apresentarem entalhes irregulares, você está enfrentando microlascamento. Recentemente, inspecionamos uma série de matrizes de estampagem de alta dureza em uma oficina mecânica em Ohio, onde a vida útil da ferramenta oscilava drasticamente. A inspeção microscópica não revelou as clássicas faixas de desgaste de flanco, mas sim fraturas festonadas e frágeis ao longo do alívio primário. Esse desgaste severo da aresta de corte da fresa de rosca resulta diretamente do forte impacto de entrada.
A solução para esse tipo de fratura começa com a verificação das estratégias de entrada da ferramenta e da microgeometria. Os operadores de máquinas frequentemente presumem que arestas extremamente afiadas cortam com menos resistência, mas arestas ultra-afiadas quebram sob alta dureza. Aplicar um afiador de aresta controlado de 0.010 mm a 0.015 mm e alternar de mergulhos lineares para um arco de entrada de 180 graus distribui as forças de contato e evita o arrancamento mecânico da aresta.
Desgaste abrasivo e fissuração por fadiga térmica: mecanismo de desgaste em fresas de rosca em dureza Rockwell C 50+.
Os aços temperados para trabalho a frio contêm carbonetos de liga primária de alta dureza que desgastam a matriz de cobalto mais macia da ferramenta. À medida que a fresa percorre o corte a milhares de RPM, esses pontos duros microscópicos sulcam sulcos longitudinais distintos ao longo do flanco da ferramenta. Ao mesmo tempo, os ciclos rápidos de aquecimento e resfriamento criam intensa fadiga térmica. Esse mecanismo de desgaste duplo em fresas de rosca forma trincas em forma de pente ao longo da aresta de corte, levando à perda catastrófica dos dentes.
O controle desse padrão de desgaste exige uma decisão crítica sobre os fluidos de corte. A inundação da área de corte com emulsão solúvel em água provoca um choque térmico violento durante a fresagem interrompida, acelerando rapidamente a formação de redes de fraturas térmicas. Nossos dados de corte comprovam que a troca para ar comprimido seco ou Lubrificação em Quantidade Mínima (MQL) remove os cavacos de forma confiável, modera o choque térmico e prolonga significativamente a vida útil da ferramenta.
Delaminação e oxidação do revestimento nanocompósito: desgaste do revestimento em fresadoras de rosca
Os revestimentos são a única defesa do substrato contra a difusão em altas temperaturas. Quando você remove uma fresa de rosca do porta-ferramentas e vê o revestimento cinza-violeta se tornar cinza opaco — ou expor o metal duro bruto —, a barreira do revestimento se rompeu. Em furos cegos profundos, o desgaste típico do revestimento da fresa de rosca ocorre quando as temperaturas localizadas na interface de cisalhamento excedem o limite de oxidação do revestimento, que fica em torno de 900 °C a 1100 °C.
A simples troca para um revestimento de classificação superior não resolverá o problema de descamação prematura. Se a dureza do substrato não for compatível com a tensão interna do revestimento, ou se a preparação das bordas for negligenciada, a película simplesmente se desprenderá sob cargas elevadas. Combine camadas espessas de AlTiN ou nanocompósito de AlTiSiN com uma preparação adequada da superfície do substrato e regule as velocidades de corte para evitar que o calor do atrito derreta a sua barreira protetora.
Parâmetros de corte incompatíveis: rastreando as causas principais do desgaste em fresas de rosca.
Ao inspecionar uma fresa queimada, nunca culpe a qualidade do grão de metal duro ou os lotes de sinterização em primeiro lugar. Em vez disso, consulte o programa CNC e verifique os parâmetros de corte básicos. Os aços-ferramenta temperados oferecem margens de erro extremamente pequenas devido à sua alta resistência ao cisalhamento e baixa elasticidade. Um operador que ajuste o dial de avanço em apenas 15% pode comprometer instantaneamente o equilíbrio da força de corte.
Durante a resolução de problemas em campo, nossa equipe realiza cálculos reversos da carga do fuso, da velocidade da superfície periférica e do avanço programado dos dentes. Nossos dados de diagnóstico confirmam que combinações inadequadas de parâmetros são responsáveis por mais de 60% das causas de desgaste prematuro em fresas de rosca. A velocidade da superfície, a carga de cavacos por dente e o passo radial são fatores interdependentes que determinam o calor e a tensão mecânica na zona de corte.
Amolecimento térmico devido à velocidade excessiva: Limites de velocidade de corte na fresagem de roscas
Os programadores frequentemente negligenciam a diferença de velocidade entre o avanço da trajetória central e a velocidade periférica real da ponta da ferramenta em furos pequenos. Em uma usinagem de cavidade de molde de 55 HRC, uma oficina aumentou a velocidade periférica para 90 m/min para reduzir o tempo de ciclo. O desgaste da fresa foi severo já no terceiro furo. Como o aço temperado não dissipa calor, o atrito localizado degradou rapidamente o ligante de cobalto, causando deformação plástica na aresta de corte.
Testes empíricos indicam uma abordagem disciplinada e conservadora para a velocidade de corte na fresagem de roscas em aços endurecidos. Para aços com dureza entre 50 e 56 HRC, mantenha a velocidade periférica estritamente entre 45 e 65 m/min; reduza para 35 a 45 m/min para durezas acima de 58 HRC. Aproveitar dois segundos extras por furo mantém o calor na interface abaixo do limite de oxidação do revestimento, prevenindo o colapso térmico e o lascamento catastrófico rápido.
Brunimento devido a avanços leves: o impacto direto do avanço por dente no desgaste da rosca
Temendo quebras instantâneas, os operadores frequentemente reduzem as taxas de avanço a velocidades extremamente baixas, acreditando erroneamente que menor velocidade significa maior segurança. Em peças temperadas, isso é desastroso. Sob microscópios de ferramentaria, frequentemente encontramos brunimento de flanco com aspecto espelhado e microfissuras causadas por cargas de cavacos inferiores a 0.005 mm por dente. Como as arestas de corte típicas para preparação de bordas variam entre 0.008 e 0.012 mm, avanços ultraleves não conseguem cortar o metal de forma limpa.
Em vez de cortar, a ponta da ferramenta fricciona, gerando um endurecimento severo nas paredes do furo. Essa camada endurecida secundária acelera o atrito e causa desgaste extremo da rosca . Sempre opte por uma carga de cisalhamento mecânico moderada em vez de fricção. Mantenha um avanço efetivo por dente entre 0.015 e 0.035 mm para que a aresta penetre na zona endurecida e remova micro-cavacos limpos.
Profundidade radial e trajetórias de múltiplas passagens: prevenção do desgaste da fresa de rosca em aço temperado.
Forçar uma fresa de rosca de perfil completo ou de ponto único a cortar toda a profundidade da rosca em uma única passada é garantia de falha imediata. Durante uma auditoria em um fornecedor europeu de autopeças com altos índices de refugo, descobrimos que sua macro estava cortando o perfil em V de 60 graus completo de uma só vez. O enorme arco de contato instantâneo produziu picos radiais massivos, causando deflexão da ferramenta e vibração no interior do furo.
A sobrecarga em uma única passada continua sendo uma das principais causas de desgaste em fresas de rosca em aço temperado. Eliminamos esse problema dividindo a profundidade de corte radial em 2 a 4 passes helicoidais: 60% de remoção de material no primeiro passe, 30% no segundo e um passe de mola leve de 0.02 a 0.04 mm. Isso distribui a tensão nos dentes, elimina o cone de rosca de meio ângulo e protege as pontas frágeis das cristas.
Porta-ferramentas, fixação e controle de rigidez: os fatores negligenciados que contribuem para o desgaste das ferramentas de fresamento de roscas.
Os engenheiros de usinagem frequentemente se concentram em velocidades e avanços, ignorando a rígida cadeia de fixação que vai do cone do fuso à pinça e à peça. A fresagem interrompida em materiais de alta dureza gera ondas de impacto violentas e de alta frequência que se propagam para cima através do porta-ferramentas. Qualquer microfolga ou deflexão no porta-ferramentas compromete instantaneamente a distribuição uniforme da carga entre os dentes da ferramenta.
Presumir que cortes rasos de fresamento de roscas permitam o uso de pinças de mola envelhecidas ou porta-ferramentas frouxos é um erro dispendioso. Nossas auditorias técnicas confirmam que a vibração dinâmica e a flexão do porta-ferramentas causam desgaste sutil e destrutivo na ferramenta de fresamento de roscas. A deflexão induz microvibrações que distorcem o passo da rosca e desgastam rapidamente as arestas de corte, independentemente da precisão da programação dos parâmetros.
Saliência e excentricidade dinâmica: como a TIR amplifica o desgaste da rosca
Frequentemente, instalamos indicadores de mostrador em configurações de ferramentas onde os operadores utilizam fresas de pescoço longo com alcance superior a 4xD de projeção, com excentricidade acima de 0.008 mm. Com cargas de cavacos medindo apenas alguns mícrons por dente, uma excentricidade dinâmica superior a 0.005 mm significa que um único dente absorve mais de 70% de toda a carga de corte. Os dentes restantes apenas friccionam a superfície da peça.
Esse desequilíbrio severo de carga submete o dente mais alto a impactos destrutivos, induzindo lascamento rápido e desagregação da face de corte. Recomendamos a substituição de mandris de pinça ER alongados por mandris hidráulicos rígidos ou porta-ferramentas de ajuste por contração térmica, mantendo a projeção da ferramenta abaixo de 3xD. Manter a excentricidade dinâmica abaixo de 0.003 mm na ponta garante uma distribuição uniforme da carga e evita o desgaste anormal da rosca.
Fresamento concordante e estratégia de entrada: arcos de rolamento para proteger o desgaste da aresta de corte da fresa de rosca.
Cortes lineares e em linha reta nas paredes laterais geram um forte impacto ao penetrar aços com dureza superior a 50 HRC. O impacto contra paredes endurecidas em um ângulo de 90 graus se comporta como se você estivesse golpeando aço ferramenta endurecido com um martelo. A vibração da ferramenta aumenta imediatamente e os dentes de corte frequentemente lascam ou rasgam ao longo da face de ataque antes mesmo de completarem sua primeira revolução helicoidal.
Exigimos fresamento concordante combinado com uma entrada em arco helicoidal de 90 a 180 graus. A entrada suave reduz a espessura do cavaco de grossa para fina, eliminando picos de carga repentinos durante o contato inicial do dente. Esse caminho suave protege cristas vulneráveis, reduz o desgaste prematuro da aresta de corte da fresa de rosca e garante que a ferramenta entre no corte sob tensão mecânica estável e controlada.
Evacuação de cavacos e choque térmico: métodos de balanceamento do fluido de corte para prolongar a vida útil da ferramenta de fresamento de roscas.
Em furos cegos, cavacos não removidos representam um desastre. Microcavacos endurecidos que não são removidos caem de volta no caminho das ranhuras rotativas, onde sofrem esmagamento secundário. As arestas de corte forçadas a retificar cavacos endurecidos desgastam-se duas vezes mais rápido que o normal e correm alto risco de quebra repentina da ferramenta.
A seleção do fluido de corte exige um equilíbrio calculado entre a evacuação de cavacos e os ciclos térmicos. O uso de fluido de corte à base de água em aço com dureza Rockwell C (52+) induz choque térmico severo durante cortes interrompidos, provocando trincas em forma de pente. Recomendamos o uso de ar comprimido seco a uma pressão mínima de 6 bar ou a Lubrificação em Quantidade Mínima (MQL) com jato de ar de alta pressão para ejetar os cavacos com segurança e prolongar a vida útil da ferramenta de fresa de rosca.
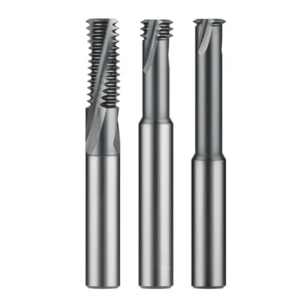
Uma solução para a causa raiz dos problemas em aço temperado: fresas de rosca de metal duro personalizadas e compensação de parâmetros.
Se você já reduziu a velocidade de corte, adicionou passes de sobreposição e eliminou a oscilação do porta-ferramentas, mas as ferramentas ainda lascam em aço com dureza superior a 55 HRC, as fresas padrão de catálogo estão deixando a desejar. As ferramentas prontas para uso são soluções de compromisso, projetadas para lidar com tudo, desde aço macio até alumínio. Suas faces de corte positivas e espaçamento uniforme entre as arestas de corte simplesmente não possuem a resistência necessária para suportar altas forças de deflexão lateral em ligas endurecidas.
Ao solucionar problemas com furos complexos para fabricantes europeus e americanos, nossa solução a longo prazo é o desenvolvimento de ferramentas sob medida. Uma fresa de rosca de metal duro personalizada de alto desempenho não é apenas metal duro padrão com um revestimento roxo caro. Reprojetamos a ferramenta desde a matriz de grãos e a espessura do núcleo até a preparação microscópica da aresta, eliminando a deflexão e estabilizando o passo da rosca em produções de alto volume.
Substratos de carboneto submicrométrico e brunimento: interrompendo o desgaste de fresas de rosca em aço temperado.
O aço para usinagem exige um equilíbrio delicado entre a tenacidade do núcleo e a dureza da aresta de corte. Escolher um metal duro com dureza acima de 94 HRC geralmente resulta em um resultado contraproducente; o baixo teor de cobalto torna os dentes frágeis sob cargas de impacto. Para matrizes com dureza entre 50 e 62 HRC, especificamos metal duro submicrométrico com tamanho de grão de 0.4 a 0.6 μm e teor de cobalto de 10% a 12%. Essa matriz proporciona a resistência à flexão necessária para absorver picos de cisalhamento severos.
A preparação da aresta determina a durabilidade da ferramenta. Sob um microscópio eletrônico, arestas brutas retificadas apresentam serrilhas e microfissuras de retificação que se rompem em milissegundos após o contato. Aplicamos microjateamento ou escovação de nylon de precisão para brunir um raio de aresta uniforme de 8 a 15 μm com uma pequena área de contato negativa (T-land). Essa geometria previne picos de tensão, impedindo as fraturas frágeis que causam o desgaste em fresas de rosca em aço temperado.
Ângulos de ataque negativos e passo de canal desigual: mitigando o desgaste e a vibração em fresas de rosca.
O corte de aço ferramenta temperado exige sacrificar a nitidez de corte livre em prol do suporte da aresta de corte bruta. Afiamos uma aresta de corte radial negativa de 3 a 6 graus, reforçada por folgas secundárias. A geometria negativa direciona as forças de corte para o eixo da ferramenta, colocando a crista do dente sob compressão em vez de tração. Embora a demanda de empuxo aumente, a formação de lascas cessa completamente.
A usinagem de roscas em furos profundos também enfrenta o problema da vibração harmônica. Eliminamos a ressonância autoexcitada combinando ângulos de hélice variáveis com espaçamento desigual entre as ranhuras. Os intervalos de engate dos dentes interrompidos eliminam os picos harmônicos antes que a vibração possa se acumular. Em cavidades profundas do molde, esse amortecimento assimétrico elimina a deflexão lateral, suavizando as trajetórias da ferramenta para reduzir o desgaste severo da fresa de rosca e aumentar a vida útil da ferramenta.
Compensação radial no local: Previsão da vida útil da ferramenta de fresamento de roscas com feedback de medição
As compensações dinâmicas de desgaste da ferramenta CNC representam sua última linha de defesa para a qualidade da rosca. Nunca espere até que um calibrador "passa" trave ou um calibrador "não passa" vibre para reagir, pois a ferramenta já começou a desgastar as cristas da rosca. Definimos compensações macro em etapas com base em amostragem em lote, compensando de 0.003 a 0.005 mm no diâmetro após contagens fixas de furos para neutralizar o desgaste abrasivo.
Mais importante ainda, relacione a vida útil da ferramenta diretamente à resistência tátil do calibrador. Treine os operadores para removerem a fresa no momento em que o calibrador "passa" exigir uma pressão firme do dedo para assentar, em vez de esperar que ela trave. Retirar a fresa nesse ponto de inflexão de desgaste evita a quebra da ferramenta em cavidades de moldes valiosas e fornece dados previsíveis para prolongar a vida útil geral da fresa de rosca.