


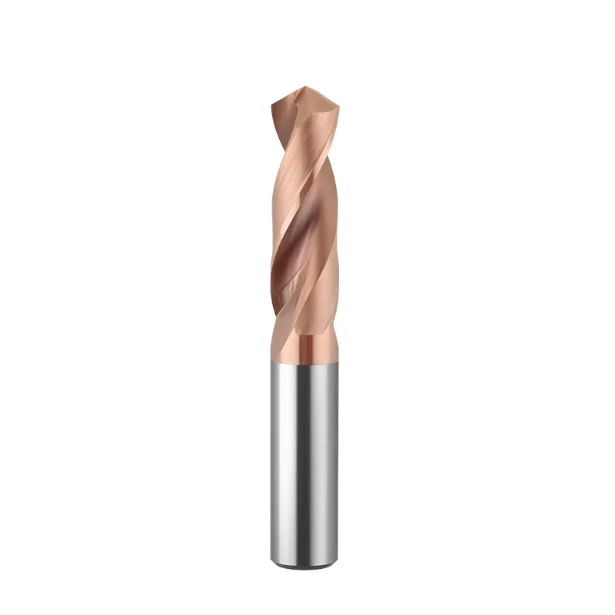
Na semana passada, nossa equipe recebeu um e-mail urgente de um cliente em Ohio. A oficina mecânica deles estava produzindo com urgência um lote de peças de aço ferramenta H13 tratado termicamente, com dureza de até HRC54. O cliente foi direto: “Testamos três brocas 'ultraduras' disponíveis no mercado. Elas lascaram durante o centragem ou derreteram antes de atingir 2 mm de profundidade, aumentando a carga do nosso fuso. Qual é exatamente o melhor tipo de broca para metal duro?”
Em nossos 16 anos de experiência em fabricação de ferramentas e suporte técnico no local, recebemos centenas de mensagens de socorro semelhantes de oficinas em todo o mundo. Quando uma peça ultrapassa o limite de dureza HRC50, a lógica de usinagem padrão simplesmente falha. Muitas oficinas caem na armadilha de comprar as ferramentas mais caras disponíveis no mercado. Infelizmente, isso geralmente resulta em custos exorbitantes de ferramentas e fragmentos de metal duro presos dentro dos furos.
Ao perfurar metais com dureza superior a HRC50, o verdadeiro desafio não é apenas abrir o furo. Trata-se de manter a integridade da aresta de corte e garantir a evacuação suave dos cavacos sob calor extremo e resistência axial. Se você já teve dificuldades com aço inoxidável endurecido por trabalho a frio, aço temperado ou ligas de alto teor de níquel, sabe o que está em jogo. Escolher a ferramenta errada aumenta drasticamente as taxas de refugo e destrói seu caro fuso CNC.
Como fabricantes de brocas especializados em P&D de carboneto de tungstênio, nossa missão é ajudá-lo a evitar essas armadilhas. Para solucionar os desafios de usinagem nesse nível de dureza, precisamos analisar os fundamentos: estruturas de carboneto de microgrãos, limites térmicos do revestimento e geometrias de aresta rígidas. Diante dessas aplicações severas, como escolher entre ferramentas HRC55 e HRC65 para garantir que seu investimento se traduza em capacidade de produção estável?
Por que o aço rápido tradicional falha em aplicações de brocas para metais duros?
Durante visitas às instalações de nossos clientes americanos e europeus, frequentemente testemunhamos um erro dispendioso. Para economizar alguns dólares, os técnicos costumam usar brocas de aço rápido com cobalto (HSS) para usinar aço ferramenta D2 tratado termicamente a HRC52. O resultado é sempre o mesmo: um grito agudo, seguido pela ponta da broca carbonizada em segundos. Os operadores de máquinas experientes muitas vezes ficam perplexos ao se perguntarem por que brocas M42 ou de cobalto — que se destacam no aço inoxidável padrão — se tornam sucata inútil instantaneamente nesse caso.
Isso ocorre porque o aço rápido padrão não consegue exercer "dominância de dureza" sobre peças com dureza superior a HRC50. Quando a dureza da peça se iguala ou excede a da ferramenta, a ação de corte passa de cisalhamento para extrusão e fricção brutais. Sob imensa resistência axial de corte, a ponta da ferramenta não consegue aderir ao material, causando deformação plástica instantânea na interface de contato. Se você utiliza ferramentas HSS tradicionais para trabalhos em materiais de alta dureza, elas certamente não serão o tipo de broca mais indicado para a produção de metais duros.
O Limiar Térmico: O que acontece com os bits de cobalto a 600 °C ou mais?
Em nossos testes de corte em campo, a termografia infravermelha revela uma realidade brutal. Quando uma broca penetra em uma peça com dureza superior a HRC50, a temperatura de contato na aresta de corte dispara para mais de 600 °C em dois segundos. Essa temperatura atinge o limite absoluto da capacidade de dureza a quente do aço rápido com cobalto. Uma vez ultrapassado esse limite térmico crítico, a matriz do aço sofre recozimento e amolecimento irreversíveis, fazendo com que a aresta de corte se achate como manteiga derretida.
A consequência imediata desse amolecimento em altas temperaturas é o desgaste severo da face de folga e a rápida deformação da aresta de corte. À medida que a broca com cobalto perde sua rigidez, o atrito se intensifica, as temperaturas aumentam ainda mais e um ciclo vicioso de falhas se inicia. A quebra da ferramenta devido a essa falha termodinâmica representa um custo irrecuperável enorme que eliminamos para nossos clientes durante a otimização do processo. Sem resolver esse problema de amolecimento térmico, as ligas padrão à base de ferro simplesmente não conseguem lidar com perfurações de alta intensidade como brocas especializadas para metais duros.
Endurecimento por trabalho: como a penetração ineficiente arruína sua peça de trabalho.
Outro fator silencioso que leva à falha de ferramentas tradicionais durante a usinagem de alta dureza é o efeito de endurecimento por trabalho. Quando uma broca de cobalto perde o fio e não consegue cortar as fibras metálicas de forma limpa, ela submete a superfície da peça a um brunimento de alta pressão. Em ligas de alto teor de níquel ou aços para matrizes, esse atrito ineficaz comprime a estrutura granular do material. Essa compressão aumenta a dureza superficial local em mais 5 a 10 pontos HRC, transformando o furo em uma superfície extremamente dura.
Uma vez formada essa camada endurecida no fundo do furo, o usinagem subsequente torna-se um desastre total. Incapaz de penetrar essa camada ultradura, qualquer aresta de corte que entrar em contato com ela sofrerá microlascamento quase instantaneamente. Como fabricantes especializados em brocas de metal duro de metal duro de alta tecnologia, sempre lembramos aos nossos colegas do setor: o pecado capital da usinagem de metais duros é deixar a ferramenta deslizar ou raspar. Cada penetração ineficiente destrói ativamente tanto a peça quanto a broca.
Comparativo de brocas para metais duros: HRC55 vs HRC65 para dureza extrema
Em nossas interações de suporte técnico com oficinas americanas e europeias, a seleção da dureza da ferramenta continua sendo um tema de intenso debate. Muitos supervisores presumem que, se uma peça é dura, basta comprar a ferramenta mais dura disponível. No entanto, observamos frequentemente em nossas instalações que as ferramentas escolhidas unicamente por sua extrema dureza são as que falham mais rapidamente. Isso ocorre porque os usuários negligenciam um fator crítico do CNC: o equilíbrio entre a rigidez da máquina-ferramenta e a configuração geral do sistema.
Alta dureza sempre implica alta fragilidade. Em condições reais de corte, a excentricidade do eixo, a estabilidade da fixação e a pressão de refrigeração determinam a vida útil da ferramenta. Devemos fazer concessões racionais entre resistência à flexão e extrema resistência ao desgaste, com base no seu equipamento específico. Equilibrar essas dinâmicas mecânicas é a única maneira de obter o máximo desempenho de brocas de metal duro de alta qualidade.
Quando usar brocas HRC55: Ideal para aços pré-endurecidos e configurações estáveis.
Se sua oficina trabalha com aços pré-endurecidos para moldes, como NAK80, aços-liga temperados ou aços inoxidáveis de alta resistência, não precisa procurar mais. Para essas aplicações, geralmente recomendamos priorizar brocas HRC55. Essas ferramentas oferecem um equilíbrio pragmático de resistência, permitindo que suportem alta força de corte e, ao mesmo tempo, absorvam vibrações estruturais. Mandris hidráulicos padrão ou porta-ferramentas de contração térmica em um centro de usinagem CNC estável são mais do que suficientes.
Testes em chão de fábrica comprovam que, na faixa de dureza HRC38 a HRC48, essas ferramentas superam rotineiramente as classes de aço mais duras. Como o substrato retém uma proporção ideal de cobalto como ligante, a ponta de corte resiste à fratura durante cortes interrompidos. Desde que as velocidades de corte e as taxas de avanço estejam corretamente balanceadas, essa classe de aço oferece o equilíbrio ideal para usinagem com excelente custo-benefício.
Precisa de brocas com dureza de até HRC68? Por que as brocas HRC65 são sua única opção?
Ao lidar com peças extremamente duras, como aços para rolamentos temperados em alta frequência ou aços-ferramenta com alto teor de vanádio, a dureza pode ultrapassar HRC60. Nessas situações, que exigem o máximo da capacidade de corte de metal duro, ferramentas de qualidade inferior irão desgastar-se, brunir e falhar rapidamente ao contato. Para esses trabalhos exigentes, brocas especiais HRC65 com alto teor de tungstênio e composição de grãos otimizada tornam-se a escolha obrigatória.
No entanto, o uso de ferramentas de alta dureza para lidar com essas aplicações severas tem um custo técnico elevado. Elas são extremamente frágeis e exigem rigidez quase perfeita da máquina CNC. Se o fuso apresentar um pequeno desequilíbrio dinâmico ou se a peça se deslocar por alguns mícrons, a ponta se quebrará instantaneamente. Recomendamos o uso de velocidades de corte mais baixas ( Vc ) combinadas com uma alta taxa de avanço contínua para forçar a aresta através da camada endurecida.
Estrutura de grãos de carboneto: por que os microgrãos são importantes para as arestas de corte
Como fabricantes experientes de brocas, sabemos que a estrutura microscópica do material base determina o sucesso da ferramenta muito mais do que os revestimentos superficiais. Independentemente da faixa de dureza desejada, utilizamos partículas de carboneto de tungstênio com grãos submicrométricos ou ultrafinos. Grãos mais finos criam uma maior densidade de contornos de grão dentro do substrato, aumentando significativamente a dureza estrutural e, ao mesmo tempo, mantendo uma excelente resistência à tração.
Essa matriz de grãos finos é crucial para brocas de metal duro, que precisam manter a nitidez microscópica sob atrito intenso. Em contraste, os carbonetos cementados tradicionais de grãos grossos sofrem com o arrancamento excessivo de grãos sob alta temperatura e pressão, causando desgaste imediato. Nossa matriz ultrafina fixa a microestrutura sob fortes forças de cisalhamento, impedindo que trincas por tensão térmica destruam a ferramenta.

Engenharia da Vanguarda: Anatomia do Melhor Tipo de Broca para Metais Duros
Diariamente, inúmeras barras de metal duro passam por retificação de precisão em nossas máquinas CNC de 5 eixos. Como engenheiros na linha de produção, sabemos que quando uma peça excede HRC50, pequenos erros geométricos são drasticamente amplificados sob as cargas do fuso. Muitos colegas nos perguntam por que suas ferramentas — apesar de possuírem as especificações corretas do catálogo — fraturam inexplicavelmente ao usinar metais duros. O fator decisivo é quase sempre o perfil geométrico e o projeto estrutural da ponta da broca.
Projetar ferramentas de corte especializadas para aço temperado vai muito além de simplesmente aumentar a dureza do material. Nosso principal objetivo é otimizar a distribuição das forças de corte por meio de configurações geométricas precisas. Devemos reequilibrar a espessura da alma para evitar deformações por torção e ponderar cuidadosamente a capacidade de evacuação de cavacos em relação à rigidez da canaleta. Somente um produto que integre perfeitamente essas geometrias de engenharia se qualifica como o melhor tipo de broca para metal duro.
Ponta dividida de 135 ou 140 graus: eliminando a oscilação da ferramenta.
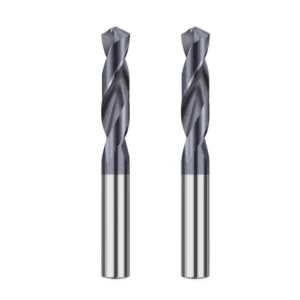
Ao usinar superfícies planas ou curvas de alta dureza, a frustração do operador geralmente surge da "deriva" da ferramenta no contato inicial. A tentativa de usinar materiais duros usando ângulos de ponta convencionais de 118° faz com que a longa aresta de corte deslize violentamente sobre a superfície. Esse deslizamento sob alta pressão induz instantaneamente microlascas no início do corte. Para eliminar esse problema, desenvolvemos uma geometria de ponta dividida de 135° ou 140°.
Essa combinação de um ângulo de ponta mais amplo e uma afiação com ponta dividida reduz drasticamente o comprimento de contato efetivo da aresta do cinzel. O resultado é uma autocentragem poderosa e instantânea no momento em que a ferramenta entra em contato. O ângulo mais amplo também distribui as forças de corte axiais uniformemente por toda a face. Ao utilizar brocas para metais duros com essa geometria específica, você pode eliminar completamente as etapas de furação central, melhorando a circularidade do furo.
Revestimentos de AlTiN versus Nano-Silício: Combatendo o Calor no Corte a Seco e Úmido
Na zona crítica de fricção, onde as temperaturas ultrapassam os 600 °C, um substrato de carboneto de tungstênio exposto não resiste sozinho. É por isso que utilizamos a tecnologia PVD para revestir nossas ferramentas com uma camada resistente à oxidação. Durante anos, os revestimentos convencionais de AlTiN foram o padrão em oficinas, apresentando desempenho confiável até 800 °C. No entanto, ao perfurar metais superduros com dureza superior a HRC55, o desprendimento do revestimento em altas temperaturas tornou-se um grande obstáculo.
Para lidar com o acúmulo extremo de calor, introduzimos revestimentos compostos de nano-silício em nossas linhas de produtos de alta qualidade. Sob atrito em altas temperaturas, esses revestimentos formam espontaneamente uma camada protetora de dióxido de silício ultradensa, elevando o limite de oxidação para mais de 1100 °C. Se suas operações priorizam corte a seco em alta velocidade ou Lubrificação de Quantidade Mínima (MQL), esse nano-revestimento oferece uma vantagem distinta. Para configurações convencionais de emulsão úmida, o AlTiN permanece altamente competitivo, tornando essencial a seleção de brocas para metais duros com base no método de refrigeração.
Refrigeração interna versus inundação externa: o papel crucial do resfriamento interno
Em discussões técnicas com gerentes de produção corporativos, frequentemente enfatizamos uma regra fundamental: o fluido de corte serve para evacuar cavacos, não apenas para lubrificação. Muitas fábricas dependem de bicos de inundação externos, mas quando a profundidade de perfuração excede 2*D , os cavacos em alta velocidade impedem que o fluido externo chegue ao fundo do furo. Isso cria um ponto cego de resfriamento perigoso, onde a temperatura aumenta rapidamente.
O acúmulo localizado de calor leva à soldagem secundária de cavacos, obstruindo as ranhuras e causando a quebra catastrófica da broca por sobrecarga de torção. Como fabricantes profissionais de brocas, recomendamos fortemente sistemas de refrigeração interna para usinagem CNC de alta dureza. O fluido refrigerante de alta pressão, fornecido por dois canais internos simétricos, dissipa o calor instantaneamente e força hidraulicamente a remoção de cavacos curtos e duros do furo, garantindo a estabilidade do processo automatizado.
Selecionando Fornecedores Inteligentes: Como Avaliar Fabricantes de Brocas para Obter Brocas de Carboneto de Alta Qualidade
Como engenheiros que gerenciam linhas de produção, entendemos a discrepância entre as compras B2B e a realidade do chão de fábrica. Os gerentes de compras geralmente se concentram estritamente em catálogos de ferramentas, fichas técnicas e listas de preços. No entanto, testes práticos revelam que ferramentas baratas com preços atraentes raramente atendem à vida útil básica de um conjunto de brocas de metal duro de qualidade. Não se trata apenas de negociações comerciais; trata-se do controle de qualidade a montante do material base de carboneto de tungstênio.
Para executivos da cadeia de suprimentos que gerenciam projetos CNC de alto volume, identificar fornecedores com verdadeira produção interna é crucial. Em um mercado saturado de opções de baixo preço, a falta de avaliação das principais métricas de desempenho leva à compra de fornecedores que utilizam matéria-prima barata e terceirizada. Para proteger seus índices de produção e prazos de entrega, você deve estabelecer um processo de auditoria de fornecedores rigoroso desde a origem.
Testando o material base: Exigindo pó de carboneto de tungstênio virgem
Ao fornecer suporte técnico à cadeia de suprimentos, os clientes frequentemente perguntam por que duas brocas de aparência idêntica apresentam uma diferença de três vezes na vida útil. A resposta reside na estrutura cristalina microscópica das matérias-primas. Para reduzir custos, fornecedores de baixo custo misturam pó de sucata reciclada ao processo de sinterização. Essa sucata introduz vazios e impurezas microscópicas imprevisíveis que se transformam em fraturas catastróficas quando brocas para metais duros são submetidas a cargas de corte elevadas.
Em nossa unidade fabril, submetemos cada lote de barras de metal duro recebido a rigorosas inspeções metalográficas com microscópio. Isso garante que a distribuição do tamanho dos grãos permaneça estritamente dentro da faixa submicrométrica. O pó virgem de alta qualidade cria uma ligação excepcionalmente forte entre os grãos de metal duro e a fase ligante de cobalto. Para perfuração de alta precisão, sempre exija relatórios de composição do material de seus fornecedores e nunca comprometa a qualidade da matéria-prima.
Consistência em grandes lotes: o que diferencia os principais fabricantes de brocas dos fornecedores de baixo custo.
Testes com protótipos em pequena escala podem ser enganosos, já que amostras de pequenas oficinas de ferramentas costumam apresentar bom desempenho. No entanto, ao aumentar a escala para encomendas de milhares de unidades, as flutuações de qualidade se tornam um verdadeiro pesadelo para os técnicos de CNC. Um lote pode perfurar 200 furos sem problemas, enquanto o lote seguinte apresenta falhas nas arestas de corte após apenas dez furos. Essa falta de consistência entre lotes é exatamente o que diferencia os fabricantes de brocas de classe mundial das oficinas comuns.
Para atender aos rigorosos padrões de clientes de primeira linha dos setores automotivo e aeroespacial, mantemos um controle quase obsessivo sobre o dressamento do rebolo e a estabilidade térmica da máquina. Uma variação dimensional de apenas alguns mícrons pode causar falha instantânea em metais endurecidos. Os principais fabricantes complementam suas retificadoras CNC de 5 eixos com sistemas de medição óptica sem contato e janelas de processo de revestimento PVD rigorosas. Vá além das amostras iniciais e avalie suas capacidades de inspeção em linha.
Calculando o custo por furo: por que ferramentas baratas custam mais caro para sua oficina?
Vemos muitas oficinas mecânicas perderem dinheiro porque os departamentos de compras caem na armadilha de buscar o menor preço unitário. Como engenheiros responsáveis pela utilização das máquinas e pela produção diária, calculamos os custos com ferramentas de forma bem diferente. Usar ferramentas baratas e mal projetadas para cortar materiais duros força a redução da velocidade de corte ( Vc ), aumenta o tempo de ciclo e causa paradas frequentes. Pior ainda, uma broca quebrada presa em um furo pode inutilizar uma peça de alto valor.
Sempre incentivamos os compradores B2B a implementar um modelo de análise de "Custo por Furo" baseado em dados. Ao perfurar metais com dureza superior a HRC50, uma ferramenta premium com substrato de alta qualidade e geometria otimizada pode custar o dobro. No entanto, se ela oferecer quatro vezes mais vida útil e permitir um aumento de 50% na taxa de avanço, o custo total por peça cai significativamente. Focar na eficiência geral da produção é fundamental para identificar o tipo ideal de broca para metais duros.
Parâmetros CNC e Solução de Problemas: Pare de Quebrar suas Brocas em Metais Duros
Uma vez otimizada a cadeia de suprimentos e a geometria das ferramentas, o sucesso depende dos dados específicos inseridos no painel de controle CNC. Frequentemente, solucionamos problemas de ferramentas de metal duro quebradas devido a operadores que utilizam parâmetros projetados para aços carbono padrão. Definir velocidades de corte ( Vc ) e taxas de avanço ( Fn ) muito altas sem refrigeração adequada é um tiro no pé para suas ferramentas. Ao trabalhar com metais com dureza superior a HRC50, a margem de erro é praticamente zero.
Uma variação de apenas 10% nos parâmetros pode arruinar instantaneamente um lote inteiro de brocas premium para metais duros. Após anos de testes em chão de fábrica, desenvolvemos uma regra simples para metais duros: baixa velocidade de rotação, avanço pesado e contato contínuo. Se você está enfrentando problemas com quebra de ferramentas no fundo do furo ou desgaste rápido da aresta de corte, é hora de reavaliar seus perfis de avanço. Recomendamos que você analise a rigidez atual da sua máquina em relação aos percursos de ferramenta programados.
Perfis de furação com quebra de cavacos: G83 vs G73 para materiais de alta dureza
Ao programar furos profundos em peças endurecidas, muitos operadores optam pelo ciclo de retração total G83. No entanto, ao usinar materiais com dureza superior a HRC50, a retração total representa um risco significativo de microlascamento. Quando a ferramenta retorna ao furo, um pequeno desvio axial ou o contato com microlascas residuais pode fraturar instantaneamente a aresta de corte do metal duro. Se você estiver usinando aços propensos ao encruamento e a profundidade estiver dentro de 3*D , a mudança para um ciclo de furação rápida G73 é altamente eficaz.
O ciclo G73 utiliza microretrações minúsculas e de alta frequência, de apenas 0.2 mm a 0.5 mm, para quebrar os cavacos. Isso mantém a ponta da ferramenta constantemente alinhada com o eixo de resistência ao corte, evitando choques repetidos na entrada. Se a profundidade do furo exceder 5*D , um sistema de refrigeração interna combinado com um ciclo G83 cuidadosamente controlado torna-se necessário para a evacuação dos cavacos. Sempre considere a relação profundidade/diâmetro específica da sua peça.
A Curva Perigosa: Por Que o Microlascamento Ocorre Durante a Saída da Ferramenta
A zona final de 0.5 mm onde a broca atravessa a parte inferior da peça — a saída da ferramenta — é um ponto cego importante na resolução de problemas. A maioria dos guias de programação recomenda uma taxa de avanço constante do início ao fim. No entanto, à medida que a ponta da ferramenta se aproxima da perfuração, a rigidez do material na borda diminui abruptamente. Sob intensa pressão axial, o metal deixa de ser cortado de forma limpa e, em vez disso, é empurrado para fora, resultando em rebarbas e microlascas nas brocas para metais duros.
Essa perda repentina de resistência também pode causar micromovimentos no fuso CNC, submetendo o metal duro a severos choques de cisalhamento. Se você notar lascas na face de folga ou se suas brocas quebrarem constantemente no momento da perfuração, você deve alterar seu programa. Usar uma macro ou um software CAM para reduzir a taxa de avanço em 50% a 70% durante a perfuração final aumentará drasticamente a vida útil da ferramenta. Se você estiver lidando com uma geometria de peça complexa ou uma liga imprevisível, sinta-se à vontade para compartilhar seus desenhos, especificações do material e parâmetros atuais conosco para que possamos ajudá-lo a encontrar uma solução precisa.






