

石墨加工中刀具快速磨损的原因是什么?如何延长石墨立铣刀的使用寿命?
最近一位客户联系我们,咨询一个石墨电极加工项目。该项目使用的标准硬质合金刀具过早失效。虽然初始零件通过了检验,但在连续加工过程中,切削刃迅速变钝。粉尘产生量激增,换刀频率大幅提高,轮廓精度也下降。客户认为石墨材质存在缺陷,但我们的现场分析表明并非如此。
石墨加工中刀具快速磨损的原因是什么?如何延长石墨立铣刀的使用寿命?阅读更多 »
在我们的切削刀具博客中探索最新见解和技巧。随时掌握行业最佳实践的最新动态。
最近一位客户联系我们,咨询一个石墨电极加工项目。该项目使用的标准硬质合金刀具过早失效。虽然初始零件通过了检验,但在连续加工过程中,切削刃迅速变钝。粉尘产生量激增,换刀频率大幅提高,轮廓精度也下降。客户认为石墨材质存在缺陷,但我们的现场分析表明并非如此。
石墨加工中刀具快速磨损的原因是什么?如何延长石墨立铣刀的使用寿命?阅读更多 »
在为一位欧洲客户优化石墨电极加工工艺时,我们的工程团队遇到了一个典型的现场问题。尽管使用了相同的数控设备、石墨材料牌号和加工参数,但仅仅几个小时后,机器内部就积聚了大量的黑色粉尘。这种粉尘堆积不仅使日常维护变得困难,还导致加工效率持续下降。
石墨加工质量问题:为什么数控石墨加工过程中会产生过多的粉尘?阅读更多 »

在提供石墨电极加工解决方案时,我们经常面临一个棘手的难题。在相同的数控机床和类似的石墨等级下,为什么有些加工车间能够实现稳定持久的刀具性能,而另一些车间却会在数小时内出现严重的石墨立铣刀磨损或崩刃?我们最近协助了一家精密模具制造商解决了这个问题。
如何降低数控石墨加工系统中石墨立铣刀的磨损并提高刀具寿命阅读更多 »
在与一家历史悠久的德国模具制造商的首席工艺工程师进行技术咨询时,他向我们展示了几把磨损严重的钢制工具粗加工立铣刀。每把刀具的切削刃都出现了严重的微崩刃和热裂纹。他们之前一直在加工用于汽车前大灯支架的H13压铸模具(硬度HRC 48-52)。

在汽车模具制造中,生产用于电火花加工 (EDM) 的高精度石墨电极面临着独特的车间挑战。即使是简单的模具设计,也往往要求严格的尺寸公差、完美的表面光洁度以及在长时间生产过程中保持可重复的精度。我们的一位汽车模具客户在铣削复杂结构时,不断遇到微崩刃、热漂移和刀具快速磨损等问题。
在为一家模具制造客户加工大型电火花加工石墨电极时,我们车间遇到了一个经典难题。随着型腔深度增加和加工区域变窄,标准石墨铣刀出现了刀具颤动、可见加工痕迹和尺寸误差等问题。尽管我们最初尝试降低切削参数以提高稳定性,但这反而降低了加工效率。
石墨材料深腔加工:石墨电极制造的精密数控解决方案阅读更多 »
我们曾为一家精密注塑模具行业的客户解决过一个经典难题。他们需要用于汽车电子元件的复杂石墨电极。该项目要求电火花加工后型腔一致性高,且生产周期要快得多。然而,车间石墨加工远非输入理论CAM参数那么简单。刀具磨损、石墨粉尘等问题层出不穷。
注塑模具石墨模具加工:石墨加工系统在精密模具制造中的应用阅读更多 »

在过去二十年的数控加工经验中,我们完成了无数高精度石墨项目。我们定期生产电火花加工电极、复杂的模具部件和高精度石墨组件。在不同的客户的现场,我们反复遇到一个问题:为什么使用相同的材料、机器和刀具,加工结果却差异如此之大?我们最近协助一家客户制造
石墨加工参数指南:精密石墨加工的完整数控铣削参数阅读更多 »
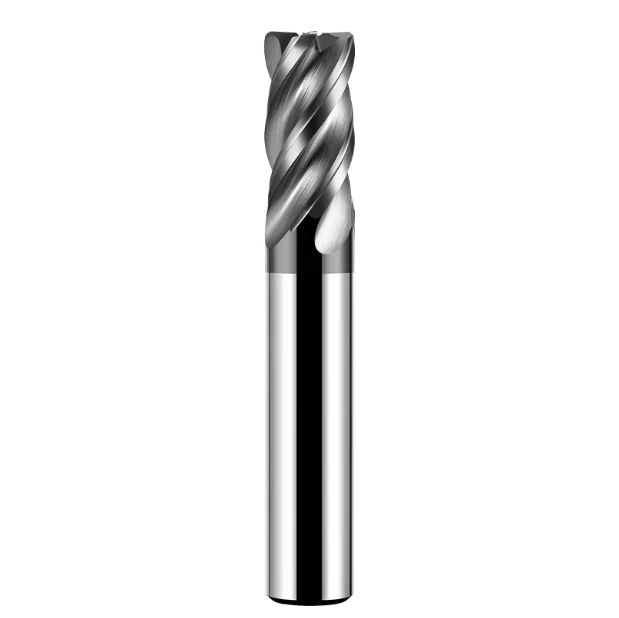
在我们的工具制造车间,几乎每周都会收到来自美国和欧洲机械加工厂的紧急邮件。典型的情况是批量加工316L不锈钢医用阀门或航空航天配件,图纸上规定了清理内腔根部的半径非常小。然而,当质检人员使用轮廓仪检查零件时,他们发现……
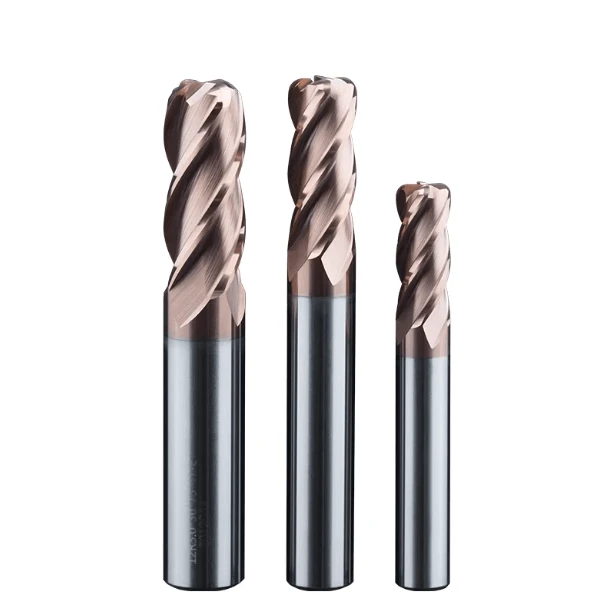
去年秋天,一家专门为顶级汽车品牌生产精密压铸模具的德国客户找到了我们。他们正苦恼于硬度达到HRC 62-65的模腔。他们之前的供应商提供的模具寿命不到两小时,而且刚性不足,在处理深角时容易发生模具变形。在一次视频通话中,他们的工程总监坦率地指出了一个残酷的现实:
适用于硬化钢的立铣刀的 OEM/ODM 服务:品牌关注什么?阅读更多 »