
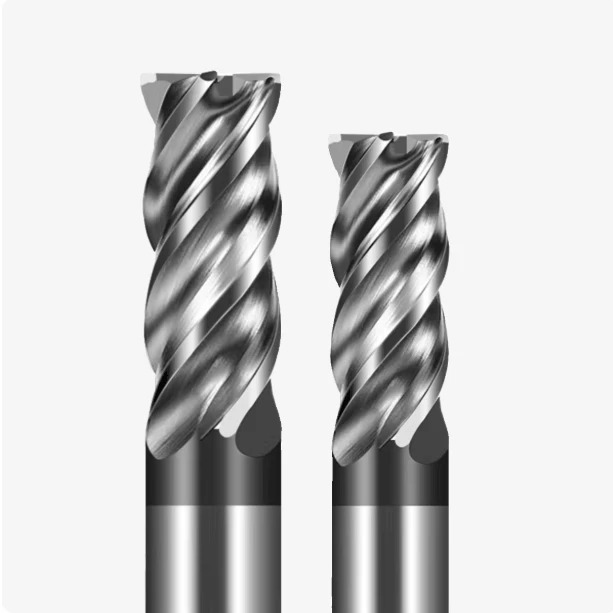
不锈钢加工最佳四刃立铣刀
过去十年间,我们在为欧洲和北美客户加工不锈钢零件时,反复遇到同样的挑战:刀具振动过大和切削条件不稳定。尤其是在加工厚板或复杂轮廓时,传统的双刃立铣刀常常难以有效排屑和防止刃口崩刃。
探索 SAMHO 立铣刀的尖端效率。使用优质刀具,完美完成您的加工任务。
过去十年间,我们在为欧洲和北美客户加工不锈钢零件时,反复遇到同样的挑战:刀具振动过大和切削条件不稳定。尤其是在加工厚板或复杂轮廓时,传统的双刃立铣刀常常难以有效排屑和防止刃口崩刃。

我们经常收到这样的问题:“在钢材工件上使用双刃立铣刀真的可靠吗?”这是一个反复出现的问题,尤其是当习惯于使用双刃立铣刀加工铝材的客户尝试将同一刀具用于中低碳钢或不锈钢时。在深槽或小直径加工中,他们往往……

在为欧美客户定制加工解决方案的过程中,我们经常遇到一个反复出现的挑战:即使使用高精度圆角立铣刀,刀具寿命往往达不到预期,并且在连续高速加工不锈钢或高硬度合金时,表面质量也可能变得不稳定。凭借多年的实践经验,

在与欧洲一家精密机械客户合作的项目中,我们反复遇到一个问题:传统立铣刀在加工微型零件时,尤其是在使用直径小于1毫米的立铣刀进行高精度切削时,经常出现刀片断裂或尺寸偏差的情况。加工高硬度钢或钛合金时,这个问题尤为突出。
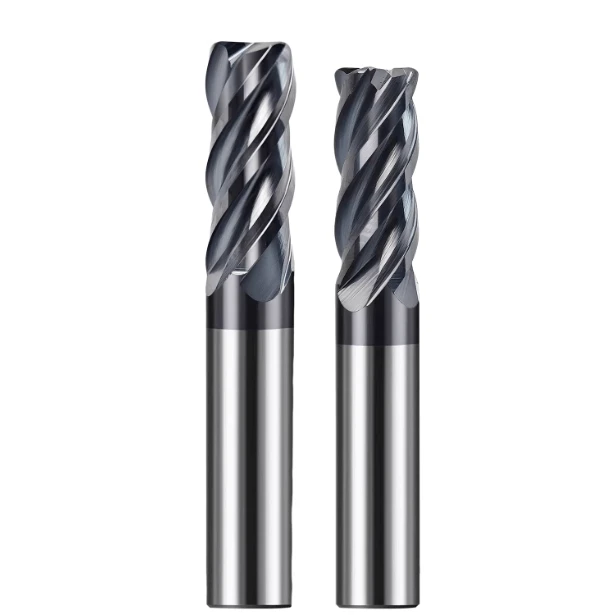
在我们与欧美客户合作开展的众多模具加工项目中,我们经常遇到同样的问题。加工硬化钢时,即使刀具看起来完好无损,加工结果也不稳定,刀痕明显,刀具寿命远低于预期。对于高硬度钢零件,这种情况尤为突出;许多客户都经历过这种情况。
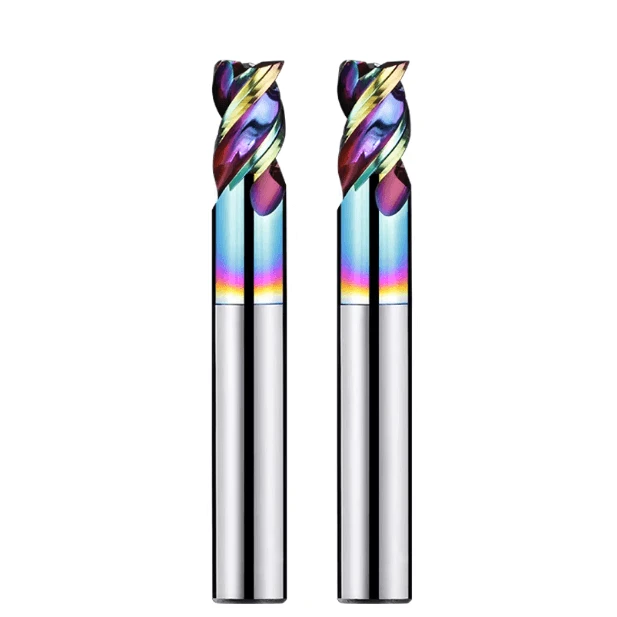
在我们长期为欧美机械加工客户提供刀具解决方案的经验中,我们经常遇到同样的问题:铝加工过程中出现毛刺、切屑堆积或表面粗糙度不均等问题。即使使用市面上标明适用于铝材的刀具,也会出现这种情况,而且往往无法满足批量加工的要求。我们发现,这个问题很少会……

在我们长期为欧美客户提供零件加工解决方案的经验中,我们反复遇到一个问题:即使是规格相同的立铣刀,不同批次和制造商的产品在加工性能上也会存在显著差异。这些差异不仅影响刀具寿命,而且直接影响零件表面质量。

在我们为欧美客户批量加工高精度零件的项目中,我们经常遇到一个看似简单却反复出现的问题——倒角边缘无法达到理想的“完美”状态。无论是使用倒角立铣刀快速加工铝合金零件,还是使用45度倒角立铣刀进行装配,都会遇到这个问题。

在向欧美客户交付高精度零件的过程中,我们反复遇到一个常见问题:即使使用最常用的微型立铣刀,轻微的选型错误或参数控制不当也会导致加工表面粗糙、刀具寿命显著缩短,甚至刀具断裂。我们测试了超过 50 种不同的微型立铣刀。
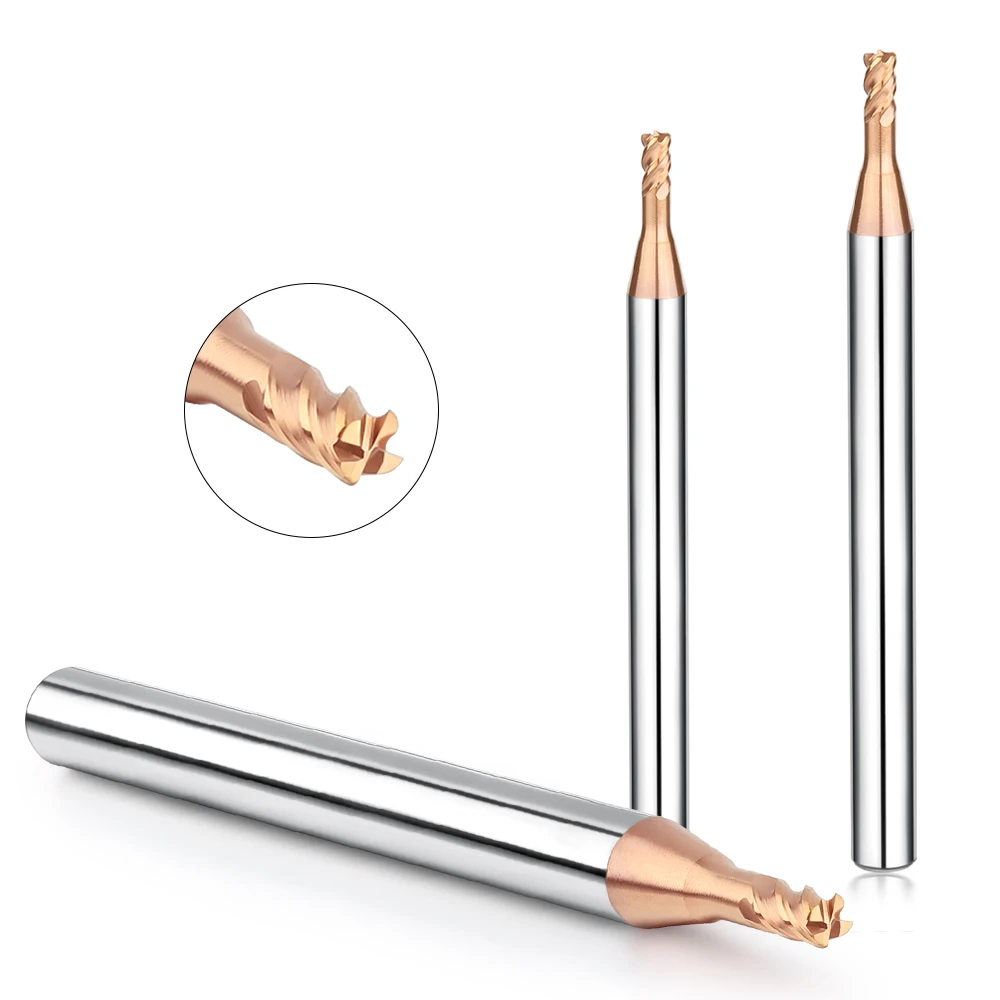
多年来,我们在为欧美客户解决微型零件加工问题的过程中发现,微型立铣加工始终是最容易出现精度波动的加工方式。我们经常观察到这样的情况:客户使用硬质合金微型立铣刀加工不锈钢或淬硬钢时,在加工开始几分钟后就出现尺寸偏差或细微毛刺的产生。