
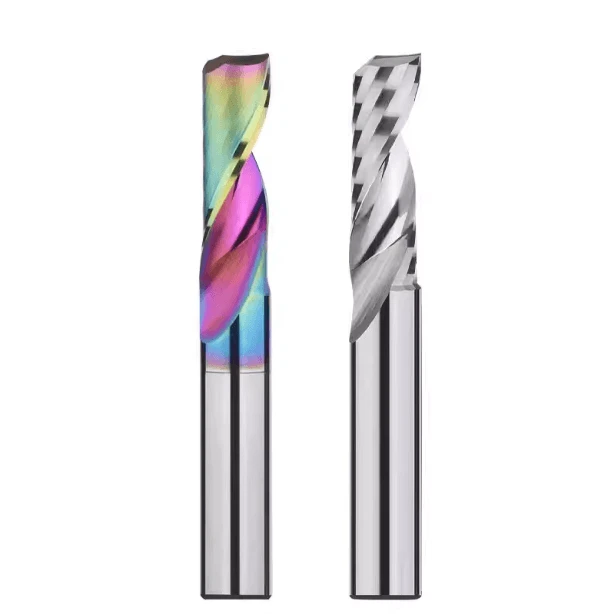
如何使用立铣刀在亚克力表面获得晶莹剔透的抛光效果
上个月,我们一位长期合作的美国客户——一家高端标牌和医疗显示器制造商——给我们发了一封充满抱怨的邮件。他们刚刚接到一个大订单,要求产品边缘清晰透亮,厚度为20毫米,且直接从铣床上切割下来。他们的车间主管直言不讳地说:“无论我们如何调整参数,切割出来的边缘都模糊不清,而且有刀具划痕。”
如何使用立铣刀在亚克力板材上获得晶莹剔透的表面光洁度阅读更多 »
探索 SAMHO 立铣刀的尖端效率。使用优质刀具,完美完成您的加工任务。
上个月,我们一位长期合作的美国客户——一家高端标牌和医疗显示器制造商——给我们发了一封充满抱怨的邮件。他们刚刚接到一个大订单,要求产品边缘清晰透亮,厚度为20毫米,且直接从铣床上切割下来。他们的车间主管直言不讳地说:“无论我们如何调整参数,切割出来的边缘都模糊不清,而且有刀具划痕。”
如何使用立铣刀在亚克力板材上获得晶莹剔透的表面光洁度阅读更多 »
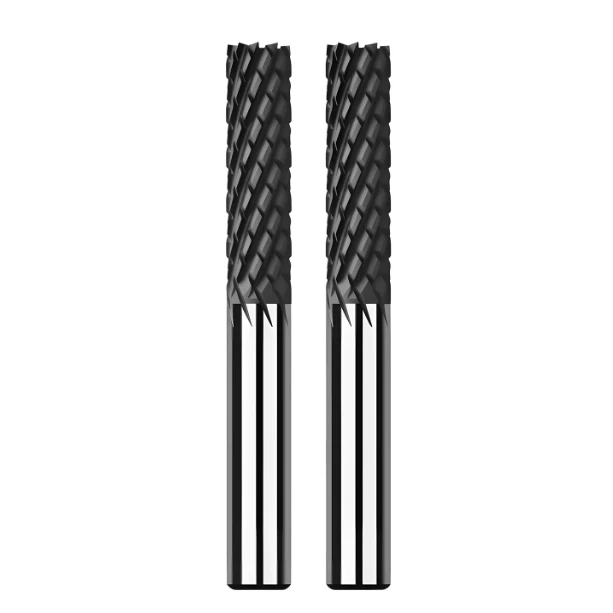
上个月,一位长期客户——一位专门从事航空航天碳纤维增强复合材料(CFRP)部件的车间主管——给我们发来了一封紧急邮件。他附上的高分辨率照片显示了一个噩梦般的场景:厚截面结构件出现了严重的层间分层。在纤维束本应干净利落地切断的出口边缘,材料却撕裂成了清晰的羽状层。他当时
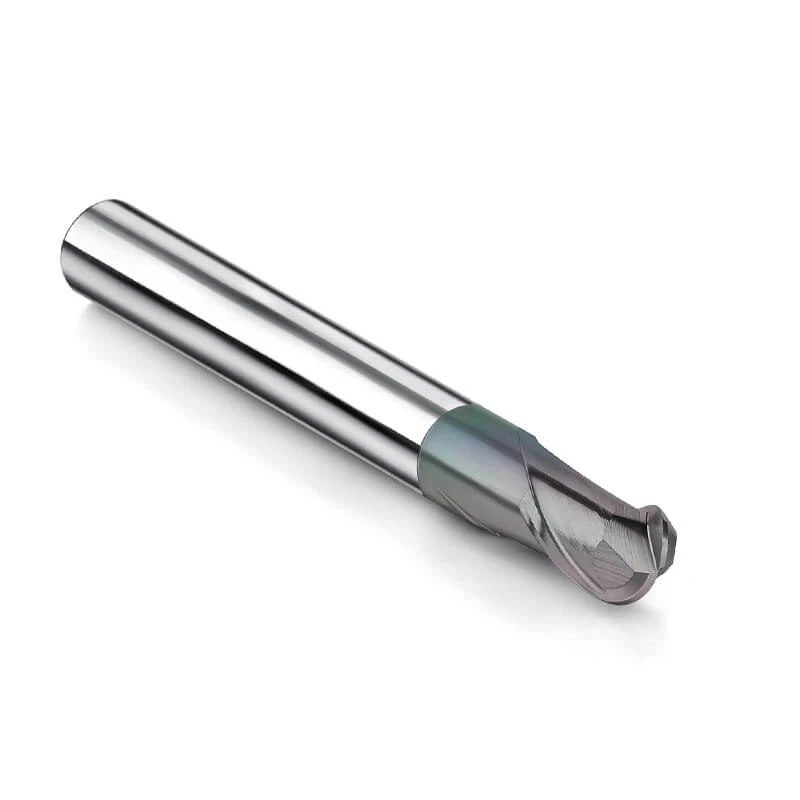
上周,一位长期合作的美国客户发邮件向我们抱怨。他们刚刚接到一笔订单,需要用C11000纯无氧铜制造微型电子散热器。起初,他们计划从工具库里拿出几件常用工具就开工,以为高性能刀具就能搞定。然而,在加工之前,他们却遇到了问题。
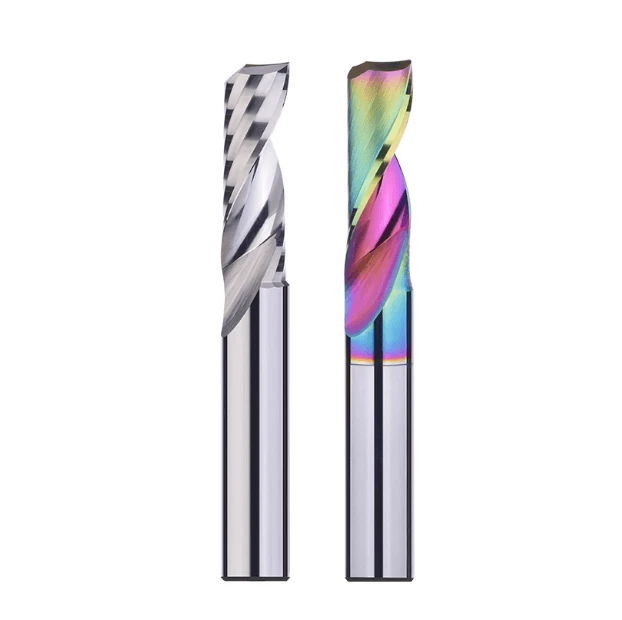
上个月,一家加州医疗器械制造商惊慌失措地联系了我们。他们急于完成一批基于PEEK材料的微流控芯片和植入式骨螺钉的订单,但在铣削深度小于0.5毫米的微型深槽时,刀具却不断断裂。这在北美和欧洲的加工车间里是一个常见的“隐患”。那些对公差要求严格的机械加工人员……

上周,一位来自俄亥俄州的老客户给我们发来了一封紧急邮件。他们正争分夺秒地在三轴加工中心上加工一批合金钢模具。他们使用的是标准的现成球头铣刀,但刀具却频频出现故障。到了第三个型腔时,刀尖不可避免地发生了微崩,留下了难看的划痕。
上个月,底特律一家长期合作的汽车客户联系我们,提出了一个紧急问题。他们在用标准平头铣刀对预硬化4140钢材进行开槽加工时,车间里突然传来刺耳的尖啸声。即使操作员将进给速度降低了40%,加工表面仍然布满了严重的颤纹。
上个月,我们收到俄亥俄州一家长期合作工厂的一位车间主管发来的紧急邮件。他们尝试使用一把标准的硬质合金方头立铣刀对一块H13模具钢进行粗加工。在加工狭窄的型腔角落和进行高强度、间歇性切削时,刀具频繁出现微崩刃和断裂。
上个月,一位长期客户——德克萨斯州一家专门生产航空航天液压元件的精密机械加工厂——发来邮件,提出了一项严重的投诉。他们报告说,我们最新一批HRC60硬质合金铣刀的使用寿命缩短了一半。他们当时正在加工一批经过热处理的4140模具钢。通常情况下,每把整体硬质合金刀具的使用寿命都会缩短一半。
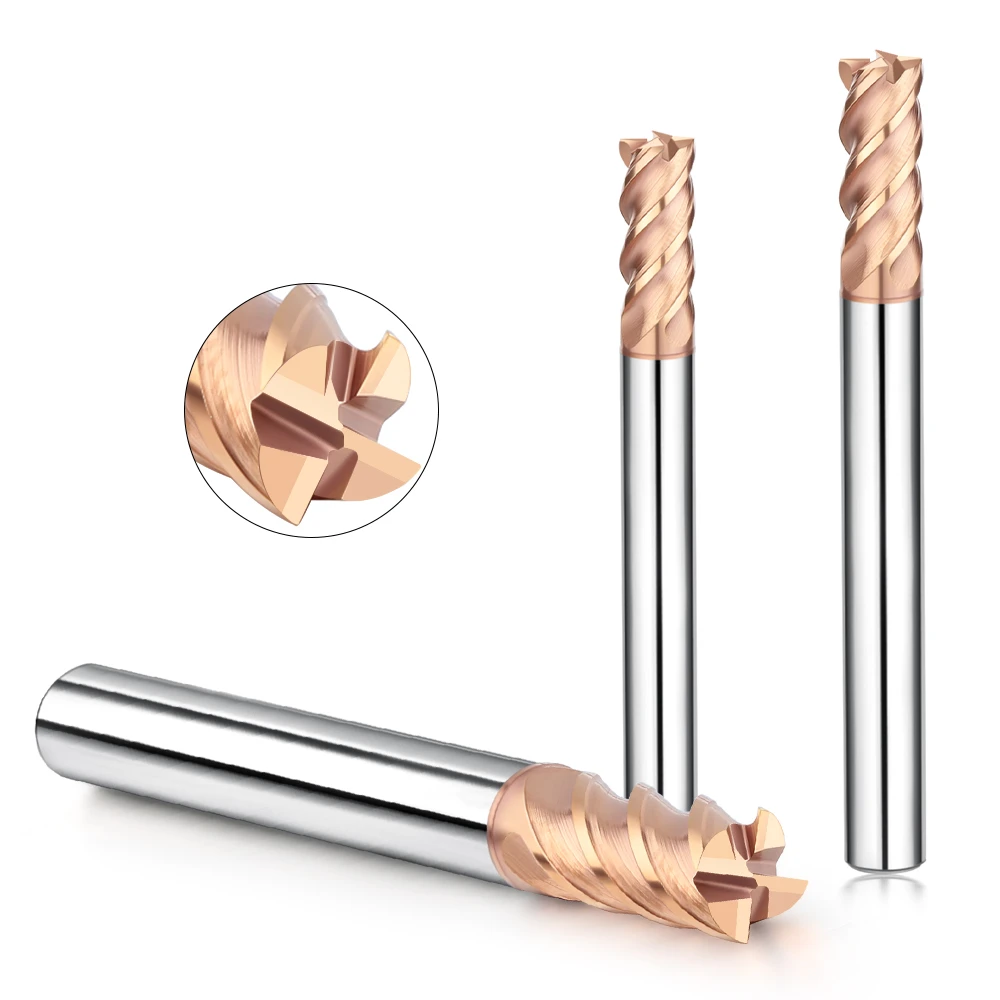
在车间一线摸爬滚打了15年——从车间到磨削车间——我确信一件事:加工硬度为HRC65的模具钢是毁掉声誉的罪魁祸首。对于大多数数控编程人员来说,加工这种材料简直是噩梦。就在上个月,我们的一位长期合作伙伴——一家位于美国的精密加工车间——给我们打来了电话。
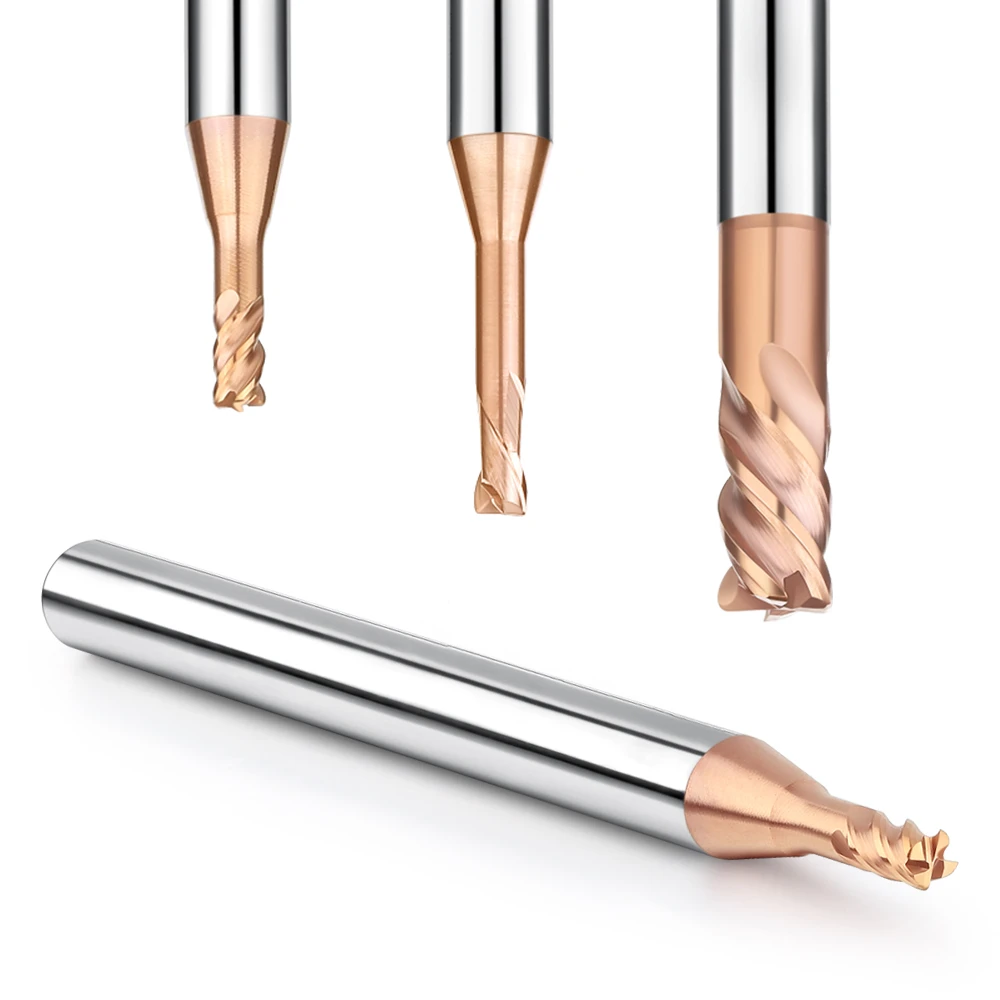
俄亥俄州一家历史悠久的模具制造厂最近联系我们,反映遇到了严重的故障。他们正在加工一个由D2工具钢制成的冲压模具,硬度为HRC65。客户非常沮丧;他们的“高性能”刀具不到15分钟就失效了。所有硬质合金立铣刀要么出现了严重的后刀面磨损,要么……
铣削硬度高于 60 HRC 的钢材时应避免的常见错误阅读更多 »