HRC65模具钢立铣刀【4刃长颈φ1-3】

以最优惠的价格从 SAMHO 购买 4 支长颈 Φ 1-3 长笛!

SAMHO,您值得信赖的采购合作伙伴,提供中国产平头铣刀【4刃长颈Φ1-3】的最优惠价格。我们深知可靠高效的产品对您的业务至关重要,因此我们直接从值得信赖的制造商采购。

专为硬度高达 65HRC 的淬硬钢而设计 – 非常适合深孔加工
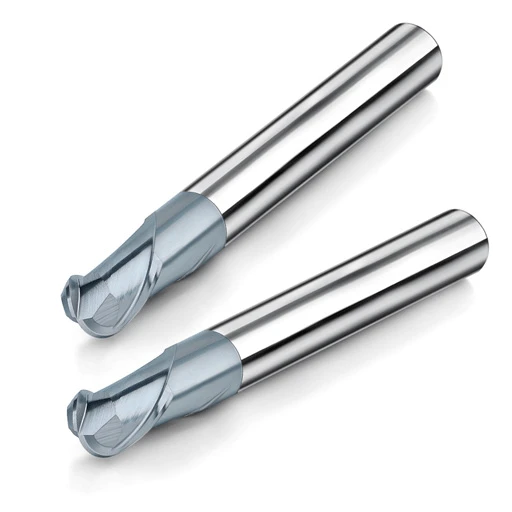
该刀具专为硬化工具钢(高达 65HRC)的精密加工而设计,结合了高强度硬质合金基体和加长颈部设计,非常适合深腔铣削、狭窄特征以及需要额外延伸的区域,同时又不牺牲稳定性。

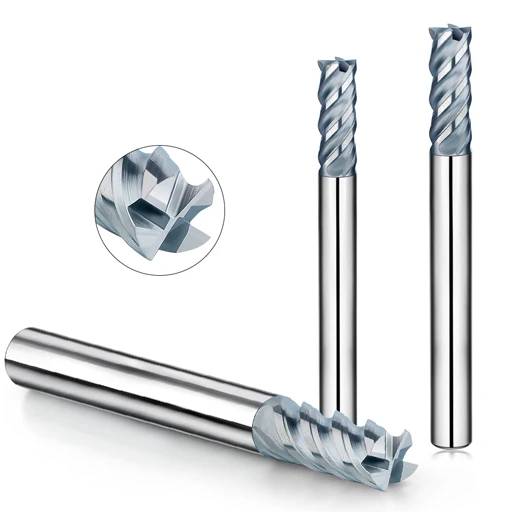
4 刃几何形状,可实现高材料去除率和表面光洁度优化
四刃刀具配置增加了切削刃接触面,与两刃刀具相比,进给速度更快,表面更光滑。它在硬化模具的半精加工和精加工中尤其有效,可减少加工次数并缩短加工周期。

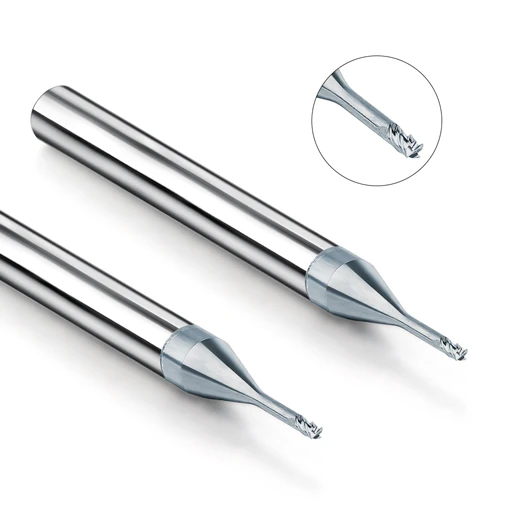
长颈设计平衡了伸展度和刚性——非常适合模芯和深轮廓
该刀具采用缩短的刃长和加固的颈部设计,为深腔加工提供足够的刚度,最大限度地减少刀具挠度和振动。它特别适用于精密模具型腔、肋条、槽口以及复杂的3D表面。

高红硬涂层,适用于干式加工或微量润滑加工中的耐热性
该刀具采用优质纳米涂层(例如 TiAlN 或类似涂层),能够承受高速干式加工或微润滑加工过程中的极端热负荷。它确保在严苛条件下延长刀具寿命并保持稳定的切削性能。

提供完整的切割数据,以获得一致、高效的结果
每种工具都包含针对高 HRC 材料定制的经过应用测试的切削参数(例如速度、进给和切削深度),可帮助 CNC 程序员和操作员减少设置时间、避免反复试验并从第一天起最大限度地提高生产力。

以最优惠的价格从 SAMHO 购买 4 支长颈 Φ 1-3 长笛!
  • SVG

    强烈推荐用于机械加工

  • SVG

    其他

立铣刀

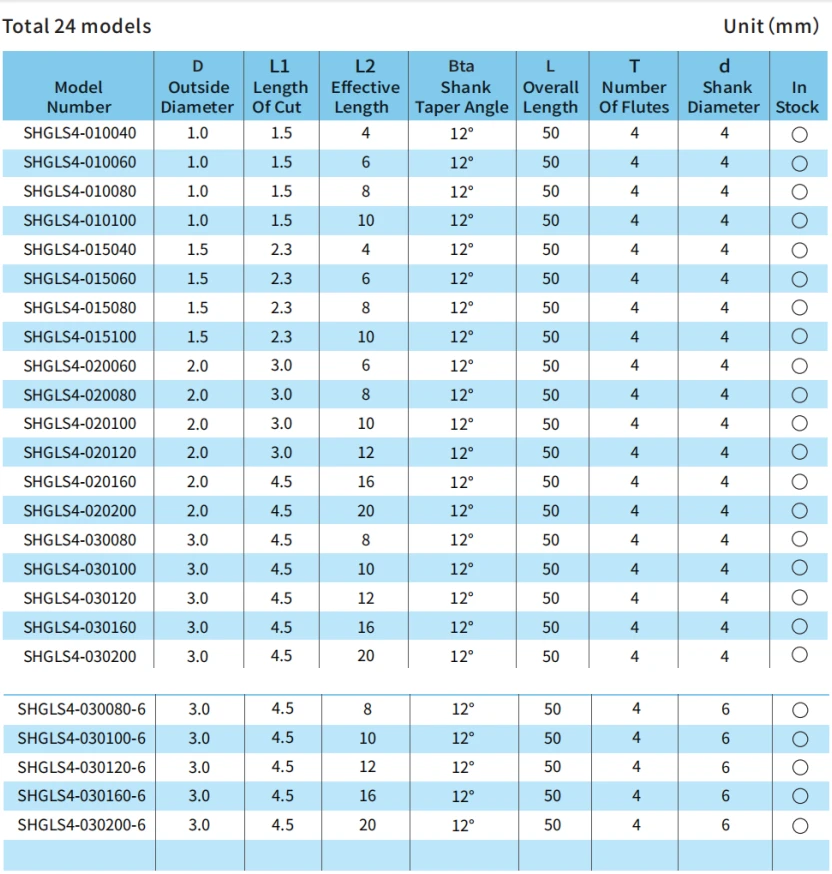
4刃长颈平头铣刀产品目录

共24个型号-单位(毫米)

四刃长颈平头铣刀
  • SVG

    SHGLS4铣削参数

常见问题:用于加工硬化钢的4刃长颈平头立铣刀

Q1:使用4刃长颈立铣刀时,如何避免刀具断裂或崩刃?

答:在加工淬硬钢时,刀具断裂主要由振动、过大的切削载荷和切削刃处的热量集中引起。使用四刃长颈平头立铣刀加工淬硬钢时,工艺稳定性至关重要。

为降低崩刃或断裂的风险,我们建议采用以下加工方法:

  • 保持径向切削深度 (ae) 刀具直径的 10%–30%
  • 采用阶梯式切削策略来分散切削载荷
  • 保持稳定一致的进给速度,以避免冲击载荷
  • 避免断续切割,这会增加刀刃应力。
  • 使用高刚性刀柄,例如 热缩夹头或高精度筒夹夹头
  • 确保有效排屑,防止切屑重复切割和热量积聚。

在实际加工实践中,使用长颈硬质合金立铣刀加工硬化钢时,稳定的切削比激进的切削参数更重要。

Q2:对于硬化钢加工而言,4刃立铣刀相比2刃立铣刀有哪些优势?

答:加工硬化工具钢(HRC 50+)时,与 2 刃立铣刀相比,4 刃立铣刀可提供更高的刚性和切削稳定性。

主要优势包括:

  • 更高的刀具本体刚性,减少深腔加工中的挠度
  • 精加工和轮廓铣削过程中更稳定的刀具路径控制
  • 表面光洁度提高,Ra 值降低
  • 提高模具钢半精加工和精加工性能

然而,由于切削空间较小,四刃硬质合金立铣刀并不适合重型粗加工或深槽加工。它在精密加工、模具精加工和表面精修应用中表现最佳。

Q3:4刃长颈平头立铣刀是否适用于高硬度钢(HRC 50+)?

答:是的,但只能在受控的加工条件下进行。

用于加工硬化钢的四刃长颈平头立铣刀在以下范围内表现良好:

  • 最佳材料范围: HRC 45–55 模具钢
  • 对于 HRC 55–58:降低进给速度和轴向切削深度
  • 对于 HRC 60+:性能取决于机床刚性和刀具涂层
  • 对于 HRC 60–65 及以上:专用 HRC65 立铣刀系列 被推荐

为了确保刀具寿命并防止刀刃崩刃,刚性安装和较短的刀具悬伸至关重要,尤其是在深腔铣削应用中。

Q4:4刃长颈平头立铣刀在模具钢精加工应用中的性能如何?

答:在实际的模具加工中,4刃长颈平头立铣刀在H13、SKD61和P20等硬化模具钢的半精加工和精加工中表现稳定。

其主要性能优势包括:

  • 深腔铣削加工中,切削稳定,振动痕迹减少
  • 模具壁面和底面具有优异的表面光洁度。
  • 适当优化切削参数可延长刀具寿命
  • 精密模具精加工中可靠的尺寸精度

然而,对于硬度高于HRC 60 的钢材,一般建议改用专为极高的耐磨性和热稳定性而设计的专用高硬度立铣刀(HRC65 或涂层硬质合金系列) 。

Q5:如何选择切削参数以防止颤振和刀具失效?

答:使用长颈硬质合金立铣刀加工硬化钢时,尤其是深腔加工中刀具挠曲的可能性较大时,正确的参数选择至关重要。

建议的指导原则包括:

  • 尽量缩短工具悬伸长度(理想情况下在……以内)。 3×深)
  • 使用径向啮合的轻侧铣削(ae) 直径的10%–30%。
  • 平衡主轴转速和进给速度,以避免过大的冲击载荷
  • 为了获得更好的稳定性和表面质量,建议采用顺铣方式。
  • 根据材料选择合适的冷却策略(钢材应采用气流冷却、雾化冷却或切削液冷却)。
  • 在深腔加工过程中,保持夹具刚性以最大程度地减少振动。

在生产环境中,控制刀具稳定性和啮合一致性比提高切削速度更重要。

相关产品推荐

请与我们联系

联系表格演示