


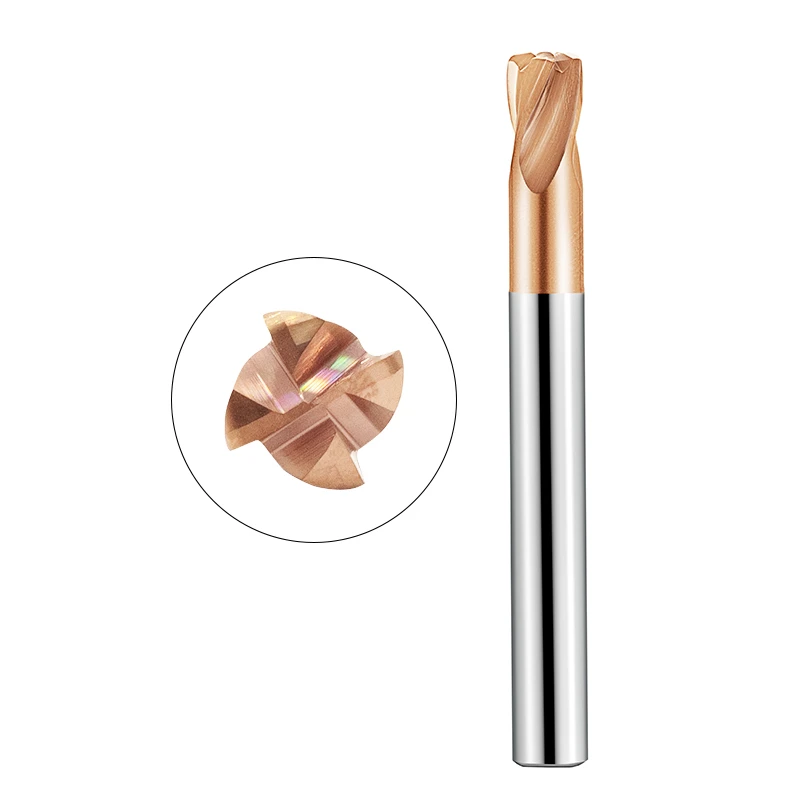
A dire il vero, quando l'ago del durometro raggiunge HRC65, la maggior parte delle officine meccaniche scuote la testa. Nei miei 15 anni di esperienza in officina, ho visto innumerevoli centri CNC utensili in "acciaio temprato" implorare pietà prima di sbriciolarsi in polvere in pochi minuti. Quando si lavorano materiali che si avvicinano ai limiti fisici del carburo, il margine di errore è pari a zero.
Di recente ho aiutato un produttore di stampi di precisione negli Stati Uniti con un progetto di cavità profonda utilizzando acciaio D2 temprato. Questo ha confermato una dura verità: la lavorazione dell'acciaio HRC65 non si basa sulla forza bruta. Si basa sulla padronanza assoluta del calore e della rigidità. Molte officine falliscono perché utilizzano una fresa standard per acciaio temprato e cadono in una "spirale mortale": rallentano la velocità di avanzamento per "salvare" l'utensile, il che non fa altro che causare un accumulo di calore e distruggere più rapidamente il tagliente.
Anche con frese in metallo duro HRC65 di altissima qualità, se si ignora l'equilibrio tra la resistenza del rivestimento e l'evacuazione dei trucioli, non si sopravvive a un solo turno. Soprattutto quando si utilizza una fresa di sgrossatura, saper trovare il giusto equilibrio tra un'elevata velocità di asportazione del materiale e una scheggiatura catastrofica è un'abilità di sopravvivenza che abbiamo dovuto padroneggiare.
Oggi tralasciamo le teorie dei libri di testo. Condividerò con voi l'esperienza pratica maturata a costo di migliaia di frese da taglio scartate. Discuteremo perché le geometrie standard cedono sotto shock termico e quando è effettivamente necessario utilizzare frese in metallo duro personalizzate per mantenere una tolleranza di 0.01 mm.
Vi è mai capitato di lavorare un metallo che sembra vetro, e di vedere un utensile da 300 dollari svanire in una nuvola di fumo a causa di una minima variazione di un parametro?
Gravi fessurazioni termiche nelle frese in metallo duro HRC65
Quando si raggiunge la durezza HRC65, il calore diventa il nemico principale. Nell'acciaio standard, i trucioli disperdono il calore. Nei materiali ad alta durezza, le forze di taglio esplodono e l'energia d'attrito può portare le temperature della zona di taglio oltre gli 800 °C. Abbiamo osservato che anche i substrati in carburo più resistenti sviluppano microfratture termiche dovute alla dilatazione differenziale. Queste fratture iniziano dal bordo e si propagano verso l'interno; una volta raggruppate, l'utensile si frattura improvvisamente.
Nel nostro laboratorio abbiamo analizzato al microscopio ad alto ingrandimento frese in metallo duro HRC65 danneggiate . La causa principale non è solitamente l'usura abrasiva, bensì lo sfaldamento del substrato dovuto alla fatica termica. Se l'utensile presenta scheggiature "a dentellatura" dopo cinque minuti, probabilmente il problema non è la velocità di avanzamento, ma la gestione dello stress termico. A HRC65, la resistenza alla trazione del materiale è spinta al limite. Qualsiasi picco nel ciclo termico si traduce in una "perdita totale" dell'operazione.
Perché i liquidi di raffreddamento tradizionali falliscono a HRC65
L'anno scorso, abbiamo fornito assistenza in loco a un'officina di stampaggio a Chicago che lavorava acciaio per stampi a caldo a HRC65. Per evitare di "bruciare" l'utensile, l'operatore ha aumentato la pressione del refrigerante interno. L'utensile si è spezzato in meno di 30 secondi. La frattura era netta: un caso da manuale di shock termico. Questo è l'"effetto tempra". Il fluido freddo che colpisce un tagliente incandescente crea violente sollecitazioni alternate nella lega. Queste forze sono molto più distruttive della pressione di taglio effettiva.
In questi intervalli di elevata durezza, il liquido refrigerante non riesce nemmeno a raggiungere l'interfaccia tra la punta dell'utensile e il pezzo in lavorazione. Gli schizzi, invece, creano oscillazioni di temperatura localizzate. Questo equilibrio instabile è ciò che causa la scheggiatura del tagliente. Abbiamo consigliato all'operatore di spegnere la pompa e passare a una strategia "a secco". A quanto pare, un ambiente a temperatura costantemente elevata provoca meno danni rispetto allo shock di un raffreddamento non uniforme.
La soluzione: rivestimenti termoresistenti e strategie di lavorazione a secco
Poiché il raffreddamento a liquido non è praticabile, creiamo una "barriera termica" direttamente sull'utensile. Per questo motivo utilizziamo rivestimenti nanocompositi avanzati come il TiSiN per qualsiasi fresa per acciaio temprato. Ad alte temperature, questo rivestimento forma uno strato denso di SiO2 . Fornisce lubrificazione, ma soprattutto, impedisce al calore di propagarsi al substrato in carburo. Se il rivestimento non resiste all'ossidazione a 1000 °C, la qualità del substrato diventa irrilevante.
In pratica, per rimuovere i trucioli si utilizza aria compressa. La logica non è quella di abbassare la temperatura, ma di utilizzare un potente flusso d'aria per espellere i trucioli ad alta temperatura prima che avvenga una nuova lavorazione. Quando passiamo al raffreddamento ad aria e ad alte velocità del mandrino, spesso osserviamo un aumento della durata degli utensili del 300%. Passare da una mentalità incentrata sulla "soppressione del calore" a una incentrata sulla "gestione del calore" è il punto di svolta per il successo con HRC65.
Sfida 2: Bilanciare la velocità di asportazione del materiale (MRR) e la durata dell'utensile con una fresa di sgrossatura
Durante la sgrossatura di stampi in HRC65, i responsabili di officina si trovano spesso di fronte a un dilemma: accelerare i tempi di consegna o proteggere gli utensili costosi. A questa durezza, aumentare il tasso di rimozione del materiale (MRR) non è semplice come incrementare la profondità di taglio. Forze radiali eccessive si trasmettono direttamente attraverso la fresa di sgrossatura fino al mandrino, causando la risonanza dell'intero sistema. Se la configurazione non è rigida, anche il miglior substrato in metallo duro si romperà a causa della fatica ad alta frequenza.
Nella nostra officina, consideriamo la sgrossatrice come un "bilanciatore di sistema". Aumentare ciecamente la velocità di passata (Ap) per guadagnare secondi in un ciclo porta solitamente a picchi di carico del mandrino o danni ai cuscinetti. Diciamo ai nostri clienti: smettete di guardare alla "profondità per passata" e iniziate a guardare al "volume asportato al minuto". Il passaggio dalle tradizionali passate profonde a strategie ad alta dinamica è la lezione fondamentale che abbiamo imparato da anni di utensili rotti sul campo.
Il compromesso: elevati tassi di rimozione contro guasti catastrofici degli utensili
Spesso vedo macchinisti esperti negli Stati Uniti e in Europa che cercano di aumentare l'efficienza incrementando l'Ae. Nella durezza HRC65, questo "soffoca" l'utensile. Una volta abbiamo visto un progetto di stampaggio per il settore automobilistico fallire perché una velocità di avanzamento aggressiva ha causato un accumulo di calore più rapido di quanto i trucioli potessero essere rimossi. In pochi secondi, l'utensile non si è semplicemente usurato, ma si è spezzato, e l'impatto ha incrinato il pezzo.
Gli allarmi di sovraccarico del mandrino sono i segnali di allarme della vostra macchina. A HRC65, la forza di taglio aumenta in modo non lineare con la velocità di avanzamento. Invece di spingere al massimo la fresa di sgrossatura, ottimizzate l'avanzamento per dente. Dovete trovare il punto ottimale in cui i trucioli hanno una colorazione blu-violacea uniforme e il carico del mandrino è stabile. Non si tratta solo dell'utensile, ma della stabilità dell'intera linea di produzione.
Ottimizzazione del percorso utensile per cavità profonde
Per le cavità profonde, abbandoniamo le grandi profondità di taglio. Raccomandiamo una strategia HFM: un angolo di avanzamento (Ap) ridotto combinato con un'elevata velocità di avanzamento. Questo reindirizza le forze di taglio verticalmente verso l'asse del mandrino, riducendo significativamente la flessione laterale. Ottimizzando il percorso in questo modo, il fastidioso stridio della lavorazione dura viene sostituito dal ronzio costante della formazione uniforme del truciolo.
Per smussare gli angoli senza rompere l'utensile, utilizzare percorsi di fresatura trocoidali o dinamici. Questi mantengono costante l'angolo di impegno dell'utensile, prevenendo i "picchi di carico" che si verificano quando un utensile incontra un angolo e l'area di contatto raddoppia improvvisamente. La programmazione richiede un po' più di tempo, ma quando si lavora con materiali HRC65, è l'unico modo per garantire un processo senza scarti.
Sfida 3: Deformazione e precisione incoerente nelle frese
Poche cose sono più frustranti che arrivare alla fase finale di lavorazione di un pezzo in HRC65 e scoprire che le dimensioni non sono corrette. In scanalature strette o cavità profonde, la durezza del materiale esercita una pressione incredibile sul tagliente. Questo crea una "deviazione" o flessione dell'utensile. Anche se l'eccentricità del mandrino è inferiore a 2 micron, se le frese non hanno la rigidità necessaria per contrastarla, si finirà per avere pareti coniche, più larghe alla base che in cima.
Le prove sul campo dimostrano che questa flessione non è lineare. Nell'acciaio dolce, potrebbe non essere percepibile. In uno scenario di accoppiamento "duro su duro" HRC65, anche una flessione di soli 0.01 mm compromette la finitura superficiale. Questo non solo compromette l'assemblaggio, ma causa anche un carico non uniforme sul bordo, che a sua volta porta a scheggiature. La soluzione non consiste semplicemente nell'"aggiungere una compensazione" nell'offset, ma nell'aumentare la rigidità del sistema alla fonte.
Perché le frese standard faticano a raggiungere la rigidità HRC65
Molte officine scelgono un utensile a scanalatura lunga da un catalogo standard, pensando che un "sovrapprezzo di finitura" risolverà il problema. Tuttavia, le frese standard spesso sacrificano la rigidità in favore della versatilità, utilizzando elevati rapporti L/D (lunghezza/diametro) che, sotto pressione, si comportano come una leva sottile. Lo abbiamo constatato in un progetto di stampaggio medicale: un utensile standard ha raggiunto la risonanza sul fondo di una scanalatura profonda, lasciando segni di vibrazione ondulati sul pezzo.
La causa principale è il diametro del nucleo. Gli utensili standard lasciano scanalature enormi per l'evacuazione dei trucioli, il che indebolisce il nucleo dell'utensile. Nella finitura HRC65, i trucioli sono polvere finissima: non sono necessarie scanalature così grandi. Un nucleo di piccolo diametro non è in grado di sopportare il carico. Questa realtà ci ha costretti a rivalutare completamente la geometria degli utensili per la finitura ad alta durezza.
La soluzione: flauto corto e collo affusolato
Per mantenere tolleranze micrometriche nella durezza HRC65, utilizziamo due principi: la geometria "sottrattiva" e quella "additiva". Innanzitutto, accorciamo la lunghezza della scanalatura. Ogni volta che si raddoppia la sporgenza di un utensile, la sua rigidità diminuisce esponenzialmente. L'utilizzo della scanalatura più corta possibile aumenta l'area della sezione trasversale del nucleo ed elimina la flessione. Questa semplice modifica solitamente migliora la qualità della superficie di un intero grado.
Oltre alle scanalature corte, utilizziamo design a "collo rastremato". Questo massimizza la resistenza alla base dell'utensile, mantenendo la punta lontana dalle pareti del pezzo. Un collo rastremato assorbe le vibrazioni ad alta frequenza che un collo dritto non è in grado di assorbire. Sebbene le frese in metallo duro personalizzate con queste caratteristiche abbiano un costo di produzione maggiore, la stabilità che offrono è inestimabile. Nella lavorazione di materiali HRC65, la rigidità è fondamentale e la geometria è il modo in cui la si protegge.

Sfida 4: Usura prematura degli angoli delle frese per acciaio temprato
Quando si lavora l'acciaio HRC65, la parte più vulnerabile dell'utensile non è il tagliente principale, bensì l'angolo affilato. È il punto più facile da trascurare, ma è quasi sempre lì che inizia la rottura. Quando esaminiamo una fresa per acciaio temprato rotta, di solito osserviamo scheggiature microscopiche sulla punta. Poiché l'angolo è il punto in cui la dissipazione del calore è più lenta e la concentrazione di stress è massima, diventa un collo di bottiglia termico. Una volta che la forza di taglio supera il carico di rottura del carburo, si verificano le scheggiature sulla punta.
Questa usura innesca una reazione a catena. In officina, abbiamo visto una minuscola scheggiatura di 0.05 mm sulla punta causare un'esplosione della resistenza al taglio, con conseguenti vibrazioni violente. Nella lavorazione HRC65, proteggere gli angoli è l'unico modo per salvare l'utensile. Se si notano segni bianchi di "bruciatura" sul pezzo o si sente un fischio acuto e penetrante, è probabile che gli angoli siano a pochi secondi da un cedimento catastrofico. È necessario intervenire tempestivamente regolando la compensazione geometrica per arrestare questo danno irreversibile.
L'incubo della "scheggiatura": perché gli angoli sono i primi a cedere.
Quando si lavorano acciai per stampi come il D2 o l'H13 a HRC65, utilizziamo microscopi per monitorare l'usura del tagliente. Questi acciai legati sono ricchi di particelle di carburo che agiscono come microscopici noduli duri, bombardando costantemente il tagliente. Per un utensile standard con spigoli vivi, questo bombardamento è distruttivo. Poiché il volume della punta affilata è così piccolo, non è in grado di assorbire l'energia d'impatto come il resto del corpo dell'utensile.
Abbiamo visto il rivestimento protettivo sugli spigoli vivi sfaldarsi in meno di dieci minuti a causa della fatica termica, seguito immediatamente da una frattura fragile. Questo "incubo di scheggiatura" peggiora ulteriormente con tagli profondi o velocità di avanzamento variabili. Gli operatori ci dicono spesso: "I miei parametri sono esattamente gli stessi di sempre, ma la punta continua a rompersi". Il motivo è la resistenza al taglio dell'HRC65: lo stress concentrato in quel singolo punto è semplicemente troppo elevato perché una punta affilata possa sopportarlo.
Il vantaggio delle frese a raggio per l'acciaio temprato
Per risolvere questo problema, consigliamo vivamente di abbandonare le frese a fondo piatto a favore delle frese a raggio, o frese "a punta di toro". La logica alla base dell'utilizzo di questo tipo di fresa per l'acciaio temprato è semplice: aggiungendo un piccolo raggio di curvatura (angolo R), si distribuisce la forza di taglio da un singolo "punto" lungo un "arco" uniforme. Questo non solo rinforza il tagliente, ma crea anche un percorso più ampio per la dissipazione del calore, abbassando la temperatura sulla punta.
Sul campo, anche un raggio di soli 0.2 mm o 0.5 mm crea un salto qualitativo nella resistenza agli urti. Nei nostri test su materiali HRC65, le frese a punta arrotondata hanno aumentato la durata dell'utensile del 40% o più rispetto ai modelli a fondo piatto. Potreste preoccuparvi del materiale residuo lasciato negli angoli, ma se si considera il costo totale e la riduzione dei tempi di inattività dovuti al cambio utensile, il compromesso è vantaggioso. Per i materiali ultra-duri, la fresa a punta arrotondata è la soluzione "intramontabile" per una linea di produzione stabile.
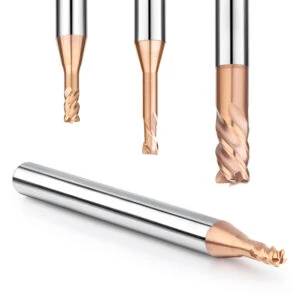
Sfida 5: Quando gli utensili standard raggiungono il limite: la necessità di frese in metallo duro personalizzate
Nel mondo delle macchine a controllo numerico (CNC), prima o poi ci si imbatte in "zone grigie" che i cataloghi standard non coprono. Quando si combinano la durezza HRC65 con pareti sottili, elevati rapporti L/D o superfici complesse, gli utensili standard semplicemente non sono sufficienti. Spesso, il problema non è la macchina, ma l'incapacità dell'utensile di sincronizzarsi con specifiche frequenze di risonanza. Invece di perdere tempo e scartare pezzi costosi con tentativi ed errori, è più intelligente riprogettare la geometria da zero.
A questa durezza, l'equilibrio tra resistenza alle vibrazioni e rigidità deve essere in perfetta armonia. È qui che le frese in metallo duro personalizzate dimostrano il loro valore. La personalizzazione non si limita alla semplice modifica del diametro; si tratta di un'ottimizzazione completa del substrato, dell'angolo di elica e del rinforzo del tagliente. La nostra esperienza dimostra che un utensile su misura può risolvere problemi che hanno afflitto un'officina per settimane, trasformando un compito "impossibile" in una produzione stabile.
Caso di studio: Risoluzione di problemi di geometria aerospaziale in componenti temprati
Qualche anno fa, ci siamo occupati di un complesso progetto di componenti aeronautici. Il cliente aveva bisogno di fresare scanalature strette e di precisione con un leggero angolo di sformo in acciaio ad altissima resistenza temprato a HRC65. Hanno provato gli utensili standard di tutte le principali marche, ma ogni tentativo è fallito: o l'utensile si spezzava all'altezza del gambo a causa di un'eccessiva sporgenza, oppure le pareti della scanalatura si riempivano di segni di vibrazione. Nel settore aerospaziale, non c'è spazio per le vibrazioni; questi segni diventano "concentratori di stress" che possono causare la rottura del componente.
Ci siamo recati presso il centro di ingegneria del cliente e abbiamo acquisito dati di vibrazione in tempo reale dal mandrino. Abbiamo scoperto che gli utensili convenzionali con angoli di elica costanti raggiungevano la frequenza di risonanza naturale del pezzo. Abbiamo scartato le opzioni standard e progettato una fresa in metallo duro personalizzata specificamente per quella scanalatura. Rassodando il collo e ottimizzando il rivestimento, abbiamo mantenuto una tolleranza di 0.005 mm e ridotto il costo per pezzo del 40%. La personalizzazione orientata al risultato è l'unica vera scorciatoia per i pezzi complessi.
Come le frese in metallo duro personalizzate risolvono i problemi di vibrazione
Perché gli utensili personalizzati offrono una finitura migliore sull'acciaio HRC65? Il segreto sta nel "design asimmetrico". Gli utensili standard hanno taglienti equidistanti che generano carichi d'impatto periodici, i quali inducono vibrazioni ad alta frequenza. Le nostre frese in metallo duro personalizzate utilizzano un'indicizzazione variabile (spaziatura irregolare dei denti) e angoli di elica variabili. Questo interrompe il ciclo di risonanza, garantendo che ogni tagliente colpisca il materiale in un momento diverso, annullando fisicamente la vibrazione.
Quando si utilizza un utensile asimmetrico, la differenza si sente: lo stridio metallico penetrante si trasforma in un ronzio costante e continuo. Abbiamo dimostrato ai clienti che, semplicemente regolando il gradiente dell'elica, possiamo ridurre la rugosità superficiale (Ra) di un componente HRC65 da 0.8 a meno di 0.2. Questa ricerca di stabilità aggiunge complessità alla progettazione, ma per componenti di alto valore e ad alta durezza, è il modo più affidabile per ottenere una finitura impeccabile. Nella produzione di alta gamma, la stabilità è la massima espressione di efficienza.






