


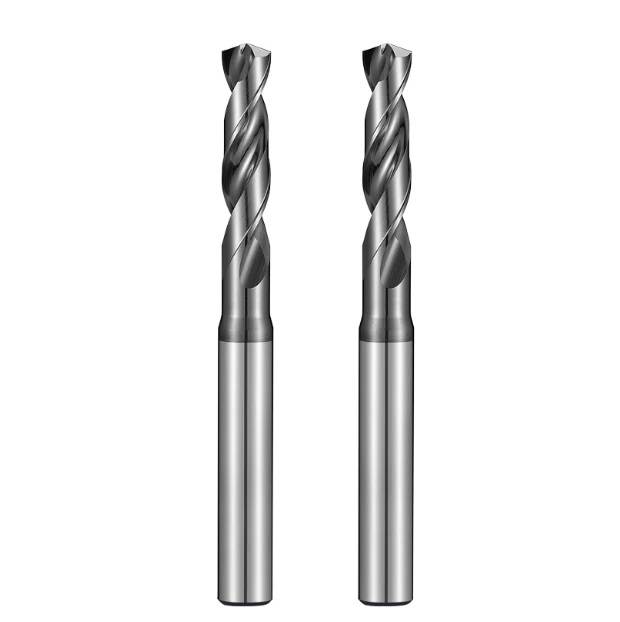
作为每天在车间与各种难加工材料搏斗的刀具专家,我们深知深孔钻孔的难度。上个月,一家北美汽车客户在批量生产淬火42CrMo钢的12D深孔时遇到了难题,他们惊慌失措地向我们求助。他们常用的金属钻头钻到一半就发出刺耳的摩擦声,切屑堵塞了孔道,刀具也频频断裂,导致废品率飙升。
这种“深孔钻削难题”是我们为全球客户解决的常见问题,这些客户通常运营高强度自动化生产线。许多工厂想当然地认为随便买一根长金属麻花钻就行了,却忽略了槽间距、切削刚度和热量积聚等问题。选择廉价的低等级批发硬质合金钻头,而且这些钻头没有先进的涂层,只会造成巨大的经济损失,而不会提高工厂效率。
为了解决这个问题,我们根据材料硬度定制解决方案。对于硬度在 HRC 35–45 左右的标准钢材,我们推荐使用定制的硬质合金 HRC55 钻头,并采用高压内冷却技术,以排出紧密卷曲的切屑。对于硬度高达 HRC 60 的硬化模具钢,我们采用高刚性硬质合金 HRC65 钻头,并严格控制导向孔的对准精度。
为了最大限度地延长金属麻花钻的使用寿命,需要严格控制中心定位、转速、进给量和冷却液压力。那么,在您的车间里,您处理长而缠绕的切屑时,通常会选择哪种方法:高压主轴冷却液还是精确的啄钻循环?
16 年深孔加工经验总结:为什么标准金属钻头在深孔加工中经常失效?
在我们的实验室,我们每天都会分析来自世界各地机械加工车间的刀具故障报告。许多机械师在首次尝试深孔加工(深度超过 5D)时,会想当然地认为任何能够切削的刀具都能胜任。但实际上,用于金属加工的标准钻头一旦钻入较深的孔,其结构完整性和排屑能力就会急剧下降。这种故障很少是逐渐磨损造成的;相反,切削刃会在毫无预兆的情况下崩刃或断裂,令操作人员措手不及。
根据我们十六年的车间经验,根本原因在于深孔钻削是一个完全封闭的切削过程。标准刀具的排屑槽几何形状和后角仅适用于浅孔。随着钻头切入深度的增加,孔底积聚的切削热量会导致钻头硬度急剧下降。如果没有针对材料和深度进行根本性的结构优化,仅仅降低转速和进给量并不能阻止刀具过早失效。
高速钢与标准硬质合金:深孔排屑阻力如何检验刀具刚性
为海外客户优化工艺流程总是需要权衡取舍,尤其是在材料刚性方面。高速钢 (HSS) 韧性极佳,但在高温高压的深孔加工条件下容易发生弹性变形。相反,虽然标准硬质合金硬度优异,但其微晶结构不够优化,在高压缩切屑载荷下容易发生脆性断裂。这种切屑阻力的指数级增长考验着所有金属钻头的极限。
我们曾优化过一个轴加工项目,其中孔深达到 10D。为了降低成本,客户最初使用了普通的硬质合金刀具,但由于扭转刚度不足,切屑堆积在刀槽内时,钻头便会断裂。我们认为,刀具刚度很大程度上取决于渐进式刀柄厚度设计和抛光刀槽。如果刀具无法平衡扭矩峰值和顺畅的切屑流动,频繁的断刀和停机将成为车间的常态。
西方车间常见的误解:盲目使用标准长金属麻花钻会导致孔偏。
在与生产主管的交流中,我们经常发现一个危险的操作习惯:操作员使用长金属麻花钻头直接钻到所需深度,而没有预先钻导孔。他们的理由是,现代数控中心定位精度极高,只需运行标准的G81或G83循环即可。然而,他们忽略了基本的物理原理:如果没有外部导向,较长的刀具悬伸会导致钻尖在接触原材料表面的瞬间发生偏移。
这种盲钻的直接后果是孔径严重偏斜。一旦在最初几毫米内垂直度丧失,长钻头就会沿着弯曲的路径继续钻入工件深处,加剧轴向跳动。我们强烈建议先使用短而粗的定位钻或直径相同的短钻头加工一个精确的导向孔。为金属麻花钻提供这种刚性导向是确保钻孔直线度和防止废品的唯一可靠方法。
深孔钻削的系统策略:正确应用硬质合金 HRC55 和 HRC65 级钻头
在车间里,选择合适的切削材料决定着项目的成败。许多车间主管为了图方便,选择单一牌号的硬质合金刀具加工所有金属工件。但根据我们的经验,这种偷工减料的做法会导致硬质材料加工时频繁出现崩刃,而软质材料加工时则会造成材料浪费。稳定的深孔钻削完全依赖于刀具与工件实际洛氏硬度(HRC)的匹配,例如高刚性硬质合金HRC55钻头或超细晶粒刀具。
深孔加工并非蛮力所能及,而是速度、进给量和材料硬度之间微妙平衡的体现。不同的硬度等级会产生截然不同的切削扭矩和热量,因此需要在韧性和硬度之间进行巧妙的权衡。通过将材料精确划分为不同的硬度等级,并定制刃口珩磨工艺,我们已帮助无数海外加工车间避免了代价高昂的反复试验,并显著提升了加工稳定性。
标准钢材和淬火回火材料:使用硬质合金 HRC55 钻头进行啄钻循环的进给控制
加工AISI 1045、40Cr等常用合金钢(硬度通常在HRC 28至HRC 40之间)时,我们一般选择HRC 55的硬质合金钻头。这些材料韧性高,容易产生长而连续的“鸟巢状”切屑。如果不加以控制,这些长切屑会迅速缠绕并堵塞刀具的排屑槽。因此,我们强烈建议在数控编程中使用啄钻循环(例如G83)来控制切屑负荷。
然而,在控制啄钻增量(Q值)时,许多从业者往往走向极端。Q值设置过高会导致刀具回退时切屑在孔内堆积。设置过低则会增加刀尖与工件之间的摩擦力,加剧加工硬化。我们的经验表明,逐步减小啄钻深度,并配合较大的初始进给量,能够促使切屑尽早断裂,从而最大限度地延长刀具寿命。
加工硬化模具钢(>50 HRC):在深孔应用中使用 HRC 65 硬质合金钻头防止崩刃的转速限制
加工H13或SKD61等通体淬硬模具钢时,材料硬度通常超过50 HRC。在这种极端条件下,传统刀具基体在初始接触时会迅速磨损或发生灾难性崩刃。因此,必须升级到高度专业化的HRC65硬质合金钻头。虽然这些超硬刀具具有卓越的耐磨性和高温硬度,但其固有的脆性使其对切削速度和突发冲击力非常敏感。
在优化高硬度材料的深孔加工工艺时,我们首先要打破“主轴转速越高越好”的迷思。对于超硬刀具而言,主要挑战在于剧烈摩擦产生的高温。一旦切削速度 ( Vc ) 超过临界值,切削刃就会瞬间发生热裂纹。我们提倡“低速大进给”策略,依靠机床主轴扭矩和刀具刚性来安全高效地完成加工。
超深孔(15D+):从定心和导向钻孔到使用长麻花钻进行二次加工的实用步骤
当孔深达到15倍直径(15D)或更大时,任何单一工具都无法独立完成钻孔。一些车间为了节省时间,试图使用长柄麻花钻一次性完成钻孔。然而,这种方法几乎总是会导致钻头在接触原材料的瞬间产生严重的轴向偏转。我们对待超深钻孔就像对待一场精准的接力赛,始终从使用刚性定心钻开始。
接下来,我们使用短的3D或5D钻头钻出一个精度极高的导向孔,其深度至少为孔径的两倍。当长刀具进入该导向孔时,必须以极低的转速或不旋转的方式滑入。只有当刀尖完全被导向孔约束后,我们才能启用高压冷却液并采用标准切削参数。这种严谨的方法可以将直线度误差控制在微米级以内。
解决深孔钻探的三大痛点:优化欧美客户的麻花钻头使用寿命
通过与美国和欧洲高端制造客户的长期合作,我们深知海外工厂对效率有着严格的要求。在深孔钻削中,热量积聚、严重颤振和切屑堵塞这三大关键问题始终困扰着工艺工程师。当客户抱怨新购置的金属加工用麻花钻性能不佳时,我们从不立即将责任归咎于刀具本身,而是会对整个加工系统进行全面评估。
基于十余年的现场调试经验,超过 90% 的深孔刀具过早失效源于未能有效管理以下三个关键环节。延长高性能刀具的使用寿命不仅仅是计算桌面参数,更需要在机床旁进行实际操作观察。您必须监测冷却液喷射模式、聆听切削频率并分析切屑形状。以下是我们如何指导客户克服这些挑战。
冷却液内流冷却与外部冷却:高压冷却如何革新深孔钻削中的切屑排出方式
在深孔加工中,冷却方式决定了刀具的寿命,尤其是在孔深超过直径8倍时。许多传统车间仍然依赖外部冷却液喷嘴将冷却液沿排屑槽导入孔内。然而,当金属麻花钻高速运转时,离心力和回流的切屑会阻碍外部冷却液到达钻尖。这会导致温度在几秒钟内飙升,熔化切削刃。
我们强烈建议升级为内冷式冷却系统,该系统通过内部通道将高压冷却液直接输送到切削刃。这种方法能够立即润滑刀具,并产生强大的向外液压推力,从而强力排出新切屑。在我们的改造项目中,只需将内部冷却液压力提高到 30 巴以上,就能从根本上改变排屑环境,几乎完全消除因积屑瘤 (BUE) 问题导致的刀具突然断裂。
消除颤动和孔径过大:通过热缩夹头和高性能卡盘控制金属麻花钻头跳动
在我们西方客户的自动化生产线上,我们经常遇到孔径超出公差或壁面粗糙的问题。这些现象通常伴有低频金属颤音。使用千分表测量主轴侧刀具夹持系统通常可以发现问题所在:标准ER夹头造成的跳动超过0.03毫米。对于长柄金属麻花钻头而言,这种初始跳动会在孔深处被几何放大。
为了将跳动限制在严格的 0.005 毫米以内,我们建议放弃传统的筒夹夹持方式,改用高刚性热缩刀柄或液压卡盘。卓越的刀具同心度能够平衡刀具两个切削刃与金属接触时的切削力,从而彻底消除共振。虽然高精度刀柄需要更高的初始投资,但其带来的结果是更优异的孔径稳定性,并通过消除微崩刃显著延长刀具寿命。
切屑控制:调整每转进给量以防止硬质合金 HRC55 钻头因切屑缠绕而断裂
在钻削不锈钢或某些航空航天合金时,切屑具有很高的塑性。如果控制不当,切屑很容易形成细长的面条状切屑,紧紧缠绕在硬质合金HRC55钻头的本体上。随着钻深的增加,切屑会挤压在螺旋槽和孔壁之间,瞬间堵塞剩余的排屑空间。一旦发生堵塞,数控机床巨大的轴向进给力会在几毫秒内将硬质合金刀体击碎。
在提供现场指导时,我们的核心技术策略是通过微调每转进给量 ( fn ) 来主动管理切屑断裂。许多操作人员看到长切屑时会本能地降低进给速度,但这反而会使切屑变薄,更难断裂。我们采取相反的方法:适度增加进给速度,使切屑变厚,并利用槽的几何形状将其断裂成理想的“C”形碎片,从而实现无故障的24小时自动化生产。
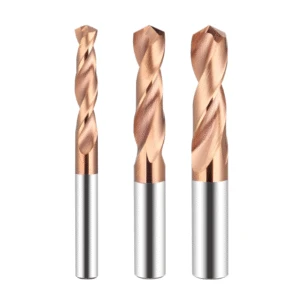
降低车间单孔成本:评估大批量生产中批发硬质合金钻头的关键技术指标
在批量自动化生产中,平衡采购成本和加工效率是一门至关重要的艺术。作为一家为美国和欧洲大型工厂供货的工业制造商,我们深知降低刀具成本的压力。然而,仅仅关注前期报价往往会落入陷阱:购买廉价刀具最终却导致整体加工成本飙升。真正评估批发硬质合金钻头的价值,需要超越价格标签,关注刀具的实际寿命、停机频率以及单孔摊销成本。
高质量批量刀具供应的核心在于数千种零件技术规格的高度一致性。如果您担心每月高昂的刀具费用,不妨计算一下自动化生产线上每次刀具损坏所浪费的时间和人力。在本技术供应链评估中,我们将深入探讨如何在批量采购中避免陷入低价陷阱。通过关注微观层面的规格,您可以运用全面的投资回报率 (ROI) 方法,优化车间的利润。
避免低价陷阱:批发购买硬质合金钻头时,务必核实基材晶粒尺寸和切削刃抛光情况
在庞大的刀具批发市场中,表面看起来相同的钻头,在实际加工中的表现往往截然不同。如果您要加工高强度钢或难加工合金,请重点关注批发硬质合金钻头的两项微观指标:基体晶粒尺寸和刃口抛光度。为了降低制造成本,低价刀具通常采用粗晶基体或回收材料。这些劣质材料在深孔切削压力下极易发生微崩刃和灾难性断裂。
优质硬质合金钻头采用微米或纳米晶粒基材,在卓越的硬度和冲击韧性之间实现了理想的平衡。此外,镜面抛光的螺旋槽可显著降低切屑在孔内的摩擦系数。如果您批量购买的钻头容易出现切屑堆积或堵塞的情况,请在高倍放大镜下检查螺旋槽表面。粗糙的螺旋槽壁会导致排屑阻力急剧增加,但如果您能提供零件图纸或具体的材料牌号,我们可以帮助您优化刃口珩磨。
面向西方买家的生产线账簿:通过对高品质硬质合金钻头进行再研磨来提高投资回报率
在成熟的欧美车间管理实践中,优质切削刀具绝不会被视为一次性耗材。如果您采用精益生产模式,可以通过分析高品质批发硬质合金钻头的再磨削潜力来大幅降低成本。由于基材均匀且涂层附着力优异,优质钻头可以在五轴磨床上进行精确的再磨削,并可重新涂层3至5次,从而恢复90%以上的原始性能。
这就是为什么经验丰富的工业采购人员会优先考虑切削刀具的整个生命周期价值,而不是初始发票金额。低成本钻头往往因为微裂纹而在一次使用后就报废,而高规格钻头在多次重磨循环后,可将单孔总成本降低 30% 以上。如果您希望降低成本或升级高难度应用,我们诚邀您与我们一起分析材料等级和实际钻孔数据,以计算您具体的运营成本节省。






