

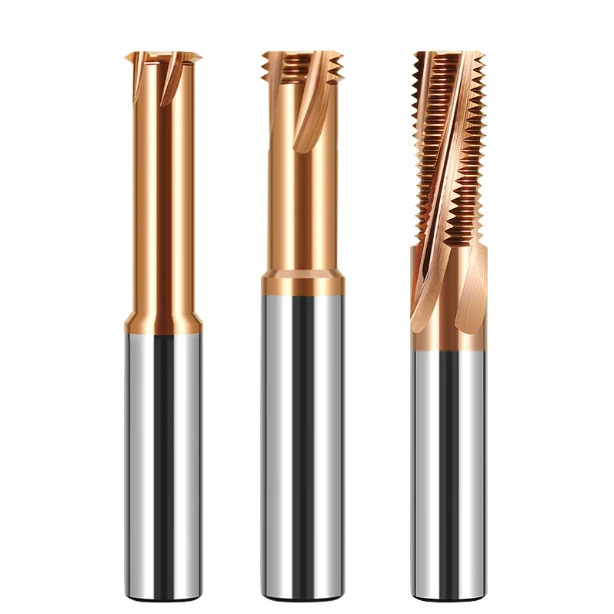
用于精密加工硬化钢的HRC65全齿螺纹铣刀
德国一家压铸厂的生产经理给我们发来一张照片:一个价值超过40,000万欧元的62 HRC模芯彻底报废了。一根M10丝锥在盲孔内断裂,用电火花加工去除断裂部分后,孔壁精度受到了影响。我们为北美和欧洲的机械加工厂提供超过16年的支持服务。
德国一家压铸厂的生产经理给我们发来一张照片:一个价值超过40,000万欧元的62 HRC模芯彻底报废了。一根M10丝锥在盲孔内断裂,用电火花加工去除断裂部分后,孔壁精度受到了影响。我们为北美和欧洲的机械加工厂提供超过16年的支持服务。

在任何机械加工车间,最令人沮丧的场景之一都发生在高价值模具镶件的最后加工阶段。工件已经淬火至HRC65硬度,经历了数十小时的加工。一名操作员试图用丝锥攻丝,结果丝锥在孔底断裂。另一名操作员尝试使用标准丝锥。
HRC65 硬质合金螺纹铣刀:特性、性能和选购指南阅读更多 »

在精密机械加工车间里,没有什么比在价值数万美元的模具上进行盲孔攻丝更令人神经紧绷的了。这件工件已经通过真空热处理、线切割和精密表面磨削等工序耗费了大量资金。最后阶段的任何一个微小失误都可能使数周的熟练工人和原材料付诸东流。想想看。
适用于精密硬化钢加工的最佳 HRC65 螺纹铣刀阅读更多 »

一家欧洲注塑模具制造客户联系我们,提出了一个紧急问题。他们在加工硬度为 54 HRC 的 1.2379 (D2) 刀片上的 M6 内螺纹时,连续损坏了三把硬质合金螺纹铣刀。操作人员将主轴转速减半,加工周期也因此延长了一倍。然而,所有拆卸下来的刀具都出现了刀尖崩刃或涂层脱落的情况,而且零件的加工质量始终如一地受到影响。
什么原因会导致螺纹铣床在硬化钢上磨损?关键因素详解阅读更多 »

一家北美客户专门生产注塑模具镶件,他们寄送了一些经热处理至HRC 63-65的粉末冶金高速钢工件。在卧式加工中心铣削M6×1.0内螺纹时,他们测试了三种市面上用于加工硬化钢的刀具。结果发现,没有一种刀具能够可靠地加工完哪怕四个孔:要么刀尖在进刀时崩刃,要么刀背磨损过快,导致刀具无法正常加工。
HRC65螺纹铣刀寿命:影响磨损和耐久性的关键因素阅读更多 »

如果您的生产线生产的是液压缸体或不锈钢外壳等高价值零件,螺纹检测不合格通常不会造成太大麻烦。真正棘手的是顽固的金属环,它们会粘附在螺纹孔的入口和出口处。我们的团队在对一家一级汽车供应商进行审核时就亲眼目睹了这种情况。螺纹端口中的二次毛刺会完全堵塞螺纹孔。

在帮助一家德国刀具客户解决硬度为HRC63-65的滑块刀片问题时,我们遇到了一个似曾相识的难题。这批M6内螺纹通过了所有坐标测量机(CMM)检测、光学检测和通止规测试。然而,螺纹侧面的表面粗糙度始终达不到Ra 0.4的目标值。在显微镜下观察,螺纹壁表面显示
为什么HRC65钢材经螺纹铣削后螺纹表面光洁度较差?阅读更多 »
在对一家德国一级汽车供应商的高精度铝制阀体进行首件检验时,螺纹检验不合格。尽管图纸上标明了公制 6H 级螺纹,但止规无法从孔口开始测量,而通规则在接近孔底处卡住。机械师立即调整了刀具半径补偿(D 值)。

一台加工中心正在加工汽车冲压模具,使用的是硬度为HRC 58的D2工具钢刀片。主轴转速和进给速度都降至刀具目录规格的80%,机床刚性良好。然而,在加工第四个M6×1.0盲孔时,操作员拔出刀具,发现导程处出现了微裂纹。
硬质合金螺纹铣刀在硬化钢中刃口崩刃:原因及解决方法阅读更多 »

这一幕发生在我们车间与一家德国模具制造商进行技术电话会议期间。该工件加工的是SKD11滑块镶件,经热处理后硬度达到HRC65,并带有M6×1.0盲孔。操作员连续用坏了三把全新的硬质合金螺纹铣刀;没有一把能铣到第八个孔。在我们的200倍台式显微镜下,