


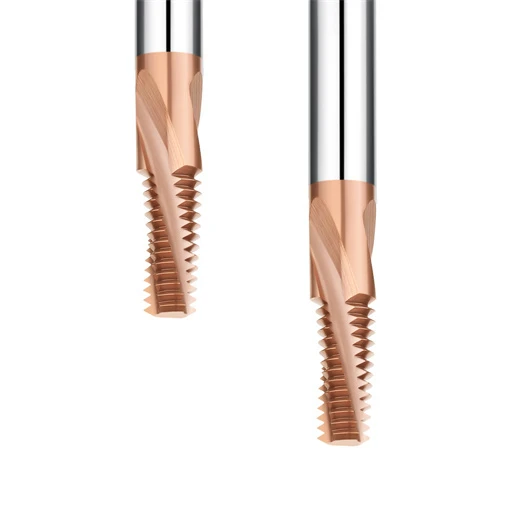
俄亥俄州一家模具厂的工艺主管给我们发来了废弃的H13钢镶件的照片。这些零件经过热处理,硬度达到HRC64,最后一道工序需要加工八个M8盲孔螺纹。他们尝试了三种进口品牌的硬钢螺纹铣刀,但每种刀具要么在加工到第四个孔时出现微崩刃,要么留下锥形螺纹,导致通止规卡死。
在美欧的机械加工车间,我们经常会遇到高价值零件在最后一道螺纹加工工序中损坏的问题。硬化钢几乎没有塑性变形的余地。如果刃口珩磨偏差几微米,或者前角设计不符合HRC62-65的切削力要求,径向变形和高温就会立即破坏螺纹轮廓。
作为一家拥有16年以上磨削经验的HRC65螺纹铣刀制造商,我们深知仅仅改变涂层并不能解决问题。可靠的刀具寿命需要超细晶粒硬质合金、五轴数控磨削以及出货前严格的尺寸检验。下文我们将摒弃营销噱头,直接分享我们车间的实际操作方法——因为您不应该将价值2万美元的硬化模具交给一把公差未知的刀具。

我们的螺纹铣刀制造工艺:我们如何研磨硬质合金螺纹铣刀
欧洲和美国的工程师参观我们工厂时,总是直奔磨削车间。大多数车间都使用类似的数控磨床,因此真正的区别在于编程选择。在我们的螺纹铣削制造工艺中,我们绝不会为了加快加工速度而牺牲刀具寿命,因为在我们的磨床上节省五秒钟往往会导致主轴上的刀具断裂。
您可能见过两把相同的刀具安装在同一个热缩刀架上,一把刀具加工 200 个孔,另一把刀具加工 30 个孔时会产生毛刺。这种差异源于刀槽几何形状、砂轮修整频率和刃口处理。以下是我们车间如何控制这三个变量的方法。
用于硬化钢螺纹铣刀的五轴数控磨削装置
我们的五轴数控磨床一次装夹即可完成开槽、后角磨削和螺纹轮廓精加工。许多低成本加工厂为了降低成本,会将开槽和螺纹加工分别在两台机器上进行。然而,即使是 0.004 毫米的夹紧误差也会导致硬化钢单槽过载,因此我们采用单轴基准,将跳动控制在 0.002 毫米以内。
通过破坏性切削试验,我们还针对HRC62+材料微调了前角和后角。锋利的前角虽然初期切削干净利落,但在高硬度下容易崩刃。因此,我们采用偏心双后角磨削出较小的前角,从而为切削刃提供强大的基体支撑,同时最大限度地减少侧面摩擦。
HRC65材料的微晶硬质合金选择与刃口处理
早期,我们曾使用标准亚微米级硬质合金坯料在HRC64 D2和H13工具钢上进行测试,结果发现刀尖反复出现微崩刃现象。现在,我们只使用晶粒尺寸小于0.4μm、钴含量为10%–12%的超细晶粒硬质合金。这使得我们的硬质合金螺纹铣刀具有足够的韧性,能够吸收断续切削冲击而不发生脆性断裂。
轮廓研磨仅占整个工作的70%;预涂层刃口处理决定了刀具能否经受住首次切削。新研磨的刃口会带有微小的锯齿,造成涂层应力,因此我们在每个刃口上都刷涂了一层半径均匀的3-5微米的锯齿。配合耐高温的AlTiSiN涂层,即使在干式或微量润滑(MQL)环境下,刀尖也能承受1000°C以上的高温。
解决高硬度磨削过程中齿廓变形问题
如果你用小刀具加工过深孔螺纹,你就会知道刀具挠曲是如何造成锥度的。同样的挠曲现象也会发生在磨削一根颈部直径为 3 毫米、悬伸长度为 5 倍直径的细长硬化钢螺纹铣刀时。砂轮压力会使刀坯略微弯曲,导致螺纹前端尺寸过大,后端尺寸过小。
为了防止这种变形,我们采用动态热补偿的多步根部清理程序,并将金刚石砂轮修整频率提高了一倍。略微钝化的砂轮会导致磨削温度升高,并使硬质合金坯料发生弯曲。通过在精磨前使用高压冷油重新磨削砂轮,我们将螺纹半角误差控制在±10角分以内。
螺纹铣床的严格质量控制和尺寸检验
在与德国、美国和瑞士的精密加工车间合作时,我们发现他们最担心的并非刀具价格,而是批量生产的不一致性。如果试生产时调整好刀具偏移量,却在生产过程中因通止规失效而造成的损失远超刀具本身。因此,我们的螺纹铣刀质量控制并非最终抽检,而是在磨削、涂层和发货前,严格执行三道工序。
您或许会好奇精密数控磨床的尺寸偏差是如何产生的。在微米级公差下,即使是轻微的砂轮磨损、车间温度两度的波动,或是炉架位置的改变,都可能导致节圆直径发生几微米的偏移。为了避免主轴出现这些误差,我们在发货前会投入额外的检测时间,确保发现并纠正每一个偏差。
镀膜前进行100%光学尺寸检测
许多加工厂会在刀具镀膜装箱后才抽取外径样本进行检测。我们曾吃过亏,发现深色镀膜会导致光学折射误差——而一旦发现角度缺陷,整批刀具就报废了。因此,我们会在每把刀具镀膜前,对其进行100%非接触式光学螺纹铣削尺寸检测。
我们的检验员不仅检查长径和小径,还严格控制螺纹半角公差在±10弧分以内,跟踪累积螺距误差,并检查卷材厚度以确保抗扭强度。如果刀具的刀尖圆角出现任何缺陷或微小的刀槽颤动,我们的系统会在刀具进入涂层炉之前立即将其剔除。
跳动公差控制和涂层后检验
西方机械加工人员经常告诉我们,即使使用热缩刀柄,刀具也会出现受力不均的情况,使用寿命仅为预期的一半。通常,罪魁祸首是刀柄和切削刃之间的同心度差。在发货前,我们会使用精密量规对每一把硬化钢螺纹铣刀进行测试,并将任何超过 0.003 毫米刀柄跳动的产品降级。
PVD涂层还能隐藏精密加工中的缺陷。如果电弧源波动,螺纹根部会形成微小的金属液滴(或结节),并在第一次加工时就撕裂工件表面。我们采用专门的涂层后抛光和显微镜检查工艺,去除所有液滴,确保螺纹表面光洁如镜。
从工厂车间开始的可追溯性和批次一致性
为什么我们的老客户一年后仍会重新订购刀具,而且无需更改CAM偏移量?这并非操作员的猜测,而是得益于我们车间数字化追溯系统。我们硬质合金螺纹铣刀上的每个激光标记批号都直接关联到原材料硬质合金熔炼编号、磨床ID、砂轮修整记录和涂层批次。
如果您发现地板上出现异常磨损,只需将刀柄代码的照片发送给我们即可。十分钟内,我们的工程师将调出该刀具的精确磨削曲线和光学检测报告。这种精细化的跟踪确保您今天验证的循环时间在未来的每个订单中都能完全一致。
螺纹铣削一线技术支持:来自美国和欧盟机加工车间的真实案例
销售高硬度刀具并非终点;真正的考验从启动加工开始。主轴锥度磨损、冷却液压力或夹具悬伸等因素,都可能导致同一把刀具在不同的加工车间表现迥异。由于我们提供来自工厂的直接螺纹铣削技术支持,美国和欧盟的加工人员可以直接与我们的试加工工程师沟通——无需面对只会照本宣科的呼叫中心。
当节圆直径偏移或出现颤动时,购买更昂贵的刀具很少能解决根本问题。通常,解决方案在于降低切削力并优化刀具路径。以下是我们在德国和美国的合作加工中心成功解决棘手问题的三个真实案例。
案例研究:消除深盲孔(HRC 62–65)中的锥度和颤振
斯图加特一家压铸模具厂在加工HRC 63热作模具钢嵌件时联系了我们。他们在3.5倍直径的盲孔内铣削M12细螺纹,结果螺纹呈锥形,两圈后通规就卡住了,而且壁面颤动严重。他们的工程师将进给速度减半,但这反而导致切削热量积聚,刀尖崩刃更快。
通过查看他们的录像,我们发现过长的悬伸加上全轮廓切削导致刀柄径向弯曲。我们针对硬化钢定制了螺纹铣刀,将螺旋角从 30° 减小到 15° 以减少轴向载荷,并将 CAM 路径从两道切削改为四道径向切削,精加工厚度为 0.04 毫米。每个孔的加工周期增加了 4 秒,但每个螺纹都通过了全深度测量,并且每把刀具加工了 180 个孔。
针对难加工合金和非标准螺纹的定制几何设计
标准刀具适用于一般加工任务,因此在加工高温合金或刚性较低的老式主轴时往往表现不佳。例如,德克萨斯州一家航空航天加工厂在铣削Inconel 718阀体上的非标准梯形螺纹时,刀具颈部频繁断裂。标准的四刃刀具在狭窄的螺纹槽内积聚了大量长而粘稠的切屑。
作为一家HRC65螺纹铣刀制造商,我们掌控着五轴磨削程序,因此我们减少了一个刀刃,打造出带有加大排屑槽的定制三刀刃几何形状。此外,我们还加厚了刀芯以提高刚性,并在前刀面上磨削出断屑槽,使切屑能够卷曲排出。通过降低每转进给量,确保切屑能够干净利落地排出,最终将他们的零件废品率从15%降至零。
售前CAM参数验证及刀具寿命优化
产品目录中的速度和进给图表只是保守的基准值——它们无法在您特定的机床上充分发挥刀具的寿命潜力。如果主轴转速不足或刀具路径不够平滑,即使是最好的硬质合金螺纹铣刀也会因切削冲击而过早变钝。
您每次向我们提供零件图纸、实际硬度规格和主轴极限值后,我们的工程师都会在发货前将您的设置与我们的测试切削数据库进行比对。我们会随订单一起发送经过验证的转速、每齿进给量 (Fz) 以及干净的螺旋 G 代码宏。这样,您就无需在硬化零件上进行代价高昂的反复试验,直接进入稳定的生产阶段,从而降低每个孔的实际成本。
HRC65螺纹铣刀厂家直销,交货周期可靠
对于西方机械加工厂的采购主管和调度员来说,最大的难题往往是预算压力加上漫长的交货周期。车间主管经常告诉我们,从当地经销商处采购意味着每把刀具要花费超过 100 美元,而且加长柄或特殊螺距的刀具还要等待六到八周才能到货。在此期间,主轴闲置,每小时的成本远高于刀具本身。
由于我们拥有自己的磨削生产线,我们深知您对单孔成本和交货确定性的关注。省去中间环节,我们能够提供真正的 HRC65 螺纹铣削工厂直销价格,以及透明的生产计划,让您更有信心为紧急的硬化模具加工项目报价。
我们的工厂直销模式如何在不降低硬质合金等级的前提下降低成本
您肯定见过市场上的两种极端情况:一种是价格过高的西方品牌,它们会大幅提高每个孔的成本;另一种是廉价的现成刀具,由于硬质合金材质脆性过大,不到十个孔就会崩刃。我们绝不会为了降低成本而降低硬质合金坯料的质量或省略刃口预处理,因为劣质刀具会很快损坏昂贵的硬化工件。
我们通过取消总经销商、区域经销商和贴牌加价,降低了硬质合金螺纹铣刀的单位成本。您支付的每一分钱都直接用于欧洲超细晶粒硬质合金、五轴磨削工时和AlTiSiN PVD涂层——让您以接近通用刀具的价格获得HRC 62-65的加工性能。
标准库存刀具与定制刀具:螺纹铣刀的实际交货周期
我们绝不会为了赢得订单而承诺不切实际的“3天定制交货”,因为精密研磨和真空镀膜需要固定的加工时间。对于标准公制螺纹(M2-M24)和统一螺纹(UN、UNC、UNF、NPT),我们备有充足的安全库存。下午确认的订单当天即可通过国际空运发货,3至5个工作日即可送达您的码头。
对于加长型刀具、特殊螺距或定制冷却孔,我们螺纹铣刀的实际交货周期为图纸确认后 7 至 12 个工作日。这包括毛坯预磨削、五轴轮廓磨削、100% 光学检测和 PVD 涂层——一旦我们确定了交货日期,就绝不会延误。
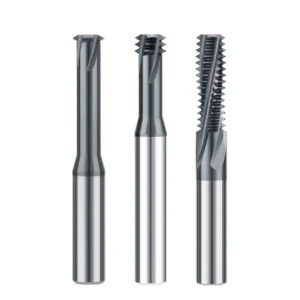
请将您的零件图纸或材料规格发送给我们,以便我们直接进行工程审核。
加工硬度为 HRC 62–65 的工具钢或高强度高温合金,需要的不仅仅是购买一把性能优良的刀具——它还需要将制造精度与车间设备配置相结合。从单次装夹完成的五轴磨削和 100% 预涂层光学检测,到定制螺旋角和多道次刀具路径,刀具制造商与主轴的协同工作是控制单孔成本的关键。
在下批量订单之前,请先评估您当前生产车间的瓶颈。如果您正面临锥形盲孔螺纹加工、HRC 60+钢材的快速崩刃或深型高温合金腔体的切屑堆积等问题,请不要使用标准销售报价——请将您的零件图纸、导孔尺寸、螺纹深度、材料等级和实测硬度发送给我们。
作为一家HRC65螺纹铣刀制造商,我们的工程师将直接审核您的悬伸量和主轴极限。无论您需要的是现货刀具还是定制刀槽设计,我们都会在刀具接触您的工件之前,提供经过测试验证的转速和每齿进给量 (Fz) 参数,以及透明的分级定价。





