


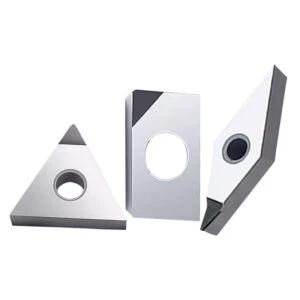
我们经常被问到,为什么高性能车削刀片应该使用更传统的硬质合金基体。我们的产品系列涵盖CBN、PCD和陶瓷车削刀片,本文将为您详细介绍这些刀片,并解释您为何需要它们。
什么是CBN?
CBN 代表立方氮化硼,CBN 车削刀片专为切削黑色金属而设计。通常,这些刀片特别适用于洛氏硬度高达 70 的淬硬钢。但它们也适用于耐磨铸铁和耐热高温合金(例如 Inconel)。
CBN是由陶瓷材料与微米级立方氮化硼碎片在高压高温下结合而成。它的硬度几乎与金刚石相当,因此是世界上第二硬的材料,硬度约为70GPa。这些特性确保了低磨损,并能保证加工过程中的公差。
随着各行各业技术的进步,越来越多的制造商在加工更硬、更耐热、更耐磨的材料时使用CBN车削刀片。这些行业包括汽车、航空航天、石油天然气和医疗行业。

CBN车削刀片的主要优点是什么?
- 大大提高切削速度和进给。
- 更高的金属去除率。
- 提供卓越的表面光洁度。
- 优异的耐磨性。
- 加工过程中保持严格的公差。
- 与标准硬质合金车削刀片相比,大大延长了刀具寿命。
CBN刀片在加工时也无需额外磨削,是金刚石刀具的经济实惠的替代品。

什么是 PCD 车削刀片?
PCD(聚晶金刚石)车削刀片专为高性能车削有色金属和复合材料而设计,包括铝合金、黄铜、碳纤维、玻璃纤维、复合材料和耐磨塑料。PCD 是一种先进材料,类似于立方氮化硼 (CBN),由精选的金刚石颗粒在高压高温下粘合而成。这类刀片具有极高的硬度,因为其成分中含有 90-95% 的金刚石,而金刚石是世界上最硬的材料。因此,它们能够长时间保持锋利的切削刃,并具有良好的导热性。

使用 PCD 刀片的主要优点是什么?
- 出色的表现。
- 超长的工具寿命。
- 提供镜面效果。
- 高精度、高耐磨。
- 更低的切削力、更高的速度、更大的进给和切削深度。
因此总体而言,与标准硬质合金刀片相比,PCD刀片的性能和刀具寿命大大提高。
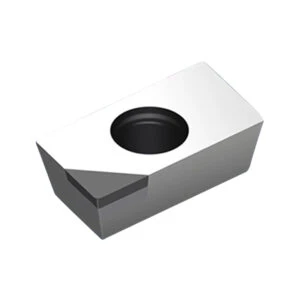
什么是陶瓷车削刀片?
陶瓷车削刀片由氧化铝或氮化硅制成。它们也是镍基合金快速切削的最常用解决方案。陶瓷刀片的单刃成本比硬质合金刀片高出三倍。然而,大幅提升的切削速度缩短了加工周期,这意味着显著降低生产成本。
陶瓷车削刀片由于其切削速度快,常用于航空航天领域加工大型零件。
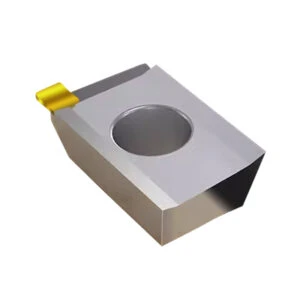
使用陶瓷刀片的主要优点是什么?
- 显著缩短加工周期时间。
- 降低生产成本。
- 优异的抗热震性。
- 出色的工具寿命和耐磨性。
- 切割精密,表面光洁度高。
综上所述,陶瓷刀片是标准硬质合金刀片公认的替代品。由于其高耐热性,其使用寿命和整体加工性能均得到提高。

应使用哪种刀架?
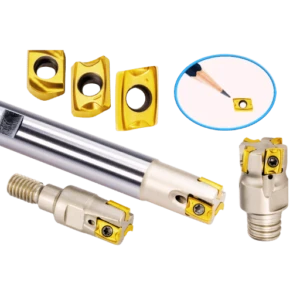
为了获得最佳的 CBN 和 PCD 车削刀片加工效果,您可以使用标准镗杆加工内径,并使用双夹紧模块锁紧车刀加工外径。双夹紧系统可最大限度地减少振动并最大程度延长刀具寿命。冷却液还能改善切屑清洁并延长刀具寿命。
对于陶瓷车削刀片,有专用的车刀和镗杆,可帮助您实现最高的切削参数和更长的刀具寿命。由于陶瓷刀片的几何形状不采用传统刀柄的标准夹紧方法,因此通常采用楔形或顶部夹紧方法来将刀片牢固地夹紧到位。
加工 CBN、PCD 和陶瓷刀片的技巧
PCD是由95%的金刚石与碳化钨基体结合而成,但金刚石部分本质上是纯碳。因此,切勿用它来加工钢和铸铁等黑色金属材料,因为高温下碳原子会与零件材料发生反应,形成碳化铁,并可能导致金刚石结构崩塌。
PCD 硬度很高,但脆性也很高。这意味着它不适用于不稳定且可能产生振动的加工条件。此外,我们通常建议在使用 PCD 刀具加工时使用冷却液。
陶瓷刀片并非万能,加工时需格外小心。由于陶瓷比硬质合金等材料更脆,因此尽可能选择较厚的刀片是明智之举。陶瓷刀片还需要极高的切削速度和增强的槽型设计,以便用于粗加工和精加工。楔形或顶夹式刀架可用于牢固地固定陶瓷刀片。可以使用冷却液,但在某些应用中也不建议使用。

CBN 的主要成分是硼。这些刀片主要适用于切削淬硬钢 (HRc50-70),尤其适合高精加工。CBN 刀片加工时无需冷却液。
PCD(聚晶金刚石)刀片最适合加工有色金属。虽然PCD的韧性比天然金刚石更高,但与其他切削材料相比,PCD仍然非常脆。
最常用的PCD加工材料是铝,其次是塑料和黄铜。






