



高精度孔加工在很大程度上取决于钻头的选择和工艺优化,因为它们直接决定了孔径的稳定性和表面质量。在数控钻孔中使用麻花钻头时,正确匹配材料、几何形状和切削条件可以显著减少孔径误差和偏心率。对于淬硬钢或高强度合金,使用淬硬钢专用麻花钻头或高性能硬质合金麻花钻头,既能确保精度,又能延长刀具寿命。
对于复杂工件或特殊孔形,定制麻花钻头提供个性化的几何设计,以优化排屑、降低切削力,即使在深孔或多孔加工过程中也能保持稳定的孔中心精度。通过精心调整切削速度、进给率和冷却策略,结合数控钻孔麻花钻头的性能特点,操作人员可以实现高效加工,同时避免崩刃、孔尺寸过大和孔壁粗糙等常见问题。

选择合适的麻花钻头对孔精度的影响
选择合适的麻花钻头对于实现精确的孔径和表面光洁度至关重要。不同的材料对钻头性能的要求各不相同,这取决于材料的硬度、韧性和导热性。对于高硬度或淬硬钢,使用淬硬钢麻花钻头可以防止崩刃和孔径偏差,同时保持光滑的孔表面光洁度。对于铝或铜等软材料,高性能硬质合金麻花钻头可以提高排屑性能,并在高速钻孔时保持直径稳定性。
钻头的几何形状(包括钻尖角、螺旋角和直径)也会直接影响钻孔精度。合适的几何参数可以优化切削力,改善排屑性能,减少跳动,降低壁面粗糙度,从而提高整体数控钻孔精度。正确的钻头选择和几何形状匹配是实现高精度钻孔、延长刀具寿命和提高生产效率的基础。
不同材料的钻头选择要求
-
硬化钢/高强度合金:使用硬化钢专用麻花钻头,可提高耐磨性和抗崩刃性,在高切削力下保持孔径和位置。
-
软材料(铝、铜):高性能硬质合金麻花钻头可减少高速切削过程中切屑粘附和壁变形。
-
直径和几何形状的选择:加工较小或较深的孔通常需要较小的螺旋角以优化排屑,而较大的孔则需要较大的锥角来改善中心导向。合适的几何形状可确保孔径稳定和精度高。
定制钻头在复杂孔加工中的优势
标准钻头通常无法处理复杂几何形状或深孔。定制麻花钻头具有定制的螺旋角、钻尖角和槽形,可优化倾斜孔、异形孔或深孔的切削性能。
其优势包括:
-
提高排屑效率
-
减少钻头跳动
-
高精度 CNC 钻孔过程中孔径保持一致
对于精密零件或特殊材料,定制麻花钻头可延长刀具寿命并减少二次修正,从而实现稳定高效的孔加工。

数控钻削工艺参数优化
在高精度数控钻孔中,选择合适的麻花钻头只是第一步。适当的工艺参数优化同样至关重要。通过精心控制切削速度、进给速度、钻孔深度和冷却策略,操作员可以最大限度地减少孔径偏差、壁面粗糙度和钻头磨损。针对特定材料和钻头类型调整参数会直接影响数控钻孔麻花钻头的性能,从而确保获得一致的高精度孔径和稳定的生产效率。
切削速度和进给率的最佳实践
切削速度和进给速度对孔径精度影响很大。不同材料的要求也不同:
-
硬化钢/高强度合金:使用适用于硬化钢的麻花钻头,并降低钻速,以防止过热和崩刃。
-
软材料(铝、铜):硬质合金麻花钻头可以在更高的转速下保持直径稳定性,同时提高生产效率。
将切削速度和进给率与钻头直径和几何形状相匹配,可优化排屑性能,减少孔偏差和孔壁粗糙度。不同材料和钻头类型的参考表可为操作员提供直观的指导,支持稳定、高精度的数控钻孔。
钻孔深度和冷却液策略
钻深会影响排屑和孔精度。在深孔加工中,切屑可能会堵塞排屑槽,导致孔尺寸过大或孔壁粗糙。使用定制麻花钻头或优化的数控钻孔麻花钻头,并结合正确的冷却策略,有助于控制切削温度并促进排屑。
-
干切削:适用于耐热硬质合金钻头;可减少冷却液污染,但需要严格的参数控制。
-
湿式切削/油雾冷却:延长刀具寿命,并在长时间加工过程中改善壁面光洁度。
选择正确的冷却方法对于成功进行深孔高精度钻孔至关重要。
多孔加工和重复性
对于多孔工件,夹具设计和机床重复性对最终孔的质量有很大影响。
-
适当的间距可确保每个孔的准确定位并减少累积直径误差。
-
使用正确的麻花钻头优化排屑和钻孔稳定性,可在连续钻孔过程中保持高精度。
-
标准化夹具,精确定位,保证批量生产中孔径、位置的一致性。

钻头磨损和寿命管理
在高精度数控钻孔中,钻头磨损直接影响孔径精度、孔壁质量和生产稳定性。即使使用高性能硬质合金麻花钻头或专用数控钻孔麻花钻头,忽视系统的磨损监测和寿命管理也会导致孔尺寸过大、圆度差或孔壁粗糙。
监测磨损模式并实施结构化的重磨和更换策略可以延长刀具寿命、减少加工误差并提高生产效率。
确定磨损类型与孔精度之间的关系
常见的钻头磨损类型包括:
-
螺旋槽磨损:降低排屑效率,导致孔径增大或壁面粗糙。
-
钻尖崩刃:直接影响孔的中心定位和圆度。
-
边缘变圆或涂层剥落:降低切削效率并增加偏差风险。
材料差异:
-
硬质合金麻花钻头在加工硬质材料时具有优异的耐磨性和抗崩刃性。
-
高速钢钻头价格较低,但在长距离钻孔或钻削硬化材料时直径稳定性较差。
识别磨损类型和选择合适的钻头材料对于一致的高精度 CNC 钻孔和精确的孔径控制至关重要。
重磨和更换策略
为了保持刀具寿命和孔的精度:
-
重新研磨钻头以恢复几何形状和锋利度。
-
优化螺旋槽排屑并保持一致的孔径。
-
监测钻孔数量、切削力和孔偏差,以确定重磨或更换的最佳时间。
将适当的重磨与数控钻孔麻花钻头性能相结合,可确保孔直径和位置的一致性,从而提高加工效率。
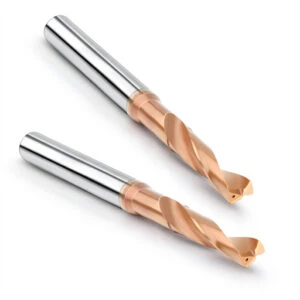
高精度孔加工技术
即使使用合适的麻花钻头和优化的数控钻孔参数,要获得高精度的钻孔,也需要细致的操作技巧。合理的工艺设计、可控的排屑以及保持孔壁质量,对于实现精确的孔径、圆度和位置至关重要。
通过将定制麻花钻头或高性能硬质合金麻花钻头与预钻、倒角和深孔策略相结合,可以为复杂零件和高硬度材料实现稳定且可重复的孔加工结果。
预钻孔、倒角和高级孔清洁技术
-
预钻孔:先使用较小直径的钻头,可以减少切削力集中在较大钻头上,从而最大限度地减少跳动和偏心。
-
倒角:改善孔表面光洁度,并有助于在后续钻孔过程中顺利排出切屑。
-
先进的孔清理技术:使用合适的数控麻花钻头,结合优化的排屑,可减少切屑堆积、孔壁划痕和直径膨胀,从而提高整体钻孔精度和工艺稳定性。
深孔和盲孔加工的注意事项
深孔或盲孔加工,特别是使用麻花钻头加工硬化钢时,需要专门的程序来保持精度:
-
阶梯钻孔:减少切削载荷,最大限度地减少钻头跳动,并限制孔径变形。
-
刀具逐步回缩:便于顺利排出切屑,防止堵塞或壁面损坏。
-
参数控制:优化钻头伸出长度、切削速度、进给率和冷却液策略,可延长刀具寿命并保持直径一致性。
-
定制麻花钻头设计:个性化几何形状提高了硬质材料或复杂孔形状的精度,确保了稳定的高精度数控钻孔效果。

在数控钻孔中使用麻花钻头最大限度地提高孔加工精度
在数控钻孔中实现精确的孔径、位置和壁厚质量,不仅依赖于高性能麻花钻头,还依赖于以下方面的系统性整合:
-
根据材料选择钻头:
-
适用于硬化钢的麻花钻头,可提高抗崩刃性和直径稳定性。
-
硬质合金麻花钻头适用于铝和铜等软金属,在高速下保持直径的一致性。
-
定制麻花钻头适用于复杂孔或深孔,优化排屑和切削力分布。
-
-
CNC工艺参数优化:切削速度、进给速度、阶梯钻孔、逐步退刀和冷却液策略可减少钻头跳动和直径偏差。
-
钻头磨损监测和寿命管理:螺旋槽磨损和钻尖崩刃直接影响钻头直径和圆度。结构化的重磨和刀具更换策略可延长钻头寿命并减少误差累积。
-
操作员技术:预钻孔、倒角、先进的孔清洁和深孔策略确保可重复的高质量结果。
通过整合这些策略,制造商可以在各种材料和复杂的孔几何形状上保持稳定、高精度的 CNC 钻孔。






