


目前,各种难加工材料如淬火钢、超硬烧结金属、耐热高温合金、双金属材料等在工业零件制造中得到越来越广泛的应用。采用此类材料制成的零件虽然能够达到优异的性能,但也带来一个难题:如何以合理的单件成本实现零件的最终成形。
幸运的是,数控刀具供应商已成功开发出多种用于铣削和车削难加工材料的新型刀片,例如涂层硬质合金刀片、金属陶瓷刀片、CBN刀片、PCD刀片等。这些新型刀片采用特殊的几何形状和表面涂层,具有优异的耐磨性,并且能够承受加工过程中的机械冲击和热冲击。然而,如何在生产中合理有效地使用这些刀片,需要与具备专业知识的刀具供应商密切合作。
由于切削刀片的成本相对较低(一般情况下,硬质合金刀片的成本仅占总加工成本的3%,CBN刀片的成本占总加工成本的5%至6%),因此,盲目选择较便宜的刀片来节省加工成本可能并不划算。虽然新材料刀片价格较高,但它们可以缩短加工时间、延长刀具寿命、提高产品质量,因此可能具有更好的经济效益。
另一方面,盲目选择新材料刀片而不考虑实际加工需求,也可能增加加工成本(CBN刀片的价格可能是硬质合金刀片的8到10倍)。此外,使用新材料刀片时,如果采用不正确的切削速度和进给率,也会影响工件加工质量和刀具寿命。因此,在为难加工材料选择切削刀片时,必须正确评估加工的经济性,并综合考虑整个加工过程。

选择切削刀片时应考虑哪些因素
选择切削刀片时,需要对整个加工任务进行评估。在满足工件尺寸精度和表面光洁度要求的前提下,兼顾加工时间和刀片更换成本,价格相对较低的硬质合金刀片可以实现更好的加工经济性。通过准确了解并综合权衡生产批量、加工时间和刀片性能,可以合理地选择切削刀片,从而达到提高生产率的加工效果。
以烧结碳化钛材质燃气轮机叶片的铣削加工为例,当工件批量较小时,采用涂层硬质合金刀片也能取得较好的加工效果。在35m/min的切削速度下,硬质合金刀片的刃口寿命仅为5~10分钟,而大批量加工难加工工件时合理的刀片寿命一般要求达到15~30分钟。在小批量加工中,较短的刀片寿命和较频繁的更换刀片对生产率的影响并不明显;但在大批量满载加工中,较长的刀片寿命对减少换刀辅助时间、降低劳动强度、提高机床利用率和生产能力至关重要。因此,当涡轮叶片批量较大时,采用硬度更高、价格更高的CBN刀片可能更为合理。
为了充分利用先进材料刀片的切削性能,选择正确的进给率和切削速度也至关重要。以CBN刀片为例,这些刀片的切削刃经过强化和钝化处理,在切削硬度>50HRC的工件材料时可以有效避免崩刃。尽管CBN刀片具有出色的韧性,但切削参数的选择仍然非常严格。如果选择的切削速度比理想值高出或低出10%,刀片的切削性能可能会大幅降低。
为了实现难加工材料的切削加工,可以考虑寻求专业刀具供应商的技术支持,他们可以根据其他类似的加工实例提供合理的解决方案。当需要进行切削试验时,通常可以采用反复试验的方法,即先用硬质合金刀片切削,然后换用新材料刀片进行比较切削,以比较不同刀片的加工效果。先进的刀片形状、高刚性的刀柄以及优化的加工工艺通常可以使价格较低的硬质合金刀片适合切削难加工材料。是否需要更换新材料刀片,应根据具体的加工任务和加工条件来决定。对于同一类难加工材料,在切削刀片的选择上通常存在一定的共性。

目前许多合金钢工件对硬度的要求越来越高。过去工具钢的应用硬度通常为45HRC,但现在模具行业使用的工具钢一般要求淬硬至63HRC。为了避免热处理变形,一些过去只能在热处理前进行切削的模具,现在需要在完全淬硬的状态下进行精密铣削。铣削完全淬硬的钢时,产生的切削热和切削压力可能会导致切削刀片产生塑性变形,并导致刀片快速失效。例如,铣削硬度为60HRC的淬硬钢(材料中碳化物颗粒的硬度可达90HRC)时,普通涂层硬质合金刀片会出现背面快速磨损的情况
虽然淬硬钢件切削困难,但采用硬质合金刀片可以经济地加工完全淬硬的钢件工件。以航空航天零件加工为例,将原有的金属陶瓷刀片更换为硬质合金刀片后,顺利完成了淬硬3000M钢(4340改型)大尺寸锻件的二次孔加工。被加工孔的大部分加工余量在热处理前已去除(材料硬度30~32HRC),但为了纠正热处理变形,此类大尺寸工件上的精密孔必须待工件完全淬硬后(硬度达到54~55HRC)才能进行二次切削。由于被加工孔位于工件深处,特殊的工件形貌使加工相当困难,因此需要三次切削才能达到要求的尺寸精度和表面光洁度。
材料的高硬度加上断续切削方式,导致原有的金属陶瓷刀片在完成一道切削之前,切削刃就会崩刃失效,造成工件报废的风险。改用PVD涂层细颗粒硬质合金刀片后,刀具的韧性和锋利度明显提高,6到9道切削就能顺利完成。改用硬质合金刀片后,刀具供应商建议将切削速度从原来的90m/min降低到53m/min,但切削深度保持不变。降低切削速度后,用硬质合金刀片完成该孔的三道切削大约需要20分钟,而原来用金属陶瓷刀具加工需要一个多小时。更重要的是,它增强了硬质合金刀片切削刃的安全性,大大降低了昂贵工件因刀具崩刃而报废的风险。
为了获得硬质合金刀片铣削淬硬钢的合理切削参数,可以进行刀具切削试验。试切时,切削速度通常可在30m/min至45-55m/min范围内选择;进给量通常为0.075-0.1mm/齿。一般而言,零前角或较小负前角的刀片比正前角的刀片强度更高。加工淬硬钢时,使用圆形硬质合金刀片也更具优势,因为圆形刀片强度更高,且钝的切削刃不易断裂。
选择硬质合金刀片材质时,请考虑使用高韧性材质。此类刀片的切削刃安全性更高,能够承受切削淬硬钢时产生的巨大径向切削力和剧烈的切入和切出冲击。此外,专门设计的耐高温硬质合金材质能够承受切削淬硬钢(HRC60)时产生的大量切削热。带有氧化铝涂层的耐冲击硬质合金刀片也能承受铣削淬硬钢时产生的高温。

I插入 P加工 P欠 ALLOY
随着粉末冶金技术的不断发展,用于不同领域的各种超硬烧结金属(粉末合金)材料层出不穷。例如,一家制造商开发了一种含有碳化钨(WC)或碳化钛(TiC)颗粒的复合粉末镍合金,其硬度为53-60HRC,镍合金基体中碳化物颗粒的硬度可达90HRC。铣削这种材料时,涂层硬质合金刀片很快就会磨损背面,主切削刃也会被磨平;材料微观结构中的超硬颗粒会引起“微振动”,导致刀片磨损加速;切削工件时产生的剪应力也可能导致硬质合金刀片断裂。
使用CBN刀片可以更好地解决含有碳化钨和碳化钛颗粒的硬质粉末合金材料的切削难题。改进的刀片几何形状可以有效克服“微振”现象。一位用户在铣削复合粉末合金工件时发现,新型CBN刀片的加工寿命比最好的硬质合金刀片提高了2,000倍以上。切削试验表明,使用配备60个CBN刀片的面铣刀,与电火花加工(线切割)相比,硬质粉末合金材料的加工效率(切削速度0.18m/min,进给量75mm/刃)可提高5%。
为了充分发挥CBN刀片的最佳性能,必须将切削参数严格控制在合理的范围内。虽然50m/min左右的切削速度和0.1-0.15mm/齿的进给率并不高,但在加工粉末合金材料时却能达到较高的生产率。通过30-60秒的试切可以准确确定最佳切削参数。试切过程中,可以从较低的速度开始,逐渐提高切削速度,直到刀片切削刃过度磨损。
加工难加工材料时,一般应采用干切削,以保持刀片切削刃温度恒定。大多数情况下,采用双负角几何形状的圆形刀具加工效果最佳,切削深度通常应控制在1-2mm。
铣削是一种断续切削过程。加工过程中,硬度高达60HRC或更高的工件材料持续冲击刀具,会产生巨大的加工应力。因此,为了在铣削加工中提供足够高的抗冲击性能,加工机床和刀具系统必须具有最高的刚度、最小的悬伸长度和最高的强度。
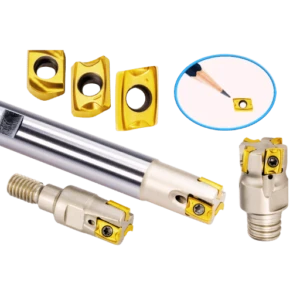
加工耐热超级合金的刀片
为航空航天工业开发的耐热超级合金 (HRSA) 如今正越来越多地应用于汽车、医疗、半导体、发电设备等行业。除了常见的耐热超级合金牌号(例如 Inconel 718/625、Waspalloy、6A14V 钛合金等)外,还开发了各种新型钛基合金以及铝基和镁基合金牌号。所有耐热超级合金都属于难加工材料类别。
高温合金硬度高,部分钛合金牌号的加工硬度可达330HB。对于普通合金,当切削区温度高于1100℃时,材料中的分子键链会发生软化,出现有利于切屑形成的流动区。而耐热高温合金优异的耐高温性能,使其在整个切削过程中都能保持较高的硬度。
耐热高温合金在切削时还具有冷作硬化的倾向,这容易导致切削刀片过早崩刃和失效。切削过程中,工件的切削表面会产生一层耐磨的冷作硬化氧化皮层,导致刀片切削刃快速磨损。
鉴于高温合金的难加工特性,加工时通常采用较低的切削速度。例如,使用硬质合金刀片铣削高温合金Inconel 718刹车键的切削速度为60m/min;使用CBN刀片车削Inconel 718外圆/端面的切削速度为80m/min。而使用未涂层硬质合金刀片切削工具钢的切削速度一般可达120-240m/min。切削高温合金时的进给速度通常与切削工具钢的进给速度相同。
加工高温合金时,切削刀片的选择主要取决于被加工材料和工件类型。为了提高加工效率,加工薄壁工件时可选用正前角切削刃的硬质合金刀片,而加工厚壁工件时则需采用负前角切削刃的陶瓷刀片,以增强刀片在切削过程中的“犁沟”作用。对于大多数难加工材料,应优先采用干切削,以保持刀片切削刃温度恒定。但在加工钛合金时,即使在较低的切削速度下也必须使用冷却液。
由于耐热高温合金在切削过程中保持较高的硬度,因此会加速刀片倒角端的磨损。使用具有钝刃的圆形刀片可以大大提高切削刃的强度,但高温合金的冷作硬化倾向会导致刀片崩刃更为严重。通过在多次连续切削过程中改变切削深度,刀片可以避开工件表面形成的冷作硬化层,从而减少刀片崩刃并延长切削刃的使用寿命。一次切削深度可变化7.6毫米,后续切削深度可变化3.2毫米和2.5毫米。
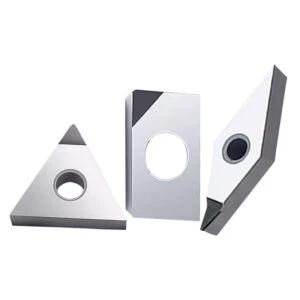
双金属材料嵌件
双金属材料由较硬的材料放置在选定的易磨损区域,然后与其他较软的合金材料包围(或混合)而成。双金属材料在汽车工业和其他行业的应用日益广泛,但也带来了特殊的加工挑战。CBN刀片可以高效切削硬度大于50HRC的硬质合金,但在切削双金属材料中的软质合金时可能会断裂。PCD刀片可以切削耐磨铝合金,但在切削黑色金属时容易过度磨损。
为了实现双金属材料的高效加工,需要用户、刀具供应商和机床制造商共同开发精确的切削程序。例如,某双金属材料采用热等静压工艺将高硬度复合粉末合金嵌入廉价的316不锈钢基体中制成。加工过程中,需要编制螺旋插补刀具路径程序,输入机床控制系统,以优化的进给速度和切削速度先加工粉末合金材料部分,再加工基体部分。
为了高效加工由铝合金和铸铁缸盖垫片组成的双金属缸体,汽车制造商必须同时克服铝合金的耐磨性和铸铁的高硬度。由于较硬的铸铁缸盖垫片(易磨损部件)难以与较软的铝合金缸体分离,因此不宜采用单独的加工方法。然而,通过合理地编程机床,采用非常低的切削速度和非常小的切削深度,耐磨PCD刀片可以同时加工铝合金和铸铁,从而避免在加工过程中频繁更换刀具。






