


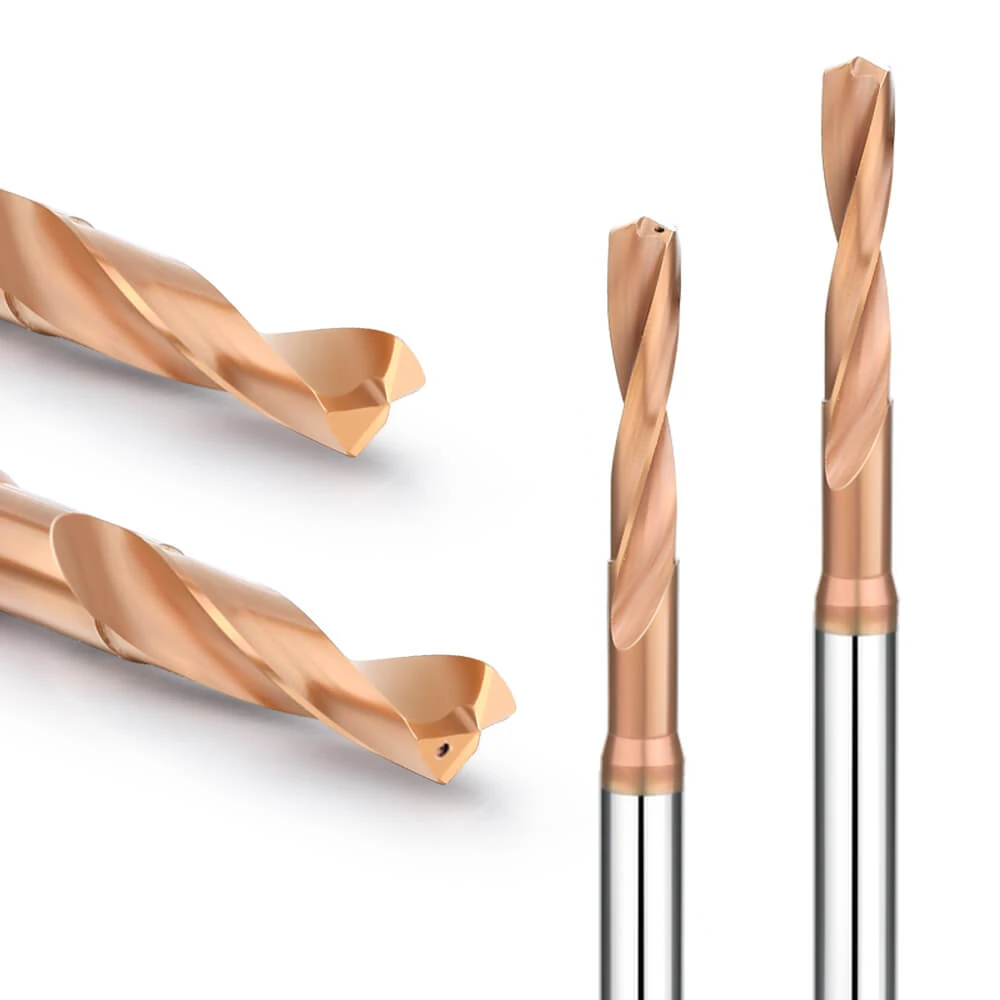
上个月,一家北美老牌精密模具制造商惊慌失措地联系我们。他们的数控编程人员在加工一批硬度为HRC62的Cr12MoV模具钢时遇到了难题。由于这种钢材硬度极高,普通钻头发出刺耳的尖啸声,不到两个孔就失效,外角处出现灾难性的崩刃。作为拥有超过15年车间实战经验的切削刀具工程师,我们目睹过无数西方客户因为选择错误的供应商,以及试图使用不合格的刀具加工硬化钢材而付出惨痛的代价。
面对如此高硬度的加工挑战,传统的目录采购方式总是失效。您需要的不是普通的批发商,而是真正了解材料科学和切削几何原理的专业硬质合金钻头工厂。毕竟,优质的硬质合金钻头能在几秒钟内决定主轴负载和加工效率,而劣质刀具却可能瞬间毁掉您数小时的昂贵电火花加工或铣削工作。
基于多年的工艺优化,我们总结出一条基本原则:要想在钻削高硬度金属(HRC55 至 HRC65)时获得持续的成功,即使基材或涂层存在 1 微米的偏差,在您的立式加工中心 (VMC) 上也会被指数级放大。因此,在评估一家专门生产硬质合金钻头和硬化钢钻头的制造商的真正技术能力时,您究竟应该关注哪些关键指标?
核心材料选择:制造商是否拥有用于 HRC65 硬质合金钻头的顶级基材?
我们车间常说,刀具的性能极限取决于其基材的“DNA”。在硬度超过HRC60的硬钢上钻孔时,任何微小的内部缺陷都会在巨大的切削应力下导致瞬间结构失效。因此,我们在选择棒材供应商时,不仅仅关注基本的硬度数值;我们更看重超纯碳化钨粉末和均匀的烧结密度。
在实际生产中,我们优先选择磁饱和度低、横向断裂强度(TRS)高的基材。这就要求我们在真空低压过压烧结(HIP)工艺中对温度控制达到绝对精确。只有采用这种方法生产的整体硬质合金棒材才能保持热冲击稳定性,并在重载下抵抗切削刃的机械疲劳。
超细/纳米晶粒棒材与标准硬质合金棒材:我们在HRC65硬化钢钻孔中的抗切屑测试结果
在我们的切削实验室中,我们对HRC65 SKD11模具钢在严苛的干切削条件下进行了刀具寿命测试。标准微米级钻头在第二个孔的外角处出现微观崩刃,在强大的压缩力作用下失效。相比之下,我们采用纳米级棒材(晶粒尺寸为0.2μm至0.4μm)制成的特制HRC65硬质合金钻头在显微镜下保持了优异的刃口完整性。
其物理原理很简单:更细的晶粒尺寸意味着碳化钨颗粒之间的间距更小,从而实现硬度和韧性的更佳平衡。加工淬硬钢时,切削刃每次旋转都会与坚硬的马氏体组织发生强烈的冲击。我们的测试数据表明,这种高密度基体能够确保稳定的切削性能,并显著降低刀具突然断裂的风险。
为什么正规的硬质合金钻头制造商必须严格保持 10%–12% 的钴含量平衡,以用于加工硬化钢?
许多西方车间的工艺工程师常常误以为,对于硬度超过HRC60的材料,钻头的硬度就应该尽可能高。这导致他们盲目地要求供应商降低钴含量。然而,我们的研发表明,如果钴含量低于8%,刀具脆性会急剧增加,在高进给加工过程中,会在孔内发生灾难性的脆性断裂。
相反,如果钴含量超过12%,刀具的韧性会提高,但其红硬性和耐磨性会显著下降,导致高温下快速塑性变形。因此,我们始终将用于淬硬钢的整体硬质合金钻头的钴含量严格控制在10%至12%的范围内。该比例既能保持足够的冲击韧性,又能确保在车间环境中具有较高的抗压强度。
几何刃口设计:顶级硬质合金钻头制造商如何优化淬硬钢切削刃
如果说原材料决定了刀具的耐用性,那么刀刃的几何形状则直接决定了其切削性能。加工硬化钢时,机械应力和热应力比标准加工高出数倍。标准锋利的钻头在加工超硬工件时会发生灾难性失效,因为过薄的刀刃容易发生瞬时塑性变形或微崩刃。
为了兼顾切削阻力和切削顺畅度,我们对主切削刃进行微米级负倒角(K-Land)或刃口珩磨。这些微小的调整有效地将切削力从脆弱的刀尖转移到刀具的刚性刀体上。对我们而言,几何形状的优化是通过直接在客户车间观察切屑形成情况和分析切削声音来进行的。
140°点角和特殊分割点:一种用于定心漂移的几何解决方案
去年,一位德国客户在加工整体淬硬的传动轴时,由于钻头的凿形刃导致频繁出现中心偏移,最终造成孔径超出公差范围。标准钻头的凿形刃几乎没有切削能力,只会压碎材料,这在硬度超过HRC60时会造成灾难性的后果。我们通过引入一种特殊的分叉钻尖解决了这个问题,这种钻尖缩短了凿形刃的长度,并具有正前角,从而实现了真正的自定心。
与此同时,我们果断放弃了传统的118°顶角,转而采用固定的140°顶角。较大的顶角缩短了切削刃进入工件时的过渡时间,并将切削力集中于轴向。结合刚性十字形定心刃,我们用于加工硬化钢的硬质合金钻头无需导向中心钻即可实现即时稳定的定心。
微米级后角控制:消除钻削硬钢时产生的严重摩擦和尖锐噪音
孔内刺耳的摩擦声几乎总是由后角与坚硬工件表面之间的剧烈摩擦引起的。设计用于加工超硬钢的刀具时,选择后角是一项重大挑战。如果后角过大,切削刃缺乏后部支撑,在重载荷下容易产生切屑;如果后角过小,后角会与加工硬化的表面发生剧烈摩擦。
为了解决这个问题,我们采用五轴数控磨床进行主后角和副后角设计。我们将主后角限制在 6°–8°,以确保刚性后支撑,同时增大副后角,从而保证切屑畅通无阻地排出。得益于这种高精度加工,我们的硬质合金钻头和硬化钢加工件运转平稳,声音流畅,机械应力也显著降低。

涂层工艺和设备:评估硬质合金钻头工厂用于硬化钢的核心技术能力
在现代高硬度加工中,涂层技术承担了刀具表面耐磨性的近一半责任。钻削硬化材料时,接触区域的局部温度通常会飙升至 800°C 以上。如果一家硬质合金钻头厂仅依赖外包涂层或低端设备,则无法形成高附着力的保护膜,导致涂层在深孔钻削过程中成片剥落。
为确保稳定性,我们采用自主研发的高端PVD涂层炉,而非外包。评估制造商需要考察其精细调控涂层界面、控制纳米多层结构以及最大限度减少表面颗粒缺陷的能力。只有将基材与复合薄膜层完美融合,才能打造出坚不可摧的隔热层,足以承受极端的钻孔磨损。
从 TiAlN 到 nACo 纳米涂层:高温加工中保护硬质合金钻头用于淬硬钢的实际数据
当美国客户在高速主轴下加工硬度超过HRC60的冷作模具钢时,标准的氮化钛铝(TiAlN)涂层会失效,因为它们会迅速达到其红硬极限。因此,我们将纳米复合涂层(nACo)技术融入到研发中。这种超硬薄膜由纳米晶TiAlN和非晶Si3N4组成,可将抗氧化温度提高到1,100°C,并达到45 GPa的纳米硬度。
在对HRC62钢进行干钻试验时,传统涂层由于高温化学扩散,在第15个孔后刃口明显变钝。相比之下,我们采用优化nACo涂层的硬质合金钻头在连续钻完40个孔后仍保持完好,仅出现正常的摩擦痕迹。这些实际数据证实,纳米复合薄膜能够有效防止极端高温下的热软化。
刃口处理(涂层前):决定HRC65硬质合金钻头寿命的隐秘过程
许多车间主管只关注涂层等级和颜色,却忽略了一个对刀具寿命至关重要的隐蔽工序:刃口处理。当钻头从五轴磨床上下来时,其切削刃上布满了微小的毛刺和裂纹。如果直接进行涂层处理,这些缺陷会被包裹起来;一旦开始加工,脱落的毛刺就会撕掉涂层,导致刃口立即崩裂。
因此,在涂层之前,我们采用尼龙刷磨、拖曳精磨或喷砂等工艺,对切削刃进行精细珩磨,使其呈现微米级的略微圆润的轮廓。这可以消除应力集中,并为涂层附着创造更优异的界面。这种特殊的预处理工艺是延长HRC65硬质合金钻头使用寿命并确保稳定切削性能的真正秘诀。
检验与质量控制:一家高品质硬质合金钻头工厂如何在发货前进行“100%检验”
在刀具制造行业,生产单个高精度样品很容易;真正的挑战在于确保成千上万把刀具在批量生产过程中拥有相同的切削寿命。如果数控操作员让机器在夜间无人看管地运转,任何存在微小缺陷的刀具都可能成为一颗定时炸弹。因此,一家合格的硬质合金钻头(用于淬硬钢加工)工厂绝不能仅仅依赖随机抽样进行质量控制。
在我们的质量控制部门,气动量规、激光显微镜和全自动视觉测量系统全天候运转。我们严格检验每一把成品刀具的各项参数,包括刀柄直径公差、刀槽长度和切削刃对称性。我们深知高端客户对可预测性有着极高的要求;我们详尽的100%检验流程旨在消除生产线上的所有不确定因素。
微米级跳动——西方客户的首要关注点:我们如何使用德国检测设备将其控制在 0.002 毫米以下
西方工艺工程师对一项特定指标极其敏感:径向跳动。钻削硬化钢时,如果跳动超过 0.005 毫米,极高的材料硬度会导致切削刃受力不均,从而造成过早的崩刃。为了将切削刃跳动严格控制在 0.002 毫米以内,我们采用德国制造的 Zoller 刀具预调和测量机进行 100% 检测。
在实际操作中,我们将磨尖的钻头安装在高精度液压检测夹头中,以模拟非接触式激光扫描过程中主轴的实际运行情况。通过微米级的砂轮修整参数调整,我们确保两个主切削刃在旋转过程中保持高度重合的路径。这种用于加工硬化钢的整体硬质合金钻头卓越的受力对称性显著降低了机床主轴的振动。
微观切削刃缺陷的目视筛查:防止加工中心刀具突然失效
当刀具在钻削硬化钢时发生突然脆性断裂时,罪魁祸首通常是磨削过程中遗留的微裂纹。这些微观缺陷隐藏在涂层之下,肉眼无法察觉,即使是标准的低倍放大镜也难以发现。为了解决这个问题,我们集成了一套高分辨率工业光学成像系统,用于检测硬质合金钻头在硬化钢上的微观形貌。
通过100倍以上的超高清图像分析,我们可以清晰地检测到由砂轮磨损引起的微小热应力裂纹或边缘锯齿。任何不符合我们微观边缘质量标准的刀具都会立即被剔除,禁止进入PVD涂层炉。这种严格的视觉筛选有效地降低了多轴数控机床上因微观应力集中而导致刀具突然断裂的风险。
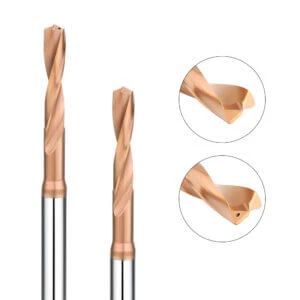
技术支持能力:选择一家能够与您的数控工程师进行深入对话的硬质合金钻头制造商。
在为硬化钢工厂选择长期使用的硬质合金钻头时,最终的决定性因素在于制造商的工程支持。如果供应商仅仅将订单与标准目录进行匹配,而不了解您实际的切削条件,那么在处理极硬材料时,他们就无法提供帮助。车间环境变量众多;机床刚性、刀架夹紧力以及刀具路径调整都会直接影响加工性能。
如果您因工件硬度不均而频繁遇到边缘崩刃问题,或者在对新材料进行编程时遇到困难,请联系我们的应用工程团队。一家优秀的制造商应该与您的数控编程人员并肩工作,共同审查蓝图,并用车间实际操作的语言讨论加工细节。我们提供全面的技术支持,从优化夹紧方案到微调排屑路径,我们都能提供帮助。
真实案例研究:为美国/欧洲买家定制非标阶梯钻——提供的是加工解决方案,而不仅仅是工具。
上个季度,一家航空航天制造商联系我们,因为他们使用标准工具加工硬化钢阶梯孔时,其同轴度始终无法满足图纸规格要求。这导致废品率居高不下,生产周期过长。在详细评估了他们的零件图纸后,我们为其定制设计了一款适用于硬化钢加工的整体硬质合金钻头,该钻头采用双阶设计并优化了刃口珩磨工艺。
这款定制阶梯钻一次即可完成复杂的孔加工——这项任务以前需要三次单独的工序才能完成。它确保了多级孔的精确同轴度公差,同时将每个零件的加工周期缩短了近 40%。如果您在加工特殊型腔或非标准顶角时遇到瓶颈,只需将您的工件图纸和具体的孔规格发送给我们即可。
针对HRC55-HRC65硬度钢的优化切削参数(切削速度和进给量):告别车间盲目试错
在钻削超硬材料时,最佳切削速度 ( Vc ) 和进给率 ( f ) 的范围非常窄,导致许多车间只能依靠盲目猜测。在我们专门的切削实验室中,我们对不同硬度等级的马氏体硬化钢进行了数千次刀具寿命矩阵测试。我们发现,进给率过低会导致严重的加工硬化,而进给率过高则会导致瞬间机械过载。
如果您目前只能依靠猜测来选择合适的切削速度,或者发现刀具磨损异常迅速,请提供您所使用的具体材料等级、主轴转速限制和冷却液压力。凭借我们16年来积累的核心切削数据库,我们将为您提供HRC65硬质合金钻头的精确推荐切削速度和进给量。让我们帮助您摆脱因反复试验而导致的刀具浪费和材料报废的恶性循环。






