



在 CNC 精密加工中,T 型槽铣刀是专为加工 T 型槽结构而设计的高效专用刀具。此类铣刀广泛应用于机床工作台、夹具系统、模具结构和自动化设备。T 型槽铣刀通常与立式加工中心或 CNC 铣床配合使用,用于在工件上铣削出横向延伸的凹槽,以容纳滑块、定位部件或夹紧系统。
与传统立铣刀相比,T型槽立铣刀具有独特的颈部和头部设计,使其能够深入狭窄的槽内,同时切削槽的侧面和底部。这些刀具对于加工复杂的内槽至关重要。常见的类型包括整体硬质合金T型槽立铣刀、焊接立铣刀和高强度可转位立铣刀。刀具的选择直接影响切削效率、表面质量和刀具寿命。
在实践中,工程师在选择合适的T型槽铣刀或T型槽切削刀具时,必须仔细考虑工件材料、槽宽、切削深度和机床刚度等因素。合理的切削路径规划以及选择合适的进给率和主轴转速可以提高铣削效率,并降低刀具过早磨损和破损的风险。
本文系统分析了T型槽铣刀的结构、加工方法和应用技巧,深入了解了T型槽铣刀在数控铣削中的工作原理和选型策略,并提出了切实可行的工艺优化建议,以打造更高效、更可靠的T型槽加工解决方案。

T型槽铣刀简介:结构和功能
在数控铣削中,T 型槽铣刀是专门用于加工 T 型槽结构的刀具,其独特的槽形设计使其能够同时适应侧切和下切。由于 T 型槽通常位于工件表面下方,因此这些铣刀必须兼具出色的侧向切削能力和槽底加工能力。这使得它们的设计比标准立铣刀更为复杂。
什么是 T 型槽铣刀?
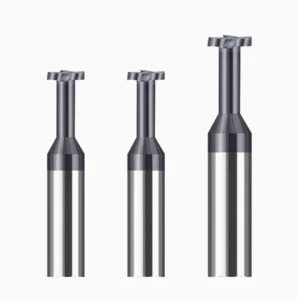
典型的 T 型槽铣刀由窄颈和宽头组成。头的外缘有多个切削齿,可同时铣削槽底并精加工槽壁。长颈有利于深入横向切入工件。该结构通常包括直柄或锥形柄、颈部过渡区和宽头。头直径决定槽底宽度,而颈部直径则影响进给路径间隙。
T型槽常用于机床工作台夹紧槽、模架滑动导轨以及自动化夹具的定位槽。这些应用对槽宽、公差和加工效率有严格的控制,对刀具的刚性、耐磨性和兼容性提出了更高的要求。
T 型槽铣刀的常见类型
根据结构,T 型槽铣刀主要分为两类:
-
一体式T型槽铣刀:刀体和刀头一体成型,刚性高,加工精度高。这类铣刀非常适合加工深槽或对同轴度要求极高的精密模具。
-
可更换刀头的 T 型槽铣刀:刀头焊接或螺纹连接到刀体上,适用于大批量粗加工或需要频繁更换刀头的应用,从而降低成本并延长刀柄寿命。
根据材料,主要选项有:
-
高速钢 T 型槽铣刀:具有优异的韧性和适应性,是中低速铣削普通钢铝零件的理想选择,具有良好的性价比。
-
硬质合金T型槽铣刀:采用超细晶粒硬质合金制成,具有优异的耐磨性和热稳定性。这些铣刀尤其适用于高速精加工淬火回火钢和不锈钢等硬质材料。
刀具类型会影响切削路径规划、冷却方法和切削技术。工程师应根据具体应用、设备功能和材料特性选择刀具,以优化加工效率和刀具寿命。
T 型槽铣刀和 T 型槽立铣刀之间的区别
在 CNC 铣削中,T 型槽铣刀和 T 型槽立铣刀经常被混淆,但它们在结构、加工方法和使用场合上存在很大差异。了解这些差异对于提高加工效率、最大限度地减少刀具磨损和避免干扰至关重要。
T型槽立铣刀的定义和应用
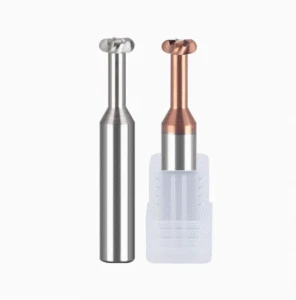
T型槽立铣刀是专为加工T型槽或底切槽而设计的立铣刀变体。与平底立铣刀不同,T型槽立铣刀通常具有较短的刀柄和较宽的刀头,使其成为预切槽后进行侧壁扩孔和横向铣削的理想选择。
它们通常用于粗加工 T 型槽、成型模具滑动槽以及加工夹具导轨。T 型槽立铣刀通常采用一体式设计,配备多齿刀头,能够在中等切削深度下提供稳定的切削力。其几何形状适合狭窄的加工路径或空间有限的区域,例如,将预铣的 U 型槽扩展为“T”形轮廓。
T 型槽立铣刀凭借其多功能性和刚性,成为 T 型槽铣刀的合适替代品,可用于侧壁底切和粗加工,尤其是在加工强度要求适中且空间有限的情况下。
哪种工具最适合您的加工需求?
选择T型槽铣刀还是T型槽立铣刀取决于几个因素:
-
材料种类:
-
对于中等硬度的钢和铸铁,硬质合金 T 型槽刀具具有出色的耐磨性和热稳定性,非常适合连续高速切削。
-
对于铝合金和不锈钢等较软的材料,HSS T 型槽立铣刀或涂层精加工立铣刀可以提高表面光洁度和刀具寿命。
-
-
加工深度及夹紧:
-
对于需要较长颈部的深槽,一体式或加长式 T 型槽铣刀可提供更好的刚性和横向稳定性。
-
对于浅槽或多轴加工,T型槽立铣刀有利于灵活的路径规划并降低干扰风险,适用于五轴或角度加工。
-
其他考虑因素包括刀具进入方式(轴向还是横向)、刀柄直径与刀柄的匹配,以及在侧铣过程中尽量减少刀具干扰或刀尖断裂。正确的刀具选择可以显著提高效率、减少刀具更换次数并稳定加工过程。
T 型槽铣削的典型工艺流程
有效使用 T 型槽铣刀需要精心设计的加工工艺,以确保槽口精度、表面光洁度和刀具寿命。标准化的粗加工到精加工方法可最大限度地减少刀具磨损和振动,并防止干扰和卡死。
流程路径设计
典型的 T 型槽铣削包括:
-
粗铣:
使用较大直径的T型槽铣刀去除大块材料并修整槽形。控制深度并小心进给,避免过载或断裂。 -
轮廓精加工:
采用更精细的T型槽铣削刀具,以提高槽壁精度。路径规划应包含刀具半径补偿,以防止过度切割或材料过剩。 -
底部处理:
平底铣刀或专用工具可修整槽底,以确保其光滑度和尺寸精度,这对于槽深度和表面光洁度至关重要。
避免刀具与夹具之间发生干涉至关重要,尤其对于加工深槽且易发生振动和卡死的细颈刀具而言。应优化切削顺序、返回路径以及进刀/退刀点,以最大程度地减少载荷波动和振动。
切削参数和冷却方法
对于硬度为 HRC 40-50 的钢,建议的参数包括:
-
主轴转速: 3500–5000 转/分钟
-
每齿进给量: 0.02–0.05 毫米(根据刀具直径和齿数进行调整)
-
切削深度: 0.5–1.5 毫米(粗加工),0.1–0.3 毫米(精加工)
冷却选项:
-
干切削:适用于软材料的短距离、高速切削;减少冷却液浪费,但对刀具耐磨性要求较高。
-
喷雾冷却:细雾提供冷却和润滑,适用于中等负载,延长刀具寿命并提高表面质量。
-
水冷:对于重型或长时间加工硬质材料至关重要,可控制刀具温度并防止热损伤。
根据加工环境、机器设置和材料选择冷却策略,以最大限度地提高稳定性和刀具寿命。
CNC加工中T型槽铣刀的案例分析
T型槽铣刀及相关刀具广泛应用于机床结构、模具夹具等关键部件的加工。刀具的选择和工艺设计是否合理,直接影响T型槽的尺寸精度、表面质量以及整体加工效率。
典型案例1:机床工作台上的T型槽加工
机床工作台上的 T 型槽对于夹紧和定位至关重要,需要严格的尺寸公差(通常为 ±0.05 毫米)和出色的表面质量。
选择刚性强、头颈比均衡的T型槽铣刀至关重要。刀具必须在长距离高负荷切削下耐磨损和抗热裂。采用多层粗加工和精加工走刀,结合优化的刀具路径和切削参数,可以最大限度地减少振动和热变形,确保槽尺寸一致且表面光滑。
夹具设计还必须确保工件夹紧稳定,以防止振动引起的误差。这种方法在高端机床制造和模具生产中很常见,充分体现了T型槽铣刀的精密加工能力。
典型案例二:模具夹具系统中的导轨加工
模具夹具中的滑道通常为深槽,且空间受限,需要精确的尺寸和光滑的壁面。其复杂的几何形状可能会导致振动和刀具冲击。
选择高刚性T型槽铣刀并采用减振策略可显著提高稳定性。刀具直径和颈部长度应确保深槽的横向刚性,以降低跳刀和崩刃风险。
加工路径应采用阶梯式切削深度,并根据机床动态调整进给速度,以最大程度地减少振动。高效的冷却和润滑可进一步改善切削条件,延长刀具寿命。
本案例强调了工具选择和工艺优化在模具夹具制造中的重要作用。

常见问题和工具选择建议
尽管T型槽铣刀及相关刀具在数控加工中得到广泛应用,但由于经验不足或对刀具特性了解不足,许多操作员仍然面临加工效率低下或刀具过早损坏的问题。深入了解常见的加工问题并合理选择刀具,对于提高加工稳定性和产品质量至关重要。
使用 T 型槽铣刀时的五个常见错误
1. 工具干扰问题
许多操作员忽视了刀颈与工件或夹具之间的间隙,导致深槽加工过程中刀具发生干涉。这可能会导致刀具崩刃,甚至导致机床停机。精心规划切削路径并选择合适颈部直径的刀具可以有效避免此类干涉。
2.刀架刚性不足
刀柄刚性低可能导致刀具振动和颤动,从而影响槽面质量和尺寸精度。严重情况下,还会加速刀具磨损。选择与机床夹紧系统兼容的刚性刀柄对于加工稳定性至关重要。
3.冷却或润滑不足
冷却和润滑系统不良会导致刀具温度过高,从而导致涂层失效、碳化物脆性增加以及刀具寿命缩短。根据材料和加工工艺,选择合适的喷雾或液体冷却方式可确保刀具稳定运行。
4.切割参数设置不当
进给率或切削深度过高会导致刀具过载,从而导致崩刃或振动。相反,参数过于保守则会浪费加工时间。准确设置主轴转速、进给率和切削深度可以优化刀具寿命和加工效率。
5.刀具路径设计不正确
不合适的刀具路径,例如突然停止、急转弯或不必要的长时间空转,会增加机器负荷并加速刀具磨损。使用平滑、连续的切削路径,避免剧烈的负荷变化,有助于保持稳定、高效的加工。
如何选择合适的T型槽铣刀
选择 T 型槽铣刀时,请考虑以下关键参数:
-
刀具材质
高速钢适用于低硬度至中等硬度的材料,而硬质合金则适用于高硬度钢和高速操作,可显著提高耐磨性和加工性能。 -
齿数和齿形
齿数越多,精加工就越理想。齿形应平衡切削力和排屑性能,以防止堵塞和过热。 -
涂层类型
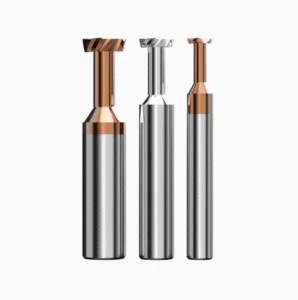
TiN、TiAlN等涂层可提高表面硬度和耐热性,延长刀具在高温高速条件下的寿命。 -
柄径和有效长度
刀柄直径必须与机床刀架相匹配以确保刚性,而有效长度应适合所需的槽深以避免因刀具悬伸过大而产生振动。
此外,建议选择信誉良好的品牌和可靠的供应商,以确保刀具质量始终如一,并提供强大的售后支持。知名品牌通常会进行严格的产品测试和质量控制,从而保证长期加工的稳定性。

结论:优化 T 型槽加工效率和刀具寿命
优化T型槽加工始于选择合适的T型槽铣刀并实施科学合理的加工工艺。合理的切削参数设置、精心规划的刀具路径以及有效的冷却润滑措施,可显著减少刀具磨损和工件热变形,从而提高尺寸稳定性和表面光洁度。
在实践中,建议将分层粗铣与根据工件材料和槽口设计定制的多次精铣相结合,从而最大限度地降低因单次铣削深度过深而导致刀具断裂的风险。此外,密切关注刀架的刚度和夹紧稳定性,可以减少振动对加工质量的影响。定期监测刀具磨损情况并及时更换刀具,确保加工操作的连续稳定。
有关相关刀具技术的更多详细信息,请阅读我们的相关文章:“如何为您的数控项目选择最佳硬质合金立铣刀” ,其中深入探讨了关键的刀具选择策略和高效的 T 型槽加工技术。






