


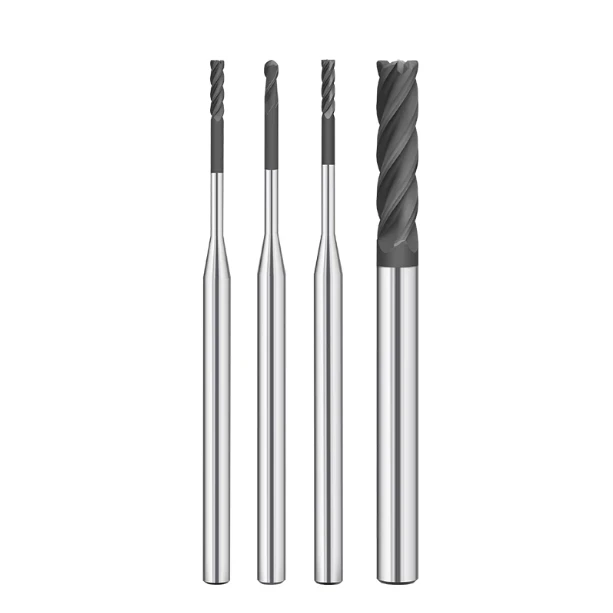
在精密石墨加工中,一种常见的现象常常令加工人员感到沮丧。一把全新的石墨立铣刀起初运转流畅。然而,几个小时后——或者仅仅几十个加工循环后——表面光洁度就会下降,尺寸开始偏移,切削刃上也会出现微崩刃。奇怪的是,不同的加工车间使用相同等级的石墨和相同的刀具,却往往报告刀具寿命存在巨大差异。
在与半导体元件、石墨电极和模具制造等行业的客户合作中,我们经常遇到这种情况。操作人员往往很快将问题归咎于刀具质量差,但现场遥测数据却揭示了截然不同的真相。石墨立铣刀的磨损远不止取决于刀具基材。刀具几何形状、切削参数、加工动力学以及磨料粉尘控制都会直接影响刀具的使用寿命。
石墨质地脆硬,但磨蚀性极强。高速铣削会产生细小的干燥石墨粉尘,不断侵蚀切削刃。如果没有正确的后角、排屑间隙和每齿进给量设置,即使是高品质的硬质合金立铣刀也会过早磨损。
评估铣刀性能需要考察其整个生命周期,而不仅仅是初始循环测试。真正的性能意味着长期稳定的尺寸稳定性、最小的后刀面磨损率以及可靠的零件表面光洁度。
许多加工车间为了获得更优异的耐磨性,会升级到金刚石涂层石墨立铣刀。虽然金刚石涂层能有效防止颗粒侵蚀,但单靠涂层技术并非万能。要最大限度地延长刀具寿命,还需要平衡刀具几何形状、调整进给速度和切削速度,并采用有效的真空除尘装置。
当您的石墨立铣刀过早磨损或导致零件公差问题时,根本原因很少仅仅是刀具本身的问题。找出问题究竟源于刀具规格、进给速度还是除尘系统,才是稳定铣削过程的关键。
石墨立铣刀寿命分析:为什么石墨立铣刀的寿命较短?
多年来,我们一直致力于为石墨电极、模具和半导体元件制造提供支持,而石墨立铣刀的使用寿命始终是我们面临的一项重大操作挑战。即使使用相同的石墨牌号、数控加工中心和刀具规格,加工人员也经常反映加工结果不稳定。有些刀具可以连续运转数小时,而另一些刀具则会很快产生更大的切削力、表面光洁度差以及超出规格公差。
刀具的寿命取决于动态的加工环境,而非单一参数。石墨材料密度、晶粒尺寸、主轴跳动、机床刚性和真空除尘等因素都会影响刀具性能。在高速铣削中,忽略刀具几何形状与加工动态之间的协同作用,即使是优质的整体硬质合金刀具,其寿命也会大幅缩短。
影响石墨立铣刀寿命的因素:材料、加工环境和刀具状态
在排查刀具过早失效问题时,我们首先会评估石墨的等级。材料的硬度、粒径和孔隙分布直接影响磨料侧刀的磨损速率。高密度超细石墨能带来优异的表面光洁度,但其致密的结构会增加持续摩擦和热负荷,从而缩短石墨立铣刀的使用寿命。
加工环境在车间中扮演着同样至关重要的角色。在深腔铣削中,真空吸力不足会导致磨料粉尘堆积在刀槽周围。刀具随后会反复切削这些颗粒,加速刀刃磨损。为了实现可预测的刀具寿命,需要平衡进给速度、干燥空气吹扫、粉尘控制、刀柄跳动以及基材选择等因素。
石墨立铣刀磨损机理:石墨颗粒如何导致刀具磨损
石墨切削与金属切削有着本质区别,因为石墨会以脆性粉末的形式断裂,而不是像金属切削那样剪切成屑。在高速旋转过程中,高磨蚀性的微粒不断冲击切削刃。这种持续的冲刷会导致严重的磨粒磨损、刃口圆化和微崩刃,这就是典型的石墨立铣刀磨损特征。
早期磨损很少会导致数控机床发生突发性灾难性故障。通常情况下,操作人员首先会注意到切削声的变化、粉尘增多、表面粗糙度增加以及电极边缘出现毛刺。如果钝化的刀具继续运行,机械载荷会急剧上升,导致刀刃崩裂、热裂纹和尺寸精度下降。
CNC石墨加工中刀具寿命缩短的常见迹象
长期工艺审核表明,立铣刀磨损总会发出清晰的早期预警信号。加工人员会发现零件壁上的细微条纹、电极拐角模糊不清,或切削音调发生细微变化。及早发现这些物理信号,操作人员就能在零件超出公差范围之前测量刀具磨损情况。
许多机加工车间的核心问题在于未能及早发现刀具磨损。如果不对主轴转速、每齿进给量或步距进行动态调整,刀具磨损速度会加快。我们建议通过实时切削质量监测刀具状态,而不是仅仅依赖于任意设定的固定换刀时间表。
石墨立铣刀磨损的原因:导致刀具快速磨损的关键因素
在高产量数控石墨加工车间,刀具快速磨损仍然是成本最高的难题之一。操作人员经常发现,新刀具在最初几个加工周期内表现完美,但很快就会出现表面粗糙度、尺寸偏差和刃口钝化等问题。多台设备的加工数据证实,石墨立铣刀的磨损很少是由单一缺陷造成的;它源于磨粒粉尘、脆性断裂动力学和加工速度不匹配等多种因素的综合作用。
与形成连续切屑的延性金属不同,石墨在切削过程中会通过脆性微裂纹断裂。这种机制会在高频冲击载荷下,使坚硬的碳颗粒不断冲击切削刃。如果没有优化的每齿进给量和牢固的刀柄啮合,切削刃会迅速变钝,从而增加加工成本并导致零件过早报废。
石墨粉尘造成的磨损:粉尘如何加速切削刃损伤
在许多生产车间,除尘不足会悄然缩短刀具寿命。当细小的石墨颗粒无法立即从切削区域排出时,它们会紧密地堆积在刀具的排屑槽和刀槽缝隙中。这会造成严重的二次磨损,磨损后角的速度远超干净切削。升级工业真空吸尘系统通常可以使刀具寿命延长一倍,而无需改变任何切削参数。
诊断结果显示,滞留在刀具上的石墨加工粉尘迫使刀槽不断地重复研磨磨料碎屑。为了保持稳定、长时间的加工循环,需要将高速干燥空气吹扫与局部吸尘罩相结合,以保持切削路径完全畅通。
石墨刃口崩刃:加工脆性材料时刃口失效
在铣削细晶电极时,保持刀刃完整性与控制稳定的后刀面磨损同样重要。突增的载荷、不当的进刀坡度或刀槽几何形状缺陷都容易导致刀具刃口和工件周边出现微裂纹。这会导致明显的石墨刃口崩裂,破坏精细的薄肋、尖角和紧密的倒角。
刃口失效通常始于刀具半径方向的微小崩刃,而非突然发生的灾难性断裂。这些微缺陷会在电极轮廓上留下毛刺,形成粗糙的侧壁台阶,并影响电火花加工的火花间隙精度。保护易碎的工件特征需要刚性刀芯、精细的切削刃预备以及稳定的摆线刀具路径,以防止冲击载荷。
高速加工中过度磨损和切削热的影响
在不平衡进给速度的情况下提高主轴转速,常常会导致刀具加速热损伤和磨损失效。虽然石墨的散热速度比钛或不锈钢快,但持续高速接触产生的摩擦以及堆积的粉尘仍然会产生局部高温。这种热量积聚会降低刀具涂层的性能,并削弱硬质合金基体。
平衡石墨加工速度和进给量与切削深度和刀具直径之间的关系,对于延长刀具寿命至关重要。使用步距较大的微型立铣刀会加速刀刃钝化,而在狭小型腔中进行深轴向切削则会导致谐波颤振和不均匀的刀槽磨损。调整速度以匹配刀槽数量、石墨晶粒尺寸和型腔几何形状,可以确保在可预测的刀具磨损情况下实现最大的材料去除率。
优化石墨立铣刀几何形状:刀具结构如何影响使用寿命
对电极和半导体铣削生产线的现场遥测数据进行分析,揭示了一个一致的规律:即使使用相同牌号的硬质合金刀具,由于宏观几何形状的差异,其使用寿命也往往大相径庭。当刀具过早变钝时,加工人员通常首先会调整主轴转速或工作台进给量。然而,石墨立铣刀的基本几何形状决定了加工稳定性、切削动力学以及刀具的整体寿命。
优化刀具结构旨在平衡材料去除率和结构耐磨性。铣削脆性石墨需要快速、无堵塞的排尘,同时还要保证切削刃的刚性。过小的排屑槽、强度不足的刀芯或不合适的后角间隙都会导致颤动、表面光洁度下降,并造成刀刃过早失效,而这与数控控制器的设置无关。
刃数对石墨立铣刀寿命的影响
选择刀刃数量时,需要在刀刃体积和刀芯强度之间取得平衡。两刃和三刃立铣刀具有较大的排屑槽,确保在粗加工、开槽和深腔清理过程中快速排屑。四刃刀具具有更高的周边刚性和齿密度,使其成为高速精加工和小步距加工的理想选择。
我们最近审核了一家加工车间,该车间使用四刃铣刀加工高密度石墨块时,刀刃上积聚了大量粉尘,导致刀具快速磨损失效。改用双刃铣刀后,排屑空间增大,切削温度降低,石墨立铣刀寿命延长。根据型腔深度、材料密度和轴向啮合情况选择合适的刀刃数量,可确保排屑顺畅,刀具寿命可预测。
螺旋角和切削刃设计在磨损控制中的作用
螺旋角控制着切削力分布、轴向推力和切屑流动方向。适中的螺旋角(约 30° 至 35°)可确保刀刃平稳啮合,并减少进入致密石墨块体时的冲击。不合适的螺旋角会产生严重的谐波振动,使切削刃持续受到微冲击,从而加速后刀面磨损。
设计耐用的石墨刀刃需要精确调整前角、主后角和拐角处理。锋利的正前角虽然初期切削顺畅,但在磨料摩擦下容易出现微崩刃。轻微的刃口珩磨或微倒角可以显著增强刀刃强度,抑制振动,并稳定长期铣削循环。
锋利的切削刃如何减少石墨刃口崩裂
加工精细的肋条几何形状和锋利的电极拐角需要极高的切削刃一致性。不良的切削刃会撕裂脆弱的碳晶粒,而不是将其干净利落地剪切,从而导致零件轮廓参差不齐。经过精心调校的锋利切削刃能够显著降低切削压力,防止侧壁毛刺,并省去昂贵的二次精加工。
然而,并非所有等级的石墨都能达到最佳锋利度。极薄的刃口缺乏抵抗磨损产生的微裂纹所需的机械质量,这实际上会增加石墨刃口崩裂的风险。采用可控的磨刀器并配合坚韧的金刚石涂层,可以实现锋利度、抗冲击性和耐磨性之间的理想平衡。
优化石墨立铣刀切削参数:切削速度和进给量如何影响刀具寿命
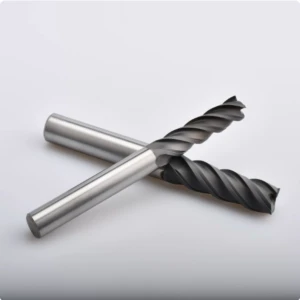
不当的切削参数与错误的刀具几何形状一样,都会在车间造成刀具过早失效。许多机械师错误地将金属切削的逻辑应用于碳材料,通过大幅提高主轴转速和工作台进给量来缩短加工周期。然而,石墨的脆性断裂力学特性要求采用精细的切削方法,平衡颗粒磨损、刀具直径和刀具啮合等因素。
没有一种通用的切削速度和进给量公式可以适用于所有石墨铣削应用。粗加工、半精加工和精细加工所需的切屑负荷和步距各不相同——即使使用相同直径的刀具。如果只追求最大进给量而不监测刀具挠度,会导致切削刃快速圆角、电极肋条毛刺以及生产周期不稳定。
石墨加工速度和进给量对刀具磨损的影响
评估切削速度(SFM)和每齿进给量(切屑负荷)是审核刀具磨损的第一步。切削速度过高会增加磨粒与切削刃的摩擦频率,而进给不足则会导致排屑槽摩擦而非干净利落地破碎碳颗粒。保持切削动力学的平衡可以防止严重的后刀面冲蚀和过早的刃口圆角。
在一次电火花加工模具电极审核中,一家工厂为了缩短加工周期,提高了工作台进给速度,但并未调整轴向切削深度。虽然零件最初加工速度加快,但刀具后刀面磨损增加了两倍,尖角也出现了崩刃。重新调整石墨加工速度和进给后,恢复了正确的切屑负荷,稳定了切削力,并延长了刀具在长时间生产中的使用寿命。
主轴转速和进给率不正确会导致刀具寿命缩短
刀具磨损通常源于转速与工作台进给量不匹配,而不仅仅是转速本身。高主轴转速搭配低进给量会迫使切削刃与磨蚀性石墨粉尘摩擦,加速热磨损和磨粒磨损。相反,细长刀具过进给会超过刀芯刚性,导致切削刃微崩刃和谐波颤振。
调整切削参数需要评估刀具直径、刀槽数、刀具悬伸量、石墨晶粒尺寸和机床刚性。在深腔电极铣削中,加长刀柄会放大径向挠度,导致标准手册参数不稳定。加工人员应根据声学反馈、粉尘流量和实时主轴负载动态调整进给速度。
优化切削深度以延长石墨立铣刀寿命
切削深度直接决定切削力、刀具径向挠度和主轴振动。加工人员常常为了减少加工次数而增加轴向切削深度($a_p$),但这会使小直径立铣刀的径向刀具压力急剧增大。这种挠度会导致颤动、垂直壁锥度误差,并损坏脆弱的刀具刀尖。
我们建议根据加工阶段采用不同的切削策略,以最大限度地延长石墨立铣刀的使用寿命。粗加工阶段可采用浅轴向切削配合宽径向步距(或现代高进给摆线刀具路径),而精加工阶段则需要轻柔、均匀的切削,以防止刀具推出并确保电极肋清晰。
金刚石涂层石墨立铣刀:延长刀具寿命的解决方案
在铣削用于电火花加工电极、模芯和半导体夹具的高密度石墨时,未涂层硬质合金刀具在长时间加工过程中性能不佳。操作人员经常面临刀具偏移、刀尖磨损和废品率上升的问题。选择专用的耐磨刀具对于在长时间生产过程中保持严格的公差和降低零件废品率至关重要。
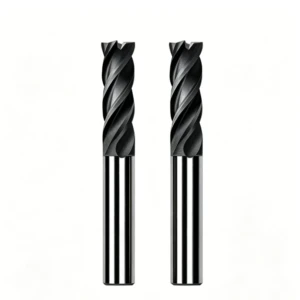
升级到金刚石涂层石墨立铣刀可提供对抗碳颗粒快速侵蚀所需的极高耐磨性。真正的 CVD 金刚石涂层可形成超硬屏障,防止刀刃磨损并稳定主轴载荷。要最大限度地延长刀具寿命,还需要使金刚石涂层与刚性刀具基体、优化的几何形状和切屑载荷相匹配。
为什么金刚石涂层石墨立铣刀具有优异的耐磨性?
标准硬质合金刀具在石墨材料中失效的原因是持续不断的微磨损,这种磨损会使切削刃变圆,并减小切削角。随着后刀面磨损加剧,切削力急剧增大,导致薄肋变形,最终留下粗糙的凹槽状表面。而金刚石涂层的极高硬度则能有效保护硬质合金基体免受颗粒的持续冲刷。
机械加工车间通过在要求苛刻、高精度的加工任务中使用涂层刀具,可以获得最佳的投资回报。虽然未涂层的硬质合金刀具适用于快速原型制作或粗加工,但金刚石涂层刀具对于微铣削、高精度电火花加工电极以及连续生产至关重要。选择合适的涂层可以解决特定的磨损模式,稳定表面光洁度,并确保加工周期可预测。
刀具寿命对比:硬质合金立铣刀与金刚石涂层石墨立铣刀
未涂层整体硬质合金立铣刀的初始单价较低,因此适用于小批量生产和加工软质粗晶石墨。然而,随着加工周期延长或石墨密度增加,硬质合金切削刃会迅速变钝,需要操作人员频繁干预。在车间对比测试中,在相同的进给速率下,金刚石涂层刀具的使用寿命通常是标准硬质合金刀具的 5 到 10 倍。
评估石墨立铣刀的整体寿命,需要超越刀具购置价格,考虑每个零件的总成本。对于小批量、一次性加工的订单,优质涂层刀具可能无法带来可衡量的投资回报率。真正的成本节约体现在无人值守生产中,因为延长刀具寿命可以避免生产过程中的换刀,保持火花间隙精度,并减少主轴停机时间。
如何选择合适的高精度金刚石涂层石墨立铣刀供应商?
评估切削刀具供应商远不止考察其是否采用金刚石涂层。基材钴含量、化学蚀刻处理、涂层附着力以及刃口微几何形状等因素,都决定着刀具的成败。对于微加工和薄肋电极而言,批次间刃口处理的一致性远比单次产品目录测试更为重要。
在选择金刚石涂层石墨立铣刀供应商时,务必与那些了解实际数控加工中石墨刀具特性的制造商合作。顶级刀具供应商会提供量身定制的几何形状建议、针对特定应用的切削速度和进给图表,以及定制的金刚石厚度选项。将刀具制造精度与您机床的刚性相匹配,才能确保您充分发挥高性能金刚石刀具的价值。

如何延长石墨立铣刀的使用寿命并提高加工性能?
在石墨铣削生产中,延长刀具寿命绝非一朝一夕之功。操作人员往往升级到昂贵的刀具,却发现磨损率并未改变,原因在于刀具几何形状、进给速度、转速、除尘系统以及主轴动态特性等参数均未进行校准。因此,必须对整个加工流程进行全面审查,才能有效防止刀具过早失效并稳定加工周期。
当遇到石墨立铣刀快速磨损或表面粗糙度问题时,应全面检查切削装置。确认刀具后角是否与材料磨蚀性相匹配,切屑负荷是否能防止摩擦,以及吸尘罩是否能及时清除碎屑。根据我们的经验,要最大限度地延长石墨立铣刀的使用寿命,需要协调整个加工系统,而不仅仅是更换刀具品牌。
优化石墨加工参数以减少刀具磨损
在铣削高密度石墨电极或深腔时,切削参数验证必须是首要的诊断步骤。后刀面磨损加剧很少仅仅是由于基材质量差造成的;它通常是由于转速、进给率和切削深度之间的不平衡引起的。进给过量会导致切削刃过载,而进给不足则会导致切削刃与磨蚀性碳颗粒摩擦磨损。
我们建议根据刀具行程、刀槽数和石墨粒度来微调切削速度和进给量,而不是依赖通用的手册图表。如果您发现刀具过早变钝、谐波颤动或工件壁面粗糙,请记录每次进给量变化时的主轴负载。这种遥测数据可以确定切削力保持较低且刀具磨损可预测的最佳切削点。
改进石墨加工粉尘控制以提高稳定性
连续无人值守的石墨铣削需要切削区进行高效的除尘。刀具严重磨损通常是由二次颗粒磨损而非初始切屑断裂造成的。当细小的石墨粉尘堆积在刀具深槽中时,旋转的刀槽会反复磨蚀残留的碎屑,迅速侵蚀刀具间隙。
高速干燥气流配合专用真空吸尘罩,可显著提高深槽电极加工中的刀具一致性。升级石墨加工粉尘控制系统通常可使刀具寿命延长一倍,而无需改变进给速度或刀具基材。如果发现刀槽堵塞、侧壁划痕或刀具磨损不均匀,则应优先优化除尘系统。
建立一套全面的石墨加工系统以延长刀具寿命
降低零件成本需要从孤立的故障排除转向整体加工系统方法。电极质量的稳定性取决于刀具基体、金刚石涂层质量、主轴跳动、动态刀具路径和操作人员规范之间的完美协同作用。任何一个环节的薄弱都会迅速降低整条生产线的性能。
我们通过综合评估材料密度、型腔深度、机床刚性和所需的火花间隙公差来评价零件。刀具几何形状直接决定排屑量,切削参数决定刃口载荷,而排屑装置则控制磨粒磨损率。掌握这一相互关联的流程可确保刀具寿命最大化和数控石墨加工性能的可重复性。
石墨立铣刀磨损 – 常见问题解答
对于加工石墨电极、模芯和半导体夹具的机械师而言,刀具磨损仍然是最常见的技术难题。车间团队通常不缺乏基本的刀具知识;相反,他们面临的挑战是刀具寿命难以预测、尺寸偏差以及在磨蚀性碳钢刀具上进行棘手的参数调整。
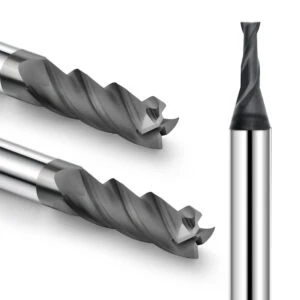
为了帮助您解决这些车间难题,我们汇总了针对常见车间问题的实用解决方案。这份实用常见问题解答详细分析了刀具寿命预期、快速磨损的根本原因、涂层适用性和参数校准。使用这些经过现场验证的基准来审核您的加工设置并稳定日常加工流程的性能。
石墨立铣刀的使用寿命有多长?
刀具没有统一的使用寿命,因为刀具磨损很大程度上取决于石墨晶粒尺寸、零件几何形状、刀具直径和机床动力学。加工柔软、粗晶材料时,刀具的使用寿命将明显长于在相同进给速度下铣削致密、超细晶电火花加工电极的刀具。
评估石墨立铣刀寿命时,除了主轴运转小时数外,还应跟踪加工完成的零件、刀刃锋利度和壁厚公差。声学音调变化、粉尘增多、边角毛刺和尺寸锥度等都表明切削刃已退化,需要立即检查。
为什么我的石墨铣刀磨损很快?
现场故障审计表明,刀具过早磨损很少仅仅是由基材缺陷引起的。相反,它通常是由磨料碳粉的重复切削、切屑负载控制不佳或刀具宏观几何形状不匹配造成的。
石墨立铣刀加速磨损的主要原因包括二次粉尘磨损、大步距切削造成的微崩刃以及欠进给引起的摩擦。如果发现刀刃过早变钝或工件壁面粗糙,应立即检查刀柄跳动、主轴转速、每齿切屑负荷和真空吸尘速度。
如何延长石墨铣刀的使用寿命?
为了最大限度地延长刀具寿命,需要协调刀具几何形状、进给速度、动态刀具路径以及真空除尘装置,而不仅仅是购买价格更高的刀具。保持刀具夹持的刚性和平衡性,并使用高速气流吹扫,可以显著降低磨粒摩擦和热磨损。
我们建议通过记录主轴运行时间、材料等级、切屑负荷和磨损模式等数据,跟踪整个生产周期内的刀具运行状况。记录刀具磨损遥测数据可以消除猜测,使操作人员能够微调石墨立铣刀的使用寿命,并在零件检测不合格前设置自动换刀程序。
对于石墨加工而言,金刚石涂层石墨立铣刀是否更好?
对于大批量生产、高密度石墨材料以及无人值守电火花加工电极制造而言,升级到金刚石涂层石墨立铣刀已成为行业标准。真正的CVD金刚石具有极高的硬度,能够有效保护切削刃免受碳磨蚀,从而长时间保持锋利的切削刃。
对于小批量原型制作、软石墨材料或粗加工,未涂层硬质合金立铣刀仍然是一种经济高效的选择。选择涂层刀具还是未涂层刀具需要权衡初始刀具采购成本、加工周期、零件公差限制和所需的主轴正常运行时间。
石墨加工应该使用怎样的加工速度和进给量?
石墨铣削参数不能直接照搬金属切削参数表,因为最佳设置会因刀具直径、刀槽数、材料密度和机床刚性而异。高速主轴通常需要较小的切屑负荷和平滑连续的径向步进,以防止崩刃。
我们建议您在追求最大材料去除率之前,先确定石墨加工速度和进给量是否达到无颤振的基准值。进给过快会导致冲击载荷和边缘崩刃,而进给不足则会导致摩擦;请进行逐步递增的测试,以确定适合您机床的最佳设置。






