


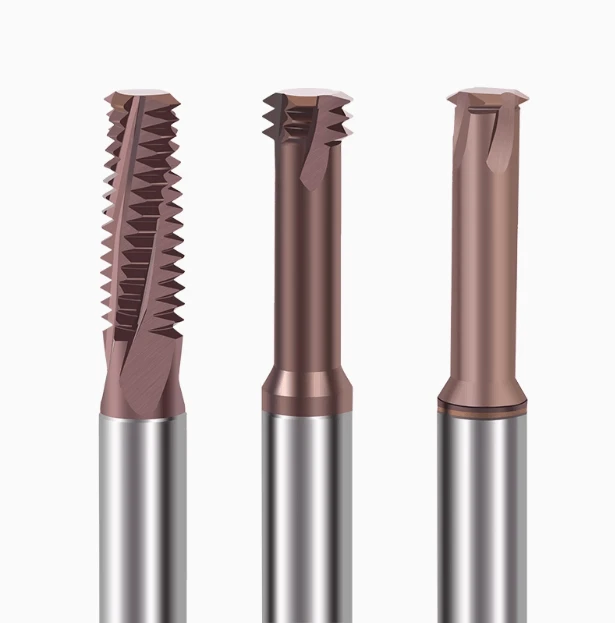
En usinage CNC de précision, le filetage par fraisage a progressivement remplacé le taraudage traditionnel grâce à sa polyvalence, ses faibles contraintes de coupe et son adaptabilité à une large gamme de matériaux. L'utilisation d'une fraise à fileter ou de fraises à fileter en carbure permet d'obtenir une précision de filetage accrue et une durée de vie de l'outil prolongée. Cependant, le filetage par fraisage présente ses propres défis. Lors de l'utilisation d'une fraise à fileter CNC pour des filetages internes ou externes, les opérateurs rencontrent souvent des problèmes tels qu'un pas imprécis, des points de départ mal alignés, la casse de l'outil ou des surfaces de filetage rugueuses, généralement dus à une compréhension insuffisante du processus ou à une programmation inadéquate.
Cet article décrit de manière systématique cinq types d'erreurs courantes en fraisage de filetage et s'appuie sur des années d'expérience en usinage pour en analyser les causes techniques. Nous fournissons ensuite un ensemble de recommandations d'optimisation pratiques pour vous aider à choisir la fraise à fileter adaptée, à affiner les trajectoires et les paramètres de fraisage, à prolonger la durée de vie de l'outil et à améliorer la qualité du filetage. Que vous soyez novice en fraisage de filetage ou technicien expérimenté souhaitant améliorer la stabilité de vos processus, cet article vous offre des conseils pratiques pour vous aider à éviter les erreurs coûteuses.
Qu'est-ce qu'une fraise à fileter et pourquoi remplace-t-elle le taraudage traditionnel ?
Avec les progrès de la technologie CNC, le filetage par fraisage est devenu une alternative efficace au taraudage traditionnel. Une fraise à fileter est un outil spécialisé qui crée des filets sur les parois des trous grâce à une trajectoire d'interpolation en spirale. Elle convient à divers matériaux et permet l'usinage de filetages intérieurs et extérieurs. Ses caractéristiques comprennent une grande flexibilité, une excellente fragmentation des copeaux et une précision d'usinage supérieure. Ce procédé est particulièrement efficace dans les matériaux très durs, les matériaux cassants, les trous borgnes et les filetages profonds, là où les tarauds traditionnels ont souvent des difficultés.
Définition et classification des fraises à fileter
Une fraise à fileter effectue une coupe en spirale sur une machine CNC en utilisant les arêtes de bout ou latérales pour fileter des trous ronds. Elles sont généralement classées en :
-
Fraises à filetage monobloc , idéales pour le filetage à pas standard dans des contextes à faible volume et à spécifications multiples.
-
Fraises à fileter à profil complet multidentées , conçues pour une production en grande série à haut rendement.
-
Fraises à fileter indexables , parfaitement adaptées aux filetages de grand diamètre ou profonds, offrant des avantages économiques.
Ces classifications de fraises à fileter répondent aux besoins d'usinage pour une grande variété de matériaux, de pas, de profondeurs et de tolérances. Elles sont largement utilisées dans les industries de précision telles que l'aérospatiale, la fabrication de moules et les dispositifs médicaux.
Différences entre les fraises à fileter et les tarauds traditionnels
Les fraises à fileter et les tarauds diffèrent fondamentalement en termes de mécanique de processus et de performances :
-
Méthode d'usinage : Les tarauds utilisent la coupe par extrusion forcée, tandis que les fraises à fileter utilisent la coupe latérale et l'interpolation en spirale, répartissant la charge de coupe de manière plus uniforme.
-
Réduction du risque de casse d'outil : grâce à des forces de coupe plus faibles, les fraises à fileter sont moins susceptibles de se casser dans des conditions difficiles.
-
Plus grande flexibilité : La même fraise à fileter peut produire des filetages avec différents pas ou des filetages à gauche, ce qui est très utile pour les filetages non standard et les configurations de pièces complexes.
-
Durée de vie des outils prolongée : En particulier avec les fraises à fileter en carbure, la résistance à l'usure est excellente et la réutilisabilité des outils est élevée.
Dans les environnements CNC qui exigent fiabilité, précision et flexibilité, les fraises à fileter remplacent de plus en plus les tarauds traditionnels comme solution privilégiée.
Pourquoi les fraiseuses à fileter deviennent-elles de plus en plus populaires dans l'usinage CNC ?
Avec la généralisation des systèmes CNC hautes performances et l'intensification de la demande d'usinage de précision, le fraisage de filetage gagne en popularité dans les opérations CNC. Les principales raisons sont les suivantes :
-
Usinage stable : Les fraises à fileter maintiennent de bonnes conditions de coupe même dans les trous borgnes, les trous profonds ou les matériaux à haute dureté (par exemple, l'acier au-dessus de HRC 60).
-
Grande flexibilité : Une seule fraise à fileter peut gérer différents pas ou des filetages à gauche, réduisant ainsi la pression sur les stocks d'outils.
-
Contrôle qualité amélioré : la précision du pas, l’intégrité de la forme des dents et les dimensions du fond du trou sont mieux maîtrisables, ce qui réduit les rebuts dus à un taraudage de mauvaise qualité.
-
Optimisé pour les matériaux modernes : Les fraises à fileter en carbure excellent dans l'usinage de matériaux difficiles tels que les alliages de titane et les composites.
Par conséquent, de plus en plus d'ateliers d'usinage de précision intègrent des solutions de fraisage de filetage dans la programmation CNC pour améliorer la stabilité et l'efficacité de la production.

Types d'erreurs courantes dans le fraisage de filetage
Malgré les avantages des fraises à fileter CNC, les opérateurs rencontrent fréquemment des défauts si le processus est mal compris ou mal appliqué. Voici cinq erreurs courantes, particulièrement fréquentes lors de l'utilisation de fraises à fileter CNC et de fraises à fileter en carbure.
Erreur 1 – Taille de filetage inexacte ou pas correct
Ce problème critique résulte généralement d'une programmation incorrecte du pas ou d'une mauvaise compensation de trajectoire. Des réglages incorrects dans le code G CNC (par exemple, G76/G33) pour les valeurs de pas, les pas d'interpolation ou la compensation du diamètre de l'outil peuvent entraîner des filetages non conformes aux exigences d'ajustement ou d'étanchéité. Des erreurs de calcul dans l'interpolation en spirale ou une compensation d'usure obsolète peuvent également entraîner une déformation du profil ou une profondeur de filetage insuffisante. Il est essentiel de maintenir un calcul de trajectoire précis et cohérent pour un filetage intérieur de haute précision.
Erreur 2 – Bavures excessives ou finition de surface rugueuse
La rugosité et les bavures des filetages peuvent altérer leur fonctionnalité et gêner l'assemblage. Les causes les plus courantes sont :
-
Outils usés et émoussés.
-
Paramètres de coupe incorrects (par exemple, vitesse élevée avec une avance trop faible).
-
Liquide de refroidissement insuffisant entraînant l'adhérence des copeaux et l'accumulation de chaleur.
-
Traitement de matériaux inappropriés (comme l'acier inoxydable ou le titane) avec des fraises inadaptées.
L'optimisation des fraises à fileter en carbure, y compris la sélection du revêtement, la disposition des buses de refroidissement et la correspondance des paramètres, peut atténuer ces problèmes.
Erreur 3 – Rupture de l'outil, écaillage des bords ou durée de vie réduite de l'outil
L'utilisation d'outils sous-optimaux (par exemple, des fraises sans carbure ou non revêtues) pour les matériaux à haute dureté entraîne souvent des cassures, des écaillages ou une usure rapide. Le filetage à profil complet dans des matériaux profonds ou durs, notamment les aciers moulés, peut surcharger les fraises et générer des contraintes thermiques. Une vitesse de coupe ou une profondeur de coupe latérale inadaptées accélèrent encore l'usure de la lame. Privilégiez les fraises à fileter en carbure avec revêtement (par exemple, TiAlN, TiCN, DLC) et adaptez les stratégies d'avance en fonction de la dureté du matériau pour prolonger la durée de vie de l'outil.
Erreur 4 – Mauvais alignement du point de départ du filetage
Lors d'un filetage multipasse, des points de départ incorrects ou des transitions de chemins inadéquates peuvent entraîner des filetages incomplets ou des chevauchements de marques. Causes courantes :
-
Angles d'insertion de l'axe Z inexacts.
-
Position de départ de retour d'outil incohérente entre les passes.
-
Référence de démarrage de thread manquante ou commandes de contrôle de synchronisation.
Des problèmes de ce type non seulement dégradent la qualité, mais peuvent également endommager le trou. Dans la mesure du possible, privilégiez le profilage en une seule passe ou contrôlez précisément la position de départ et la logique d'interpolation de la profondeur Z de la fraise à fileter CNC.
Erreur 5 – Rigidité insuffisante lors du fraisage de trous profonds
Le filetage intérieur de trous profonds exige une grande rigidité. Des fraises à fileter trop longues ou trop flexibles peuvent entraîner un faux-rond, des vibrations ou une déflexion de l'outil, ce qui peut entraîner des fonds de filet de mauvaise qualité, des profils incomplets, voire un écaillage de l'outil. Ce phénomène est particulièrement problématique pour les composants aéronautiques ou moteurs. Utilisez des fraises à fileter carbure allongées avec des porte-outils rigides, réduisez l'avance, gérez soigneusement la profondeur axiale et appliquez un refroidissement haute pression pour maintenir l'évacuation des copeaux et la stabilité thermique.
Pourquoi ces erreurs se produisent – Analyse des causes profondes
La plupart des défauts de filetage ne proviennent pas de la machine ou du matériau, mais de détails négligés dans la programmation, l'outillage, le serrage de la pièce et la stratégie de refroidissement. Vous trouverez ci-dessous une analyse approfondie de quatre causes principales pour aider les opérateurs à concevoir des processus de filetage CNC plus robustes.
Paramètres de programmation incorrects
Les paramètres déterminent à la fois l'efficacité de coupe et la qualité du filetage. Une vitesse de broche excessive associée à une avance insuffisante entraîne un échauffement, une usure de l'outil et des brûlures de la surface du filetage. À l'inverse, une avance trop rapide peut provoquer des fissures de dents ou des écarts de taille. Un pas, une profondeur de coupe, un mode d'avance ou un sens de fraisage incorrects (fraisage ascendant ou descendant) peuvent dégrader la précision ou l'état de surface. Lors du filetage de trous profonds multiaxes, la conception des parcours d'outil doit être étroitement alignée avec le comportement du matériau et l'évacuation des copeaux pour garantir des résultats stables. Il est impératif de simuler et de valider les parcours des fraises à fileter CNC avant la production.
Sélection d'outils incorrecte ou inadaptée
Différents types de filetage et duretés de matériaux nécessitent des fraises à fileter de conceptions adaptées. L'utilisation de fraises non revêtues ou sans carbure sur des matériaux très durs est une erreur fréquente, entraînant une usure rapide ou une défaillance. Pour les aciers trempés ou les alliages exotiques, privilégiez les fraises à fileter en carbure revêtu : la précision de l'outil, la symétrie et la qualité du revêtement ont un impact direct sur la réussite de l'usinage. Un choix judicieux d'outils améliore la qualité du filetage à la pièce et la rentabilité globale de la production.
Problèmes de serrage et de refroidissement des pièces
Même avec des paramètres et un outillage appropriés, un serrage ou un refroidissement inadéquat peut compromettre les résultats. Le filetage par fraisage implique des changements de direction de coupe, et un serrage instable de la pièce peut provoquer des micro-mouvements ou des vibrations, entraînant des profils irréguliers, des erreurs de pas ou un affaissement des bords du trou. Un apport de liquide de refroidissement inadéquat peut entraîner une surchauffe localisée. Pour le filetage profond, notamment, de bons circuits de refroidissement et une évacuation efficace des copeaux sont essentiels. Pour des résultats stables, utilisez des porte-outils rigides, un serrage à deux points et un arrosage haute pression multipoints adapté à la direction de coupe.
Négliger l'inspection de l'usure des outils
Dans les opérations par lots, les incohérences dans les dimensions du filetage ou la précision du profil sont souvent dues à une usure non maîtrisée de l'outil. Sur les fraises multi-dents, une usure irrégulière peut créer des profils asymétriques, des pointes de dents émoussées ou une légère dérive du pas. Considérer qu'une fraise intacte est encore utilisable revient à négliger l'effet cumulatif de l'usure. Inspectez régulièrement l'outil à l'aide de microscopes, de sondes de numérisation 3D ou de mesures d'échantillons pour surveiller l'état de la fraise et la précision du faux-rond. Une gestion proactive de la durée de vie de l'outil stabilise la qualité du produit et minimise les temps d'arrêt imprévus ou les reprises.
Comment éviter efficacement ces erreurs de fraisage de filetage
Dans le processus de filetage CNC, des stratégies telles que le choix d'une fraise à fileter adaptée, l'optimisation du parcours d'outil et la gestion proactive de l'usure de l'outil influencent considérablement la précision du filetage et la stabilité de l'usinage. Ceci est particulièrement important dans les applications à enjeux élevés comme la fabrication de moules de précision, les composants structurels aéronautiques ou l'usinage de matériaux durs. Éviter les erreurs courantes est crucial pour maintenir une qualité de filetage constante et maximiser la durée de vie de l'outil. Les recommandations suivantes aident les opérateurs et les programmeurs à réduire proactivement les problèmes et à optimiser l'efficacité globale de l'usinage.
Recommandation 1 – Choisir le bon type et le bon matériau de fraise à fileter
Choisir la bonne fraise à fileter implique de choisir entre une fraise à une ou plusieurs dents en fonction des spécifications du filetage, de la taille du trou et des propriétés du matériau. Il est essentiel d'utiliser des fraises à fileter en carbure hautement résistantes à l'usure, avec des revêtements tels que TiAlN ou TiSiN, pour l'usinage de matériaux abrasifs ou durs. Chaque application de filetage a des exigences spécifiques en termes de résistance de l'outil, d'évacuation des copeaux et de résistance à la chaleur. L'utilisation d'outils inadaptés ou sous-optimaux peut facilement entraîner une rupture de l'outil ou une mauvaise formation du filetage.
Recommandation 2 – Optimiser les paramètres de programmation CNC et la stratégie de trajectoire
La programmation du filetage à la fraise ne se limite pas à une simple interpolation d'arc. Il convient de prendre en compte la régularité de la trajectoire en spirale, le positionnement du point de retrait et le contrôle de l'avance sur l'axe Z. Des parcours d'outil mal conçus peuvent provoquer des bavures ou un désalignement aux extrémités du filetage, voire rendre la pièce inutilisable. Réglez la profondeur de coupe, la distance de pas, la vitesse de broche et l'avance en fonction des spécifications de l'outil afin de garantir un usinage stable et répétable, particulièrement important pour les filetages de petit diamètre ou à trous profonds.
Recommandation 3 – Surveiller régulièrement l’état des outils et gérer l’usure
Même les fraises à fileter en carbure haut de gamme peuvent se dégrader avec le temps, avec des arêtes émoussées et des modifications de géométrie. Mettez en place un système de gestion de la durée de vie des outils : remplacez-les après un certain nombre de filets usinés, à intervalles réguliers ou sur la base d'inspections visuelles. La surveillance des vibrations, du bruit de coupe et de la charge de la broche permet de détecter précocement les tendances à l'usure et d'éviter les pannes soudaines.
Recommandation 4 – Renforcer la configuration du système de serrage et de refroidissement des pièces
Le fraisage de filets exige une rigidité et une stabilité élevées du système, notamment pour les filetages internes. Un serrage inadéquat ou des fluctuations de régulation thermique peuvent entraîner un désalignement du filetage ou des incohérences dimensionnelles. Utilisez des dispositifs de fixation à haute rigidité pour stabiliser la pièce pendant les cycles de fraisage. Un système d'arrosage interne/externe bien conçu permet de contrôler la déformation thermique, d'améliorer l'état de surface et de prolonger la durée de vie de l'outil.

Avantages et scénarios d'application recommandés pour les fraises à filetage en carbure
Les fraises à fileter en carbure (fraises à fileter en carbure) sont devenues l'alternative idéale au taraudage traditionnel grâce à leur résistance à l'usure, leur précision et leur polyvalence. Contrairement aux tarauds conventionnels, elles permettent de réaliser efficacement des filetages intérieurs et extérieurs, qu'il s'agisse de trous borgnes ou traversants. Elles excellent dans les matériaux à haute dureté, les environnements de coupe intermittents et l'usinage de pièces de grande valeur.
L'adoption de la technologie de fraisage de filetage augmente la fiabilité du filetage, améliore la cohérence et réduit considérablement le risque de rupture d'outil, idéal pour le traitement de filetages de précision ou de pas complexes.
Résistance à l'usure des fraises à fileter en carbure
Le carbure permet aux fraises à fileter de conserver une excellente résistance à la chaleur et à l'usure à grande vitesse et à faible avance, garantissant ainsi la stabilité lors des usinages par lots continus. Avec une dureté supérieure à 90 HRC, les fraises à fileter en carbure offrent une durabilité des arêtes et une résilience thermique supérieures à celles des outils en acier rapide. Les revêtements comme le TiAlN ou les finitions nanostructurées améliorent encore la stabilité thermique et la durée de vie de l'outil, notamment en conditions de lubrification minimale ou de coupe à sec.
Convient aux matériaux difficiles à usiner comme l'acier trempé, l'alliage de titane et l'acier inoxydable
Les tarauds traditionnels présentent souvent des défaillances ou des ruptures lors du filetage de matériaux de plus de 45 HRC (par exemple, l'acier trempé pour moules), l'acier inoxydable résistant à la chaleur (304/316) ou l'alliage de titane de qualité aéronautique. Les fraises à fileter en carbure permettent un usinage couche par couche contrôlé et à faible charge grâce à des avances segmentées et des parcours d'outils optimisés. Cette approche réduit la résistance à la coupe et améliore la stabilité du procédé, ce qui est particulièrement important pour les matériaux à faible conductivité thermique et à forte tendance à l'écrouissage.
Le fraisage de filets minimise l'accumulation de chaleur et atténue l'usure de l'outil ainsi que la déformation des pièces. Il est particulièrement efficace pour le filetage profond et les filetages à pas fin de haute précision.
Cas d'utilisation recommandés : industries des moules, de l'aérospatiale et des composants de précision
-
Dans la fabrication de moules (par exemple, les aciers moulés traités thermiquement ou les noyaux de métallurgie des poudres), les fraises à fileter en carbure offrent une alternative plus sûre au taraudage : elles forment des filets sans endommager la pièce et offrent une grande cohérence dans la qualité de surface et les dimensions.
-
Les applications aérospatiales impliquent des structures à coque en titane, des panneaux en nid d'abeille et des composants critiques exigeant une fiabilité et une répétabilité élevées. Le fraisage de filetage permet un contrôle précis de la profondeur, des points de départ et des trajectoires de retrait, garantissant ainsi la stabilité du processus.
-
Dans les composants de précision, tels que les implants médicaux, les boîtiers d'instruments et les connecteurs aéronautiques, les spécifications de filetage à tolérances strictes exigent une programmation de trajectoire au micron près avec des fraises à fileter en carbure. Cela minimise le taraudage secondaire, réduit les risques de rebut et maximise le rendement.
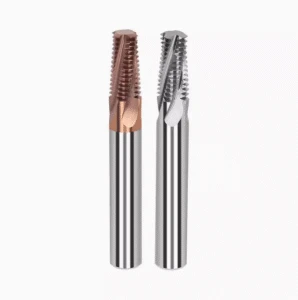
Utilisez la fraise à fileter de la bonne manière pour améliorer la qualité et l'efficacité du traitement
Le fraisage de filets est un procédé CNC essentiel dans la fabrication moderne. Offrant adaptabilité, précision et durée de vie prolongée, il remplace progressivement le taraudage traditionnel dans de nombreuses applications. Cependant, seule une sélection rigoureuse de la fraise à fileter adaptée, une programmation précise des trajectoires CNC et la mise en place de systèmes de refroidissement et de surveillance robustes permettent d'éviter efficacement les erreurs courantes telles que les écarts de pas, l'usure et la défaillance des outils, ainsi que les défauts de surface.
Partant d'une compréhension claire des fondamentaux du filetage à la fraise, cet article a passé en revue cinq types d'erreurs courantes et leurs causes profondes, allant d'une mauvaise configuration des paramètres et d'un mauvais ajustement des outils à un serrage et un refroidissement insuffisants. Il a ensuite proposé un cadre de solutions complet, soulignant les avantages des fraises à fileter en carbure hautes performances pour les matériaux difficiles et illustrant des exemples de réussite dans les secteurs de la fabrication de moules, de l'aéronautique et de la précision.
En résumé, obtenir un filetage par fraisage de haute qualité et constant nécessite une sélection d'outils adaptée, une programmation CNC réfléchie et un refroidissement et une surveillance efficaces. Ce n'est qu'en alignant ces aspects essentiels que les fraises à fileter CNC peuvent exploiter pleinement leur potentiel : elles permettent une production de filetage efficace, précise et économique, et renforcent l'avantage concurrentiel des fabricants.






