


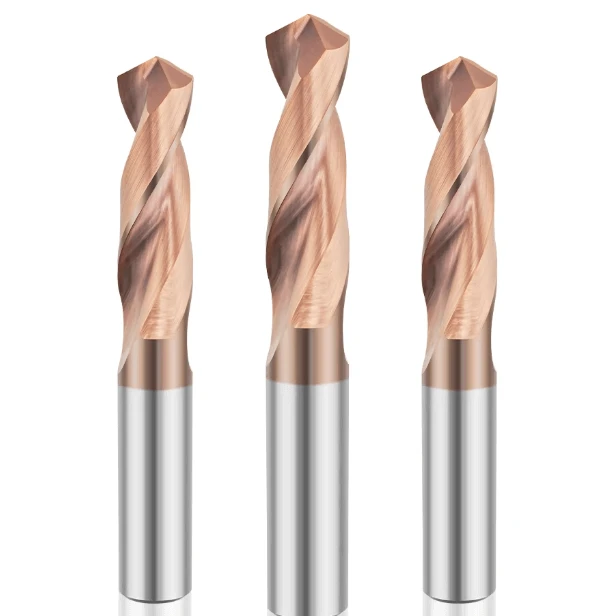
Le mois dernier, un atelier d'usinage de machines lourdes et d'aérospatiale du Midwest américain a contacté notre assistance technique en urgence. Ils traitaient par lots de l'acier 4140 trempé et revenu, mais leurs forets en carbure monobloc haut de gamme, conçus pour 200 trous, présentaient des micro-ébréchures à la pointe dès le 40e trou. Cette usure provoquait un crissement strident, immédiatement suivi d'une destruction complète du foret.
Nous constatons ce type de défaillance très fréquemment. Depuis 15 ans que nous accompagnons des ateliers d'usinage à travers le monde, ce même problème a affecté d'innombrables programmeurs : aussi performants que soient vos forets en carbure, la coupe intensive de métaux peut instantanément provoquer une usure anormale de l'outil.
Lorsque la durée de vie d'un foret chute drastiquement, de nombreux opérateurs incriminent instinctivement la qualité de l'outil ou suivent aveuglément les courbes d'avance standardisées des manuels. Or, en tant que fabricants de forets industriels, nous savons que la véritable solution ne se trouve pas dans une fiche technique standard. Elle exige une compréhension précise des contraintes thermodynamiques auxquelles le tranchant est soumis à l'intérieur du trou.
De l'usure rapide des flancs due au durcissement superficiel de la pièce à la répartition inégale des charges sur les arêtes causée par le faux-rond du porte-outil, de petites erreurs réduisent insidieusement la durée de vie de vos forets à métaux. Ce risque s'accroît considérablement lors du perçage de matériaux trempés proches de la limite d'utilisation des forets de dureté Rockwell C (HRC 55). Persister dans les vieilles habitudes liées à l'acier au carbone vous exposera à un coût par trou élevé qui grignotera vos marges.
Pour vous aider à éliminer ce goulot d'étranglement dans votre production, nous partageons les données de nos laboratoires internes et notre solide expérience de terrain acquise lors du dépannage chez nos clients. Laissons de côté les théories et concentrons-nous sur les ajustements pratiques de la géométrie des arêtes, les limites d'oxydation du revêtement et le réglage du liquide de refroidissement haute pression afin de limiter l'usure prématurée de votre foret pour métaux.
Au final, ceux d'entre nous qui gèrent des lignes CNC à haut volume savent ce qu'il en est : l'atelier qui prolonge la durée de vie des outils de 30 % est celui qui décroche le prochain gros contrat, n'est-ce pas ?
Pourquoi les directives standard échouent : la réalité de l’usure des forets métalliques dans la production à grand volume
Lors de l'optimisation des lignes de production pour les grands ateliers d'usinage américains, on constate fréquemment que les ingénieurs programment les machines CNC en se basant exclusivement sur les vitesses et avances indiquées dans les catalogues d'outils. Or, une fois ce programme exécuté sur une ligne à haut rendement, le foret atteint rarement sa durée de vie prévue. Les données standard issues de laboratoires d'essais rigides et climatisés ne permettent pas de prédire les variables réelles rencontrées en atelier, telles que la dilatation thermique de la broche ou la fatigue des dispositifs de fixation.
Dans les séries de production en continu de milliers de pièces, la défaillance des outils résulte presque toujours de la combinaison des contraintes thermiques et du frottement mécanique. Il est impératif de dépasser les manuels génériques et d'ajuster les paramètres de manière dynamique en fonction de l'usure réelle des flancs et de la morphologie des copeaux. Se fier aveuglément à des paramètres statiques, sans contrôler l'évacuation des copeaux ni le pas de broche, explique pourquoi les coûts d'usinage par trou unique restent obstinément élevés.
Le mythe du choc thermique : ce que nous avons appris de l’écaillage des cannelures chez un client allemand du secteur automobile
Pour résoudre un problème d'écaillage soudain des arêtes, de nombreux machinistes commettent l'erreur de réduire immédiatement la vitesse de coupe ( Vc ). L'année dernière, un équipementier automobile de premier rang a constaté un écaillage important le long des arêtes de coupe lors du perçage de pièces forgées à haute résistance. Le superviseur a supposé qu'une vitesse de broche excessive provoquait un grippage par frottement et a donc réduit le régime à trois reprises, ce qui a entraîné la rupture nette de dizaines de forets en carbure.
Notre équipe a examiné les arêtes fracturées au microscope à haute résolution et a immédiatement interrompu les réductions de vitesse. Il ne s'agissait pas d'une usure abrasive classique, mais d'un choc thermique typique provoqué par un refroidissement externe par immersion. L'émulsion externe ne pouvait pénétrer dans le trou profond à cause de la vitesse élevée des copeaux, ce qui entraînait des variations brutales de la température de l'arête entre des zones de coupe à 800 °C et des zones de contact avec le fluide froid, créant ainsi des microfissures dans le substrat en carbure. Nous avons rétabli la vitesse de coupe correcte et activé un système d'arrosage interne à 20 bars, ce qui a instantanément stabilisé la température de l'arête et résolu le problème d'écaillage.
Écrouissage : Comment des avances incorrectes peuvent endommager un foret à métaux dès la première passe
Un autre problème critique que nous résolvons sur site est l'écrouissage dû à des vitesses d'avance trop faibles. Ce problème est fréquent lors du perçage de matériaux ductiles fortement alliés, comme l'acier inoxydable austénitique. Craignant une rupture brutale, les opérateurs règlent souvent l'avance par tour ( IPR ) à un niveau extrêmement bas, pensant qu'une coupe douce protège l'outil. En réalité, une faible avance contraint l'arête de coupe à frotter et à polir le métal plutôt qu'à le cisailler.
Ce frottement intense provoque un durcissement localisé de la surface de la pièce en quelques secondes, créant une couche épaisse et écrouie. Lors de la rotation suivante du foret pour métal , celui-ci rencontre une surface beaucoup plus dure que le métal de base, ce qui provoque une augmentation brutale des forces de coupe et un aplatissement instantané de la face de dépouille. Si votre machine est bien réglée, le seul moyen de contourner cette couche durcie est d'augmenter la vitesse d'avance, forçant ainsi l'arête de coupe à pénétrer directement dans le matériau non durci.

Maîtriser les vitesses et les avances : notre formule pour prolonger la durée de vie des forets en carbure
Lors du dépannage des pannes d'outils en atelier d'usinage, on constate que presque tout le monde recherche des paramètres de coupe « parfaits ». Face à une stagnation de l'efficacité ou à une durée de vie des outils réduite de moitié, les opérateurs se tournent généralement vers les manuels de référence. Or, nos tests en production démontrent que la véritable formule pour prolonger la durée de vie des forets en carbure ne se résume pas à une valeur fixe ; elle exige un réglage adaptatif en fonction de l'état du matériau de la pièce, de la rigidité de la broche et de la concentration du liquide de refroidissement.
L'optimisation des paramètres consiste à trouver un équilibre subtil entre l'efficacité de coupe et le frottement mécanique. Lors des cycles d'usinage à charge élevée, nous surveillons de près le courant de charge de la broche et la morphologie des copeaux. Si vos copeaux passent de fines boucles argentées à des rubans allongés et carbonisés, la chaleur de la zone de coupe dépasse la limite thermique du substrat. Plutôt que de ralentir instinctivement, vous devez réévaluer votre rapport vitesse/avance et optimiser l'angle de cisaillement afin d'éliminer ce frottement responsable de l'usure.
Pourquoi nous déconseillons les normes Vc des manuels scolaires pour les forets en carbure haut de gamme
Lors de nos formations visant à optimiser la productivité de nos clients, nous leur conseillons systématiquement de s'éloigner des manuels d'ingénierie classiques. Les vitesses de coupe standard ( normes Vc ) indiquées dans ces manuels sont des valeurs idéales, obtenues en laboratoire dans des conditions stériles, avec des blocs d'acier homogènes et des machines-outils neuves. Dans un atelier réel, la ségrégation des matières premières, les fortes irrégularités de la surface des pièces forgées et les légères chutes de pression hydraulique dans les dispositifs de fixation peuvent rapidement compromettre la performance de vos forets en carbure haut de gamme.
Lors de l'usinage d'aciers alliés prétraités thermiquement, l'utilisation systématique des vitesses maximales indiquées dans le catalogue entraîne une surchauffe des arêtes, dépassant ainsi la limite d'oxydation du revêtement. Nous privilégions une approche progressive : commencer à 80 % de la vitesse recommandée, puis évaluer avec précision la rugosité des parois et l'évacuation des copeaux. Les outils de haute qualité recèlent un potentiel considérable encore inexploité, mais il est indispensable de l'exploiter en s'adaptant à la courbe de couple réelle de la broche plutôt qu'à une formule générique.
Écaillage au coin extérieur ? Ajustez la vitesse de rotation (en pouces par tour) pour préserver votre foret à métaux.
Si vous constatez que l'usure de votre foret n'est pas concentrée au centre mais provoque des micro-écaillages dans les coins extérieurs, vous devez agir immédiatement. Les coins extérieurs constituent la zone à haut risque où les vitesses de coupe sont maximales et la dissipation de chaleur minimale. Nous avons récemment diagnostiqué ce problème dans un atelier utilisant un foret à métaux pour percer des blocs de vannes hydrauliques ; l'outil présentait de minuscules copeaux en escalier sur le bord extérieur à chaque passage dans des trous transversaux ou lors de coupes interrompues, ce qui entraînait des diamètres de perçage finaux hors tolérance.
La plupart des machinistes attribuent l'écaillage des angles extérieurs à une vitesse de broche élevée, mais notre expérience met en évidence un problème de vitesse d'avance ( IPR ). Lorsque l'avance est trop faible, l'arête frotte et racle le métal, générant des vibrations harmoniques à haute fréquence qui endommagent l'angle. À l'inverse, une avance excessive surcharge l'arête lors de l'entrée en matière, dépassant la résistance à la flexion du carbure. La solution consiste à augmenter l'avance pour former un copeau stable en forme de « C », tout en réduisant l' IPR de 30 % uniquement pendant la phase d'entrée initiale.
Usinage de l'acier trempé : Dépannage de l'usure sévère avec les forets HRC55
L'usinage de l'acier trempé est une opération extrêmement exigeante, notamment pour la fabrication de moules et la production automobile de pièces à haute résistance. Lorsque la dureté de la pièce atteint les limites des outils conventionnels, l'usure abrasive standard se transforme instantanément en fissuration thermique catastrophique. Forts de plusieurs années d'expérience dans la fabrication et l'optimisation de forets spéciaux HRC55, nous avons constaté que dans ce domaine des métaux durs, la moindre erreur est fatale ; si la température de la zone de coupe dépasse le seuil critique, le tranchant de l'outil s'use en quelques secondes.
Pour maîtriser l'usure dans ces conditions extrêmes, il est primordial de se concentrer sur la dureté du substrat et la résistance à la force de coupe. Nous expliquons à nos techniciens de terrain que le perçage de métaux à haute dureté est un exercice d'équilibre délicat entre la rigidité de l'installation et le ramollissement thermique. Si votre machine-outil manque de rigidité statique, ou si les angles de coupe et de dépouille de l'outil n'ont pas fait l'objet d'un affûtage spécifique, des forces de compression intenses apparaîtront, provoquant une rupture immédiate de l'outil.
Dureté supérieure à 45 HRC : Pourquoi l’adhérence du revêtement détermine la durée de vie des forets HRC55
Lorsque vos pièces dépassent 45 HRC, le revêtement PVD microscopique de votre outil devient votre principale barrière de protection. Si de nombreux acheteurs se concentrent uniquement sur la dureté nominale du revêtement, nos données d'application montrent que la durée de vie réelle des forets HRC 55 dépend entièrement de la force d'adhérence du revêtement. Si cette adhérence est faible, les contraintes normales extrêmes liées à la coupe de métaux durs provoqueront un micro-écaillage localisé dès la première passe, exposant le substrat en carbure à une défaillance thermique rapide.
Pour limiter l'usure en flanc, nous utilisons des revêtements nanostructurés AlTiN ou nanocomposites spécialisés qui offrent une résistance supérieure à l'oxydation sous haute température. Ne vous fiez jamais à la couleur d'un revêtement à sa sortie d'usine pour juger de son efficacité ; inspectez le tranchant après 20 perçages afin de vérifier l'absence d'écaillage. Si l'examen microscopique révèle une pointe d'outil blanchie avec des traces de métal, votre revêtement a subi une défaillance prématurée et vous devez vérifier le processus de prétraitement du substrat de votre fournisseur.
L’erreur dangereuse du forage par à-coups lors de l’utilisation de trépans HRC55
En perçage profond, le perçage par à-coups est une pratique courante chez les machinistes habitués à travailler avec des matériaux tendres ou collants. Cependant, avec un foret HRC55 sur de l'acier trempé, des cycles de retrait fréquents constituent une erreur dangereuse et fatale pour l'outil. Si le carbure monobloc offre une résistance à la compression et à l'usure exceptionnelle, son principal point faible réside dans sa faible ténacité à la rupture et son extrême sensibilité aux chocs mécaniques cycliques.
À chaque retrait et retour du foret au fond du trou, le tranchant subit un choc important. Pire encore, dans l'acier trempé, si des fragments de copeaux microscopiques se déposent au fond lors du retrait, le foret, en pénétrant à nouveau, s'écrasera contre ces particules durcies, provoquant un éclatement instantané du tranchant. Pour toute profondeur de trou inférieure ou égale à trois fois le diamètre ( 3D ), nous recommandons vivement une technique de perçage en passes continues, associée à une vitesse d'avance précise et constante, afin de garantir une évacuation des copeaux fluide et continue.
Le porte-outil et la rigidité : des points que la plupart des fabricants de forets ne vous révéleront pas.
Lors du dépannage des problèmes de perçage dans les ateliers d'usinage internationaux, nous constatons une mauvaise habitude : se focaliser exclusivement sur le foret. Si un outil s'use prématurément, les opérateurs changent instinctivement de marque ou se plaignent auprès des fabricants de forets de la qualité des lots. Or, forts de notre expérience en atelier, nous devons admettre une vérité essentielle : si la broche et le porte-outil de votre machine manquent de rigidité, même la géométrie de coupe la plus sophistiquée et la plus coûteuse est totalement inutile.
Lors de la coupe de métaux à grande vitesse et sous forte charge, un foret subit des forces axiales et un couple considérables dès son entrée en contact avec la pièce. Le porte-outil joue un rôle bien plus important que celui de simple serrage de la queue cylindrique ; il constitue la principale barrière d'amortissement contre les fortes vibrations. Si le système de maintien tolère ne serait-ce que quelques microns de déformation en production continue, cela engendre de violentes contraintes alternées sur les arêtes de coupe, provoquant une répartition inégale de la charge et un écaillage catastrophique.
Comment un faux-rond de 0.0002 pouce détruit prématurément les forets en carbure monobloc
En usinage de précision, de nombreux machinistes considèrent un faux-rond total indiqué ( TIR ) de seulement 0.0002 pouce (5 microns) comme négligeable. Si un foret en acier rapide ( HSS ) robuste peut fléchir pour absorber ce défaut d'alignement, la situation change radicalement avec les forets haut de gamme en carbure monobloc. À des vitesses de broche de plusieurs milliers de tr/min , ces 5 microns de faux-rond entraînent une destruction instantanée de l'outil, car le carbure monobloc n'offre aucune tolérance élastique aux charges excentrées.
Lorsque le faux-rond de votre porte-outil dépasse 0,005 mm (0.0002 pouce), l'une des arêtes de coupe supporte une charge de copeaux nettement supérieure à l'autre par tour. Ce martèlement cyclique et déséquilibré provoque une fatigue mécanique rapide, des trous hors tolérance et un évasement important. Lorsque nos clients nous demandent pourquoi le flanc de leur outil s'aplatit d'un côté ou casse dans un trou borgne après seulement quelques pièces, nous vérifions d'abord le faux-rond du porte-outil : dans neuf cas sur dix, c'est la cause silencieuse de la détérioration de l'outil.
Mandrins hydrauliques vs pinces ER : données d’usure réelles issues de notre laboratoire d’usinage
Pour évaluer l'influence des systèmes de serrage sur l'usure des outils, notre laboratoire d'essais a réalisé un test de perçage de 100 heures sur des aciers alliés durs. Nous avons comparé des mandrins à pinces ER standard à des porte-outils hydrauliques de haute précision, à vitesses d'avance et de rotation de broche identiques. Les résultats ont démontré que l'utilisation de mandrins hydrauliques prolongeait la durée de vie de nos forets en carbure de 35 % à 45 %, tout en conservant une surface d'usure remarquablement lisse et uniforme.
Les pinces ER sont très économiques pour les opérations de réglage courantes, mais leur mécanisme de serrage métal sur métal n'absorbe pas les harmoniques de haute fréquence. À l'inverse, les porte-outils hydrauliques sont dotés d'une chambre à fluide interne qui agit comme un amortisseur localisé lors des cycles de perçage intensifs. Pour les contrats de précision de longue durée, n'hésitez pas à investir dans un budget conséquent pour vos porte-outils ; le passage à des systèmes hydrauliques ou à frettage permet d'éliminer les temps d'arrêt et est rapidement rentabilisé grâce aux économies réalisées sur l'outillage.
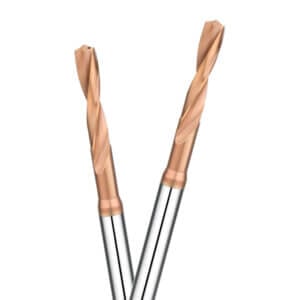
Secrets de l'alimentation en liquide de refroidissement : Optimiser l'efficacité des forets pour l'enlèvement de métal
Dans les processus de fabrication à haute intensité et en série, l'arrosage est souvent considéré comme une option secondaire, voire superflu. La plupart des opérateurs supposent que tant que le liquide de refroidissement ruisselle autour de la pièce, l'outil est parfaitement sûr. Pourtant, nos données d'ingénierie sur le terrain démontrent qu'une gestion précise du fluide est la clé pour optimiser le taux d'enlèvement de matière ( MRR ) d'un foret haut de gamme.
Lorsqu'on pousse les broches de machines à leurs limites volumétriques, le fluide de coupe doit être considéré comme un élément structurel du système d'usinage. Sans une lubrification précise directement dans la zone de cisaillement, le frottement localisé génère une chaleur intense qui détruit la matrice de l'arête de coupe, indépendamment de la résistance thermique du revêtement PVD. Dans les applications de perçage profond, de légères baisses de concentration ou de pression du fluide entraînent directement une usure rapide du tranchant, une mauvaise évacuation des copeaux et un arrachement important de la surface.
Refroidissement interne par liquide de refroidissement vs refroidissement par immersion : Éliminer les dépôts sur les bords de l’acier inoxydable
Lors du perçage d'aciers inoxydables austénitiques comme le 304 ou le 316, la formation de bavures est un problème récurrent en production. Nous avons récemment audité une usine de vannes marines où les flancs des outils étaient complètement vitrifiés par des résidus de soudure à froid, ce qui augmentait considérablement la résistance à la coupe et dégradait les tolérances de perçage. Malgré l'utilisation de conduites d'arrosage externes à fort débit, la rotation rapide des goujures et l'écoulement des copeaux vers l'extérieur créaient une barrière aérodynamique empêchant le fluide d'atteindre la pointe du foret.
Ce milieu « à noyau sec » provoque le soudage de l'acier inoxydable ductile aux bords de coupe sous des pressions localisées extrêmes. La solution définitive consiste à remplacer l'outillage standard par des forets en carbure à arrosage interne. L'injection d'un fluide émulsionné directement au centre de la broche à des pressions supérieures à 20 bars force le liquide à jaillir de la pointe de l'outil, créant un film lubrifiant haute pression qui empêche l'adhérence thermique et évacue les copeaux chauds hors du trou.
Perçage de micro-trous : exigences de pression pour les forets en carbure de petit diamètre
Lors du perçage de micro-trous de moins de 2 mm de diamètre, la physique de l'évacuation des copeaux est radicalement différente. Dans ces espaces ultra-confinés, la capillarité et la tension superficielle du fluide favorisent l'accumulation des microcopeaux dans les fines rainures. Il arrive fréquemment, lors de l'utilisation d'un foret à métaux de petit diamètre, de constater que celui-ci perce trois trous parfaitement ronds, puis casse instantanément au quatrième ; ce phénomène est presque toujours dû à l'accumulation des copeaux, qui provoque une coupe secondaire et une surcharge structurelle immédiate.
Pour le micro-perçage, un débit élevé est inutile sans une pression extrême pour briser la barrière d'air. Nos tests de précision en laboratoire indiquent que pour les micro-trous profonds de moins de 1.5 mm, les systèmes de refroidissement basse pression sont totalement inefficaces. Il est impératif d'augmenter la pression interne de votre pompe à 40 bars, voire idéalement à 70 bars, afin de générer un jet de fluide suffisamment puissant pour percer le vortex à haut régime , refroidir les bords de coupe miniatures et évacuer les micro-copeaux avant que la résonance ne brise l'outil.
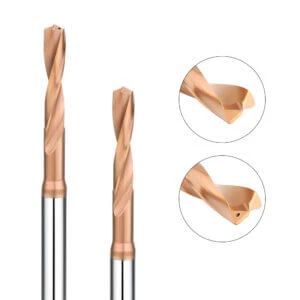
Pourquoi la constance de l'approvisionnement est importante : L'avantage de s'associer à un fabricant spécialisé de forets
Après avoir optimisé vos vitesses, avances, faux-rond du porte-outil et votre système d'arrosage haute pression, vous devez vous attaquer au fondement de votre chaîne d'approvisionnement : la constance de la fabrication des outils. Chaque atelier a déjà connu le cauchemar suivant : un lot d'outils perce 500 trous impeccables, tandis que le lot suivant s'écaille avant même d'avoir atteint 200 pièces, malgré des programmes CNC identiques. Cette variation coûteuse provient d'un contrôle insuffisant des lots à la source d'usinage, c'est pourquoi s'approvisionner directement auprès de fabricants spécialisés de forets est essentiel pour les lignes automatisées à haut volume.
Lorsqu'un fabricant de premier plan maîtrise l'ensemble de l'écosystème — de la formulation exclusive de la poudre de carbure de tungstène et du frittage basse pression à la compensation dynamique des meules sur les rectifieuses CNC multiaxes —, la durée de vie des outils est parfaitement prévisible. La constance des lots permet de programmer des changements d'outils fiables et automatisés, même de nuit. La maîtrise de cette variable liée à la matière première garantit la fiabilité des paramètres de production et des calculs de temps de cycle lors de la fabrication automatisée.
Classification des substrats : comment les meilleurs fabricants de forets contrôlent l’écaillage des bords grâce au frittage de micrograins
Pour résoudre le conflit industriel classique entre la dureté et la ténacité du carbure, il est essentiel de maîtriser la microstructure du substrat de l'outil. L'écaillage prématuré des arêtes est rarement dû à la vitesse de broche ; il est généralement causé par une répartition irrégulière du cobalt ou par des joints de grains inégaux à l'intérieur de la barre de carbure. C'est là que collaborer avec des fabricants de forets de premier plan fait toute la différence en réduisant le taux de rebut, car ils utilisent des procédés de frittage sous vide à basse pression, de pointe, pour des grains micro- ou nanométriques.
Si vos lignes de perçage traitent des pièces forgées automobiles ou des superalliages aérospatiaux résistants et que vous constatez un écaillage constant au niveau du foret, il est urgent de vérifier la qualité de votre substrat. Les outils bon marché et génériques utilisent du carbure recyclé à gros grains pour réduire les coûts, mais ce matériau se fissure rapidement sous l'effet de cycles thermiques importants ou de l'écrouissage. Les substrats de qualité supérieure à micrograins agissent comme une barrière dense et résistante, répartissant uniformément les forces d'impact cycliques sur l'arête de coupe et permettant ainsi à l'outil de pénétrer efficacement les métaux durs.
Préparation personnalisée des arêtes (affûtage) : La fine frontière entre longévité de l’outil et défaillance soudaine
Enfin, abordons la préparation du tranchant (affûtage) : une étape de fabrication de l’ordre du micron qui détermine la résistance de votre outil. Le carbure monobloc fraîchement affûté possède un tranchant extrêmement fin, mais très instable et micro-dentelé, qui se fracture immédiatement sous les premières contraintes de compression. En tant qu’équipe d’ingénieurs, nous utilisons un brossage précis à la brosse en nylon ou un polissage par frottement pour affûter ces tranchants, établissant ainsi un équilibre parfait et délicat entre la netteté géométrique et la résistance structurelle du tranchant.
Pour la production en grande série d'aciers à moules durs ou de tôles laminées à froid, un profil d'arête sur mesure est indispensable. Les métaux trempés de dureté supérieure à 45 HRC nécessitent un affûtage K-land important ou un rodage de rayon de 20 à 30 microns afin de renforcer la marge de coupe et prévenir l'écaillage. Si vous rencontrez des problèmes d'usure d'outils ou si vous travaillez pour la première fois un matériau exotique, n'hésitez pas à nous contacter en nous précisant les contraintes de votre machine, les plans de vos composants et les spécifications de vos matériaux. Notre équipe d'ingénieurs modélisera les forces de coupe pour obtenir la préparation d'arête exacte requise par votre application.






