


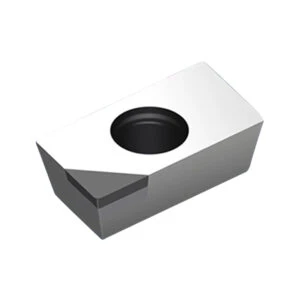
Quel type de plaquette est le plus adapté à l'usinage d'acier cémenté trempé d'une dureté allant jusqu'à HRC 58-62 après traitement thermique ? Pour les pièces en acier cémenté trempé à haute dureté, il est possible d'utiliser des plaquettes en carbure, en céramique ou en nitrure de bore cubique polycristallin (CBN). Pourquoi une plaquette en CBN est-elle plus appropriée pour l'acier cémenté trempé de dureté HRC 58-62 ?
Caractéristiques de traitement de l'acier trempé carburé
La dureté de l'acier trempé cémenté est généralement comprise entre 58 et 62 degrés HRC. Les aciers les plus courants, comme le 20CrMnTi et le 40Cr, sont souvent utilisés pour les engrenages, les manchons d'engrenages, les moules de dents, les arbres d'engrenages et autres pièces. Ses caractéristiques de coupe sont les suivantes :
- L'acier trempé carburé a une résistance et une dureté élevées, et presque aucune plasticité, proche de 0.
- Lors de la coupe d'acier trempé carburé HRC58-62, la force de coupe est importante et la température de coupe est élevée.
- Il n’est pas facile de produire un bord accumulé sur la surface des pièces en acier trempé carburé.
- La conductivité thermique de l’acier trempé carburé est faible.
Procédé de traitement thermique de l'acier trempé carburé
La trempe cémentée est un procédé de traitement thermique courant des matériaux métalliques. Elle permet d'obtenir une dureté élevée de la surface des pièces cémentées et d'améliorer leur résistance à l'usure. Les procédés traditionnels comprennent principalement : le revenu à basse température, la trempe directe avec pré-refroidissement, la trempe primaire, le revenu cémenté à haute température, la trempe secondaire à froid et le chauffage par induction après cémentation.
Procédé d'usinage de l'acier trempé carburé
L'acier cémenté trempé nécessite un traitement de précision après traitement thermique afin de garantir la taille et la rugosité de surface requises par l'emboutissage. Cependant, les pièces en acier cémenté trempé après traitement thermique présentent une dureté élevée et sont difficiles à usiner. Certaines pièces cémentées trempées présentent une coupe intermittente, ce qui peut facilement provoquer l'écaillage de l'outil. Prenons l'exemple des engrenages cémentés trempés.
- Technologie de traitement des engrenages : découpe – forgeage – normalisation – tournage grossier – traitement thermique de trempe et de revenu (trempe + revenu à haute température) – tournage fin – rectification de la surface des dents – inspection et stockage.
- Du point de vue de la technologie d'usinage, les pièces en acier trempé cémenté doivent être rectifiées pour répondre aux exigences des plans. Les engrenages sont usinés par intermittence et l'outil de tournage ne peut être usiné pendant un certain temps.
Matériaux d'outillage pour le traitement de l'acier trempé cémenté
Avec le développement continu de la technologie de coupe, l'industrie de l'outillage a successivement développé des outils en carbure revêtu, des outils en céramique et des outils en nitrure de bore cubique pour réaliser le traitement de l'acier trempé carburé par tournage au lieu du meulage.
Plaquette en carbure revêtue. Il s'agit de déposer électrolytiquement une couche de matériau résistant à l'usure sur la plaquette en carbure, offrant une bonne ténacité. Cette plaquette présente une dureté et une résistance à l'usure supérieures à celles de la plaquette en carbure non revêtue, mais son épaisseur est généralement comprise entre 2 et 18 μm et sa fine couche. Un usinage prolongé entraîne l'usure de la couche. Une fois usée, les performances d'usinage sont identiques à celles de la plaquette en carbure non revêtue. De plus, en conditions de travail intermittentes, le bord de la plaquette en carbure revêtu se fissure facilement, ce qui entraîne une usure accrue, des changements d'outils fréquents, une baisse de l'efficacité d'usinage et une augmentation des coûts d'outillage.
Plaquette en céramique. Comparée aux outils en carbure revêtu, elle offre une dureté et des performances supérieures, mais son inconvénient est sa fragilité et sa facilité de rupture lors des coupes intermittentes.
Outils CBN. La dureté du nitrure de bore cubique est la deuxième plus élevée après celle des outils diamantés ; on l'appelle aussi outils superdurs. Outre sa dureté élevée et sa bonne résistance à l'usure, il présente l'inconvénient d'être cassant. Grâce à des efforts et des recherches continus, l'industrie chinoise de l'outillage a développé des outils en nitrure de bore cubique à liant non métallique, ce qui résout le problème de l'utilisation des outils CBN uniquement pour les procédés de finition, et non pour les usinages intermittents. Pour l'usinage des pièces en acier cémenté et trempé, le BN-H10 peut être utilisé pour les procédés de finition continue, et le BN-H21 pour les usinages intermittents intensifs.
Paramètres de coupe de l'acier cémenté et trempé par insert CBN
L'usinage des aciers pour engrenages cémentés et trempés implique souvent deux conditions de travail : l'usinage continu, l'usinage intermittent et l'ébauche. Mon pays a développé les matériaux BN-H10, BN-H21 et BN-S20 pour ces deux conditions de travail. Le plan d'usinage est le suivant.
Coupe continue. Le matériau BN-H10, utilisé pour la plaquette composite CBN, est sélectionné et la profondeur de coupe est contrôlée à 0.3 mm près. Paramètres de coupe : ap ≤ 1 mm, Fr = 0.05-0.35 mm/tr, Vc = 60-250 m/min.
Coupe intermittente. Le matériau BN-H21 est un outil composite en nitrure de bore cubique offrant une excellente résistance à l'usure et à la rupture. La profondeur de coupe est contrôlée à 0.3 mm près. Paramètres de coupe : ap ≤ 1 mm, Fr = 0.05-0.35 mm/tr, Vc = 60-250 m/min.
Tournage d'ébauche. Il existe également un type de tournage intermittent, appelé tournage à grande surépaisseur. En raison de la déformation importante des grandes pièces après traitement thermique, la surépaisseur d'usinage est supérieure ou égale à 2 mm, ce qui correspond à un tournage intermittent intensif. Dans ce cas, choisissez le matériau BN-S20, développé en Chine. Cette marque propose un outil en nitrure de bore cubique intégral, sans limite de profondeur de coupe, permettant de remplir la totalité de la plaquette.






