


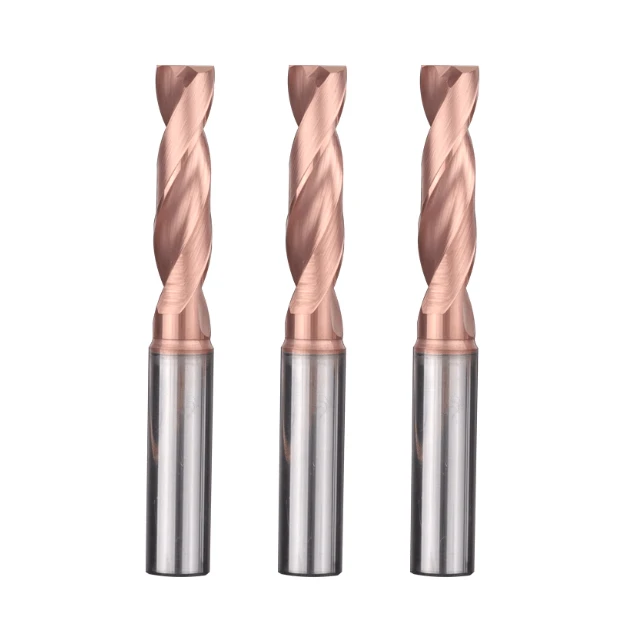
L'acier inoxydable, matériau à haute résistance et anticorrosion, est largement utilisé dans la fabrication mécanique, la production de moules et les équipements industriels. Du fait de sa dureté élevée et de sa difficulté d'usinage, le choix du foret adapté est crucial pour garantir un perçage efficace et une qualité de trou optimale. En 2025, le marché proposera une gamme de forets haute performance, notamment en acier rapide (HSS), en alliage de cobalt et en carbure, chacun offrant des avantages en termes de résistance à l'usure, de vitesse de coupe et de durée de vie.
Pour les ingénieurs et les professionnels des achats, comprendre les différences de performances entre les forets en alliage de cobalt et en carbure pour l'acier inoxydable, maîtriser les pointes de perçage pratiques en acier inoxydable et choisir un fournisseur de forets OEM fiable sont des étapes essentielles pour atteindre une efficacité élevée et réaliser des économies. Adapter les vitesses de coupe, les avances et les solutions de refroidissement aux différentes nuances d'acier inoxydable (304, 316 ou 410) peut prolonger considérablement la durée de vie du foret et garantir des trous précis.

Comparaison des modèles de forets en acier inoxydable les plus recommandés en 2025
Le choix du foret influence directement l'efficacité de l'usinage, la précision du perçage et la durée de vie de l'outil. D'ici 2025, les forets avancés en acier rapide, en alliage de cobalt et en carbure offriront des avantages uniques en termes de résistance à l'usure, de performance de coupe et de perçage de précision. Les ingénieurs et les équipes d'approvisionnement peuvent choisir le foret le plus adapté à l'acier inoxydable en comparant les matériaux, les géométries et les technologies de revêtement, en équilibrant le coût, la durabilité et les exigences de l'application.
1. Avantages et limites des forets HSS
Les forets HSS sont réputés pour leur robustesse et leur stabilité à l'usinage, ce qui les rend adaptés à l'acier inoxydable d'épaisseur moyenne et à la production en petites séries. Leurs avantages incluent un faible écaillage, une rentabilité élevée et un réaffûtage facile. Cependant, le HSS présente une résistance à l'usure moindre en cas de dureté élevée ou de perçage continu prolongé, ce qui le rend plus sensible aux déformations thermiques et réduit sa durée de vie. Le HSS est idéal lorsque la précision extrême n'est pas la priorité.
2. Performances des forets en alliage de cobalt dans l'usinage de l'acier inoxydable
Les forets au cobalt offrent une dureté et une résistance thermique élevées, ce qui les rend idéaux pour les aciers inoxydables austénitiques (304, 316) et les pièces plus dures. Comparés aux forets HSS, les forets au cobalt conservent leur tranchant à grande vitesse, améliorant ainsi l'efficacité du perçage et réduisant la formation de bavures. Pour les productions de moyennes à grandes séries, les forets au cobalt réduisent la fréquence de changement d'outil tout en maintenant une qualité de trou constante.
3. Analyse de la résistance à l'usure des forets en carbure
Les forets en carbure offrent une dureté et une résistance à l'usure exceptionnelles, ce qui les rend parfaits pour l'acier inoxydable haute dureté et les tôles épaisses. Ils excellent dans les environnements de production à grande vitesse et en continu, garantissant des dimensions de trou stables et une réduction des changements d'outils. Bien que plus coûteux et nécessitant un refroidissement précis, les forets en carbure offrent des performances supérieures pour les applications à volume élevé ou exigeant une précision élevée.
4. Forets en alliage de cobalt et en carbure : comparaison de l'efficacité et de la durée de vie
Les forets en alliage de cobalt offrent des performances équilibrées pour l'acier inoxydable mi-dur et les volumes de production modérés. Les forets en carbure offrent une durée de vie plus longue et un rendement supérieur pour les matériaux de dureté élevée et les opérations à grande vitesse. Comprendre ces différences permet aux usines d'optimiser le choix des outils, les coûts de production et l'efficacité de l'usinage pour le perçage de l'acier inoxydable.
5. Les forets revêtus améliorent les performances de coupe
Les revêtements tels que TiN, TiAlN et TiCN réduisent le frottement de coupe, augmentent la résistance à l'usure et prolongent la durée de vie du foret. Choisir le bon revêtement permet de contrôler la température de perçage, d'éviter l'adhérence des copeaux et d'améliorer la qualité du trou, notamment pour les applications de haute précision ou utilisant des matériaux durs. L'association de forets revêtus et de paramètres de coupe optimisés garantit une production stable et efficace.

Conseils pratiques et techniques de perçage efficaces pour l'acier inoxydable
Le perçage de l'acier inoxydable exige une attention particulière en raison de sa faible conductivité thermique, de sa résistance élevée et de sa tendance à l'écrouissage. Une préparation rigoureuse, des paramètres de coupe optimaux, un refroidissement efficace et des stratégies de perçage adaptées peuvent réduire l'usure des outils, améliorer la qualité des trous et optimiser l'efficacité globale de la production. Ces conseils sont essentiels pour les entreprises d'usinage de précision et les usines B2B qui recherchent des résultats constants et fiables.
Méthodes de préparation et de positionnement de la pièce avant le perçage
Assurer une pièce plane et stable est la première étape d'un perçage précis. L'utilisation de dispositifs de positionnement, de douilles de guidage ou de trous pilotes pré-percés évite les déviations du foret. Pour les plaques épaisses ou les grandes pièces, un serrage par zones et un support adéquat réduisent les vibrations, la formation de bavures et le risque de surcharge du foret. Des outils d'alignement de haute précision améliorent encore la précision et la répétabilité du perçage.
Paramètres optimaux de vitesse de coupe et d'avance
La vitesse de coupe et l'avance doivent être adaptées au type et à l'épaisseur de l'acier inoxydable. Pour les nuances austénitiques comme le 304 et le 316, des vitesses plus faibles et des avances modérées réduisent la température de coupe et l'usure. L'adaptation des paramètres de coupe au matériau du foret (HSS, cobalt ou carbure) et au type de revêtement permet de prolonger la durée de vie du foret et de maintenir l'efficacité de l'usinage.
Utilisation du liquide de refroidissement et techniques d'élimination des copeaux
La faible conductivité thermique de l'acier inoxydable le rend sujet à la surchauffe, ce qui peut entraîner l'écaillage et réduire la qualité du trou. L'utilisation d'un liquide de refroidissement ou d'une huile de coupe à haut rendement, avec un angle et un débit adaptés, permet de gérer la température. L'optimisation de la conception des goujures de forage et de l'évacuation des copeaux prévient les blocages, assure un écoulement régulier des copeaux et maintient une production stable.
Méthodes de prévention de la surchauffe et de l'écaillage des copeaux du foret
La surchauffe est l'une des principales causes de réduction de la durée de vie des forets. Des techniques comme le perçage segmenté, l'avance lente avec retrait rapide et le perçage étagé réduisent les efforts de coupe. Une inspection et un réaffûtage réguliers des forets permettent d'éviter l'écaillage et de maintenir une qualité de trou constante.
Différentes stratégies pour l'usinage des plaques minces et épaisses
Le perçage de plaques minces nécessite des vitesses de coupe plus faibles, un serrage sûr et des plaques de support pour minimiser la déformation, les bavures et les déviations de trou. Les plaques épaisses nécessitent une attention particulière à l'accumulation de chaleur, à l'évacuation fluide des copeaux et au perçage en plusieurs étapes pour éviter les surcharges. Le choix d'un diamètre de foret et d'un matériau adaptés à l'épaisseur de la plaque garantit des trous de haute qualité et un usinage efficace.

Comment choisir le meilleur foret pour l'acier inoxydable
Choisir le bon foret garantit une efficacité d'usinage optimale, des perçages précis et une durée de vie prolongée de l'outil. Il est essentiel de tenir compte des différences de dureté, de dilatation thermique et de résistance à l'usure entre les différentes nuances d'acier inoxydable. Le choix du foret doit prendre en considération le matériau, la géométrie, les paramètres de coupe et la taille du lot afin de réduire les coûts et l'usure de la machine.
Sélectionnez le matériau du foret en fonction de la nuance d'acier inoxydable (304, 316, 410, etc.)
-
Aciers inoxydables austénitiques (304, 316) : Les forets en alliage de cobalt conservent leur tranchant à haute température, adaptés à la coupe à vitesse moyenne et élevée.
-
Aciers martensitiques ou à haute dureté (410) : Les forets en carbure permettent un usinage continu et le perçage de plaques épaisses, prolongeant ainsi la durée de vie de l'outil.
-
Plaques minces ou petites séries : les forets HSS offrent une robustesse économique et un réaffûtage facile.
L'adaptation du matériau de forage à la nuance d'acier inoxydable équilibre l'efficacité de coupe, la résistance à l'usure de l'outil et la qualité du trou de précision.
L'impact de la géométrie et des angles du foret sur les performances de coupe
L'angle de la pointe, l'angle de l'hélice et la conception du profil de la lame affectent considérablement les performances de coupe.
-
L'angle de pointe influe sur la force de coupe et la qualité du perçage. Les angles plus petits conviennent aux tôles fines ; les angles plus grands conviennent aux tôles épaisses.
-
L'angle d'hélice influe sur l'évacuation des copeaux et la stabilité du perçage. Les angles élevés améliorent l'évacuation des copeaux, mais doivent être contrôlés pour les aciers durs.
-
Le profil de la lame (pointe fendue, cannelure parabolique) réduit le couple et empêche la déviation.
L'optimisation de la géométrie du foret garantit une précision et une production constante.
Exigences de précision d'usinage et stratégies de sélection des forets
Les pièces de haute précision nécessitent des forets résistants à l'usure et offrant une précision dimensionnelle optimale. Pour des tolérances strictes, des forets en carbure revêtu ou en cobalt de haute précision sont recommandés. Pour une précision moyenne, des forets HSS ou en cobalt, associés à des paramètres de coupe optimisés, suffisent. La production CNC bénéficie de forets stables et répétables, minimisant ainsi les opérations secondaires.
Analyse coût-efficacité : équilibre entre durée de vie, efficacité et coût
-
Forets en carbure : Coût initial plus élevé, durée de vie plus longue, adaptés à l'usinage en grande série ou de plaques épaisses.
-
Forets en cobalt : coût modéré, excellente résistance à l’usure, adaptés à l’acier inoxydable moyennement dur et aux séries de production moyennes.
-
Forets HSS : Faible coût, faciles à affûter, idéaux pour les petites séries ou les productions en lots réduits.
L’équilibre entre la durée de vie du foret, l’efficacité de l’usinage et le coût d’approvisionnement est essentiel pour une stratégie de perçage optimisée de l’acier inoxydable.

Guide de sélection et d'achat des fournisseurs de forets OEM
Dans l'usinage de l'acier inoxydable et la production CNC, le choix d'un fournisseur de forets OEM fiable affecte non seulement la qualité des outils, mais aussi l'efficacité de la production et la stabilité du processus. Qu'il s'agisse d'acheter des forets à haute résistance à l'usure en gros ou de personnaliser des solutions de perçage de précision, les ingénieurs et le service des achats doivent tenir compte de l'expertise technique, de la capacité de production, des systèmes de contrôle qualité et du service après-vente du fournisseur. Une évaluation scientifique des fournisseurs réduit les risques d'approvisionnement tout en garantissant l'accès à des forets en acier inoxydable hautes performances et à des outils de perçage CNC à longue durée de vie.
Indicateurs clés pour sélectionner un fournisseur fiable
Lors du choix d’un fournisseur de forets OEM, tenez compte des indicateurs critiques suivants :
-
Qualité et durabilité du produit : Vérifiez que le fournisseur propose des forets standard en alliage de cobalt, en carbure ou revêtus afin de garantir la résistance à l’usure et l’efficacité de coupe.
-
Capacités techniques et atouts en matière de R&D : Les fournisseurs possédant une expérience en conception d'outils de précision et une expertise en optimisation des matériaux peuvent fournir des solutions de perçage personnalisées adaptées aux exigences de l'usinage CNC.
-
Capacité de production et fiabilité des livraisons : Une production stable et des livraisons ponctuelles permettent d'éviter que les pénuries d'outillage ne perturbent les calendriers de production.
L’évaluation de ces indicateurs garantit une coopération stable et à long terme avec des fournisseurs de forets OEM de haute qualité.
Considérations relatives à l'approvisionnement en gros et aux services personnalisés
Pour une production en grande série ou des pièces spéciales, les capacités de personnalisation des fournisseurs sont cruciales :
-
Des géométries de forage, des types de revêtement et des longueurs d'outils personnalisés peuvent être spécifiés en fonction de la nuance d'acier inoxydable, de l'épaisseur et du diamètre du trou.
-
Définissez clairement les normes de qualité et les exigences de tolérance pour les commandes en gros afin d'éviter les variations de performances d'un lot à l'autre.
-
Établissez des contrats d’achat clairs détaillant les calendriers de livraison, les critères d’acceptation et le support technique pour garantir que les forets personnalisés répondent aux exigences de production.
Recommandations pour le contrôle qualité et le service après-vente
Les forets hautes performances s'appuient sur un contrôle qualité rigoureux et un service après-vente :
-
Confirmez que le fournisseur fournit des rapports d’inspection d’usine, des tests de dureté et une vérification dimensionnelle géométrique pour des performances de perçage constantes.
-
Mettre en place des canaux de communication après-vente pour résoudre les problèmes d'outils, tels que l'usure prématurée, l'écaillage ou l'écart de précision des trous.
-
Privilégiez les fournisseurs dotés d’équipes de support technique capables de recommander l’optimisation des paramètres de découpe CNC pour améliorer l’efficacité de la production.
Expérience en matière d'approvisionnement international et considérations logistiques
Pour les achats mondiaux, la logistique et la gestion de la chaîne d’approvisionnement sont essentielles :
-
Choisissez des fournisseurs connaissant bien les réglementations internationales en matière d’expédition, de tarifs et de douanes pour garantir une livraison rapide des outils.
-
Évaluer la sécurité de l’emballage et du transport pour éviter les dommages ou la corrosion.
-
Établir des partenariats à long terme pour un approvisionnement prioritaire et un support technique, notamment pour les commandes urgentes ou à volume élevé.
Une planification rationnelle de l’approvisionnement international garantit des opérations de perçage d’acier inoxydable efficaces et stables tout en minimisant les risques d’approvisionnement.

Meilleures stratégies d'approvisionnement et sélection de forets pour l'acier inoxydable en 2025
Choisir le bon foret et optimiser ses stratégies d'approvisionnement sont essentiels pour un usinage efficace de l'acier inoxydable, une usure réduite des outils et des perçages précis. Cette analyse des forets en acier rapide (HSS), en alliage de cobalt, en carbure et revêtus fournit un guide systématique aux ingénieurs et aux acheteurs. En intégrant des techniques de perçage pratiques, des paramètres de coupe optimisés et une sélection fiable de fournisseurs OEM, les entreprises peuvent développer une solution de production performante alliant performance, qualité et coût.
Résumé des avantages, des inconvénients et des scénarios d'application des forets
-
Forets HSS : économiques, robustes, adaptés aux plaques minces et à la production en petites séries, mais résistance à l’usure limitée en usinage continu ou à haute dureté.
-
Forets en alliage de cobalt : Haute dureté et résistance à la température, idéaux pour les plaques d’épaisseur moyenne et l’acier inoxydable austénitique, améliorant l’efficacité et la précision du perçage.
-
Forets en carbure : Excellente résistance à l’usure, adaptés aux tôles épaisses et de haute dureté, offrant une longue durée de vie à un coût plus élevé.
-
Cobalt contre carbure : le cobalt est idéal pour les duretés moyennes et les petites à moyennes séries ; le carbure excelle dans les applications à haute dureté ou à grande vitesse.
-
Forets revêtus : réduisent la friction, augmentent la résistance à l’usure, gèrent la chaleur et améliorent la qualité de la surface des trous, notamment dans l’usinage de précision.
L'adaptation du matériau de forage à la nuance d'acier inoxydable, au diamètre du trou et à la taille du lot permet d'atteindre un équilibre entre efficacité et qualité.
Résumé des techniques d'usinage et optimisation des paramètres de coupe
-
Une vitesse de coupe, une vitesse d'avance et des stratégies de refroidissement appropriées prolongent la durée de vie du foret et garantissent la précision du trou.
-
La préparation et le positionnement des pièces minimisent la déflexion des trous et les vibrations.
-
L'optimisation du liquide de refroidissement et de l'évacuation des copeaux améliore la stabilité de la production et empêche la surchauffe ou l'écaillage.
-
Différentes stratégies de perçage pour plaques minces et épaisses permettent un usinage efficace sur différentes pièces.
La combinaison de ces techniques améliore considérablement l’efficacité du perçage de l’acier inoxydable CNC et la stabilité de la production.
Résumé des stratégies d'achat de forets OEM
-
Évaluer la qualité, les capacités techniques et la capacité de production des fournisseurs.
-
Les achats en gros et personnalisés nécessitent des tolérances, une géométrie et des revêtements définis.
-
Mettre en place des systèmes d’inspection qualité et après-vente pour des performances constantes.
-
Pour les achats internationaux, privilégiez la logistique, l’emballage et les partenariats à long terme pour réduire les risques d’approvisionnement.
L'approvisionnement scientifique et la forte collaboration OEM garantissent une chaîne d'approvisionnement en outils efficace et stable pour le perçage de l'acier inoxydable.
Référence de décision de sélection rapide pour les ingénieurs et les acheteurs
-
Correspondance des matériaux : Sélectionnez HSS, Cobalt ou Carbure en fonction de la nuance d'acier inoxydable.
-
Efficacité d'usinage : Carbure pour les plaques épaisses ou à haute dureté ; HSS ou Cobalt pour les plaques minces ou les petits à moyens lots.
-
Précision du perçage : Utilisez des forets revêtus ou en cobalt de précision pour les applications de haute précision.
-
Rapport coût-efficacité : Équilibrer la durée de vie de la perceuse, son efficacité et les coûts d'acquisition.
-
Assurance de la chaîne d'approvisionnement : Choisissez des fournisseurs OEM fiables pour une qualité constante et des livraisons ponctuelles.
Le respect de ces stratégies permet aux entreprises de réaliser un perçage en acier inoxydable efficace, stable et rentable d’ici 2025, soutenant la production CNC et la fabrication à grande échelle.






