


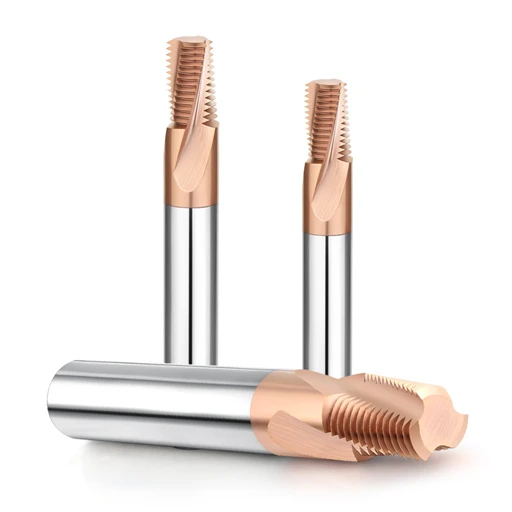
No mês passado, um cliente em Stuttgart, na Alemanha, enviou um e-mail urgente sobre um lote de fresas de rosca de metal duro recém-adquiridas, utilizadas em corpos de válvulas de alta pressão feitos de aço 42CrMo4. Os operadores da máquina estavam frustrados porque o calibrador de rosca "Passa" travava após inserir apenas duas roscas, embora o acabamento superficial parecesse impecável.
Como engenheiros com mais de 15 anos de experiência em pesquisa e desenvolvimento de ferramentas de corte e operações práticas em oficinas CNC, já nos deparamos com esse cenário inúmeras vezes. Este é um caso clássico que vemos frequentemente em projetos reais de fresamento de roscas em aço. Muitos colegas que estão migrando de machos tradicionais caem em uma armadilha comum: presumir que, se o código de programação estiver correto e a ferramenta não apresentar desgaste visível, as roscas resultantes estarão dentro da tolerância.
A realidade é bem mais complexa. Ao usinar aço pré-endurecido de alta dureza (como em aplicações que exigem uma fresa de rosca HRC55) ou roscas cônicas americanas (usando uma fresa de rosca NPT), fatores como alta resistência à tração, calor de corte e rigidez de fixação do porta-ferramentas impactam diretamente a qualidade microscópica. Seja produzindo protótipos em pequenos lotes ou gerenciando linhas de produção de alto volume com fresas de rosca, um processo robusto de reinspeção e diagnóstico de defeitos é a sua principal garantia.
Se simplesmente descartarmos peças com base nos resultados de calibradores sem investigar as causas principais das discrepâncias dimensionais — como erros de compensação do raio da ferramenta, deflexão da ferramenta e desgaste do revestimento — dependeremos para sempre de palpites. Quando um calibrador passa/não passa “soa o alarme” em uma peça de aço, é possível determinar instantaneamente se o problema é deflexão da ferramenta, erro no ângulo de flanco da rosca ou roscas deformadas no fundo de um furo cego?
Inspeção com Calibrador de Rosca: Ensinando Clientes da Western a Usar Calibradores para Solucionar Problemas de Deflexão em Fresas de Rosca de Metal Duro
Ao nos comunicarmos com supervisores técnicos na Europa e nos EUA, notamos que muitos operadores de máquinas experientes se frustram durante as inspeções com calibradores. Acostumados à simplicidade dos machos de roscar tradicionais, eles frequentemente presumem que uma fresa de rosca de metal duro está subdimensionada quando o calibrador trava. No entanto, nossa experiência mostra que mesmo a alta rigidez do metal duro não consegue eliminar completamente a pequena deflexão causada pela resistência ao corte em aços de alta resistência.
Para resolver isso, sempre aconselhamos as oficinas a não considerarem os calibradores de rosca meramente como ferramentas para aprovação ou reprovação de peças, mas como sensores para diagnóstico das condições de corte. Devido ao módulo de elasticidade do material, as peças de aço apresentam características de resistência específicas durante a interpolação helicoidal de 3 eixos. Nossa tarefa é utilizar a inspeção padronizada com calibradores para identificar deformações causadas pela rigidez insuficiente do sistema e, em seguida, aplicar uma compensação precisa dentro do sistema CNC.
Calibrador passa/não passa travado no meio do caminho? A verdade sobre a deflexão da ferramenta na usinagem de aço de médio carbono.
Durante um atendimento a um cliente do Meio-Oeste dos EUA na usinagem de corpos de válvulas de aço 4140, o calibrador "Go" girou três voltas e travou na metade do caminho. No entanto, o pré-ajustador de ferramentas não apresentou nenhum problema com o diâmetro primitivo da ferramenta. Após a verificação na máquina, confirmamos que a causa era a deflexão radial clássica da ferramenta, comum em fresas de rosca para aços . À medida que a fresa avança no furo, o aumento da projeção faz com que a ponta da ferramenta sofra forças de corte laterais, tornando o diâmetro primitivo inferior à abertura.
Para solucionar esse problema de conicidade, recomendamos fortemente que você não altere as coordenadas globais da máquina, pois isso torna a abertura muito folgada e deixa a parte inferior fora da tolerância. Nossa solução é incorporar um comando de "Passe de Mola" no programa macro ou software CAM para executar a ferramenta ao longo do mesmo percurso sem adicionar avanço. Esse passe de limpeza remove o material que não foi removido devido à recuperação elástica da ferramenta, permitindo que o medidor deslize suavemente até o fundo.
Informações sobre o ajuste fino do diâmetro primitivo para fresamento de roscas HRC55 em aço temperado.
Usinar aço para moldes pré-endurecido com níveis de dureza entre HRC50 e HRC55 é uma tarefa desafiadora para qualquer oficina. Um fabricante sueco de moldes enfrentou esse problema ao usar uma fresa de rosca HRC55 em matrizes de estampagem automotiva, onde a alta resistência ao escoamento impedia a entrada do calibrador "Passa". Nessas condições, o substrato de metal duro sofre contato intenso e de alta pressão, o que pode causar a quebra do diâmetro primitivo ou o desprendimento do revestimento da ferramenta devido ao choque térmico.
Ao lidar com dimensões de rosca fora da tolerância em aços tão duros, utilizamos um método de compensação microincremental. Após verificar o balanceamento dinâmico do fuso da máquina e a força de fixação do porta-ferramentas, instruímos os operadores a reduzir gradualmente o valor de compensação de desgaste da ferramenta no sistema CNC em incrementos de 0.005 mm. O refinamento do perfil da rosca por meio de múltiplos cortes de teste evita que ajustes bruscos distorçam o semiângulo da rosca ou lasquem a aresta de corte.
Por que o “Método dos Três Fios” é essencial para a inspeção do primeiro artigo de fresas de rosca vendidas no atacado.
Como fabricantes de ferramentas, realizamos inspeções rigorosas de 100% utilizando sistemas de medição óptica em todos os pedidos em grande volume antes do envio. No entanto, quando oficinas mecânicas no exterior utilizam essas fresas de rosca em linhas de produção de alta intensidade, insistimos que seus departamentos de controle de qualidade utilizem o método de três fios durante a inspeção da primeira peça. Isso ocorre porque os dados da inspeção de fábrica refletem apenas a geometria inerente da ferramenta, enquanto a inspeção da primeira peça revela a dimensão do sistema integrado em condições reais de oficina.
A principal vantagem do método de medição com três fios reside na sua imunidade à interferência de pequenas rebarbas na superfície da rosca ou distorções no ângulo do perfil. Ele proporciona a representação mais precisa da profundidade real do sulco usinado na peça de aço. A comparação desses dados com parâmetros padrão permite aos operadores prever o desempenho de corte da ferramenta em seus equipamentos específicos, estabelecendo uma base sólida para a compensação do desgaste antes da usinagem em larga escala.
Superfícies de Vedação e Roscas Especiais: Nossos Padrões Práticos de Prevenção de Vazamentos para Inspeção de Fresas de Rosca NPT
Na produção de dutos e válvulas hidráulicas, a inspeção de roscas de vedação opera em um nível completamente diferente do das juntas mecânicas padrão. Frequentemente, vemos clientes do setor de controle de fluidos cujas peças passam sem problemas com um calibrador de rosca padrão, mas apresentam vazamento de óleo ao longo dos flancos da rosca em testes de pressão de 20 MPa. Ao usar uma fresa de rosca NPT para usinar essas roscas cônicas de 1:16, a inspeção deve ir além da verificação do diâmetro primitivo para garantir uma vedação perfeita por interferência metal-metal.
Os métodos padrão de inspeção de roscas mostram apenas dados transversais localizados e não avaliam a continuidade do perfil em toda a superfície cônica. Portanto, incentivamos nossos clientes a empregar múltiplos padrões práticos para verificação cruzada durante o controle de qualidade. Essa abordagem proativa permite que as oficinas eliminem completamente os riscos potenciais de vazamento — como aqueles causados por pequenos atrasos na interpolação da máquina ou irregularidades no percurso da ferramenta — antes da montagem.
Conicidade e perfil da fresa de rosca NPT: prevenção de vazamentos na montagem usando calibradores de degraus L1/L3
Certa vez, auxiliamos um fabricante de equipamentos para campos petrolíferos no Texas a utilizar uma fresa de rosca NPT em conexões de tubos de aço de paredes espessas. A equipe de produção relatou que, embora as peças passassem na inspeção padrão com calibrador de rosca L1 no plano de aperto manual, a montagem final apresentava uma taxa de falha de 5% durante os testes de estanqueidade sob alta pressão. Recomendamos uma abordagem combinada utilizando o calibrador de rosca L3, que alcança três roscas a mais, e descobrimos que a rigidez insuficiente do sistema fazia com que as roscas mais profundas se desviassem, assumindo uma forma solta em forma de "trombeta".
Confiar apenas no calibrador L1 é insuficiente para roscas cônicas de tubos; é necessário comparar a variação de voltas entre os calibradores L1 e L3. Se a diferença na profundidade do degrau se desviar dos valores padrão, isso indica distorção da conicidade da rosca, que não pode ser corrigida posteriormente com a aplicação de fita de PTFE ou selante. Para corrigir isso, fazemos ajustes minuciosos na inclinação do raio de entrada e do ponto de saída do percurso da ferramenta no eixo Z, no programa CNC, garantindo que cada volta se ajuste perfeitamente à conicidade.
Observação de defeitos nas roscas iniciais e finais de conexões de tubos de aço usando um comparador óptico.
Na produção em massa — especialmente com conexões de furo cego com folga limitada para ferramentas — a primeira e a última rosca são os pontos mais fracos na prevenção de vazamentos. Ao usar uma fresa de rosca de aço em aço carbono de alta tenacidade, trajetórias de arco de entrada inadequadas frequentemente achatam a ponta da primeira rosca ou deixam resíduos que danificam o perfil da rosca final durante a retração. Esses defeitos microscópicos são quase impossíveis de sentir com calibradores de rosca padrão, mas criam caminhos fáceis para vazamentos de fluidos de alta pressão.
Nosso procedimento padrão de diagnóstico para vazamentos difíceis de detectar consiste em seccionar a peça longitudinalmente por eletroerosão a fio e examinar o perfil sob um comparador óptico com ampliação de 20x. Essa projeção revela claramente o perfil real cortado no aço; compará-lo com um gabarito padrão mostra instantaneamente se a primeira transição da rosca é suave ou se a rosca final apresenta rebarbas. A identificação dessas imperfeições nos permite ajustar os ângulos de entrada da ferramenta no programa ou refinar o ângulo de ataque da aresta de corte para corrigir os defeitos na origem.
Rugosidade superficial e defeitos microscópicos: diagnóstico de danos em fresas de rosca de aço por meio de cavacos e superfícies de rosca.
Durante as inspeções de rotina na fábrica, costumamos brincar que cavacos e superfícies da peça são a "pele" e os "sinais vitais" da máquina-ferramenta. Muitos engenheiros se concentram exclusivamente em verificar se a rosca passa no calibrador, ignorando completamente detalhes sutis como rebarbas leves ou um brilho fosco nos flancos da rosca. Ao usar uma fresa de rosca de aço em ligas resistentes ou aço temperado, qualquer desgaste mínimo da aresta, microlascamento ou recozimento térmico se manifesta imediatamente na rugosidade da superfície.
Com base em nossa experiência no diagnóstico de defeitos na linha de produção, a análise dos padrões de flanco da rosca com uma lupa de alta ampliação e a avaliação da morfologia dos cavacos apresentam a mesma precisão que testes laboratoriais dispendiosos. O corte de aço gera intenso calor de cisalhamento; quando a aresta de corte perde o fio, a deformação do material passa de um cisalhamento limpo para uma extrusão forçada. Nesse cenário, observamos defeitos microscópicos para deduzir se o equilíbrio termodinâmico do sistema foi comprometido, permitindo-nos intervir antes da falha total da ferramenta.
Prevenção do “rasgo” na superfície da rosca: Inferência do desgaste do revestimento da fresa de rosca de metal duro a partir do acabamento da face de folga
Recentemente, ajudamos um fabricante britânico de transmissões a resolver um defeito problemático: roscas internas em aço estrutural de alta resistência 30CrMnSiA apresentavam uma textura áspera ao toque, apesar de passarem nos testes de calibragem. Removemos a fresa de rosca de metal duro ativa e a examinamos sob um microscópio de inspeção, descobrindo que o revestimento na face de folga havia se delaminado completamente, causando uma pequena deformação plástica no substrato. Esse contato direto metal-metal, resultante da falha do revestimento, era a causa principal do desgaste superficial.
Quando as arestas de corte laterais de metal duro usinam aço, o revestimento (como TiAlN ou AlCrN) atua como barreira térmica e redutor de atrito para garantir uma evacuação suave dos cavacos. Se você notar que o acabamento da parede lateral da rosca está ficando fosco ou áspero — mesmo que as dimensões permaneçam dentro da tolerância — sua ferramenta está sinalizando que a vida útil do revestimento expirou. Recomendamos a substituição da ferramenta antecipadamente ou a redução da velocidade de corte linear em 10 a 15%, em vez de tentar usinar as últimas peças e correr o risco de perder um componente.
Risco de desgaste irregular na base de furos cegos em aço: detecção e prevenção de irregularidades e lascamento nas roscas finais.
A usinagem de roscas em furos cegos é notoriamente difícil, especialmente ao usinar aços de baixo carbono ou aços macios, que são altamente propensos à adesão. Um cliente italiano, que processava bases de cilindros hidráulicos, notou que a qualidade da rosca na abertura era perfeita, mas as duas ou três roscas finais na parte inferior apresentavam perfis incompletos e lascamento ocasional. Ao observar a evacuação de cavacos no local, concluímos que uma rebarba de rosca estava se formando nas pontas das ferramentas no fundo do furo.
À medida que as fresas de rosca para aços atingem o fundo de um furo cego, a zona de corte sofre calor e pressão extremos, enquanto o fluido de corte interno não consegue remover os cavacos de forma eficaz do espaço restrito. Isso faz com que minúsculos cavacos de aço se soldem a frio à ponta da ferramenta, formando uma aresta postiça que altera o ângulo de ataque original e deforma a rosca. Quando a ferramenta se retrai rapidamente, essa aresta postiça se desprende, muitas vezes arrancando um pedaço da ponta de metal duro; eliminamos esse risco recomendando um avanço escalonado ou um tempo de permanência de 0.2 segundos para remover os cavacos com ar comprimido.
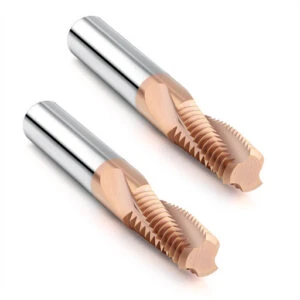
Prática na Fábrica: Nosso Método de Ajuste Fino em Três Etapas para Operadores de Máquinas
Todos os resultados de diagnóstico das inspeções com calibrador de rosca devem, em última análise, ser traduzidos em ajustes específicos no painel de controle CNC. Ao longo de anos prestando suporte técnico in loco para oficinas no Ocidente, percebemos que até mesmo engenheiros experientes enfrentam a tentação de recorrer a soluções improvisadas, como alterar sistemas de coordenadas globais, quando as roscas saem da tolerância. Esses ajustes grosseiros frequentemente introduzem novos erros geométricos, comprometendo as relações dimensionais de outras características críticas da peça.
Para solucionar esse problema, desenvolvemos um processo padronizado de ajuste fino para fresamento de roscas em aço, baseado na cinemática da máquina e na mecânica dos materiais. Encorajamos nossos colegas a avaliarem essa abordagem considerando a rigidez das máquinas e as condições de configuração de suas próprias oficinas, para que a integrem aos seus Procedimentos Operacionais Padrão (POPs) de inspeção de qualidade. Esse método se baseia no controle orientado por dados para eliminar qualquer desvio em nível micrométrico encontrado ao usar uma fresa de rosca em aço em materiais exigentes.
Etapa 1: Ajustando corretamente a compensação do raio da ferramenta (desgaste) no sistema CNC com base no feedback do medidor
Quando a inspeção revela que o calibrador "Passa" está travando enquanto o calibrador "Não Passa" indica um diâmetro primitivo excessivo, o ponto mais seguro para o ajuste fino é a compensação de desgaste do raio da ferramenta. Se você estiver usinando aço carbono padrão e constatar que as roscas estão muito apertadas, pode inserir um valor de compensação de desgaste negativo, como -0.01 mm. Isso faz com que a máquina desloque ligeiramente a trajetória da fresa de rosca de metal duro para fora durante o comando de compensação de corte G41, sem alterar a configuração geométrica inicial.
Frequentemente enfatizamos aos operadores que os ajustes de compensação de desgaste devem seguir o princípio de mudanças incrementais e mínimas, em vez de ajustes agressivos. Após cada ajuste no valor de compensação de desgaste, execute um corte de teste em um único bloco e meça novamente com seus calibradores passa/não passa para garantir que o diâmetro primitivo se altere linearmente. Essa abordagem racional para a configuração da máquina ajuda a evitar o descarte de peças caras devido a cortes excessivos acidentais causados por palpites.
Etapa 2: Utilizando a técnica de "passe de mola" em aço pré-endurecido HRC55 para eliminar interferências.
Modificar apenas os offsets nem sempre resolve o problema da deflexão da ferramenta de metal duro sob altas forças de corte radial. Se você estiver usando uma fresa de rosca HRC55 em aço para moldes temperado ou estiver com dificuldades para controlar vibrações em furos profundos, tente comandar a máquina para refazer o percurso original sem alterar a compensação de raio. Ao usinar aço de alta dureza, a resistência ao escoamento do material faz com que todo o sistema se deforme sob carga, deixando uma pequena quantidade de material não cortado.
A beleza da técnica de passe de mola reside no fato de que ela não introduz profundidade de corte adicional nem carga térmica. Em vez disso, aproveita a recuperação elástica natural da ferramenta para remover com precisão o material residual deixado pela deflexão anterior da fresa. O feedback dos clientes indica que adicionar um ou dois passes de limpeza permite que uma ferramenta de calibre estreito passe suavemente, melhora o acabamento da superfície de folga e remove camadas endurecidas por trabalho a frio, prolongando a vida útil da ferramenta.
Etapa 3: Garantindo a consistência do zero absoluto com um dispositivo de ajuste de ferramentas ao substituir fresas de rosca em produção de alto volume.
Na produção em larga escala, gargalos de produção frequentemente ocorrem durante as transições de troca de ferramentas devido à variação entre as peças. Se você gerencia um projeto de alto volume que exige a substituição frequente de fresas de rosca em grande escala, é fundamental estabelecer um processo de controle rigoroso para a deriva do ponto zero, utilizando dispositivos de ajuste de ferramentas de precisão. Embora nossa fábrica mantenha tolerâncias de perfil rigorosas, o balanceamento dinâmico pode ser afetado pela expansão térmica do fuso durante a operação em alta velocidade ou por pequenas variações na fixação manual.
Após a instalação de uma nova ferramenta, recomendamos medir o comprimento axial estático e o raio radial, além de verificar a excentricidade radial dinâmica utilizando um indicador de teste. Se as peças iniciais apresentarem diferenças em relação às processadas antes da troca da ferramenta, considere o torque de fixação ou o deslocamento térmico antes de questionar a qualidade da ferramenta. Para projetos complexos que envolvam uma fresa de rosca NPT com requisitos rigorosos de vedação, solicitamos que compartilhe suas condições de operação, desenhos e especificações dos materiais para que possamos colaborar na busca de soluções de processo otimizadas.






