


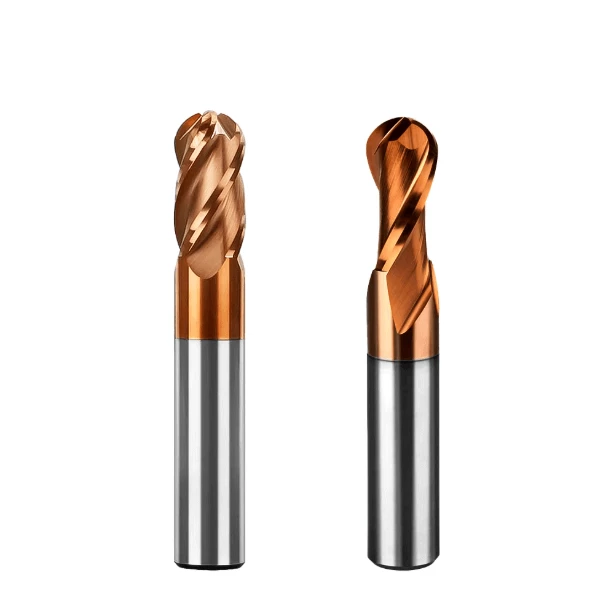
在现代精密加工中,选择合适的球头铣刀直接影响加工效率、零件表面质量和刀具寿命。双刃和四刃硬质合金球头铣刀是常见的刀具类型。每种刀具都有其独特的切削特性和特定的应用场景。双刃刀具以其顺畅的排屑和稳定的切削性能而著称,使其成为深腔加工或软质材料加工的理想选择。而四刃刀具则在刚性、切削稳定性和表面光洁度方面具有优势,尤其适用于高硬度材料和精密精加工。
对于需要加工精度极高的微型零件,微型硬质合金球头铣刀凭借其小直径和精细的切削刃设计,能够轻松应对复杂的三维曲面。对于硬度高达 55 HRC 的材料,高性能 55 HRC 硬质合金球头铣刀可提供卓越的耐磨性和切削稳定性。与经验丰富的中国硬质合金球头铣刀制造商等可靠供应商合作,可以获得定制的刀槽类型和尺寸,以及材料选择、涂层工艺和切削刃几何形状方面的专业指导,帮助客户在各种加工条件下获得最佳加工效果。
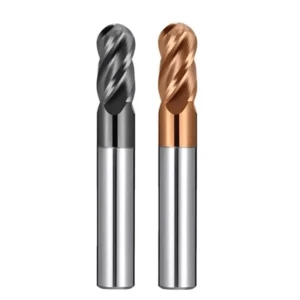
不同刃数硬质合金球头铣刀在实际加工中的性能差异
在精密零件加工中,刀具的刀刃数量直接影响切削效率、排屑效率和表面质量。双刃和四刃球头铣刀在不同的材料和加工条件下表现出明显的性能差异。双刃球头铣刀通常更适用于深腔加工或切削阻力较低的材料。其较大的排屑通道可减少材料堆积和热量集中,从而提高切削稳定性并降低刀具断裂的风险。对于铝合金、有色金属或软材料,合理使用双刃球头铣刀可在保持表面光洁度的同时实现更高的进给速度,尤其是在微零件或复杂表面加工中。
相比之下,四刃球头立铣刀具有更高的刚性、更平滑的切削效果和更佳的表面光洁度。更多的切削刃意味着每个切削刃承受的载荷更小,从而最大限度地减少振动,并在加工高硬度钢材和模具时均匀分配切削力。这种设计还能延长刀具寿命,并确保在高速加工条件下性能稳定。通过分析不同刃数刀具的切削性能,加工人员可以为复杂零件和高硬度材料选择最合适的刀具。
双刃硬质合金球头立铣刀在排屑和切削稳定性方面的特性
双刃球头立铣刀在排屑和保持低切削力方面表现出色。其宽阔的刀槽使其成为加工长槽、深腔或复杂曲面的理想选择。在加工铝合金和有色金属时,双刃刀具可减少材料堆积和局部发热,确保刀具运行稳定。对于微型零件,其低切削力有助于防止刀具断裂,从而提高加工一致性和表面质量。合理匹配主轴转速和进给速度可以进一步提高效率并延长刀具寿命。
在深腔或复杂三维曲面加工中,双刃球头铣刀可降低振动并最大限度地减少表面划痕。这些优势对于在高切削载荷下容易断裂的微型硬质合金球头铣刀尤为显著。结合精密设备和优化的加工参数,双刃刀具可在保持表面质量和尺寸精度的同时,实现高生产率。
四刃硬质合金球头立铣刀在硬质材料加工中的性能优势
四刃球头立铣刀在加工硬化钢或模具零件时,展现出卓越的切削稳定性和表面平整度。每刃切削载荷的降低可减小振动幅度,从而提高尺寸精度。55 HRC 硬质合金球头立铣刀受益于此设计,即使在硬质材料加工条件下,也能提供优异的耐磨性和稳定的切削性能。
这些刀具可在复杂的三维表面上提供均匀的切削力,减少颤动和刀痕,同时提高表面光洁度。在高精度模具制造或硬化零件加工中,四刃刀具在更大的切削深度和进给速度下仍能保持稳定性,从而延长刀具寿命。与经验丰富的中国硬质合金球头铣刀制造商合作,可根据工件材料和加工策略优化刀刃设计,确保获得可靠的高质量加工结果。
刃数对硬质合金球头立铣刀切削载荷分布的影响
刀刃数量不仅影响切削效率,还影响切削力分布和热量产生。双刃刀具在深切削过程中切削力波动较大,而四刃刀具则能更均匀地分布切削力,从而提高稳定性。这在复杂表面加工或高硬度钢材加工中至关重要,因为切削力不平衡会导致刀具偏转、加工误差或过早磨损。
在微型和高精度球头铣刀中,刀槽数量对切削力和热量积累的影响尤为显著。选择合适的刀槽数量可以优化刀具稳定性、表面光洁度并降低断刀风险。合理的刀槽匹配结合优化的切削参数,能够提高加工效率、延长刀具寿命并提升零件精度。

不同材料下双刃和四刃硬质合金球头铣刀的选择逻辑
不同的材料对刀具刚性、排屑性能和切削载荷的要求各不相同。铝合金和有色金属等软性材料由于其较大的排屑通道和较低的阻力,最适合使用双刃球头铣刀。高硬度钢或精密模具加工则需要使用四刃或高硬度球头铣刀,以平衡切削力、减少振动并延长刀具寿命。
刀刃数量也会影响刀具成本和使用寿命。合理匹配刀刃数量、刀具直径和材料硬度可以减少断刀和返工,从而提高生产效率。与专业的中国硬质合金球头铣刀制造商合作,可以获得材料选择、刀刃设计和刀具配置方面的专家指导,确保在各种加工场景下都能发挥最佳性能。
双刃硬质合金球头立铣刀加工铝合金的实用优势
在铝合金加工中,双刃球头立铣刀能够快速排屑,防止积屑瘤形成,并在深腔加工中保持稳定的切削性能。其低切削负荷和宽刃槽设计可最大限度地减少振动,并提高表面质量。合适的进给速度能够最大限度地提高加工效率并减少刀具磨损。
对于小型零件或薄壁部件,低切削力可降低振动对尺寸精度的影响,并防止微型刀具断裂。双刃刀具配合精密机械和优化的切削参数,可为铝制零件提供高效率和优异的表面光洁度,使其成为大批量生产的理想选择。
四刃硬质合金球头立铣刀在加工合金钢和淬硬钢时的适用性
四刃球头立铣刀在合金钢和硬化钢加工中具有卓越的刚性和切削稳定性。较低的单刃载荷可最大限度地减少振动,从而保持加工表面的平整度和零件精度。此外,它们还能实现均匀的散热和可控的切屑流动,防止局部过热或表面缺陷。
与经验丰富的中国硬质合金球头铣刀制造商合作,可以实现刀具几何形状的定制,确保在加工高硬度材料和复杂零件时达到最佳性能。这些刀具在高进给率和切削深度下仍能保持稳定运行,延长刀具寿命,同时提供高表面质量。
硬质材料加工中55 HRC碳化钨球头立铣刀的刃数匹配原则
对于硬度为 55 HRC 或更高的钢材,刀刃数量至关重要。更多的刀刃可以分散切削力,降低单刃应力,从而延长刀具寿命。合适的机床刚性和切削参数能够最大限度地发挥 55 HRC 硬质合金球头立铣刀的性能,实现高效、高质量的加工。
在深腔或复杂曲面加工中,刀槽数量必须兼顾排屑和散热。刀槽过多会导致切屑堵塞和过热,而刀槽过少则会增加刀具磨损和断裂风险。与专业制造商合作定制刀槽数量和刀具直径,可确保在硬质材料加工中实现稳定性、精度和最佳切削性能。
选择微型硬质合金球头铣刀刀刃数的关键因素
在微零件加工中,由于刀具直径小、切削力有限,刀刃数量成为影响加工稳定性和刀具寿命的关键因素。微直径球头铣刀在高速切削和精密表面加工过程中需要极高的刚性。刀刃过多会导致单刃切屑负荷过小,排屑困难,并增加切削刃上的应力分布不均。而刀刃过少则会导致刀具振动和不稳定,降低加工精度和表面质量。因此,在复杂工件加工中,合理匹配刀刃数量、刀具直径和切削参数对于微型硬质合金球头铣刀的高效运行至关重要。
刀具材料和涂层的选择也会影响最佳刀刃数。高刚性、耐磨的硬质合金能够为小直径工件提供稳定的切削支撑,而合适的涂层则可以减少摩擦和刀具磨损,从而延长使用寿命。与专业制造商合作,可以定制刀具几何形状、刀刃数和材料,以满足航空航天、医疗器械、电子等高精度行业微零件加工的严格要求。
微直径硬质合金球头铣刀的刚性要求
微直径球头铣刀由于切削力集中,容易发生变形或振动。这会直接影响加工精度和刀具寿命,尤其是在深孔或复杂三维曲面加工中。选择高刚性刀具材料并优化几何形状可以提高稳定性并降低断刀风险。配合高速主轴和精密夹具,微直径刀具可以实现稳定、高精度的切削。
刀具刚性也会影响加工效率。刚性不足会迫使操作人员降低切削深度或进给速度,从而降低生产效率。使用具有合适刃数的优化型微型硬质合金球头铣刀,可在保持精度的同时提高切削效率和表面质量,尤其适用于小批量、高精度零件的加工。
刀具断裂风险:2刃与4刃微型硬质合金球头铣刀的比较
微型球头铣刀的断刀与刀刃数量密切相关。双刃微型球头铣刀切削力较大,但切屑通道更宽,有利于稳定切削并减少局部过热。然而,在加工硬质材料或高速切削条件下,每个刀刃上集中的力会增加断刀风险。
四刃微型球头立铣刀能够分散切削力,提高稳定性,但较窄的切屑通道容易导致切屑堆积。不当的切削参数仍可能导致刀具断裂或表面划痕。对于微直径加工,根据材料硬度、刀具直径和切削条件评估刀刃数量至关重要。双刃刀具适用于软或中硬材料,而四刃刀具则能减少硬材料或深加工中的振动和误差,从而延长刀具寿命并提高零件精度。
微型硬质合金球头铣刀在高精度零件加工中的实际应用
微型球头铣刀广泛应用于复杂曲面、微槽和模具特征的加工。通过精心选择刀刃数量和刀具直径,并优化切削参数,刀具能够保持稳定的切削性能,同时最大限度地减少热量产生,从而加工出光滑、一致的表面。许多高精度应用表明,小直径、高刚性的微型硬质合金球头铣刀能够实现可重复的加工精度和优异的表面光洁度。
这些刀具尤其适用于加工电子元件、医疗器械和航空航天零件。与经验丰富的中国硬质合金球头铣刀制造商合作,可以根据特定材料和工艺定制刀槽几何形状和涂层,从而进一步提高效率和刀具寿命。正确选择刀槽数量和刀具几何形状是成功进行微精密加工的关键。

不同加工工艺对硬质合金球头铣刀刃数的影响
不同的加工工艺对刀具的刀刃选择影响很大。粗加工侧重于去除大量材料,需要较高的切削载荷和排屑能力。刀刃数较少的球头铣刀可确保排屑顺畅和切削力稳定。半精加工则需要在效率和表面质量之间取得平衡,适中的刀刃数能够在保持精度的同时提高进给速度。针对每个加工阶段优化刀具设计和参数,可确保高效、高精度的加工。
精加工和复杂的三维曲面加工对刀具稳定性和表面质量提出了更高的要求。多刃球头铣刀可降低单刃负荷,减少振动,并保持表面平整度和尺寸精度。对于微型或高精度零件,将精密机床与优化的切削参数相结合,可最大限度地提高刀具性能、效率和使用寿命。
粗加工和半精加工阶段的笛头选择策略
在粗加工过程中,双刃球头立铣刀凭借其宽阔的切削通道和低阻力,能够快速去除材料,从而减少过热和振动。对于深腔、沟槽和曲面加工,结合合适的进给速度和切削深度以及双刃设计,可以实现稳定高效的生产。这对于铝合金、有色金属或低硬度钢材的加工尤为有效。
半精加工需要在材料去除率和表面质量之间取得平衡。适中的刀槽数量可以提高进给速度,同时降低每刃切削负荷,均匀分配切削力并最大限度地减少振动。经验丰富的中国硬质合金球头铣刀制造商提供的定制刀具,可根据材料和工艺需求优化刀槽数量和几何形状,从而提高加工稳定性和表面光洁度。
四刃硬质合金球头立铣刀在精加工和三维曲面加工中的优势
在精加工和复杂三维加工中,四刃球头立铣刀具有更高的刚性和切削稳定性。更低的单刃载荷和振动可提高表面平整度和零件精度。对于模具精加工、硬化钢或高精度零件,四刃刀具可保持稳定性,延长刀具寿命并降低返工风险。
这些刀具还能确保均匀的受力分布,防止刀具偏转和表面划痕。结合优化的切削参数和精密机床,四刃球头立铣刀可提高加工效率并加工出高光泽表面。专业制造商提供的定制几何形状和涂层可进一步提升航空航天零件、模具和微型高精度组件的加工效果。
高速加工中心刀槽数与切削参数的关系
在高速加工中心中,刀刃数量会影响切削力分布、刀具刚性和稳定性。更多的刀刃可以分散切削载荷,降低单刃切削力,延长刀具寿命,并确保表面光洁度和几何精度。合适的主轴转速、进给速度和切削深度与刀刃数量相结合,对于高速、高精度加工至关重要。
排屑和散热控制也至关重要。刀槽过多会导致切屑堆积和过热;刀槽过少则会增加振动和加工误差。与中国硬质合金球头铣刀制造商合作,优化刀槽数量并匹配切削参数,可确保高效、高质量的加工,并降低刀具破损率。

从制造角度分析双刃和四刃硬质合金球头铣刀的结构差异
刀刃数量会影响切削性能、刀具刚性和耐用性。双刃球头立铣刀刀芯较厚,在深腔加工或高速切削过程中,能够更好地承受弯矩和振动,从而保持稳定性。四刃刀具刀刃更多,但刀芯较薄,因此在长刃加工或高负载加工时,需要精确选择材料并进行制造。
刀刃数量也会影响磨削和涂层均匀性。多刃设计要求刀刃半径和螺旋角保持一致,以确保稳定的切削性能和高表面光洁度。经验丰富的中国硬质合金球头铣刀制造商会优化材料选择、刀芯厚度和刀刃轮廓,以确保性能稳定并延长刀具寿命。
刀槽数量对刀具芯部厚度和振动阻力的影响
刀芯厚度决定了刀具的抗弯强度和抗振性能。双刃球头立铣刀的刀芯较厚,刚性更高,适用于深腔加工和重切削,从而减少断刀并保持加工精度。对于较硬的材料,较厚的刀芯能更好地承受切削力的波动。
4刃球头立铣刀刀芯较薄,但切削力分布均匀,抗振性能良好,适用于模具、航空航天和硬化钢加工中的精加工和高质量表面加工。
涂层性能对波纹数的依赖性
更多的切削刃对涂层性能的要求更高。多刃设计虽然减少了单刃切削量,但增加了摩擦和发热,对涂层的耐磨性提出了更高的要求。均匀、高质量的涂层可以减少崩刃和表面划痕,提高稳定性,尤其适用于微型和高硬度球头铣刀。
双刃刀具承受更高的单刃切削力,因此需要坚韧的涂层。与专业的中国硬质合金球头铣刀制造商合作,可确保优化涂层、材料和刀槽设计,从而延长刀具寿命并保持对各种材料的切削性能。
中国硬质合金球头铣刀制造商提供的常用槽型设计方案
制造商可根据材料、零件结构和直径提供定制化的刀槽设计。双刃球头立铣刀适用于深腔加工、高排屑效率和软质材料,其重点在于刀芯厚度和抗弯强度。四刃刀具则适用于精加工或硬质材料,可优化切削平衡、表面光洁度和振动控制。
微型高硬度球头铣刀通过涂层、材料硬度和直径的优化,确保切削均匀、排屑顺畅,并延长刀具寿命。与中国硬质合金球头铣刀制造商合作,可为高精度硬质材料加工提供专业的刀槽设计方案,实现稳定高效的加工。

关于球头铣刀刀刃数量的常见误区
在球头铣刀的采购和应用中,许多操作人员在判断刀具适用性时仅关注刀刃数量。然而,这种方法往往会导致错误。材料的硬度、切削阻力和排屑特性直接影响最佳刀刃数量。忽略这些因素会导致刀具过早磨损、断裂或加工效率低下。评估材料、零件几何形状和机床刚性对于保持加工稳定性和表面质量至关重要。
盲目选择多刃或单刃刀具而不考虑加工工艺,也会增加生产成本并降低零件精度。选择合适的刃数不仅可以延长刀具寿命,还能优化切削参数和排屑,从而减少停机时间和返工。与经验丰富的中国硬质合金球头铣刀制造商合作,可以获得针对材料、刀具直径和加工工艺的专业指导,有助于避免误区,确保科学合理的刀具选择。
仅关注笛子数量而忽略材料的分析
许多采购专业人员只关注刀刃数量,而忽略了材料的硬度和切削特性。双刃球头立铣刀在软材料上加工效果良好,但在加工硬化钢或高硬度零件时,切削力会集中,导致振动或断裂。相反,四刃刀具在软材料上排屑可能困难,产生热量积聚和积屑瘤,从而降低加工效率和表面质量。
正确的方法是评估材料硬度、零件复杂程度和加工参数。与专业制造商合作可确保针对不同材料提供最佳的刀槽数量建议,从而实现稳定的切削、高表面光洁度和更长的刀具寿命。刀槽与材料的正确匹配对于精密加工至关重要,能够提高成品率和加工一致性。
在小直径加工中使用四刃微型硬质合金球头铣刀的风险
微型球头铣刀由于直径小,刚性有限。盲目选择四刃微型球头铣刀虽然可以分散切削力,但会限制切屑排出,导致切屑堆积、局部过热和切削刃崩刃。微型刀具的刃数过多也会增加其对振动的敏感性,降低加工精度并增加刀具断裂的风险。
对于小型零件,选择合适的刀刃数、进给速度和切削深度至关重要。通常,双刃微型球头铣刀能够提供更稳定的切削力和更顺畅的排屑效果,尤其是在加工深腔或复杂曲面时。与经验丰富的中国硬质合金球头铣刀制造商合作,可以根据零件尺寸、材料和加工条件定制刀刃数和刀具几何形状,从而确保高精度加工和延长刀具寿命。
55 HRC 碳化钨球头立铣刀在低刚性设备中的局限性
在刚性较低的机床或夹具上使用高硬度球头铣刀容易发生振动、变形或断裂。即使是高性能的 55 HRC 硬质合金球头铣刀,在刚性不足的情况下也可能性能下降,从而影响加工精度和表面光洁度。
对机床刚性、夹具稳定性和切削参数进行全面评估至关重要。选择合适的刀刃数、进给速度和切削深度可最大限度地降低断刀风险,并确保加工的一致性。与专业制造商合作进行刀具和参数定制,可确保在各种设备条件下对硬质材料进行高精度、稳定的加工。

如何根据实际加工需求选择合适的刀刃数
正确选择刀槽对于加工效率、表面质量和刀具寿命至关重要。材料硬度、加工工艺和机床刚性等因素都会影响刀槽数量的选择。通过综合考虑刀槽数量、直径、材料特性和切削参数,操作人员可以在每个加工阶段实现最佳性能。
对于微型零件、硬质材料和复杂三维曲面,合适的刀刃数量可降低刀具断裂风险,最大限度地减少振动和切屑堆积,并提高表面一致性。与经验丰富的中国硬质合金球头铣刀制造商合作,可提供科学的刀刃选择和优化的刀具设计。从粗加工到精加工,从软铝到 55 HRC 钢材,每种加工条件都有其最佳的刀刃配置。评估设备刚度、刀具刚度、材料和零件结构,可确保高效、高精度的加工,同时降低成本并延长刀具寿命。
根据设备刚性和主轴转速确定刀槽数
设备刚性和主轴转速决定了切削稳定性和刀具应力。在刚性较低的机床上或高速运转时,刀刃过多可能导致排屑不良和振动,而刀刃过少则会增加每刃的切削负荷,从而增加刀具断裂的风险。分析机床刚性、主轴转速和切削深度有助于在双刃或四刃球头铣刀之间做出明智的选择,从而确保稳定高效的切削。
将高速主轴性能与合适的刀槽数量相结合,可以平衡切削力,降低发热量,并提高精度和表面光洁度。对于微型零件加工而言,充分考虑机床刚性和主轴转速对于减少零件破损和加工误差至关重要。
根据零件复杂程度选择2刃或4刃球头立铣刀
零件几何形状直接影响刀刃的选择。对于深腔、窄槽或复杂曲面,双刃球头铣刀因其排屑顺畅、切削稳定,适用于粗加工和半精加工。对于精加工或加工硬化钢,四刃球头铣刀能够分散受力并降低振动,从而实现高精度加工。
选择刀刃时,必须考虑切削策略、切削深度和材料硬度。例如,使用 55 HRC 硬质合金球头立铣刀加工硬化零件时,合适的刀刃数量有助于减少振动并提高切削一致性。评估零件结构和加工工艺可确保稳定可靠的性能。
与中国硬质合金球头铣刀制造商合作定制刀刃数
与专业制造商合作对于选择最佳刀槽至关重要。提供详细的加工条件——材料、硬度、零件几何形状、加工深度、主轴转速和机床刚性——有助于优化刀槽的设计和数量。定制化解决方案可延长刀具寿命、提高稳定性并改善表面光洁度。
经验丰富的中国硬质合金球头铣刀制造商可根据加工平台、刀具直径和微加工需求,推荐合适的刀槽数量和涂层解决方案。数据驱动的沟通确保了对微型零件、硬质材料和复杂表面进行高精度、高效率的加工,同时最大限度地降低风险和生产成本。






