


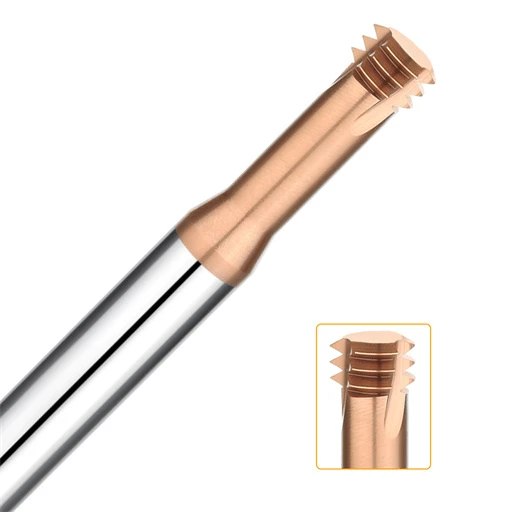
上个月,一位在德国斯图加特长期合作的车间经理通过WhatsApp给我发了几张照片。照片显示,一些螺纹铣刀断裂在精密汽车模具的孔内,这些模具由真正的HRC65硬化钢制成。他的信息中流露出典型的德国式焦虑:“我们完全按照以往的经验,按照既定程序进行操作,为什么刀具寿命突然变得完全无法预测?”
过去15年间,我们在为欧美B2B客户提供技术支持的过程中,遇到过数百次类似的情况。许多加工普通材料的数控机床操作员,在面对HRC65超硬材料时,往往会陷入经验陷阱。在这种极端条件下,即使是微小的缺陷也会被极大地放大,导致刀具在几秒钟内发生灾难性的损坏。
多年来,我们在为全球客户解决问题的过程中发现,大多数关于高硬度螺纹铣削的技术文献都过于笼统。许多刚入行的专业人士未能充分理解三齿螺纹铣刀的切削间隙优势,或者只是简单地复制粘贴适用于公制螺纹铣刀的标准编程逻辑。
作为多年来一直致力于高精度刀具研发的螺纹铣刀制造商,我们深知在硬化钢上铣削螺纹需要对切削力学和微进给刀具路径进行绝对控制。今天,我们将略过教科书式的定义,重点关注我们在世界各地车间中最常见的操作失误。我很好奇,你们的操作人员现在是不是也在用高压液体冷却剂来冷却那把烧得通红的螺纹铣刀?
为什么使用 3 齿螺纹立铣刀对 HRC65 硬化钢进行高强度加工?
在车间里,我们经常看到急于赶工的车间主管试图一次性切削出整个螺纹轮廓。这种盲目追求效率的做法对于普通材料或许有效,但对于硬度高达HRC65的硬化钢来说却会带来灾难性的后果。在这种硬度下,传统的切削规则不再适用;首要任务必须从追求切削速度转移到最大限度地减少刀具挠曲和刃口崩裂,以应对巨大的切削阻力。
作为一家习惯于加工高硬度材料的刀具制造商,我们深知刀具的弯曲刚度和接触面积决定了其在超硬金属中的使用寿命。因此,在加工硬质材料上的深而小直径螺纹时,我们始终向同行推荐三齿螺纹立铣刀。虽然这种设计在名义上会牺牲一些单次加工效率,但它在刀具刚度和降低主轴负载之间实现了最佳平衡。
常见误区:盲目追求效率而错误使用全轮廓螺纹铣刀会导致刀具卡死和崩刃。
加工人员在开始加工硬化钢时,通常认为全轮廓螺纹铣刀是最有效的选择,因为它可以在一次旋转中切削出完整的螺纹深度。然而,在实际操作中,当全轮廓刀具接触到HRC65材料时,所有切削齿同时啮合,导致接触面积呈指数级增长。这会造成主轴扭矩激增,刀具瞬间挠曲,并在孔内产生明显的冲击力。
我们必须承认,使用螺纹铣刀加工硬化钢时,单次走刀加工是完全不可行的。全轮廓刀具会遇到巨大的切削阻力,而且齿间狭窄的空间几乎没有排屑的余地。如果这些细小而坚硬的切屑不能及时清除,它们会在孔内发生二次切削,产生超过1,000°C的瞬时高温,从而损坏刀具涂层。
真实案例研究:为什么我们建议一位欧美客户在加工模具钢时,从多齿铣刀改用三齿螺纹立铣刀
去年底,美国俄亥俄州一家模具制造厂在加工硬度为HRC62-65的热处理SKD11模具钢时遇到了严重问题。为了提高生产效率,他们坚持使用传统的全长多齿螺纹铣刀。结果,短短半天时间,他们就报废了十几把昂贵的进口刀具,几乎毁掉了一套价值数万美元的模具组件。
在他们的技术负责人联系我们之后,我们的主要建议是立即改用三齿螺纹立铣刀,并采用多道次加工。虽然加工周期看起来更长,但三齿设计显著缩短了刀具与硬化钢材之间的瞬时接触长度。这不仅避免了刀具断裂的隐患,还使他们能够提前三天完成最终交付。
现场分析:三刃螺纹铣刀在高硬度加工中降低切削阻力的物理原理
从切削力学的角度来看,解决车间实际加工问题需要在金属去除率和刀具悬伸刚性之间取得平衡。在使用HRC65螺纹立铣刀进行加工时,三刃设计在排屑和减振方面具有显著的结构优势。由于只有三个刀刃啮合,螺旋插补过程中的力作用点被严格限制,从而最大限度地减少了径向切削力。
此外,三刃设计为排屑槽提供了充足的空间。在高速数控旋转和强劲气流的作用下,硬化材料特有的细小针状切屑能够被干净利落地从孔中排出。这些物理特性使得切削刃能够保持相对稳定的温度分布,从而防止在极端工况下发生热疲劳和崩刃。
选择公制螺纹铣刀时的盲点
在盲孔中铣削公制螺纹是一项高风险操作,尤其是在加工硬化工件时。工艺工程师在规划刀具路径时,往往只关注螺纹规格,而忽略了刀颈与未切削孔壁之间的物理间隙。这种狭小的空间意味着即使是微小的计算误差也可能在狭窄孔的底部引发严重的机械干涉,导致灾难性的刀具碰撞。
在为全球客户进行现场审核的过程中,我们发现盲孔加工的成功很大程度上取决于导向孔与刀具外径的比例。因此,在选择公制螺纹铣刀时,必须兼顾排屑空间和刀体刚性。如果为了提高刀柄刚性而牺牲排屑通道,或者选择过细的刀颈,都会在巨大的反作用力作用下导致刀具发生灾难性的故障。
常见误区:盲目采用标准导向孔图表(D1/D2 比例不匹配)
在欧洲和美国的许多中小型加工车间,加工硬化钢上的公制螺纹之前经常会犯一个错误。操作人员习惯性地参考为普通钢材设计的标准导孔尺寸表,这些尺寸表适用于传统的攻丝方式,并规定了较高的螺纹高度百分比。然而,如果在HRC65钢材上钻的导孔过小,刀具将被迫切削更厚的金属层,导致切削阻力呈指数级增长。
硬化钢在加工过程中几乎不发生塑性变形,而是依靠脆性切屑断裂。采用传统的导向孔尺寸会导致理论小径 (D1) 与铣刀实际切削直径 (D2) 之间的间隙不足,无法保证刀具安全回退。在插补加工过程中,刀具的非切削部分极易产生侧向摩擦,这种“隐形杀手”会导致公制螺纹铣刀刃口过早磨损。
客户痛点:加工小直径公制螺纹时,由于排屑空间不足导致扭矩峰值,从而造成刀具断裂。
当螺纹尺寸缩小到 M3 或 M4 等较小尺寸时,硬化盲孔的误差容限几乎为零。我们在英国和加拿大的医疗器械客户经常反映,小直径公制螺纹铣刀在切削开始几秒钟后就会在孔底断裂。刀具甚至在机器扭矩报警器触发之前就已失效,而清理这些微小孔中的硬质合金碎屑会使车间生产完全停滞。
现场故障排除表明,根本原因很少是刀具质量问题,而是极其恶劣的排屑环境。小直径螺纹的导向孔本身就很深很窄,导致细小的颗粒状切屑容易积聚在孔底。当刀具在这种狭小空间内高速旋转时,积聚的切屑会被刀具的排屑槽和孔壁挤压,产生巨大的扭矩峰值,很容易导致微型刀具的刀柄断裂。
解决方案:螺纹立铣刀制造商提供的硬化钢导向孔校正参数和刀具补偿建议
面对这些空间狭小的加工死区,作为螺纹立铣刀制造商,我们为客户提供一种非常规的修正策略。首先,在加工硬度超过HRC60的材料时,我们建议将导向孔直径略微扩大0.05毫米至0.1毫米,同时确保螺纹通过量规检验。这种微小的调整可以创造宝贵的排屑空间,并显著降低初始进给时的切削负荷。
此外,为了解决硬化钢加工中常见的弹性恢复和刀具挠曲问题,我们不再依赖操作人员凭直觉手动微调机床的D值补偿。取而代之的是,我们将径向走刀和弹簧走刀直接集成到编程阶段。通过多次增量走刀逐步接近最终轮廓,并在最后以零进给弹簧走刀结束,可以有效地校正刀具挠曲造成的圆度偏差和节圆直径锥度。
致命的入口路径:为什么你的硬化钢螺纹铣刀总是在开始时断裂?
在排查加工问题时,我们经常会观察到一种典型的现象:许多螺纹铣刀并非由于铣削过程中的逐渐磨损而失效,而是在接触工件后的最初几秒内,伴随着一声清脆的断裂声戛然而止。这种“开刀即损”的情况几乎总是可以追溯到刀具路径的设计,因为对于超硬材料而言,过于激进的进刀路径无异于自取灭亡。
作为专注于精密孔加工的工程师,我们深知,在加工硬度超过HRC60的零件时,初始接触阶段是最关键的时刻。我们必须确保刀具在切入过程中所承受的载荷是逐渐增加的,而不是瞬间达到峰值。如果程序未能考虑到机床的拐角减速特性,即使是最昂贵的用于加工硬化钢的螺纹铣刀,也可能在第一步就断裂。
常见误区:直线径向入口或错误的90°入口路径
在常规加工中,操作人员通常为了方便起见,在CAM软件中选择默认的直线径向进刀路径或90°直角进刀路径。在这种刀具路径下,刀具定位在孔的中心,然后沿直线运动,直接撞击孔壁。在这种情况下,切削深度会在极短的时间内从零跃升至最大值,使切削刃承受巨大的冲击力。
通过无数次的模拟和实际测试,我们观察到这种无缓冲的进刀路径会导致刀具悬伸处发生剧烈的瞬时偏转。更糟糕的是,90°进刀会迫使第一齿在切削阻力达到稳定的动态平衡之前就进入蛮力啮合状态。这种突如其来的剧烈横向振动会瞬间破坏刀具的微刃,导致涂层在刀具断裂前立即剥落。
工程师笔记:加工 65HRC 硬化钢时 180° 弧形进给的实用 G 代码修改
在为精密航空航天零部件客户优化加工程序时,我们的首要指令是采用平滑的 180° 圆弧进给。这种轨迹使HRC65 螺纹立铣刀能够沿着平缓的半圆弧逐渐接近最终切削深度。在此过程中,切削宽度沿渐进曲线增加,同时机床主轴扭矩和主切削力也稳定线性地上升,从而为刀体提供足够的刚性保持时间。
在提供现场技术支持时,我们经常手动修改G代码中的插补段。我们舍弃CAM软件自动生成的粗略切入路径,转而使用结合I和J矢量控制的G02或G03指令。我们将切入点放置在距离最终切削路径更远的位置,并为该180°圆弧段分配一个专用的、较低的进给速度,通常为标准切削进给速度的40%。
动态载荷分析:减轻初始切削啮合的影响——延长硬化钢螺纹铣刀使用寿命的决定性因素
从应力传递物理学的角度来看,加工硬化钢时刀具寿命很大程度上取决于接触力学结构的稳定性。在高速插补过程中,切削齿在孔内经历数千次间歇性的啮合和脱离循环。如果进给路径不够平滑,每次接触都会产生高频冲击波,该冲击波会沿着切削刃快速传播到刀柄,导致刀具过早疲劳损伤。
相反,通过优化刀具路径以最大限度地减少进刀过程中的局部冲击力,刀具的亚微米级超细晶粒硬质合金基体可以充分发挥其固有的抗压强度。同时,纳米级涂层在相对稳定的温度和摩擦条件下形成有效的隔热层。对比数据表明,仅优化进刀路径的动态载荷即可使用于加工硬化钢的螺纹铣刀的平均使用寿命延长60%以上。
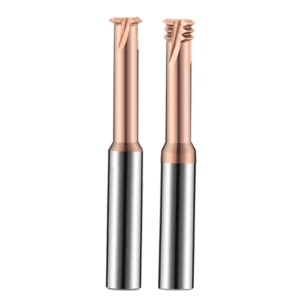
错误的冷却策略:HRC65螺纹立铣刀应该使用乳化冷却还是高压空气冷却?
在日常数控加工中,许多技工看到火花飞溅时,会本能地将冷却液泵开到最大。对于铝或普通碳钢来说,用切削液浸透工件是完全合理的,但对于硬度达到HRC65的硬化钢来说,这往往会造成致命的后果。加工超硬材料时,温度控制的关键不仅在于降低温度,更在于保持绝对的热稳定性。
我们广泛的现场技术支持表明,在巨大的切削阻力下产生的摩擦热非常惊人。不正确的冷却策略不仅不能保护刀具表面,反而会破坏其物理和机械平衡。对于像HRC65螺纹立铣刀这样的精密刀具而言,科学地控制加工区域的热动力学与设定切削参数本身同样重要。
误区:一看到高温就习惯性地启动高压液冷
传统观点认为,水性乳液是散热和防止热软化的最佳选择。然而,当螺纹立铣刀在HRC65硬度钢上进行高速螺旋插补时,极小的接触面积会导致切削区温度瞬间超过1,000°C。将高压乳液直接喷射到高速旋转的切削刃上,会在切削刃周围形成危险的热梯度屏障。
这种做法的直接后果是刀尖会经历极快的高温和极低温度的剧烈波动。亚微米级硬质合金基体对这种不稳定的热环境极其敏感。习惯性地使用液体冷却剂无法清除孔底的微小切屑,从而引发微观层面的热冲击,导致HRC65螺纹立铣刀过早失效。
车间灾难:热冲击如何瞬间毁掉一把高价值的HRC65螺纹立铣刀
前年夏天,昆山一家德资汽车零部件供应商遇到了一个令人费解的刀具寿命瓶颈问题。他们在使用专用刀具加工高硬度齿轮轴上的细螺距公制螺纹时,刀具寿命极不稳定。有时刀具可以加工几十个零件,而有时,仅仅加工完两个孔,整个刀齿就会突然崩落,这让主管怀疑是刀具批次有问题。
这是一个典型的脆性断裂案例,由热冲击引起的材料疲劳所致。在螺旋插补过程中,每个切削齿在进入硬钢时都要承受超过1,000°C的高温,而当其离开钢材时又会被冰冷的乳液迅速冷却。这种高频循环会导致HRC65螺纹立铣刀的纳米涂层中瞬间形成无数微小的热裂纹,最终导致刀具在毫无预兆的情况下发生灾难性断裂。
最佳实践:为什么气吹是加工高硬度钢螺纹的唯一正确方法
基于我们作为螺纹立铣刀制造商的研发经验,强力干式气流结合微量润滑(MQL)技术是加工硬化钢螺纹的最佳解决方案。MQL系统将微量植物基润滑剂雾化成微米级颗粒,并通过压缩空气将其精确输送到切削区域。这既能确保必要的边界润滑,又能避免因温度骤降而引起的热冲击。
在这种近乎干燥的环境下,大部分切削热量会被细小的针状切屑吸收,并迅速被气流排出。保持切削区持续稳定的高温实际上会促进超硬材料的局部热软化,从而降低切削力。来自独立车间的长期数据证明,采用干式空气冷却是实现可预测刀具寿命的唯一途径。
忽略机床和刀柄刚性:微颤动导致刀具寿命损失
在车间里,我们经常遇到这样的情况:一些机床操作员投入巨资购买高档刀具,但刀具寿命却仍然忽长忽短,如同过山车一般。问题往往出在他们的刀具夹紧方式上,而不是刀具本身。加工硬度在HRC65左右的材料时,整个系统的刚性瓶颈很少出现在刀具上,而是在刀架和机床主轴的连接点上。
高硬度加工对微颤动极其敏感。在高切削力作用下,即使是夹紧力不足或径向跳动引起的最轻微的共振,也会转化为高频微锤击,直接冲击脆弱的硬质合金切削刃。因此,在规划用于加工硬化钢的螺纹铣刀工艺时,我们的团队会投入大量精力来仔细检查整个工件夹具的刚性。
常见误区:在加工硬化钢螺纹铣刀时使用标准ER筒夹甚至重型铣削夹头
为了方便起见,许多机械加工车间习惯性地将硬化钢螺纹铣刀直接装入现有的ER筒夹卡盘中。然而,当加工硬度超过60 HRC的硬化钢时,这种方法完全失效,因为标准的夹紧力无法承受强大的横向切削阻力。由于结构限制,筒夹夹头在极端载荷下会发生轻微的弹性变形,从而直接导致高速旋转过程中出现无法控制的径向跳动。
我们的生产测试表明,虽然重型铣刀夹头能提供更好的夹持力,但其笨重的螺母结构在高速螺旋插补过程中会产生较大的离心惯性,常常引发共振。无论使用何种标准夹头,一旦径向跳动超过 0.005 毫米,刀具在孔内就会出现单侧齿过载。这使得任何三齿螺纹立铣刀或多刃铣刀都不可避免地会出现崩刃现象。
现场策略:为什么我们强制要求西部客户使用热缩卡盘或液压卡盘
去年,我们在为一家为波音公司供应零部件的英国精密工程公司提供支持时,遇到了一个关于螺纹一致性的棘手问题。我们的技术解决方案是强制性的:他们必须彻底淘汰标准卡盘,转而使用热缩卡盘或高精度液压卡盘。许多习惯于传统夹紧方式的工程师起初对此持怀疑态度,但当他们在动平衡机上看到跳动数据后,便消除了疑虑。
热缩夹持器利用热胀冷缩原理实现360度全方位牢固夹持,将径向跳动限制在0.003毫米以内。同时,高品质液压夹持器通过内部液压腔吸收高频微振动。采用这种高刚性夹持方式并配合我们的三齿螺纹立铣刀后,车间里刺耳的切削声被平稳的切削声所取代,刀具寿命也稳定地翻了一番。
控制悬伸刚度:通过控制长径比消除高硬度螺纹加工中的孔口锥度
除了刀柄的选择之外,刀具悬伸量是影响刚性的另一个经常被忽视的关键因素。在深盲孔中加工公制螺纹时,许多操作人员会留下过长的刀具悬伸量,认为“只要能到达孔底就行”。然而,刀具在负载下的挠度与悬伸长度的立方成正比,这意味着每增加 5 毫米的悬伸量,弹性挠度就会呈指数级增长。
在协助客户解决因孔口锥度导致螺纹无法通过量规测试的问题时,我们的主要解决方案是严格控制长径比。对于小直径公制螺纹铣刀,我们建议有效悬伸量不要超过切削直径的三倍。将刀尖的物理挠度控制在微米级是确保硬化钢螺纹一次性通过量规测试的根本保障。
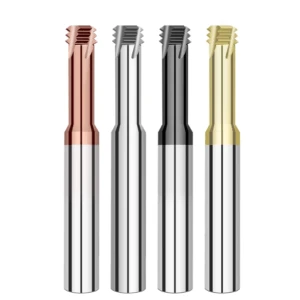
如何避免陷阱:如何识别用于硬化钢的高质量螺纹立铣刀?
在讨论了常见的操作错误和车间布局之后,我们最终还是要回到刀具本身。在许多车间主管的办公桌上,你会发现十几个不同供应商提供的刀具图纸,这些图纸在基本几何参数方面几乎完全相同。然而,作为在刀具研发领域耕耘十余年的业内人士,我们深知,用于加工HRC65硬度钢的硬质合金刀具真正的技术优势在于肉眼无法看到的微观细节。
如果您正苦于刀具寿命不稳定,或者遇到新刀具毫无预兆地突然崩刃等令人费解的情况,那么请不要仅仅关注价格。重新评估您当前的设备配置,考虑刀具的制造来源和供应链的基本逻辑。我们专注于高精度孔加工,深知能够加工超硬材料的锋利刀具必须满足严格的物理性能要求——从基材选择到刀刃的最终微精加工,无一例外。
误区:仅根据相同的图纸几何形状选择廉价的通用螺纹铣床
在欧洲和美国的众多大型独立加工车间中,采购部门和技术部门经常在刀具成本问题上发生冲突。采购人员常常陷入一个误区:如果两把公制螺纹铣刀的螺纹轮廓角、螺距和槽长在纸面上完全相同,他们就会选择价格更低的通用型刀具。然而,通用型刀具的设计目的是为了在加工中低硬度材料(例如标准钢、铸铁和铝)时保持性能平衡。
当这些廉价的通用刀具与硬度超过 60 HRC 的硬钢切削时,其切削刃缺乏必要的刚性,在巨大的切削阻力下会瞬间崩刃。此外,它们的排屑槽表面光洁度远低于硬钢加工所需的标准,这意味着针状切屑难以顺畅排出。这很容易导致切屑堵塞和刀具突然断裂。图纸上的几何尺寸仅仅是表面现象;通用刀具根本无法复制硬金属加工所需的特殊间隙几何形状。
制造洞察:HRC65级螺纹立铣刀基材晶粒尺寸和纳米涂层的特殊工艺
作为致力于突破材料性能极限的刀具制造商,我们希望分享一些关于这些高端刀具生产的内部细节。在生产特制HRC65螺纹立铣刀时,我们从不使用市面上常见的标准硬质合金牌号。相反,我们选用晶粒尺寸在0.2至0.4微米之间的亚微米级或纳米级超细晶粒棒材。
这种优质基材具有卓越的硬度,同时兼具冲击韧性,足以承受硬化钢加工中常见的断续切削条件。在涂层方面,标准的TiAlN薄膜在硬度超过60 HRC时产生的极端高温下会迅速氧化剥落。作为值得信赖的螺纹立铣刀制造商,我们采用高精度涂层设备沉积特殊的复合纳米结构涂层,例如AlTiN/SiN,这种涂层能够承受高达1,100°C的瞬时高温。
最终检验标准:欧美工程师如何根据刃口处理质量评估刀具加工硬化钢的潜力
根据我们丰富的技术支持经验,我们经常建议欧美工艺工程师不要在收到新刀具后立即安装。相反,他们应该先用至少100倍放大倍率的显微镜检查刀刃。对于专为硬钢设计的刀具而言,过于锋利的刀刃实际上是一种隐患;一旦接触到硬度为65 HRC的材料,就会立即出现微小的崩刃。
高端制造商的核心专长在于交付前的刃口处理,也就是微珩磨工艺。我们采用精密悬浮磨削或拖曳精磨技术,将切削刃精加工成半径仅为几微米的平滑弧形。如果您使用高端三齿螺纹立铣刀加工精密航空航天部件或高价值模具,只需观察微珩磨刃口的光线反射均匀性,即可轻松评估刀具的性能。






