



众所周知,刀片在加工过程中的一般失效形式是正常磨损,因此刀片的寿命与耐磨性密切相关。经论证,立方氮化硼刀片的寿命一般是硬质合金刀片和陶瓷刀片的几倍到几十倍。立方氮化硼刀片的寿命除了与自身性能和质量有关外,还与工件材质、加工用量、加工速度等密切相关。因此,有必要了解立方氮化硼刀片寿命与性能之间的关系,正确应用立方氮化硼刀片,提高加工效率,减少不必要的加工废料。
立方氮化硼刀片与其他材料刀片寿命对比
采用超硬立方氮化硼圆刀片加工HRC55冷硬铸铁,在切削用量Vc=40 m/min、f=0.16 mm/r条件下,刀具寿命为500 min,而采用陶瓷刀片时,刀片寿命仅为5 min。立方氮化硼刀片的耐用度是陶瓷刀片的100倍。河南超硬材料研究所研制的立方氮化硼整体聚晶刀片已开始应用于重载粗加工。
立方氮化硼刀片已开始用于大进给、大深度的粗加工,其去除率高于硬质合金刀片。例如,用立方氮化硼刀片切削冷硬铸铁轧辊,可获得极高的金属去除率。例如,当Vc=61 m/min、αp=0.94 mm/mm、f=400 mm/r时,金属去除率可达3 cmXNUMX/min,而刀片几乎没有磨损。
超硬立方氮化硼刀片用于加工灰铸铁刹车盘。切削参数:线速度600M/min。粗加工时,刀片效率比硬质合金刀片高2倍,寿命提高6-12倍;精加工时,刀片寿命是硬质合金刀片的15-20倍。

之间的关系 CBN 刀片 等级和性能
立方氮化硼刀片的性能与立方氮化硼刀片的牌号息息相关。CBN的粒度、含量以及结合剂的类型直接决定了立方氮化硼刀片的性能。各厂家也根据性能和成分编织了自己的立方氮化硼刀片品牌。虽然各有各的比较,但一般不具有通用性。
立方氮化硼刀片按组织结构大致可分为两类。一类是由CBN颗粒直接烧结而成,不添加粘结剂,CBN含量较高(70%以上),硬度较高,适用于切削耐热合金、铸铁及铁基烧结金属。另一类是以CBN颗粒为主体,以陶瓷粘结剂(主要为TiN、TiC、TiCN、AlN、Al2O3等)烧结而成,此类立方氮化硼刀片CBN含量较少(不足70%),硬度较低,适用于切削淬火钢。
立方氮化硼刀片牌号的细分:超硬CBN根据具体的CBN粒度分为精加工和粗加工,细分的决定性因素是立方氮化硼刀片中的CBN晶粒。

CBN G雨 D中央银行部门 I插入
CBN的晶粒大小大致可分为粗晶粒(平均晶粒尺寸为20~50μm)、中晶粒(10~20μm)和细晶粒(2~10μm)三类。晶粒越大,耐磨性越好,刀片寿命也越长,但刃口质量较差,难以制成高精度刀片。相反,细晶粒立方氮化硼刀片切削刃质量好,加工表面质量也好。因此,聚晶的晶粒不断细化,目前已存在1μm甚至0.5μm以下的细晶粒。需要根据粗加工、精加工等不同的工艺要求,选择不同大小的晶粒。
CBN I插入 G拉迪斯 C对应于 W作品 R安格
目前,立方氮化硼刀片在国际上尚无像硬质合金那样的统一分类,各厂家都有自己的品种和牌号,使用时必须参考厂家的产品样本。根据材质细分为:高铬铸铁、白口铸铁、奥贝球墨铸铁、高温合金、粉末冶金、灰铸铁、淬火钢加工等。结合加工工况(粗加工、半精加工、精加工)所需的CBN粒度,细化成一系列立方氮化硼刀片牌号。
不同立方氮化硼刀片品牌由于成分不同,切削性能有很大差异,选择时一定要注意。

CBN刀片品质的判断
从使用角度来看,品质优良的立方氮化硼刀片具有两大特点:
- 抗冲击性能好,特别是在粗加工领域,使用过程中不会崩刃、断裂。这是立方氮化硼刀片安全性最基本的保障。
- 耐磨性好,加工高效,且能以低成本替代硬质合金刀片和陶瓷刀片,这是立方氮化硼刀片经济使用的保证。
刀片耐磨性和韧性的辩证法
单纯提高刀具的硬度和耐磨性并不难,但随着刀具材料硬度的提高,韧性会下降。因此,在使用过程中,需要综合考虑工件材料、机床系统、加工条件等因素,最大程度地避免两者之间的矛盾,综合考虑后再进行选择。针对立方氮化硼刀片的特点,我们推出了适用于低速切削和重载粗加工的立方氮化硼刀片品牌,该刀片的抗冲击性能在整个超硬刀具行业中遥遥领先,在国内外刀具学术界享有盛誉。
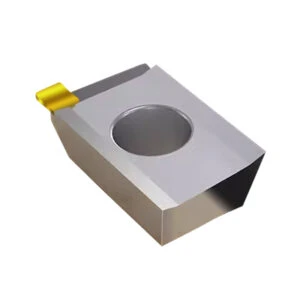
高效加工并不意味着高速加工
确实,在加工黑色金属时,立方氮化硼无疑是最硬的刀片材料。所以说到立方氮化硼刀具,大家就会陷入一个误区:“硬度高,韧性差,只适合高速切削或高精度机床”,但事实并非如此。“高效加工不等于高速加工”,无论立方氮化硼刀片的硬度有多高,刀具寿命都会在一定范围内随着线速度的提高而降低,寿命会降低。
通过增加切削深度和切削量,可以提高工作效率,更适合一些难加工材料的加工。事实证明,这一理念确实解决了用户实际的加工难题。CBN系列立方氮化硼刀片在高效加工的同时,不会发生断刃现象,尤其是在难加工材料断续切削领域。这是超硬刀具行业最大的成功。






