


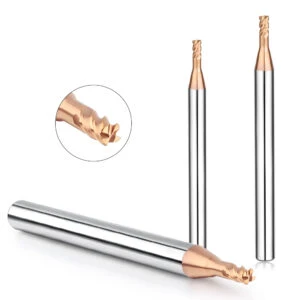
数控加工技术在工业和机械制造领域得到广泛应用后,数控铣削加工成为许多复杂零件的主要加工方式。通过数据编程与数控设备的结合,对精密零件材料进行加工,提高了当前机械制造行业的生产加工效率。然而,为了进一步适应当前市场的需求,改进更高质量的零件材料,分析研究更高质量的数控程序,也是技术人员必须关注的课题。
因此,在切削过程中,需要控制的变化因素不仅包括材料本身的加工过程,还包括铣刀尺寸、刀具路径、切削量等,这些因素都会影响材料加工的质量和效率。尤其对于目前一些复杂的机械材料,加工过程中会产生一些复杂的曲面零件,需要借助数控加工设备的零件程序,并选择合理的切削参数。这些都是保证加工质量的重要因素。
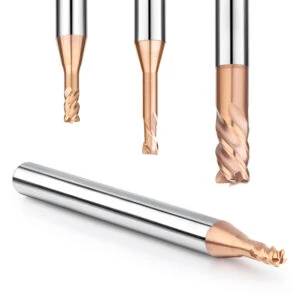
分析和优化切削参数的重要性
在机械工程发展史上,机械制造业的切削数据库占据着非常重要的地位。近年来,在我国工业体系发展的过程中,我国已经建立了基础的技术切削数据库。通常,初始的切削数据设定是通过大量的实践建立起来的,实验所需的条件一般是当前加工所需的基本条件。因此,在技术装备更新后,需要对之前的参数重新进行优化设计。因此,切削数据库一旦建立生成,更新起来就比较困难,一些之前的数据库要面临数据老化而无法使用。如果切削数据不能随着技术装备的更新而更新,就无法指导实物零件的生产加工,也会造成大量的资源浪费。
随着市场的发展,许多制造工厂内部的技术设备也在不断创新和改进。如果相应的切削参数没有同步优化和设定,将会影响后续材料生产加工的效率和质量。基于以上因素,优化机械设备的选型和切削参数的设定将是制造企业必须面对的问题,其重要作用和意义不容忽视。
首先,通过合理选择机械加工设备并优化切削参数,技术人员可以在设备技术更新的同时使用匹配的数据程序,确保生产加工的效率和质量不受影响。其次,在考虑切削参数的数据编程过程中,可以同步探索和优化数据模型和算法,使编程数据与切削加工之间的关系更加清晰。第三,优化数据模型和切削参数可以有效减少机床的切削时间,提高生产加工效率,同时还能减少加工材料的浪费。
总的来说,切削参数是一种资源,需要随着技术装备的革新而不断优化和变化。现阶段,国内工业体系正面临产业升级阶段,有不少切削参数优化问题亟待解决。很多关键技术节点也需要技术人员不断探索和优化。只有通过长期的研究分析,才能逐步提升数据参数的有效性。
设备选型及切削参数研究现状
在金属复合材料加工中,切削加工已成为现阶段最可行的加工方法。在很多工厂中,采用切削加工的加工量已占到工作量的一半,大部分材料零件的生产和加工都采用切削加工的方式。然而,当前切削加工的质量和效率仍然是需要优化解决的重要研究内容。
合理选择切削参数和设备可以提高效率。在一些传统的零件加工中,当涉及到批量生产时,需要进行工艺试验来制定具体的切削参数。对于单件零件产品,则需要技术人员凭借自身的经验和操作进行试切。最终能否获得有效的成品,取决于技术人员的水平。在这些试切过程中,不可避免地会出现大量的不良品和废品,因此目前大量工厂正在研究如何优化UG、CAM等软件的使用。
切削参数的合理确定会直接影响工厂的成本消耗、生产效率、质量、利润等,但切削参数的设定往往受到诸多内外部因素的影响,如加工要求、材料特性、刀具选择与使用、机床精度与性能、技术人员的专业水平等,这些都会直接影响切削参数的设计和制定。因此,在优化切削参数设置过程中,需要技术人员建立数据模型对参数设置进行优化,主要涉及参数设置三个方面,即设计变量、目标函数、约束条件等。目前,常用的优化切削参数设置的方法有线性规划法、坐标旋转法、图解法等。
材料加工中设备选型及切削参数设置的优化
选择 Ctting T乌尔斯 A根据 M材料的 P加工 P简介
如果待加工金属材料的表面是凹面,精加工或半精加工时应选用球头铣刀,以确保获得良好的加工表面。如果是粗加工,则可选择平头铣刀。如果加工表面是凸面,则粗加工时需要使用圆头铣刀,因为圆头铣刀的几何条件通常比平头铣刀更合适。在精加工过程中,某些刀具的半径应小于被加工零件的圆角半径,尤其是在零件的拐角处。需要选择半径小于拐角半径的刀具进行圆弧插补,以确保某些直线插补加工不会出现过切问题,造成材料损伤。
此 S选举 Ctting T乌尔斯 S应该是 B上 P的原则 L大到 S购物中心
对于一些复杂的零件,会存在很多曲面类型,尤其是在加工一些复杂的曲面零件时,一把刀具往往无法完成整个零件的加工过程,所以在选择刀具时,无论是精加工还是粗加工,都尽量选择直径较大的刀具。这是因为在加工过程中,刀具的半径越小,需要经过的加工路径就越长,降低了加工效率,而且半径较小的刀具磨损也会更大。
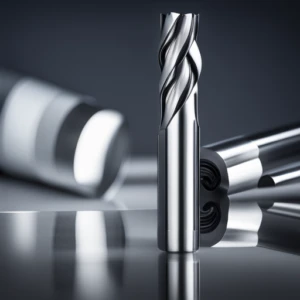
面铣刀的选择。面铣刀是应用最广泛的刀具之一,其切削量也是所有刀具中最大的一类。它的主要优点是切削量大,因此加工效率高于其他刀具,而且加工后材料零件的表面比较光滑,不会太粗糙,同时还具有耐高温的特点,因此常用于六面体以及一些大面阶梯材料的工件。如果使用面铣刀加工一些毛坯模具或模具型腔沟槽,应注意不要采用垂直切削、斜向进给、螺旋状进给的方式进行加工。此类进给方式更容易损坏机床主轴,导致机床内部设备的使用寿命缩短,因此一般需要选择从工件外侧侧向进给的铣削方式。
粗立铣刀。粗立铣刀一般用于工件成型加工。其主要优点是切削量大、切削深度大、切削阻力小。大多数情况下,它们用于铣削台阶、插座等工件。
精铣刀。精铣刀一般用于精细加工。经过此类刀具加工后,工件表面一般更加光滑平整,加工尺寸精度更高。当某些工件作为加工的最后一道工序即将成型时,使用此类刀具是为了最大限度地保留加工件的外观和合理的尺寸,因此精铣刀一般用于模芯、模架等工件的精细加工。
废弃立铣刀。这类刀具一般用于高速高速率加工,是轻切削中常见的加工方式,一般在数控加工中使用较多。刀具本身也分为粗、精两种,粗刀一般用于退刀,精刀用于工件底面的精加工。
切削用的考虑。切削深度一般指一次进给切削工件表层的深度,大多数情况下以毫米为深度单位。通常由于机床刚性和刀具强度的问题,在加工某些材质的零件时,还会根据刀具品牌和材质零件的性质来考虑切削深度。在切削过程中,需要预留一些位置,大约0.4mm~1.2mm。即使在精加工过程中,也会根据刀具品牌和尺寸精度预留加工余量,大约0.02mm~0.05mm。在精加工过程中,需要注意修底不修边、修边不修底的加工原则。
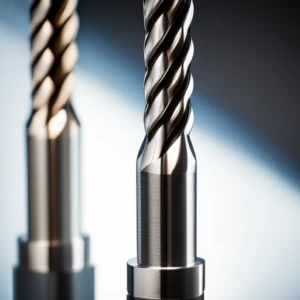
尝试 C软管 R圆鼻子 End M弊病 During Rough M疼痛 P艺术
由于圆角铣刀的特性,在切削过程中,刃口角度与零件接触时可在90°范围内变化。在加工范围内,可以采用更连续的切削力变化,使加工过程更加灵活,更有利于提高加工质量,并保证刀具寿命的延长。此外,在粗加工过程中使用圆鼻铣刀时,切削条件会比使用球头铣刀更好。
优化 Ctting Parameters Settings
以上已经明确了切削参数的设置对于材料零件加工,特别是加工质量和效率至关重要。例如,在CAM软件中,需要控制的切削参数主要有主轴转速、刀具切削深度、切削宽度等。
主轴转速的设定。控制机床主轴转速时,一般采用切削速度进行计算设定。常用的计算公式为n=1000VC/πd,式中d表示刀具直径,vc表示切削速度。在加工过程中,刀具切削速度的选择往往与刀具的耐用度有关。一旦明确了所用材料、刀具和加工结构,切削速度就会直接成为影响刀具耐用度的因素,不合适的切削速度会直接降低刀具的使用寿命。尤其是在某些材料模具的精加工过程中,更要避免加工中途更换刀具,否则会影响加工质量。
进给速度在主轴转速中的各种因素:T=0.3D,T表示Z轴每把刀的下降深度。P=0.7D,P表示每把刀的进给速度。T以下=R2=0.2mm,R3以下=0.5mm时,P=0.1D,所以最终转速F=S*FZ*Z,FZ表示每齿切削量,Z表示刀齿数,F表示进给速度。当然,不同的程序中公式可能不同。有些公式表示为:F=nzf。此公式中,n表示主轴转速,z表示铣刀齿数,f表示每齿进给量。每齿进给量的设定还要根据刀具的材料性质、质量和结构等因素考虑。通常,工件强度越高,每齿进给量就越小。技术人员需要根据实际加工需要来考虑参数的设定。
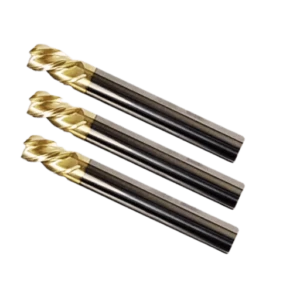
加工进给速度与刀具切入量。在进给速度的选择方面,这些因素将直接影响加工后零件的表面光洁度和精度。常用的参数设计公式为f=nzf,其中,n表示主轴转速,z表示铣刀齿数,f表示每齿进给量。影响每齿进给量的因素很多,主要考虑刀具材料、铣刀结构以及加工过程中的力学性能。如果材料工件本身强度比较可靠,则所需的每齿进给量会比较小。对于一些合金铣刀,其硬度可靠性要高于传统的钢铣刀。如果材料加工对精度和表面加工精度的要求较高,则进给速率的设定应注重适当降低。
切削用量及步距的设定。CNC加工一些曲面零件材料时,由于不同零件表面的曲率、半径不同,加工非常复杂繁琐,需要与平面铣削加工方法加以区别。例如,在加工一些毛坯材料的过程中,尽量采用分层切削的方法,每层采用圆弧切削,或者层与层之间采用螺旋切削的方式,层与层之间的夹角应小于15°,切削深度需要控制在材料总长度的10%以内,每层材料的步距需要根据模具的大小来设定,通常控制在刀具直径的70%左右。
选择较小的切削用量和较快的进给速度,以保证材料工件的质量。对于一些复杂的材料模型,选择合适的刀具进行单独加工,以保证加工效率。切削用量的大小也会受到工件、机床和刀具的影响。因此,在实际加工时选择刀具时,需要考虑这些刀具应尽量满足加工工艺和刚性的需求。
加工时,应选择最大切削用量,以保证加工效率和质量。此外,为了保证加工精度和零件表面粗糙度满足加工要求,需要保证一定的加工余量。在一些粗加工工序中,余量的去除通常采用分层切削的方式,然后通过CAM编程进行设计。这就需要技术人员根据情况考虑刀具的具体切削深度和最大步距。这些数据的设置将直接影响工件的成形形状。
在精加工过程中,需要选择合适的切削深度,而切削深度的设定通常需要考虑零件的表面粗糙度。在使用CAM编程时,一般程序会提供两类参数来控制表面粗糙度,主要是残余高度和台阶宽度。编程时,控制台阶宽度会进一步影响加工零件的表面粗糙度。通常,台阶宽度越小,最终成形零件的表面粗糙度越小。但是,由于设定问题,会降低加工效率,进一步延长加工时间。
因此,在实际加工中,也需要考虑加工要求,尽量不要将步距设置得太小。在实际加工过程中,可以调整为半精加工方式,也可以采用精加工方式调整走刀路径,以改善加工零件的表面状态。如果采用残余高度来控制零件加工表面的粗糙度,则排样宽度会根据工件的形状自动调整。
切削速度的考虑。切削速度一般指主轴刀具旋转时的线速度。切削速度的设定会受到刀具本身质量以及材料零件性质、耐用度、加工条件、冷却条件等因素的影响。一般情况下,高速钢的切削速度设定在20m/min~130m/min,硬质合金的切削速度一般设定在20m/min~160m/min,钨钢的切削速度一般控制在30m/min~150m/min。根据材料性质的不同,切削速度也会根据实际情况进行适当调整。
进给速度控制。一般指刀具在一分钟内沿进给方向移动的距离,影响进给速度的因素主要有刀具强度、机床性能、加工精度控制以及零件表面光洁度等。这些因素叠加也会直接影响进给速度的控制。通常加工机床的进给速度控制在30mm/min~1400mm/min,部分高速高性能加工机床可达150mm/min~2000mm/min。
总体而言,在零件材料加工过程中,影响切削参数的因素主要有切削刀具、机床性能、工件环境等,每个因素都会对切削参数产生不同程度的影响。本文总结了影响切削参数的一些因素,并对切削刀具、工件材料等因素进行了分析,明确了它们对切削参数的具体影响。未来机械加工将继续朝着高精度、高效率的方向发展,在不断优化技术装备的同时,也要注重切削数据模型的建立和运用,以促进材料零件加工质量和效率的提升。






