


在数控加工中,区分粗铣刀和精铣刀的应用场景对于提高切削效率和工件质量至关重要。尽管这些刀具外观相似,但它们在切削刃几何形状、排屑能力和加工用途方面存在本质区别。许多初学者甚至经验丰富的工程师经常会问:“什么时候应该使用粗铣刀,什么时候应该换用精铣刀?”或者“哪种铣刀最适合加工钢材或不锈钢?” 这些问题需要对刀具类型有深入的了解。
本文详细分析了粗加工和精加工铣刀的区别,并结合了碳钢、不锈钢和铝合金等不同材料的加工要求。我们将涵盖刀具结构、加工阶段和常见应用,帮助您掌握各类铣刀的选择原则。无论您是在寻找用于加工钢的铣刀,比较用于加工不锈钢的最佳铣刀,还是希望在加工铝合金时提高排屑效果和表面光洁度,本文都能提供实用且专业的指导。
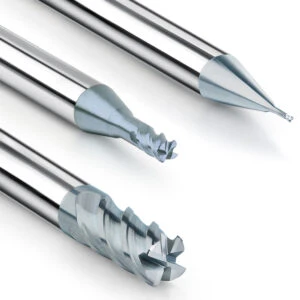
铣削钻头类型概述
在数控加工中,选择合适的铣刀是确保加工效率和零件精度的关键步骤。不同类型的铣刀在刀具设计、切削特性、适用材料和加工阶段方面差异很大。从平面铣削到三维曲面加工,从粗加工到高光精加工,合理的刀具选择可以显著提升生产稳定性和刀具寿命。下面,我们介绍几种常见的铣刀类型,并阐述它们的应用场景和优势,尤其是在加工钢、不锈钢和铝合金时。
平头铣刀
平头立铣刀是一种应用广泛的通用刀具,主要用于侧铣、平面铣削、开槽和轮廓加工。其直线切削刃使其成为高精度二维加工或获得平整表面光洁度的理想选择。
对于钢(包括碳钢和合金钢)的加工,TiAlN 或 TiSiN 涂层的硬质合金平头立铣刀因其耐磨性和热稳定性而广受欢迎。对于铝合金加工,建议使用具有较大容屑槽的 2 刃或 3 刃铣刀,以改善排屑性能并防止材料堆积。
球头立铣刀
球头铣刀具有半球形刀尖,因此特别适用于三维曲面加工、模具制造和复杂自由曲面轮廓加工。其几何形状可实现连续曲面切削而不留下刀痕,这在五轴加工中至关重要。
对于高硬度材料,例如HRC 55以上的热处理钢或模具钢,涂覆CVD金刚石或微粒硬质合金的球磨机可显著延长刀具寿命。对于铝合金,涂覆DLC涂层的双刃高速球磨机可提高表面光洁度。

刀尖半径立铣刀
圆角立铣刀结合了平铣刀的切削效率和球铣刀的圆角过渡特性。其固定半径可降低应力集中,延长刀具寿命。它们是加工需要平滑内部过渡或对表面应力敏感的结构件的理想选择。
在加工不锈钢和高强度合金时,圆角铣刀有助于防止尖角造成的崩刃,同时保持零件强度和加工稳定性。在粗加工和精加工的复合工序中,圆角铣刀通常取代传统的平铣刀,以提高效率和刀具的一致性。
粗加工立铣刀
粗加工立铣刀,也称为波形刃或断屑铣刀,旨在实现高材料去除率和大加工余量。其切削刃通常具有不等距的波形,可以有效断屑、抗振动、防止共振和工件反弹。
对于钢和合金钢,粗加工刀具通常采用 TiAlN 等高温涂层,以在高速和高进给率下保持性能。对于铝合金等较软的材料,可以使用具有大容屑槽和 3 个切削刃的特殊粗加工刀具。
精加工立铣刀
精加工铣刀注重表面质量和尺寸精度。其设计注重锋利的切削刃、较小的螺旋角和较高的刚性。它们用于最终加工阶段,以确保表面光滑、无毛刺和尺寸精确。
对于易粘材料,例如不锈钢,建议使用具有镜面抛光刃口、锐角和防粘涂层的精加工铣刀。对于铝材精加工,DLC涂层或单晶刀具可实现镜面般的表面。
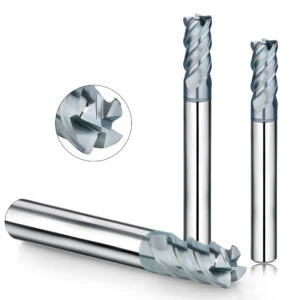
粗加工铣刀:特性和应用场景
粗加工立铣刀在快速去除大量材料方面发挥着至关重要的作用。与精加工刀具相比,粗加工立铣刀更注重高去除率、排屑性能和抗振性,尤其适用于大型、长周期或硬质材料加工。选择合适的粗加工刀具可以提高效率,减少刀具崩刃,并为精加工奠定坚实的基础。
了解粗加工刀具的几何特征和合适的材料是提高生产率的关键,无论您寻找的是钢铣刀还是铝铣刀。
粗铣刀的几何特征(断屑槽、波形刃等)
粗加工刀具采用波浪形或断屑槽刃设计,旨在分割切屑,防止切屑缠绕并改善排屑性能。这类刀具通常具有更厚的刀片和更大的芯部直径,以增强刚性和抗弯曲性能,这对于高进给、深切削工况至关重要。这对于合金钢或铸铁等硬质材料尤其重要,可以防止刀具断裂或颤动。
适用材料及工况(钢、铝合金、铸铁等)
粗加工刀具主要用于初步加工:
-
碳钢和合金钢:TiAlN 或 TiSiN 涂层硬质合金刀具可适应高温和摩擦。
-
不锈钢:具有小螺旋角和断屑器的粗加工刀具有助于防止粘连和振动。
-
铝合金:配备高速主轴和空气或喷雾冷却的 2 刃或 3 刃大切屑槽铣刀。
-
铸铁和铜:具有断屑和耐磨性的工具可确保工艺稳定性。
粗加工适合进行较大的余量去除、轮廓成形、型腔挖掘等,常见于模具、结构件加工。
粗加工刀具在钢材加工中的性能(示例:HRC 40 钢)
对于中等硬度的钢材,例如 HRC 40 调质钢,粗加工刀具需要具备耐磨、耐热和抗振性能。采用 TiSiN 涂层的四刃波形刃铣刀,在 4-6000 rpm 的转速下,每齿进给量为 8000-0.05 mm,切削深度为 0.1 mm,可实现高效、持久的切削。
钢材加工过程中产生的高热量和高切削力要求选择合适的刀具。避免使用通用的平头铣刀,而应选择专为钢材设计的粗加工铣刀,并结合油冷或高压风冷,以获得最佳性能。
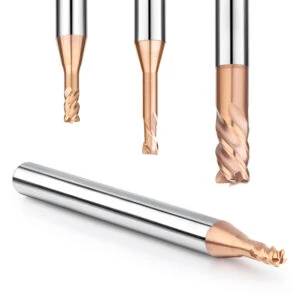
精加工铣刀:特点和应用场景
精加工刀具用于加工的最后阶段,以确保尺寸精度、几何完整性和卓越的表面光洁度。与粗加工刀具相比,精加工刀具需要更锋利的切削刃、优化的螺旋角、先进的涂层以及更佳的动平衡性。
对于不锈钢、高硬度钢和铝合金的加工,精加工刀具必须提供高质量的切削,同时还要防止粘刀和热损伤。本节讨论精加工刀具的设计、特定材料的选择策略以及典型应用,尤其适用于不锈钢和铝合金。
精加工铣刀的切削刃设计和涂层选择
切削刃的锋利度会影响切削力和表面粗糙度。精加工刀具的刃口通常经过轻微打磨,以防止崩刃并保持锋利。镜面抛光通常用于满足超精细表面光洁度的要求。
涂层建议包括:
-
不锈钢:TiSiN、AlTiN、nACo涂层,具有抗氧化和耐热性。
-
铝合金:DLC 涂层或无涂层抛光边缘,可减少摩擦并防止形成积屑瘤。
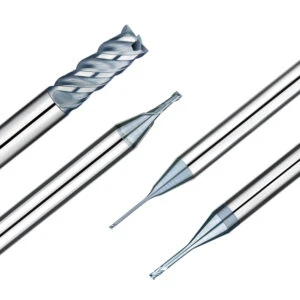
不锈钢精加工的工具选择和建议
由于韧性、导热性差、粘性,不锈钢精加工工具应具有:
-
较小的螺旋角(≤30°)可减少热量积聚。
-
锋利的切削刃和坚固的基材可避免刃口崩裂。
-
耐热涂层(例如 TiSiN)可延长刀具寿命并改善排屑性能。
对于 30/40 等 HRC 304–316 不锈钢的精加工,建议使用 4 刃或 6 刃高刚性立铣刀,进给率为 0.02–0.05 毫米/齿,并使用油雾或高压水冷却以防止粘连和过热。
镜面加工铝合金的常用铣刀类型(2刃/3刃DLC铣刀等)
铝合金质地较软,容易形成积屑瘤,影响加工质量和刀具寿命。精加工时:
-
使用具有较大容屑槽的 2 刃或 3 刃刀具可有效排出切屑。
-
使用具有镜面抛光边缘的锋利刀片来减少摩擦。
-
选择 DLC 涂层或无涂层的抛光工具以最大限度地减少粘连。
高速主轴(>15,000 rpm)结合喷雾冷却,可实现 Ra < 0.2 μm 的镜面加工效果。非常适合 3C 产品外壳、高光铝件、汽车内饰件以及其他对表面质量要求较高的有色金属零部件。

粗加工铣刀与精加工铣刀的核心区别比较
许多 CNC 用户对粗加工刀具和精加工刀具之间的区别感到疑惑。虽然外观相似,但它们在设计、加工目标和工艺参数方面却存在很大差异。了解这些差异有助于提高效率并降低刀具磨损和废品率。
几何结构差异(刀片数量、螺旋角、排屑能力)
-
刀片数量:粗加工机有 2-4 个刀片用于排屑;精加工机有 4、6 或 8 个刀片,以提高稳定性和表面质量。
-
螺旋角:粗加工机床使用中等或不等螺旋角(~35°)以获得强力切削;精加工机床使用较小(~30°)或较大(~45°)的螺旋角以满足表面要求。
-
切屑排出:粗铣刀有较大的切屑槽或波浪形边缘,用于破碎切屑;精铣刀优先考虑切削稳定性,切屑排出不那么积极。
不同的加工目标(去除率与表面质量)
-
粗加工注重通过强大的切削力和稳定性来最大化材料去除率 (MRR)。
-
精加工的目标是实现高表面光洁度和尺寸精度,要求低振动、摩擦和残余应力。
示例:铝制手机壳或不锈钢精密零件需要达到 Ra < 0.2 μm 的精加工刀具,例如用于精加工的 2 刃 DLC 铣刀和用于初始成型的波刃粗铣刀。
加工策略和参数设置(速度、进给、切削深度等)的差异
-
粗加工采用低速、高进给、大深度(0.5-2.0 毫米),进给率 >0.1 毫米/齿。
-
精加工采用高速、低进给、小深度(0.1-0.3 毫米),进给率 0.02-0.05 毫米/齿。
加工策略各不相同:粗加工通常采用侧铣和螺旋路径;精加工则采用等距路径或残余材料清理路径。错误的策略选择,尤其是在加工不锈钢或铝材时,可能会造成刀具卡滞、过早失效以及表面缺陷的风险。
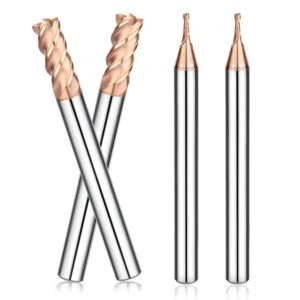
何时使用粗加工刀具,何时使用精加工刀具?
在实际数控加工中,合理切换粗精加工刀具不仅可以提高生产效率,还能延长刀具寿命并保证工件质量。然而,许多操作人员面临着这样的疑问:一开始就应该使用粗加工刀具吗?加工铝合金时可以跳过粗加工刀具吗?钢件可以一次性加工吗?
本节探讨三个关键方面——材料特性、加工阶段和工艺风险——以帮助您确定何时使用粗加工刀具以及何时切换到精加工刀具。特别关注钢、不锈钢和铝合金等常见材料,指导您做出明智的决策。
根据加工材料判断(钢、铝、不锈钢)
不同的材料特性从根本上决定了刀具选择策略:
-
钢材(碳钢、合金钢)通常具有中等至较高的硬度,需要较大的切削力才能去除材料。最好先使用波纹刃粗加工刀具进行深切削,然后再使用四刃或六刃精加工刀具以获得较高的表面质量。
-
不锈钢韧性高、导热性低,容易发生刀具粘连。因此,不建议一次性加工完成。相反,应分阶段加工,以减少刀具磨损和热量积聚。
-
铝合金质地较软,切削阻力较小。如果加工余量较小,通常使用带DLC涂层的2刃或3刃精加工刀具一次即可完成加工。但是,对于粗糙的坯料或复杂的轮廓,仍然建议先使用粗加工刀具进行初步加工。
总之,材料硬度、热导率和粘着倾向决定了粗加工和精加工刀具之间是否需要分工。

根据加工阶段进行选择(毛坯粗加工与成品尺寸)
不同的加工阶段需要不同的刀具策略:
-
在初始毛坯加工期间或存在较大余量时,首先使用设计用于高切屑去除率和刚性的粗加工刀具,以最大限度地提高去除率并减少粗加工时间。
-
当接近最终尺寸或精加工时,切换到精加工刀具以确保高表面光洁度和尺寸精度,特别是对于孔、曲面或封闭轮廓等关键特征。
例如,模具型腔或结构件加工通常遵循三步策略:粗加工→预精加工→精加工。每个阶段都使用专门的刀具来平衡效率和质量。
一刀多用的风险和建议(尤其是钢材)
在实践中,小批量作业或快速周转项目有时会尝试“一套刀具完成所有工序”,以节省换刀时间。然而,这种方法存在隐患:
-
刀具过载:粗加工和精加工对刀具的要求不同。使用精加工刀具进行粗加工很容易导致崩刃或过度磨损。
-
尺寸误差:粗加工后,刀具的几何精度会降低。使用该刀具进行精加工可能会影响零件尺寸。
-
表面质量劣化:过度使用会使边缘变钝,导致颤痕、粗糙表面或残余应力,从而影响装配。
对于钢或不锈钢,由于硬度高且导热性低,多用途加工往往会导致效率低下。建议使用组合刀具,例如四刃波刃粗加工刀具搭配 TiSiN 涂层六刃精加工刀具,以确保效率、表面质量和刀具寿命。

实用建议:针对不同材料的粗加工/精加工刀具组合
实现 CNC 加工的高效、高质量和高成本效益,取决于粗加工和精加工刀具是否与材料的切削特性相匹配。由于钢质较硬、铝质较软,而不锈钢容易粘连,因此“一刀切”的方法是行不通的。
以下是针对三种常见金属的经济高效的粗加工 + 精加工刀具组合,可平衡效率、表面光洁度和刀具寿命。
碳钢/合金钢的推荐组合
主要挑战在于材料的高强度和切削负荷,这会导致振动和磨损。重点在于断屑和耐磨性:
-
粗加工:使用带TiAlN涂层的四刃波纹铣刀。波纹刀刃断屑性能优异,抗振动性能强,适用于中高硬度钢材,在1-2毫米切削深度下保持稳定性。
-
精加工:使用 4 刃锋利立铣刀,其表面涂有 TiSiN 涂层,具有优异的耐热性和耐磨性,非常适合严格的公差和表面光洁度要求。
-
工艺参数:转速为 6000–8000 rpm,进给速度为 0.04–0.08 mm/齿,建议采用油雾冷却。
不锈钢的推荐组合
由于韧性高且导热性低,不锈钢是出了名的“粘刀”材料。刀具选择不当会导致崩刃、颤动或过热:
-
粗加工:使用 3-4 刃断屑粗加工刀,刀刃带有断屑槽或波纹边缘,以防止长切屑缠绕,尤其适用于 SUS 304 和 316 不锈钢。
-
精加工:使用4-6刃、刃口锋利、螺旋角较小(约30°)的刀具,刀具表面涂覆TiSiN或nACo涂层以抑制粘连。适用于表面粗糙度Ra<0.6的加工。
-
建议:采用低速、高扭矩策略,进给量≤0.05毫米/齿,并结合油冷或高压水冷,以延长刀具寿命。
铝合金推荐组合
铝材易于切削,但在高速加工过程中容易形成积屑瘤 (BUE),从而影响表面质量和刀具寿命。关键考虑因素是顺畅的排屑和抗粘屑性能:
-
粗加工:使用 3 刃大排屑槽立铣刀,刀刃锋利,可以是未涂层的,也可以是 DLC 涂层的,适合快速、高进给去除。
-
精加工:优选使用 2 刃或 3 刃 DLC 涂层镜面抛光刀具,摩擦力极低,可实现 Ra 0.2 以下的镜面抛光效果。广泛用于 3C 外壳、铝框和高光泽装饰零件。
-
参数:转速≥15,000转/分钟,进给量0.03-0.08毫米/齿;建议采用微润滑或空气冷却以防止粘连。

了解铣刀类型以提高效率和刀具寿命
刀具选择决定最终的加工效率、成本和产品质量。了解不同类型的铣刀及其应用至关重要。
本文详细介绍了粗加工刀具与精加工刀具的区别,并介绍了常见的平头、球头、圆角、波刃粗加工刀具和镜面精加工刀具。文章比较了粗加工刀具的结构、用途和工艺参数,以构建清晰的决策框架。
对于碳钢、合金钢、不锈钢和铝合金等常见材料,我们推荐兼顾切屑去除、耐磨性、表面光洁度和刀具寿命的实用粗加工+精加工组合。无论您是想找到最适合钢材加工的铣刀组合,还是想使用DLC刀具优化铝镜面加工,我们都能提供清晰的指导。
请记住:刀具选择并非孤立存在。需要考虑材料类型、加工阶段、机床速度和冷却方式。充分了解刀具设计和应用范围,可以显著提高效率、延长刀具寿命、降低成本,并在当今竞争激烈的制造环境中实现高质量和高生产率的双赢。






