


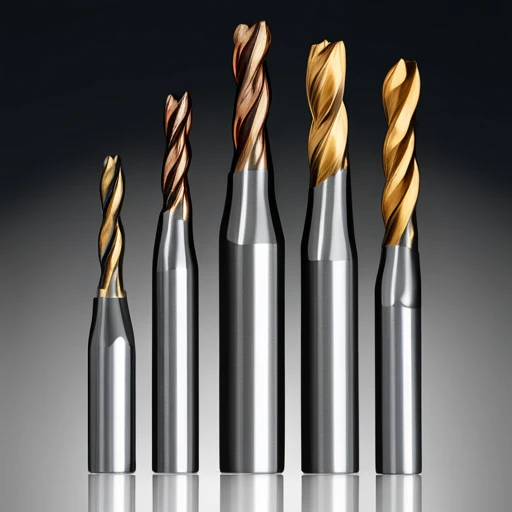
在加工高硬度钢件时,尤其是硬度超过 60 HRC 的模具钢、工具钢或高速钢工件时,刀具的选择至关重要。通用立铣刀在如此严苛的加工条件下经常会失效——由于高切削阻力、极端温度和硬化微观结构,刀具会快速磨损、崩刃或断裂。这会严重影响效率、表面质量和总体成本。
因此,找到适用于硬度高于 60 HRC 的硬化钢的最佳立铣刀,不仅对于提高生产效率至关重要,而且对于确保刀具寿命、加工稳定性和表面一致性也至关重要。
在本文中,我们将系统地探讨硬质合金立铣刀用于切削淬硬钢的核心性能因素,包括刀具材料、槽型、涂层和参数优化。我们还将重点介绍在量产环境中表现良好的成熟刀具型号,帮助您自信地选择最可靠的淬硬钢切削立铣刀。

为什么加工高硬度钢(>60 HRC)需要特殊的工具?
随着对高精度和高耐久性模具的需求不断增长,硬度超过 60 HRC 的材料变得越来越普遍。这些硬化钢(通常经过热处理)具有极高的耐磨性,对模具材料、几何形状和涂层附着力施加了极大的压力。
使用错误的刀具可能会导致过早磨损、崩刃或失效。因此,只有专为切削硬度超过 60 HRC 的淬硬钢而设计的立铣刀才能确保稳定高效的加工。
常见硬化钢(例如 SKD11、H13、M2、S136)
-
SKD11 (D2):冷作模具钢,用于冲裁模具。淬硬后硬度可达HRC 60–62,具有很高的抗切削性能。
-
H13:具有优异韧性和红硬性的热作模具钢,常用于压铸和锻造。
-
M2:用于耐磨工具的高速钢,在加工过程中容易发生加工硬化。
-
S136:一种耐腐蚀的镜面抛光模具钢(改良型 420),是光学模具组件的理想选择,硬度可达 HRC 58–62。
众所周知,这些钢材极难加工,需要具有优异的耐热性、耐磨性和刃口强度的工具。
关键加工挑战:切削力、热量和磨损
-
切削力大:极高的硬度会增加刀具挠度和崩刃的风险。
-
高温:切削温度通常超过 800°C,对刀具的红硬性要求很高。
-
加工硬化:某些钢材(如 M2)在加工过程中会进一步硬化,使精加工变得困难。
-
复杂的磨损机制:侧面磨损、微崩刃和粘着磨损很常见,需要优质的涂层和基材。
为什么标准工具不够用
尝试使用传统工具加工硬化钢通常会导致:
-
刀具快速失效:未涂层或普通的碳化钨刀具会在几分钟内磨损。
-
表面光洁度差:钝化的边缘会导致烧焦和粗糙。
-
机器负荷过重:高负载会导致主轴过热、电流波动和报警。
-
成本飙升:频繁更换工具和返工大幅降低了生产效率。
这就是为什么 60 HRC 以上的应用需要用于硬化钢的硬质合金立铣刀头,通常具有微粒基材和增强涂层。
刀具材料选择:为什么硬质合金是最佳选择
在淬硬钢加工中,刀具材料的选择至关重要。加工硬度超过 HRC 60 的材料时,刀具必须能够承受高温、冲击载荷,并在严苛的加工过程中保持锋利。
硬质合金立铣刀在干切削或高速铣削中,由于其具有优异的热稳定性和耐磨性,在加工硬化钢方面优于传统的 HSS 或粉末冶金刀具。
硬质合金的优势:耐热性、强度、耐磨性
-
红色硬度:优质硬质合金在高达 900°C 的温度下仍能保持硬度,非常适合干切或油雾切割。
-
优异的耐磨性:碳化钨中的 WC 颗粒形成致密、坚硬的基体,可抵抗磨损。
-
抗崩刃性:均衡的韧性可防止在断续或重切过程中刃口断裂。
这些特性使得硬质合金立铣刀成为模具车间和硬铣削应用的首选刀具。
推荐硬质合金牌号,适用于>60HRC
-
超细晶粒硬质合金(0.2–0.5μm):具有优异的耐磨性和精度,适用于模具钢精加工。
-
细晶粒硬质合金:兼具韧性和刃口稳定性。
-
纳米复合合金:专为干切削和抗热冲击而设计。
许多作为硬质合金立铣刀销售的优质刀具,用于加工硬化工具钢,都采用这些基材,以确保在硬度高达 65 HRC 的钢材中长期保持性能。
替代材料:PCD?陶瓷?CBN?
虽然硬质合金在大多数淬硬钢加工应用中表现出色,但一些用户在极端条件下仍会考虑使用 PCD、陶瓷和 CBN 等替代刀具材料。每种材料都有各自的优势、局限性和适用场景:
| 材料类型 | 优势 | 限制 | 推荐应用 |
|---|---|---|---|
| PCD | 极高的硬度,优异的耐磨性 | 不耐热,易碎裂 | 不适用于钢材;仅适用于有色金属 |
| 陶瓷 | 高温稳定,抗氧化 | 非常脆,需要较高的机器刚性 | HRC55左右材料连续切削 |
| CBN | 适用于HRC60–70钢,高度耐磨 | 成本高,严格控制切削参数 | 淬硬模具钢、粉末钢等的精加工。 |
其中,CBN是目前唯一一种在加工HRC65以上钢材时能与硬质合金相媲美的材料。然而,由于其成本高昂且断续切削时容易崩刃,大多数用户仍然倾向于选择更为成熟且性价比更高的硬质合金立铣刀来加工淬硬钢。
淬硬钢立铣刀的最佳几何形状
在加工淬硬材料时,刀具几何形状对排屑、切削效率和表面质量起着至关重要的作用。必须优化刀片数量、螺旋角、前角和刀具长度,以确保刀具的稳定性和使用寿命。
刀片数量:2刃 vs. 4刃 vs. 3刃
-
2 刃:切屑槽较大,最适合粗加工或深腔加工,但刚性较低。
-
4刃:稳定性更高,表面光洁度更好;是半精加工和精加工的理想选择。
-
3刃:兼顾排屑和刚性的平衡设计。
选择合适的立铣刀配置来加工硬化钢,可以确保在每个加工阶段获得最佳性能。
几何平衡:螺旋角、前角和强度
-
30°–40°螺旋角:提供平衡的切屑流动和刀具刚性——硬质合金立铣刀的标准。
-
低或负前角:增加刃口强度,减少硬铣削时的崩刃。
-
圆角/倒角设计:增强边缘耐用性和表面处理的一致性。
许多用于切割硬化钢的立铣刀采用零前角或负前角以及角部加固,以降低断裂风险。
刀具结构:短槽、长颈、整体式与可转位式
-
短槽:增加刚性,是精加工硬化型腔的理想选择。
-
长颈:适用于深口袋,但需要稳定的机器设置。
-
整体硬质合金刀具:跳动控制更佳,是精密加工的首选。
-
可转位立铣刀:非常适合粗加工,但可能会牺牲精加工质量。
优化的结构确保了用于加工 60 HRC 以上淬硬钢的最佳立铣刀保持精度,同时最大限度地减少刀具破损。
涂层选择的关键:哪种涂层可以延长寿命并减少积屑瘤?
在加工硬度超过 60HRC 的高硬度钢时,刀具涂层的选择是提升刀具性能和使用寿命的关键因素。高质量的涂层不仅可以提高刀具的耐磨性和耐热性,还能减少切削过程中的积屑瘤,确保加工稳定性和表面光洁度。根据具体的淬硬钢加工条件选择合适的涂层材料和工艺,有助于最大限度地发挥最佳淬硬钢涂层立铣刀的性能。
具有优异高温性能的涂层:AlTiN、TiSiN、nACo
对于硬质合金立铣刀,特别是在高温、高速条件下,涂层的热稳定性至关重要:
- AlTiN 涂层:具有优异的红硬性,在800°C以上仍能保持硬度和润滑性。它可减少摩擦和热应力,非常适合高速干切削和半精加工。
- TiSiN涂层:结合了 TiN 的硬度和 Si3N4 的热稳定性,形成致密、抗氧化的结构 - 适用于连续操作和热处理钢。
- nACo涂层:采用纳米层状结构,兼具硬度和韧性。可减少积屑瘤,延长刀具寿命。
这些涂层通常用于加工硬化钢的 AlTiN 涂层硬质合金立铣刀等工具,并且是高性能加工的标准。
涂层附着力和基材匹配的重要性
涂层性能不仅取决于涂层材料,还取决于其与碳化物基体的粘附程度:
- 表面预处理:粗糙化或化学清洗等技术可以提高附着力。
- 多层涂层:帮助控制热应力并防止开裂。
- 定制涂料配方:针对不同的碳化物等级进行调整,以获得最佳性能。
良好的涂层-基材结合力可确保硬化钢立铣刀在极端条件下保持一致的切削性能。
不同钢材的涂层建议(H13、D2)
根据成分和热处理的不同,不同的工具钢具有独特的涂层要求:
- H13(热作工具钢):铬含量高。推荐涂层:AlTiN 或 TiSiN,以提高耐热性和耐磨性。
- D2(冷作工具钢):含碳量高,易产生积屑瘤。推荐涂层:nACo 涂层或多层涂层,以提高抗粘连性能和表面光洁度。
根据硬度调整涂层厚度和结构,以平衡韧性和耐磨性。
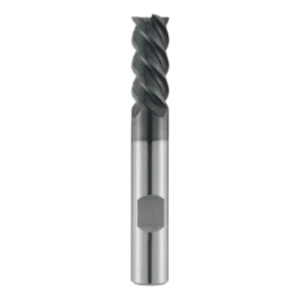
五款用于加工硬化钢的高性能立铣刀
在淬硬钢加工中,无论是模具、汽车零件还是精密部件,选择合适的硬质合金立铣刀对于质量和成本控制都至关重要。根据实践经验和用户反馈,我们推荐五款适用于淬硬钢加工的最佳立铣刀,兼顾价格、耐用性和性能。
高价值模型(适合中小批量生产)
推荐型号:S AMHOTOOL SHG系列
- 四刃设计,带HG涂层,适合粗加工和半精加工。
- 由超细颗粒碳化物制成,具有出色的排屑性能和稳定性。
- 非常适合模具开发和原型制作中的 SKD11、P20 和 718 加工。
超耐磨型(模具制造用)
推荐型号:SAMHOTOOL SHH系列
- 高红硬基体及HG纳米复合涂层。
- 处理 H13、D2 和 S136 等高合金钢。
- 使用寿命是标准刀具的2.5-3倍。表面光洁度可达Ra 0.4μm。
- 大型模具生产的常见选择。
适用于 60HRC 以上钢材的优质工具
对于 M2、ASP23 或 D2 等钢材,热处理后:
- OSG EXOCARB WXS(日本):WXS 纳米涂层,具有极强的耐热性。
- GUHRING RF100 Diver-H(德国):高进给几何形状、坚固的硬质合金基体,非常适合快速加工硬化材料。

加工技巧和切削参数建议
高效的淬硬钢加工需要正确的切削参数和冷却策略。以下是一些提高刀具寿命和加工质量的关键实践。
60–65HRC钢参数参考表
硬质合金四刃立铣刀:
- 转速:3000–5000
- 进给速度:0.01-0.03毫米/齿(根据工件硬度调整)
- 切削深度:基于机器刚度
双刃粗铣刀:
- 更低的转速,更高的进给
- 重视排屑和振动控制
始终参考制造商的数据并实时调整以防止过载。
如何降低振动和破损风险
- 使用刚性更高的短刃刀具。
- 确保夹紧牢固且工件稳定。
- 增加 RPM 并减少进给以降低切削冲击。
- 使用多刃设计来分散切削力。
- 如果可用,请使用减震支架或系统。
干切割与油雾切割:何时使用哪种切割方式?
- 干切削:非常适合与 AlTiN 或 TiSiN 涂层刀具搭配使用。可防止热冲击。适用于高速、短线或环保作业。
- 油雾冷却:提高排屑效果和表面光洁度。适用于深槽或粘性材料。
- 湿式切割:粗加工工序中使用传统冷却液。需要正确设置。
选择正确的冷却方法可确保更长的刀具寿命和更好的加工效果。
如何选择最适合加工硬化钢的立铣刀?
选择适合 60HRC 以上钢材的立铣刀需要了解四个关键因素:
- 刀具材质:微粒碳化物具有强度和耐磨性。
- 几何:优化刃数、螺旋角和切削长度,以确保稳定性。
- 涂料:AlTiN、TiSiN 和 nACo 涂层具有出色的耐热性和耐磨性。
- 加工策略:平衡速度、进给和冷却方法以获得最佳性能。
当材料+几何形状+涂层+策略这四个领域得到优化时,您将获得稳定、高效且经济高效的结果。
需要帮助选择刀具?请联系SAMHO TOOL,获取定制刀具建议和优化支持。
常见问题解答
为什么60HRC钢刀具容易断裂?
常见原因:
- 涂层或材料耐热性不足
- 速度/进给设置过于激进
- 夹紧不良或工件不稳定导致的振动
- 排屑不良,造成积屑瘤和断裂
使用具有耐高温涂层、适当参数和稳定设置的硬质合金立铣刀,以减少破损。
哪些参数对刀具寿命影响最大?
- 切割速度(转/分)
- 进给速度
- 切割深度
- 冷却方式(干式冷却与油雾冷却)
- 刀具几何形状(刃数、螺旋角)
优化这些设置可以最大程度地延长用于加工硬化钢的硬质合金立铣刀的使用寿命。
我可以在 HRC65 钢上使用标准钨钢工具吗?
标准碳化钨刀具通常不建议用于 HRC65 以上的钢材:
- 它们磨损很快,可能会碎裂或断裂。
- 使用带有 AlTiN 或 TiSiN 涂层的超细碳化物工具,或考虑使用 CBN/陶瓷工具。
如果使用,请仅限于轻载、短时间操作。对于高强度工作,请使用专为切割硬化钢而设计的工具。






